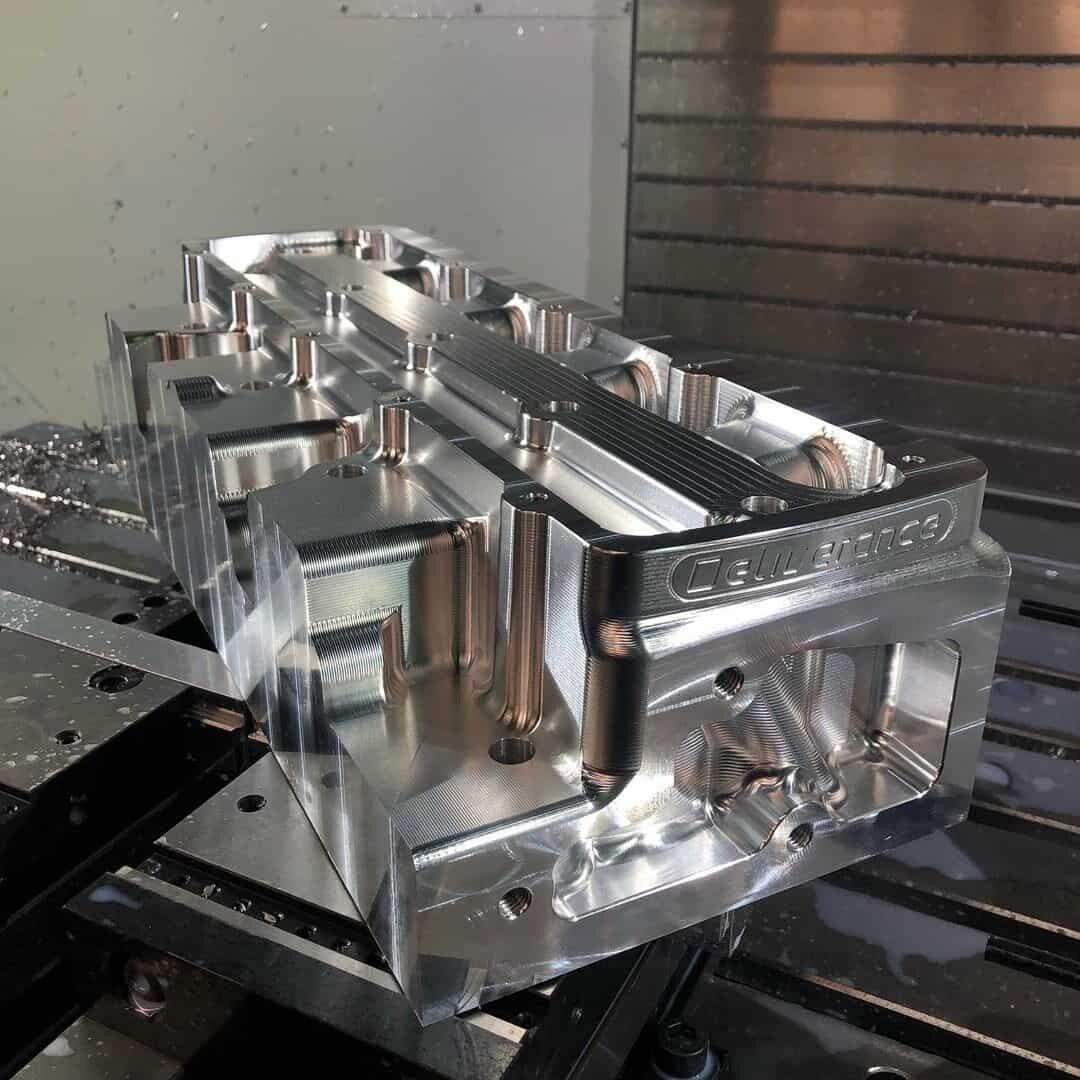
Snabba prototyptjänster
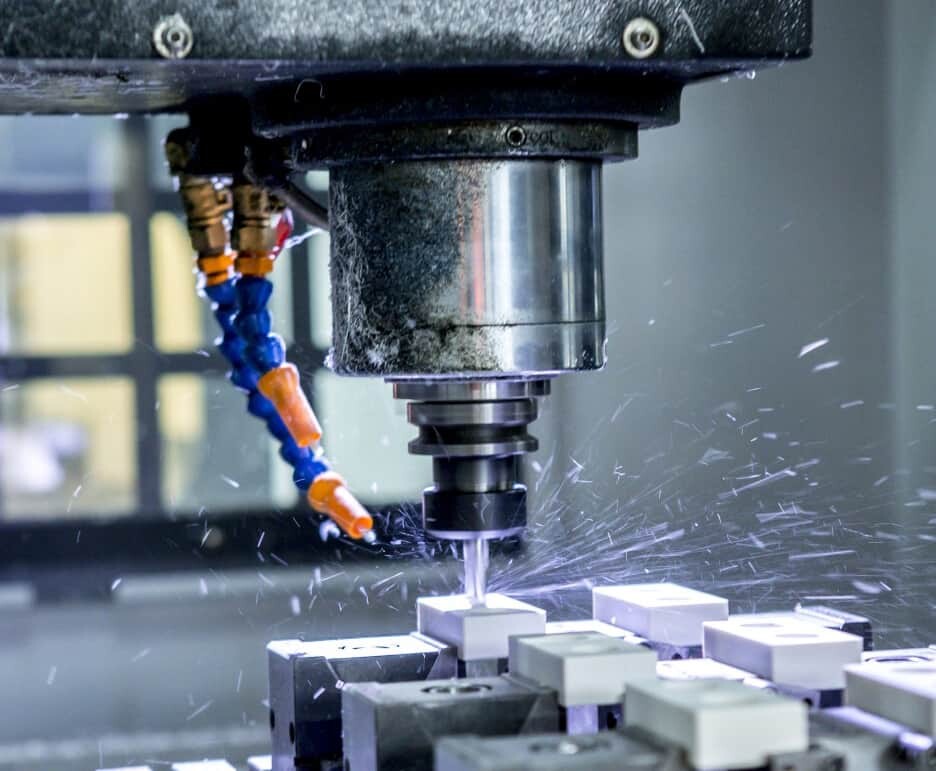
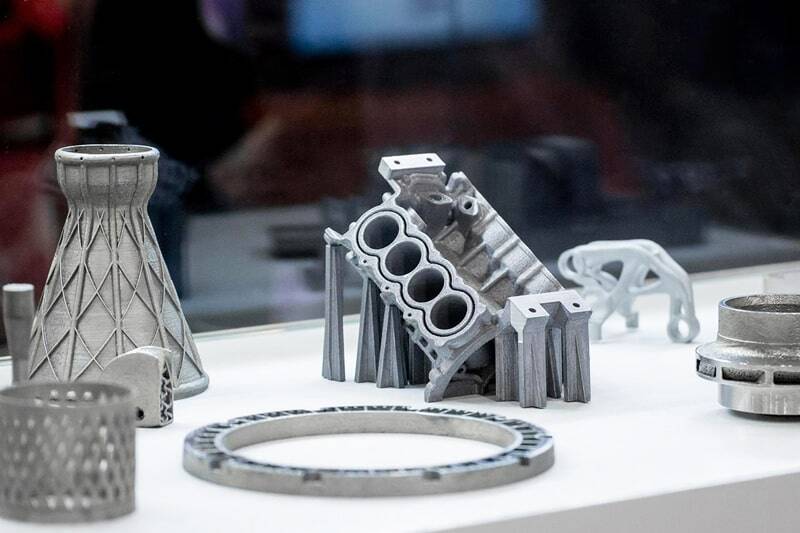
Använder den senaste tekniken och utrustningen för att tillverka prototyper snabbt och exakt, vilket hjälper dig att minska utvecklingstiden och -kostnaderna.
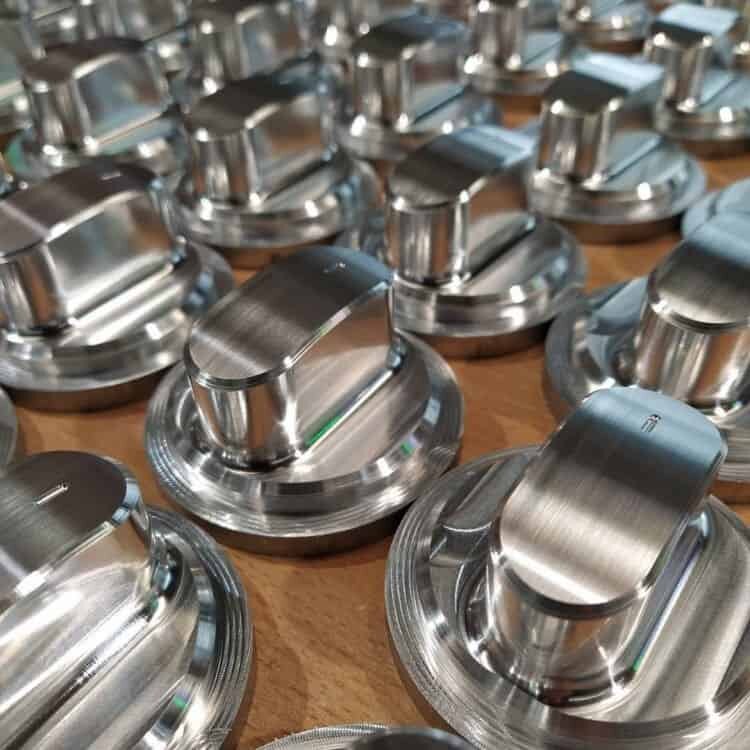
Lågvolymtillverkning
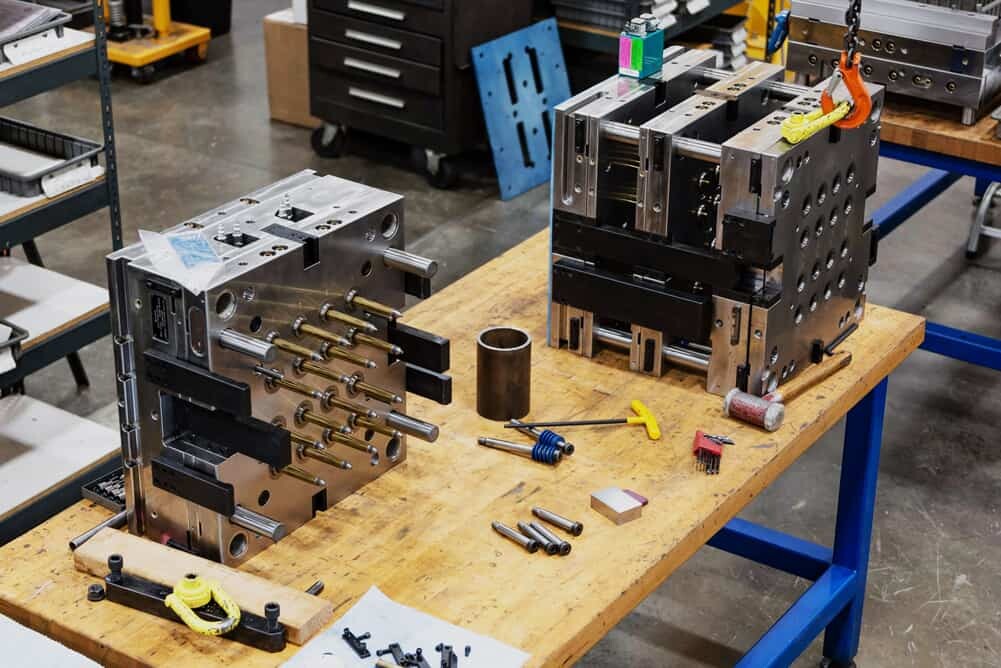
För små batchtillverkning har vi en mängd olika processalternativ för att möta dina krav, såsom vakuumgjutning, CNC-bearbetning och snabbverktyg etc.
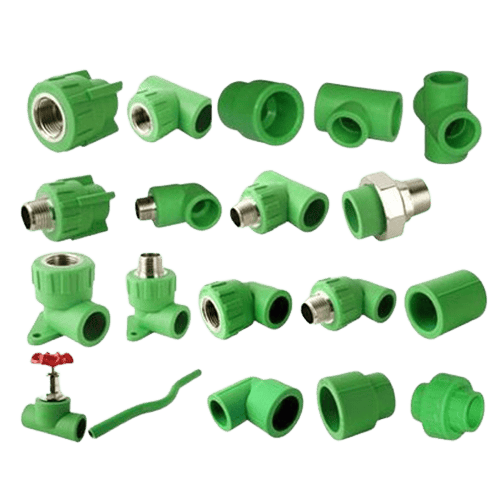
Högvolymtillverkning
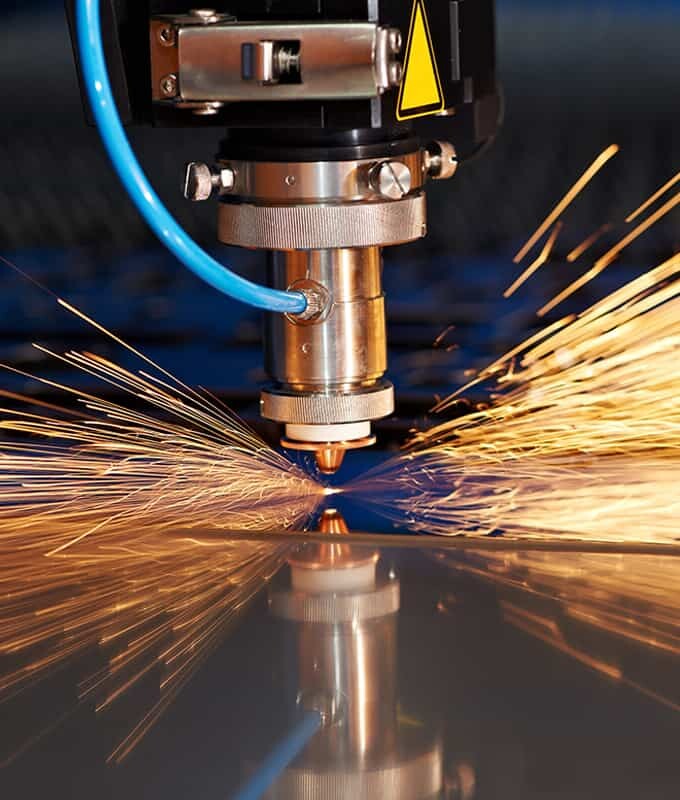
För storvolymtillverkning av specialanpassade delar, dra fördel av vår plastformsprutning, plåttillverkning och andra produktionsprocesser.
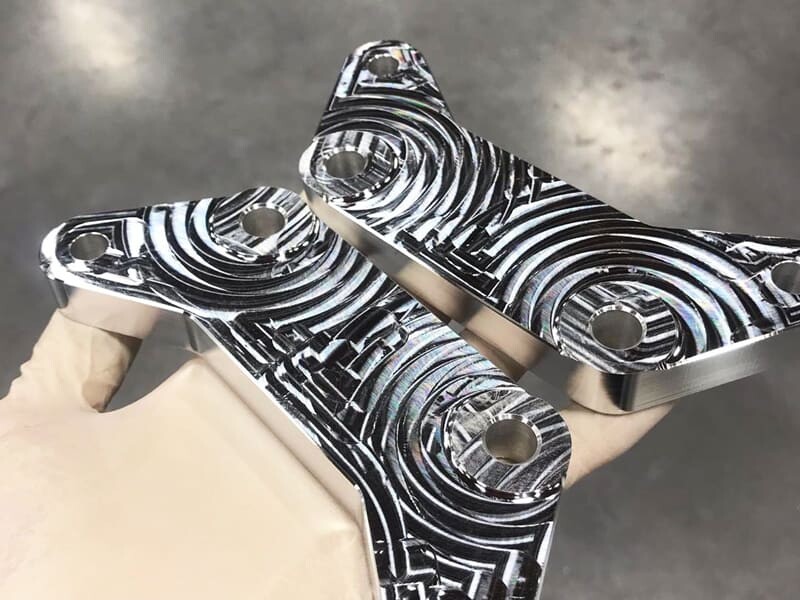
Som bearbetad
Standard "As Machined" delar har en ytråhet på 3.2 µm, vilket rent tar bort vassa kanter och gradar av delar. Ytråheten för slät bearbetning är Ra 1.6-0.8μm. Ytråheten för ultrafinishing-bearbetning är Ra 0.8-0.2μm.
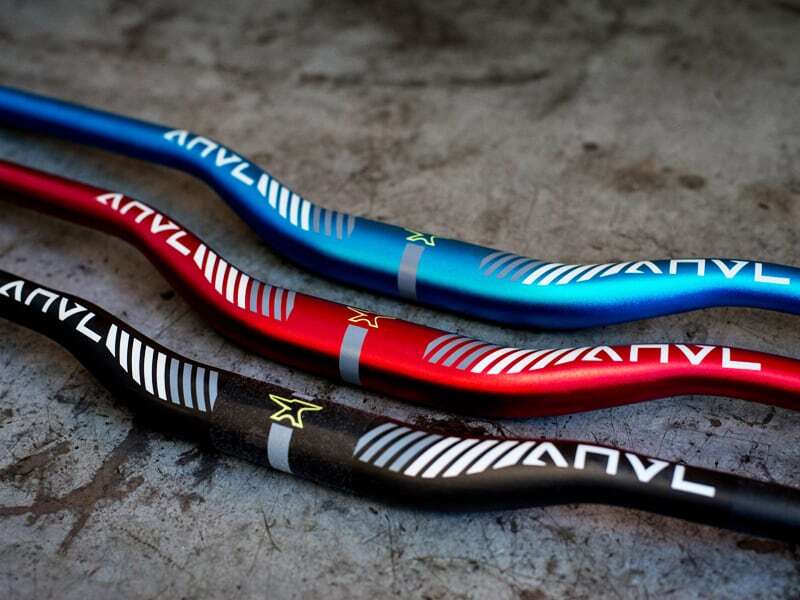
anodisering
Anodisering har egenskaperna korrosionsbeständighet, slitstyrka och isolering, och kan bibehålla prestanda hos delar under lång tid. Anodisering används ofta på aluminiumlegeringsdelar för att uppnå en estetisk effekt. Alla Apple-produkter är anodiserade.
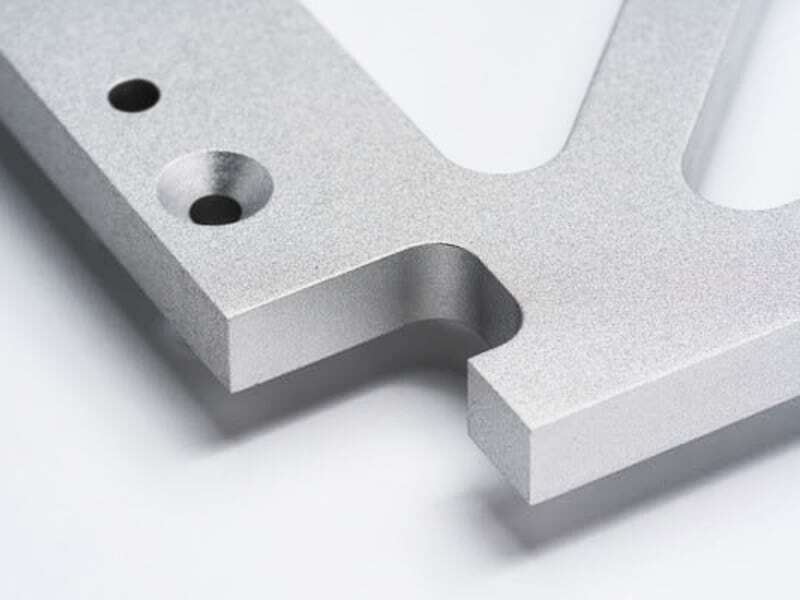
Pulverbeläggning
Pulverlackering använder fenomenet koronaurladdning för att lägga till ett tunt lager av skyddande polymer till ytan av delen, som sträcker sig i tjocklek från cirka 50 μm till 150 μm. Skapar en stark, slitstark finish för ett ännu mer slitstarkt lager.
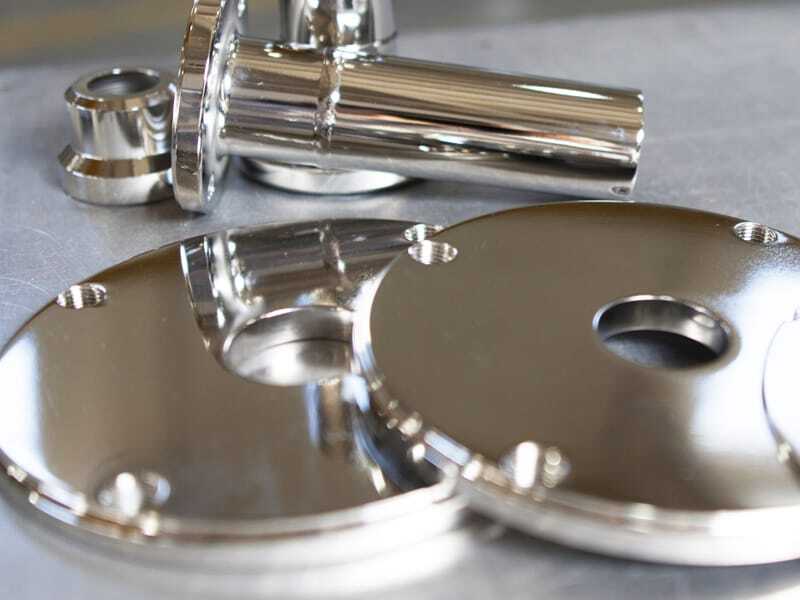
Galvanisering
Galvanisering är en ytbehandlingsprocess som avsätter metall på en ledande yta med många specifika material som legeringar, kadmium, krom, kompositer, guld, nickel, rodium, silver, tenn, zink och zinknickel.
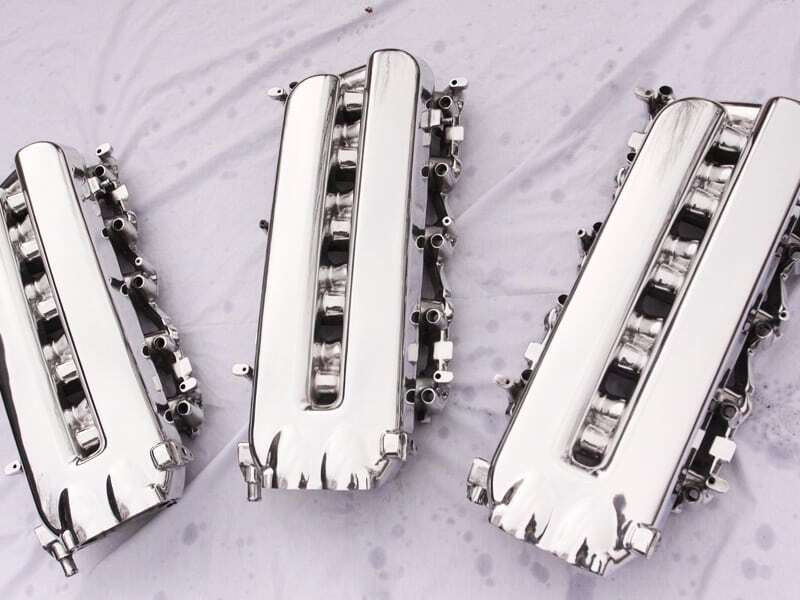
Spegelpolering
Spegelpolering börjar med grovt sandpapper och ökar gradvis till 2000 grit, i syfte att ge prototypen en glansig finish eller spegelutseende. Exempel inkluderar genomskinliga ljusledare för bilar, strålkastare och bakljus. Ytan på prototypen är tillräckligt jämn.
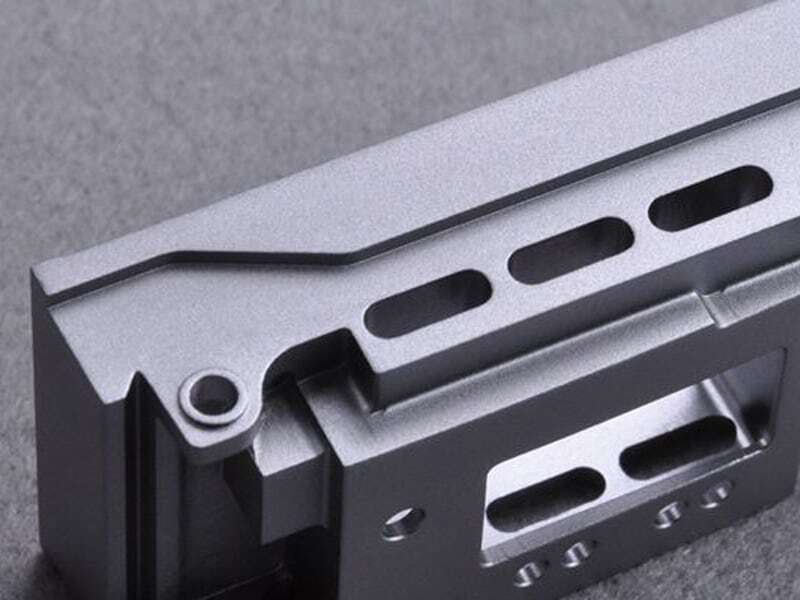
sandblästring
Sandblästring är inverkan av fina slipande glaspartiklar på prototypytan under högt tryck. Ytan på CNC-prototypen producerar en kornignande fördjupning som skapar en matt eller eroderad yta, vilket resulterar i en matt ytfinish. Glaspärlor storlekar från #80 till #220.
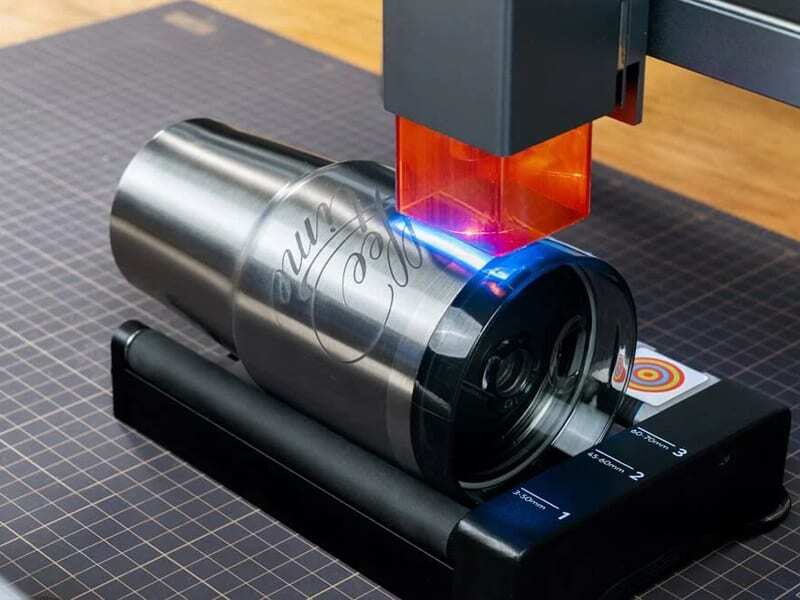
Laseretsning
Laseretsning är en process som förändrar ytan på ett material för att skapa ett permanent märke med information eller estetiskt värde. Metalliska material som oftast används för laseretsning inkluderar aluminium, rostfritt stål och zink, och andra icke-metalliska material inkluderar glas, polymerer och keramik.
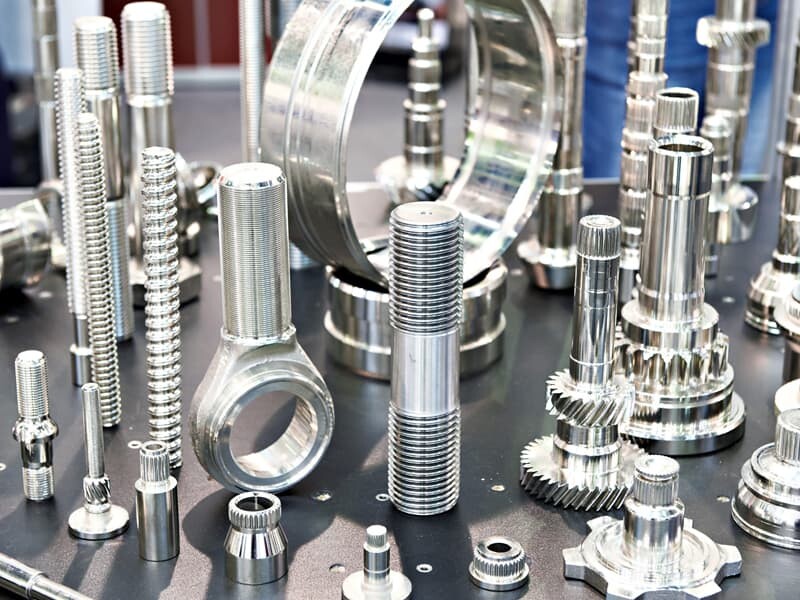
Passivering
Passivering är en metod för att omvandla metallytan till ett tillstånd som inte lätt oxideras, och för att fördröja metallens korrosionshastighet. Materialet som vanligtvis används i passiveringsprocessen är rostfritt stål för att ytterligare förbättra dess korrosionsbeständighet.
Kvalitetskontroll av utseende
Bekräfta först om den anpassade delen uppfyller dina krav på utseende, såsom färg, textur och andra fysiska egenskaper hos produkten.
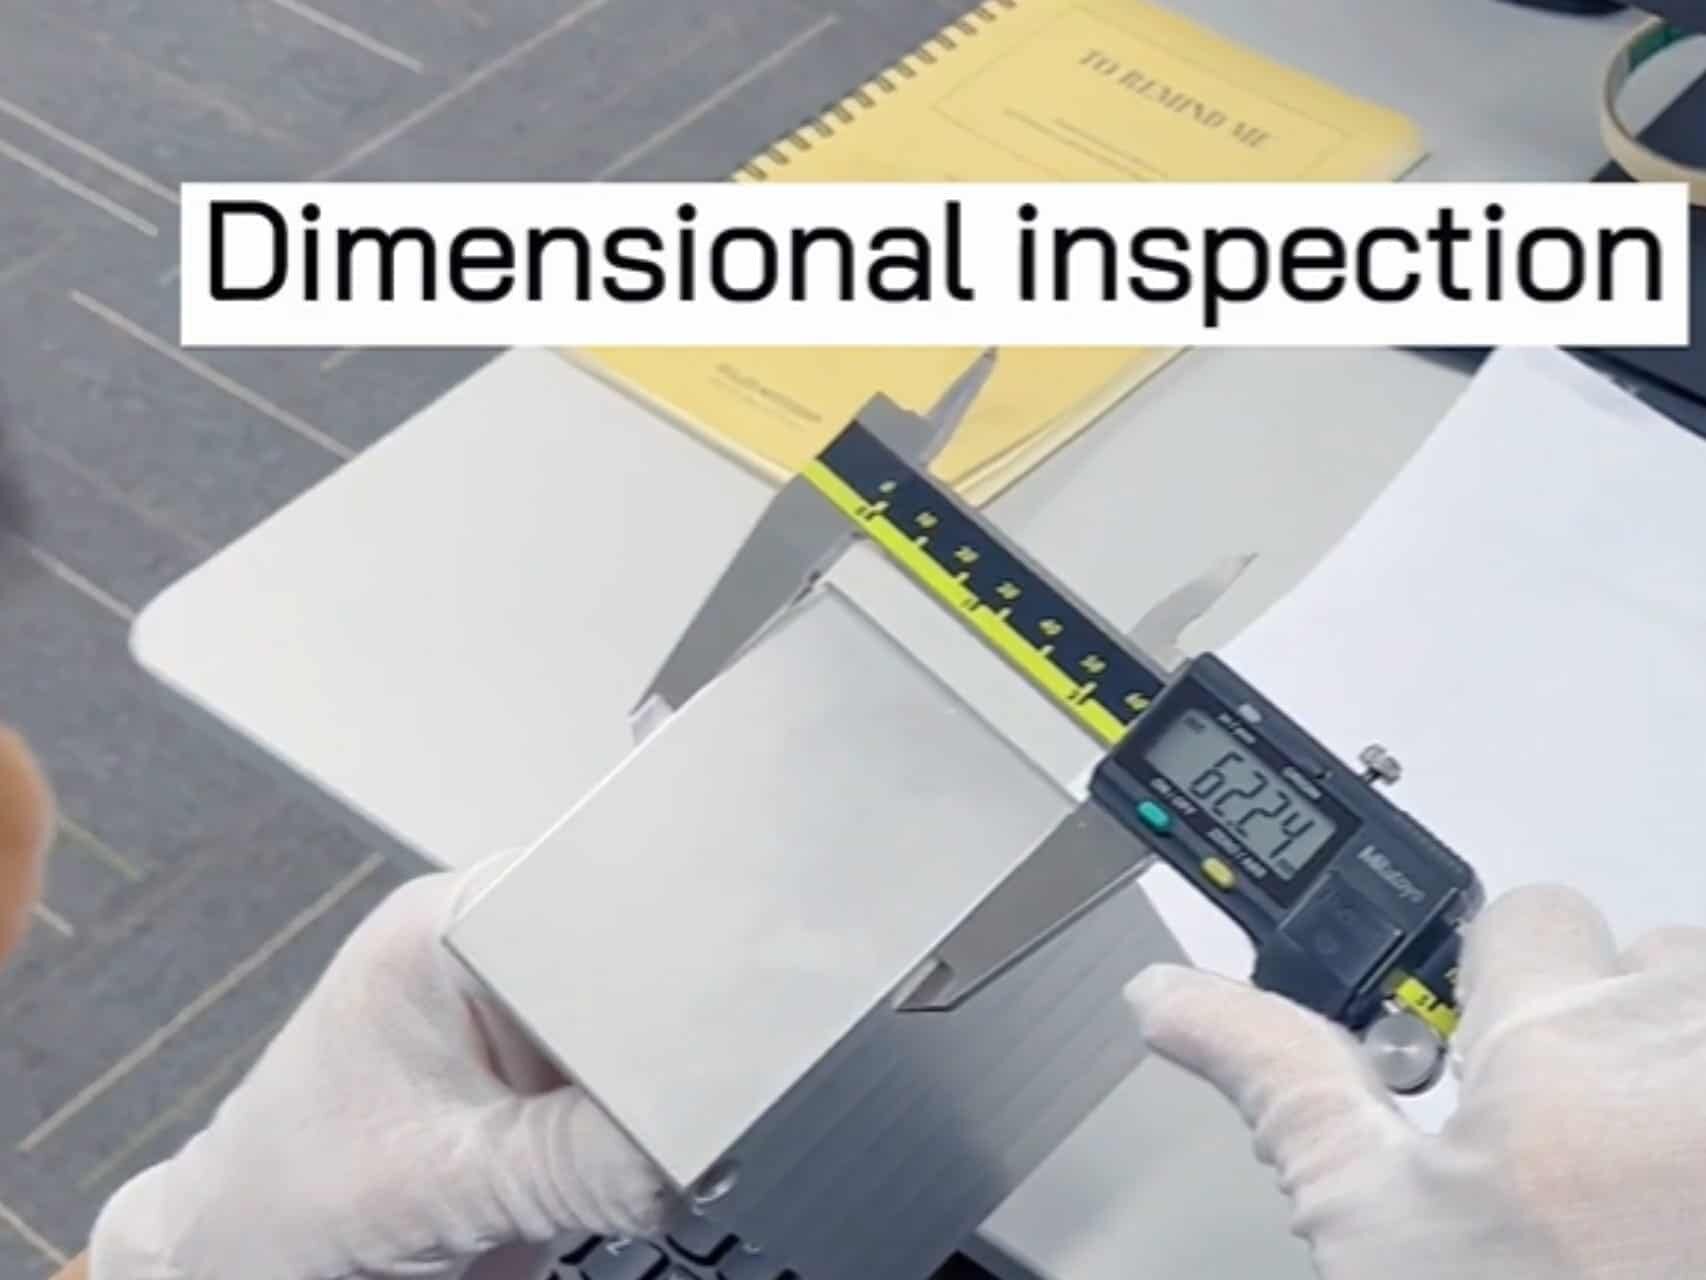
Dimensionell inspektion
För komplexa sådana behövs en trekoordinatmätmaskin för att noggrant mäta deras dimensioner.
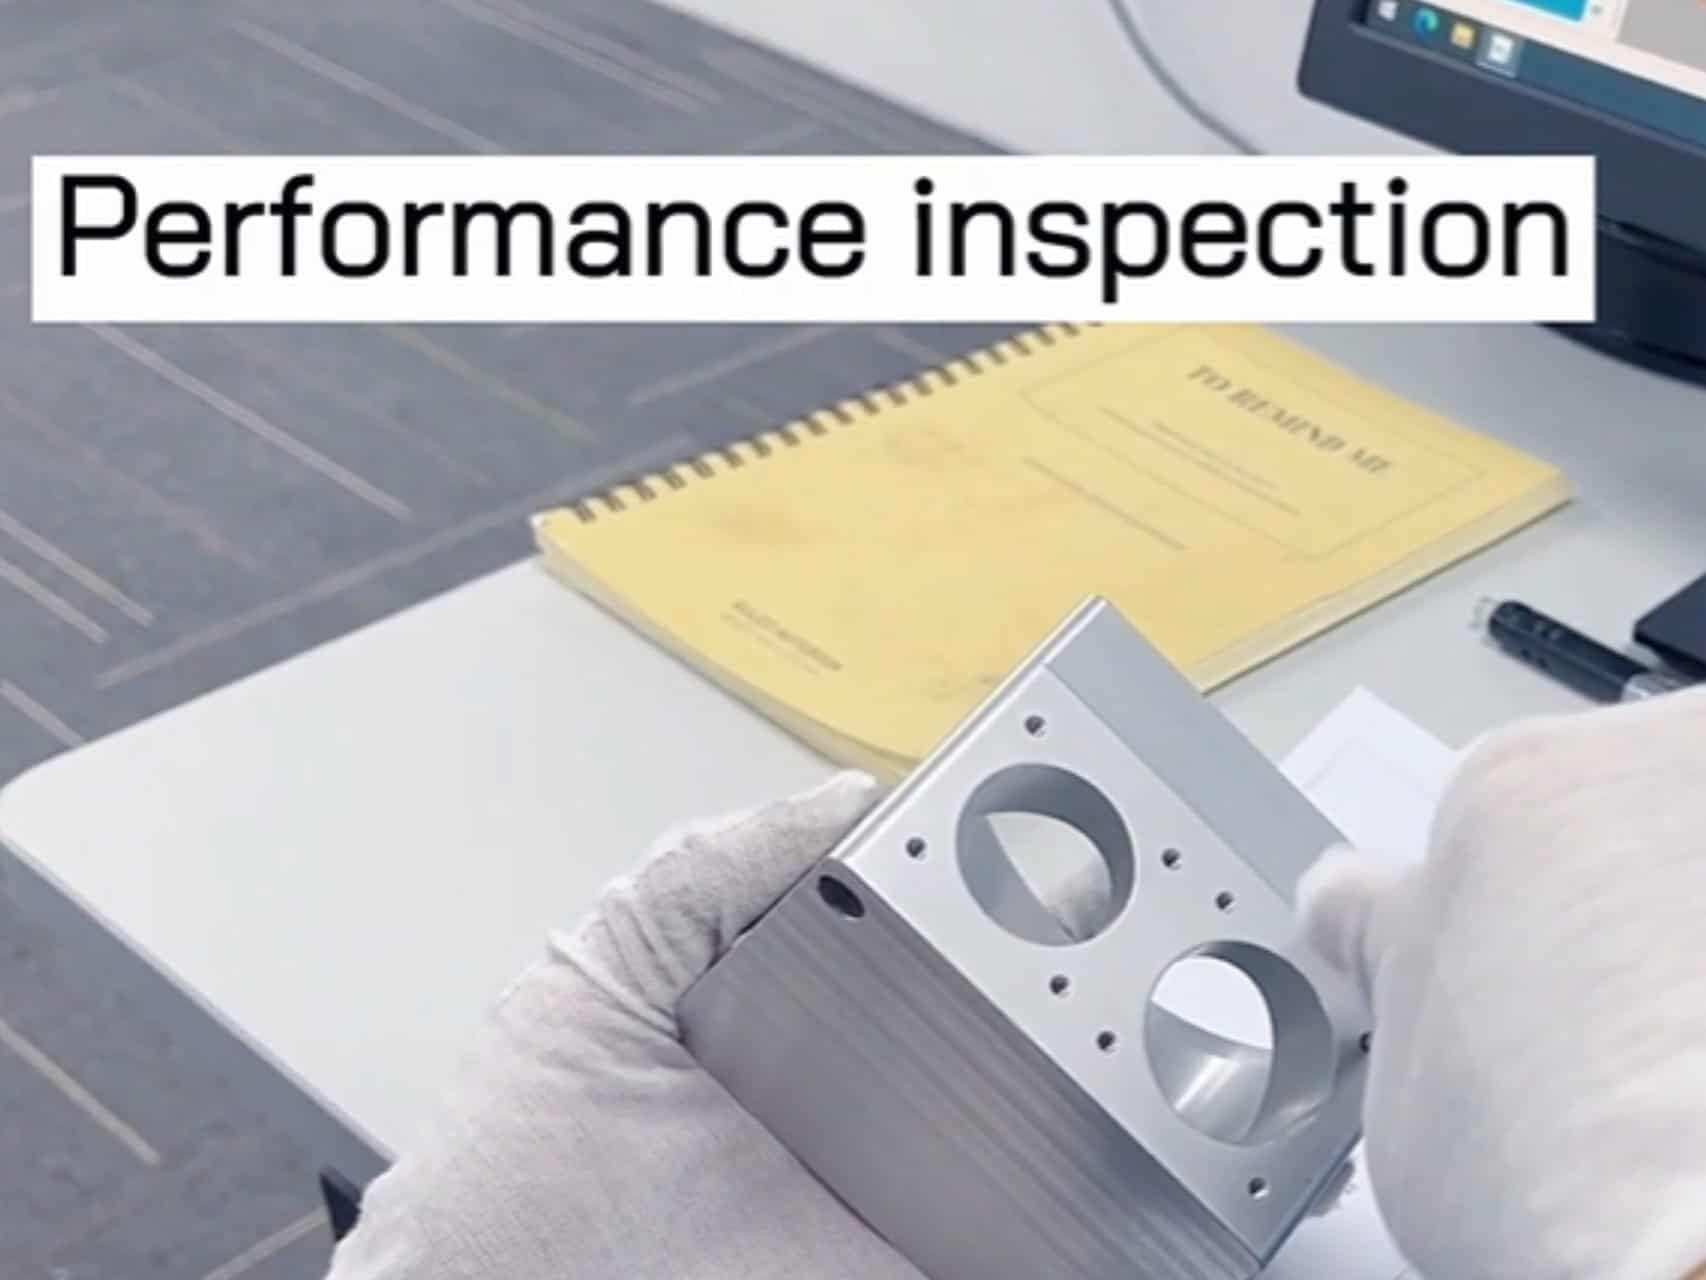
Prestandainspektion
Vi testar delars funktion och prestanda och vid delar med gängor eller gängade hål kontrollerar vi att monteringen uppfyller kraven.
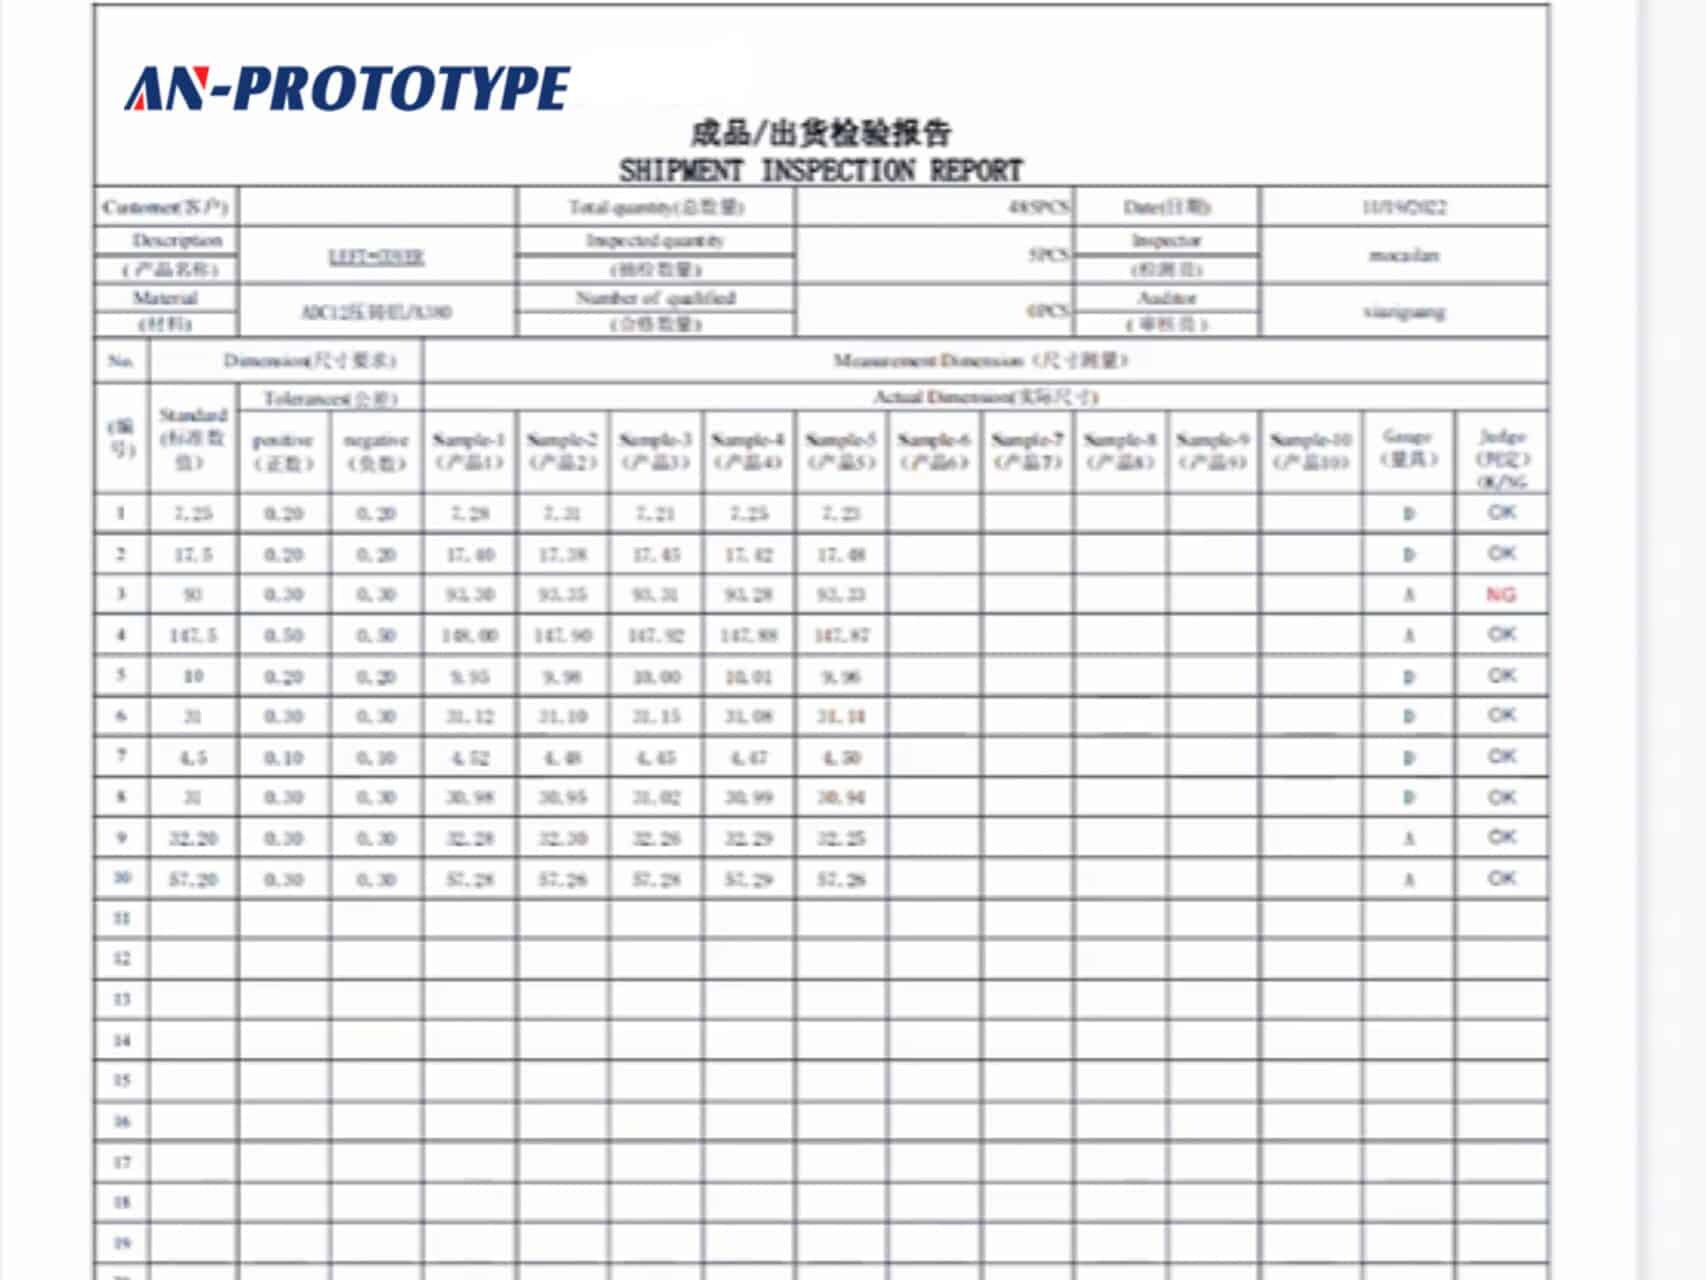
Första artikelrapporten
I slutskedet av besiktningsprocessen förser vi dig med en slutbesiktningsrapport. Rapporten beskriver alla kontrollinstrument och resultat.
Materialcertifieringar
Vi kan tillhandahålla RoHS-rapporter enligt kundernas krav för att verifiera om ett specifikt material eller produkt överensstämmer med RoHS-indikatorer.