

A usinagem por eletroerosão (EDM) é um processo de fabricação por redução por descarga elétrica, um método de processamento sem contato que utiliza energia térmica em vez de força mecânica para remover material da peça. A EDM é adequada apenas para materiais condutores, como titânio, aço, alumínio, níquel e latão. O custo, o tempo e o custo de instalação dos equipamentos de EDM são relativamente altos, mas a EDM pode realizar processos que as fresadoras CNC não conseguem. O objetivo deste blog é apresentar a história do processamento por EDM, suas vantagens e desvantagens, o processo em si, os tipos de usinagem e outras informações relevantes, oferecendo orientações úteis para que você escolha o serviço de EDM mais adequado às suas necessidades.
Conteúdo
AlterneO que é Usinagem EDM?
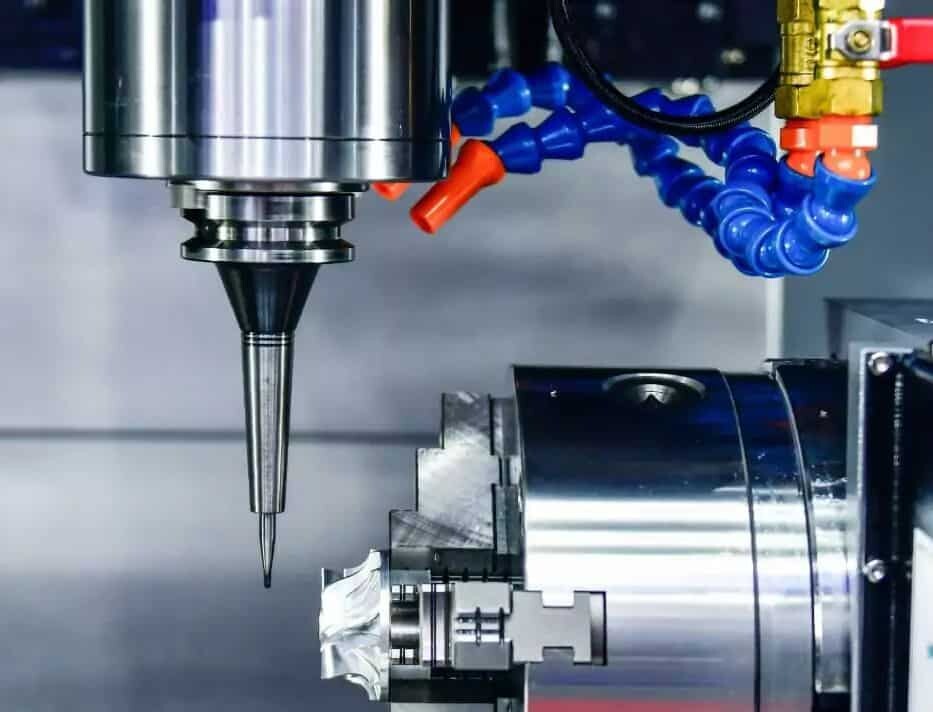
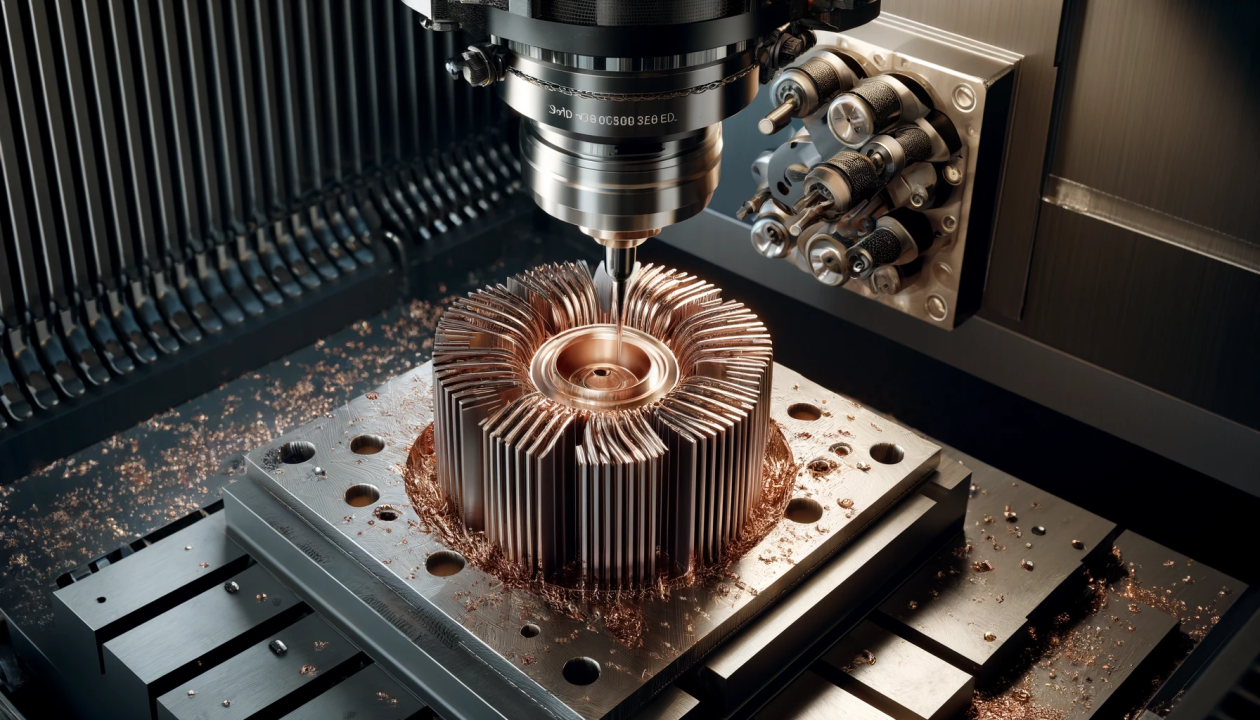
A usinagem EDM pode atingir tolerâncias de precisão na faixa de ± 0.005 mm, especialmente adequada para usinagem de moldes de injeção complexos ou finos e peças de metal com ângulos internos agudos, curvas, furos, gravação e outros recursos. O EDM é o único que não usa ferramentas afiadas para remover material como a usinagem CNC tradicional. Em vez disso, a EDM utiliza eletricidade e calor para remover material, razão pela qual é chamada de EDM. A EDM é operada sem contato físico com a peça a ser usinada, utilizando descargas elétricas próximas de 8000º C a 12000º C para remover excessos do material. Como o material a ser cortado após o processamento é estimulado por altas temperaturas em depósitos de carbono, imersos no fluido elétrico, essas partículas são removidas com segurança do eletrodo e da superfície da peça de trabalho.
História da Usinagem EDM
No século XVIII, o cientista britânico Joseph Priestley descobriu que a descarga elétrica podia corroer materiais em eletrodos e continuou a usar eletricidade em experimentos, mas sem saber qual era o objetivo deles, acabando por desistir da pesquisa. A eletroerosão (EDM) foi inventada no século XX, quando dois cientistas soviéticos, B. Lazarenko e N. Lazarenko, utilizaram correntes elétricas para processar materiais condutores. Com o rápido desenvolvimento da ciência e da tecnologia no século XX, na era da inovação contínua, o processo de EDM tornou-se cada vez mais sofisticado e preciso, permitindo um controle mais acurado do processamento de diversos materiais muito duros e facilitando sua operação.
Qual é o processo de usinagem EDM?
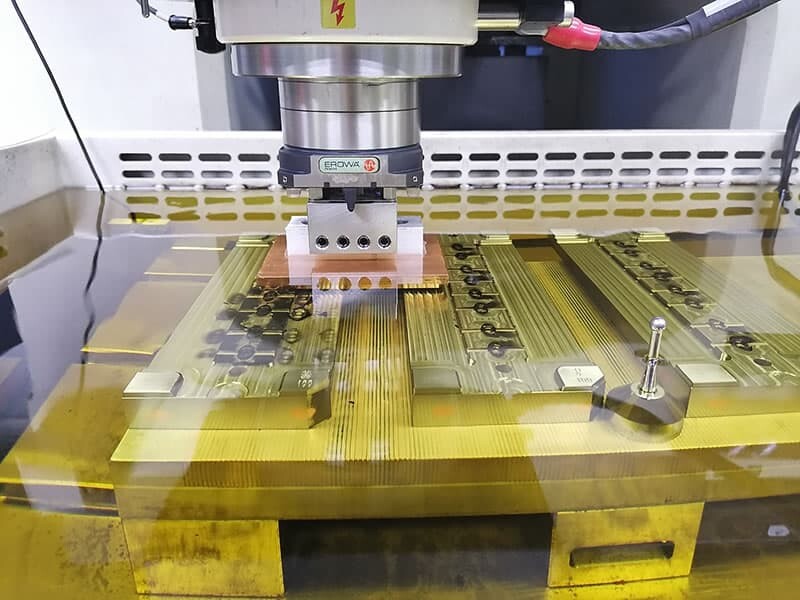
O primeiro passo é colocar a peça de metal condutora na mesa de operação da máquina de faísca EDM.
A segunda etapa então usa o acessório para fixar a peça de trabalho, em seguida testa o estado horizontal da peça de trabalho e da cabeça de faísca e coloca a ferramenta na corrediça de linha vertical para um posicionamento preciso. As ferramentas emitem faíscas quando se aproximam da peça sem tocá-la. Se a ferramenta estiver muito longe da peça de trabalho, não produzirá faíscas. Se estiver muito próximo, é possível que a peça de trabalho se funda. Quando o nível da peça é deslocado, toda a peça que está sendo usinada fica distorcida (o tamanho também está errado). Geralmente, o intervalo de descarga deve ser controlado na faixa de 1 ~ 100μm, que está relacionado ao tamanho do pulso da corrente de descarga.
A terceira etapa é iniciar a depuração do equipamento após o maquinista calibrar a posição, inserir a posição, tamanho, formato e outras informações que deseja processar no computador. Quando o programa é configurado, a máquina de faísca EDM pode começar a funcionar. O metal fundido esfria rapidamente na água para formar depósitos de carbono, que serão removidos pela água deionizada. A acumulação de carbono, até certo ponto, pode desencadear um sistema de alerta precoce, e uma acumulação excessiva de carbono pode afectar negativamente o resultado.
Tipos de usinagem EDM
Existem três tipos de EDM: usinagem de descarga, EDM de corte de fio e EDM de poço.
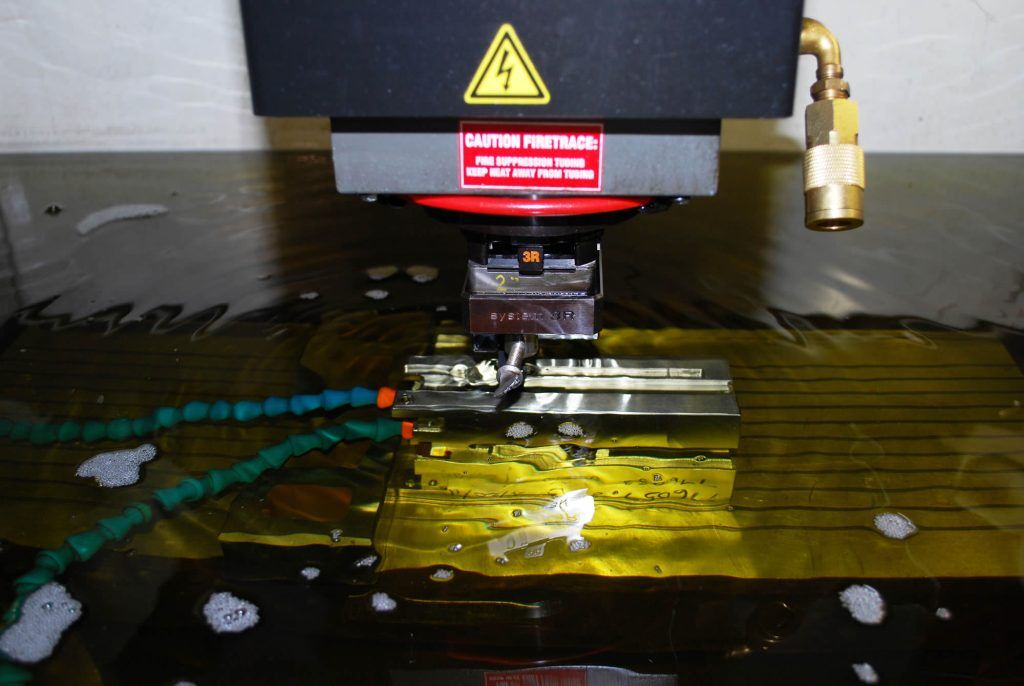
A usinagem por descarga elétrica é uma das quatro tecnologias de processamento populares, e o fresamento, o torneamento e a retificação acompanham o ritmo. Em geral, é adequado para a fabricação de moldes complexos com características de cavidades finas. Com o princípio de usinagem de fresamento CNC é completamente diferente, EDM refere-se a um determinado meio, através da descarga de pulso entre o eletrodo da ferramenta e o eletrodo da peça, o método de usinagem da peça.
Durante o Sinker EDM, a ferramenta e a peça de trabalho não estão em contato, mas dependem da descarga de faísca pulsada gerada continuamente entre a ferramenta e a peça de trabalho, e usam a alta temperatura local e instantânea gerada durante a descarga para corroer gradualmente o material metálico. Como existem faíscas visíveis no processo de descarga, ele é chamado de EDM. Eletrodo de ferramenta comumente usado com boa condutividade elétrica, alto ponto de fusão, materiais resistentes à corrosão elétrica fáceis de processar, como cobre, grafite, liga de cobre, tungstênio e molibdênio. No processo de usinagem, o eletrodo da ferramenta também apresenta uma perda, menor que a quantidade de corrosão do metal da peça, quase nenhuma perda. Como meio de descarga, o líquido de trabalho também desempenha a função de resfriamento e remoção de cavacos no processo de processamento. Os fluidos de trabalho comumente usados são: querosene, água deionizada e emulsão, etc., porque são caracterizados por baixa viscosidade e desempenho estável.
Usinagem de descarga com corte de fio
A eletroerosão a fio é um processo de fabricação por redução sem contato que utiliza fios finos carregados e fluidos dielétricos para cortar peças metálicas no formato desejado. As peças metálicas são cortadas por fios de latão com diâmetros que variam de 004 mm a 012 mm (10 polegadas a 30 polegadas), seguindo um caminho precisamente controlado. O diâmetro do fio pode ser maior ou menor. Quando energizado, o fio atinge rapidamente a voltagem necessária e corrói a peça por meio de descarga. Os detritos resultantes são resfriados com água deionizada e removidos. O processo de eletroerosão a fio não é sensível à dureza da peça, sendo compatível com carboneto de tungstênio e outros carbonetos raros.
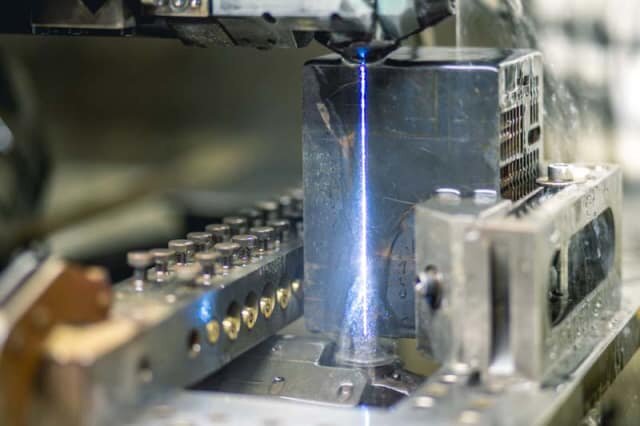
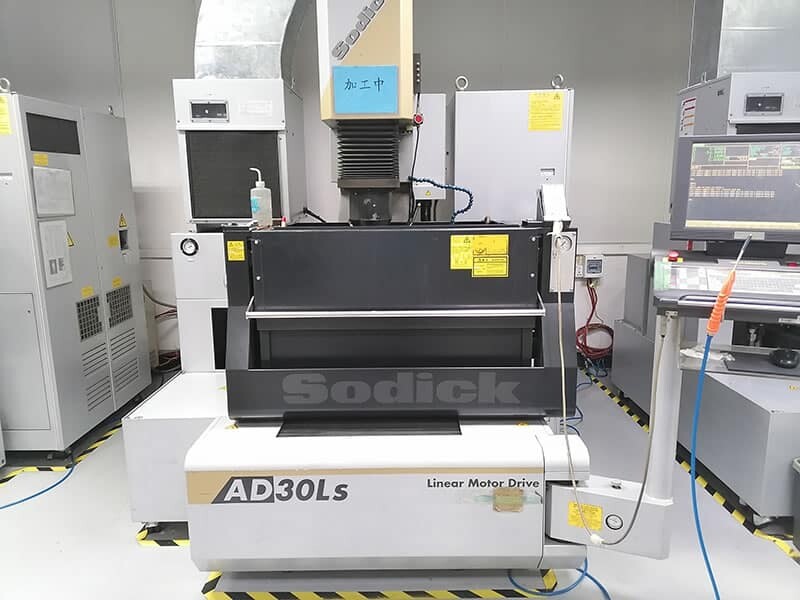
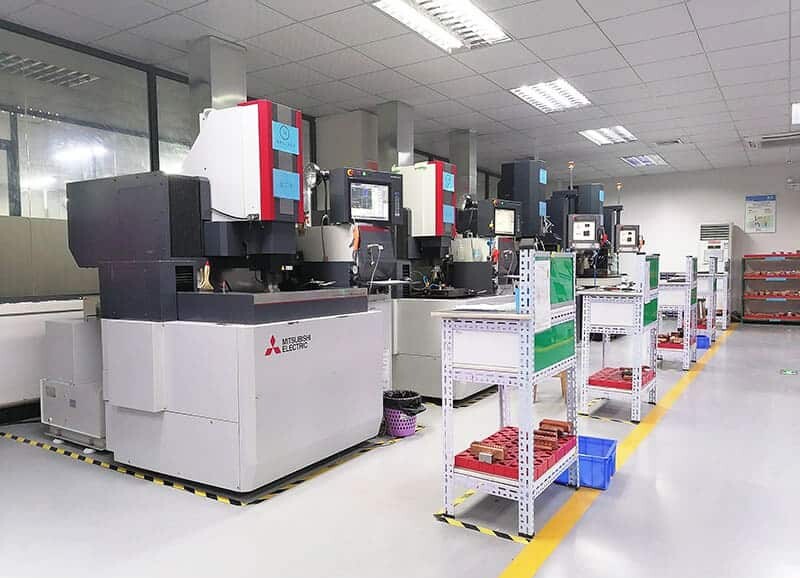
O processo EDM com corte a fio deve ser realizado em um recipiente cheio de água deionizada. Dependendo da aplicação, os materiais do fio incluem cobre, latão, tungstênio, molibdênio, revestimento (galvanizado e recozido por difusão) e fio com núcleo de aço. Vale ressaltar que não importa o tipo de fio, a vida útil é apenas uma, restando apenas o valor residual após o uso. A AN-Prototype está investindo em cinco máquinas Mitsubishi e Sodick WEDM de alta especificação em 2021, com fabricação de peças complexas de até 1300 mm x 1000 mm x 670 mm. Como especialistas em serviços de corte de fio, temos experiência na fabricação de rasgos de chaveta, engrenagens, estrias e outras peças especiais. As tolerâncias típicas para peças são de até ±0.000001 “.
Perfuração EDM Usinagem
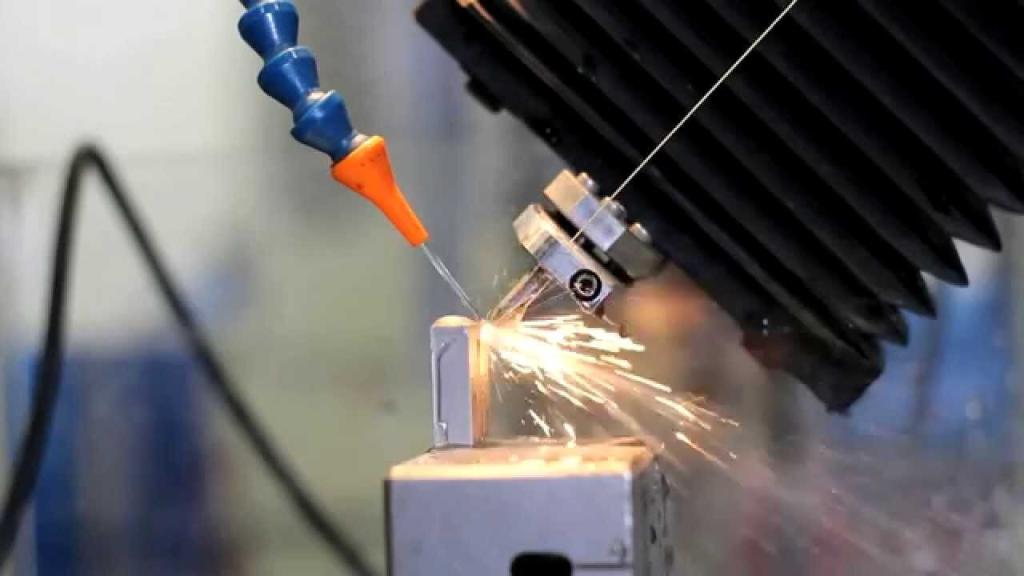
A perfuração EDM é a primeira tecnologia EDM desenvolvida, adequada para usinar peças com furos menores que 5 mm. O processamento de perfuração EDM também não é limitado pela dureza dos materiais metálicos. O material do eletrodo da ferramenta pode ser aço, ferro fundido ou cobre. A Sodick da An-Prototype é uma furadeira de alta velocidade amplamente utilizada para perfurar e cortar furos. Os motores de aeronaves no setor aeroespacial e as pás das turbinas a gás no setor de produção de energia, bem como os impulsores em equipamentos médicos e científicos, precisam de perfurar orifícios de refrigeração. Para formar uma camada de ar de resfriamento na pá da turbina e na superfície da pá, para evitar superaquecimento. O Sodick é uma das soluções perfeitas quando você precisa fazer pequenos furos muito longos e retos em peças com superfícies inclinadas e de difícil acesso. A perfuração EDM permite a perfuração cega e passante e pode fazer furos lisos sem rebarbas em peças onde o fresamento e o torneamento CNC não conseguem obter formas geométricas.
Aplicação de usinagem EDM?
A aplicação da EDM é muito ampla e pode mostrar suas vantagens únicas em diversos setores. Na fabricação de eletrodomésticos, a EDM pode processar peças complexas para atender às necessidades cada vez mais refinadas dos eletrodomésticos.
A EDM desempenha um papel insubstituível no fabrico de componentes chave de chassis e estruturas de motores na indústria automóvel, garantindo a segurança e fiabilidade dos veículos. Além disso, no campo da aviação e aeroespacial, o processamento EDM pode processar materiais condutores de alta dureza e fabricar peças com cavidades complexas, atendendo aos requisitos de alta precisão e alta confiabilidade no campo aeroespacial. Ao mesmo tempo, a EDM também desempenha um papel importante em indústrias como o transporte marítimo, a inspecção médica, a electrónica e a mecatrónica, proporcionando um forte apoio à inovação e ao desenvolvimento de diversas indústrias.
Vale ressaltar que o processamento EDM não só garante a qualidade da peça, mas também a superfície da peça após o processamento é lisa e sem rebarbas, e não há necessidade de pós-processamento complicado, o que economiza muito custos de mão de obra. Além disso, a EDM também é muito adequada para necessidades de fabricação personalizada de alto volume, como fabricação de moldes e prototipagem, fornecendo uma solução eficiente e confiável para a produção em massa de empresas.
Vantagens da usinagem EDM?
Precisão: A eletroerosão (EDM) possui a vantagem exclusiva de cortar com precisão formas e profundidades complexas, enquanto as técnicas de processamento tradicionais são limitadas e não conseguem atingir esse nível de precisão. Ao mesmo tempo, a EDM pode facilmente alcançar tolerâncias extremamente rigorosas na faixa de ± 0.005 mm.
Sem danos aos materiais : A natureza sem contato da eletroerosão permite a fabricação de peças pequenas com detalhes precisos ou paredes finas, sem risco de deformação, danos ou quebra das peças usinadas.
Sem tratamento de superfície : a eletroerosão (EDM) proporciona um acabamento superficial de alta qualidade, sem marcas de ferramentas ou rebarbas, e economiza mão de obra, evitando a necessidade de retrabalho manual posterior. No entanto, se a velocidade da EDM for ajustada muito rapidamente, o método de processamento pode produzir uma textura fina semelhante à de jateamento de areia.
Desvantagens da usinagem EDM?
Alto custo : Devido à alta taxa de desgaste da ferramenta, o eletrodo precisa ser verificado e substituído periodicamente, o que eleva o custo dos acessórios do processo de eletroerosão (EDM). Além disso, como o ajuste do equipamento demanda muito tempo e a EDM é um método de processamento não convencional, o custo total do tempo de ajuste e do processamento também é relativamente alto. Embora a EDM possa ser cara para produções em pequena escala, ela se torna mais rentável à medida que a produção aumenta, pois o aumento das despesas é diluído entre vários componentes.
Alto consumo de energia : A eletroerosão (EDM) é um processo de fabricação que consome muita energia. Por depender de corrente constante, consome mais energia, o que aumenta os custos e tem um impacto maior no meio ambiente. Portanto, em comparação com a EDM, métodos de processamento alternativos que consomem menos energia e têm menor impacto ambiental estão se tornando a primeira opção.
Incompatível com materiais não condutores : A eletroerosão é compatível com uma ampla gama de materiais metálicos, incluindo os metais mais duros, desde que sejam eletricamente condutores (titânio, aço, alumínio, níquel e latão, etc.). No entanto, sua aplicação é limitada a materiais condutores, o que significa que não funciona com plásticos, cerâmicas ou compósitos. Além disso, como o metal se expande ao ser aquecido, isso pode afetar as propriedades metalúrgicas da peça (portanto, o resfriamento do objeto processado também é fundamental).
Conclusão
Máquina de faísca EDM, após centenas de anos de desenvolvimento, desde o equipamento desconhecido até o importante papel na produção de perfuração, podemos imaginar o quão difícil é o processo de desenvolvimento da EDM. Agora, o que a EDM nos traz é que coisas complexas podem ser feitas de forma simples, e não precisam ser muito complicadas. No processamento, podemos escolher de acordo com a demanda, não só pela busca de velocidade e produção, a EDM é pela busca de alta qualidade e produção, que é a intenção original da indústria manufatureira, mas também a missão do An-protótipo .
FQA
Q1 Usinagem EDM ou usinagem CNC?
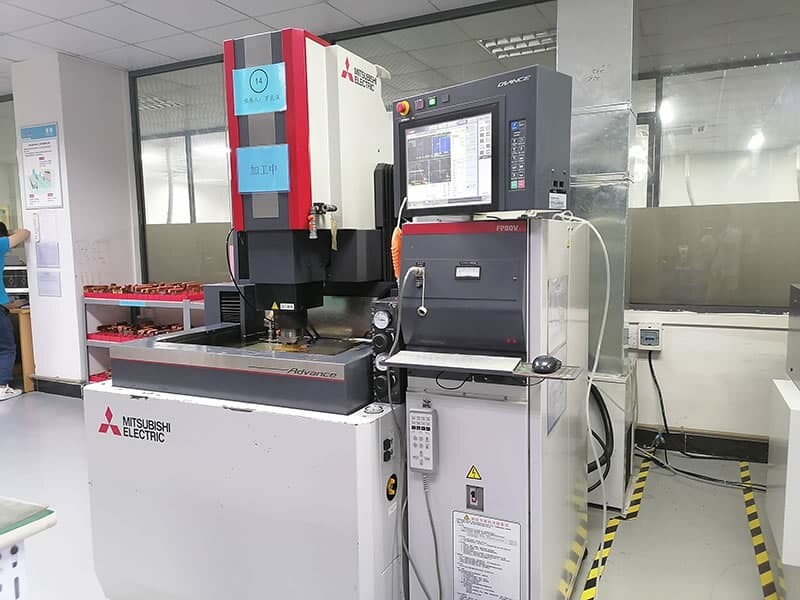
Não importa quantos. No entanto, desde que envolva ângulos retos, furos pequenos, furos de precisão e peças com cavidades complexas, o EDM pode ser selecionado, embora o custo seja alto, mas comparado com a usinagem CNC, o CNC é difícil de alcançar esta tecnologia de processamento de furação de peças em cavidades complexas, quando consideramos o custo do tempo para as peças que precisam ser processadas, então podemos descobrir: Usamos a usinagem EDM é muito mais econômica do que a usinagem CNC. A An-prototype é uma empresa com mais de 15 anos de experiência profissional em usinagem EDM e usinagem CNC, e há muitos casos de sucesso.
Q2 Como economizar custos?
Recomenda-se fabricar peças em pequenos lotes. Um mecânico precisa de tempo para depurar uma máquina antes de usinar uma peça e, quando a máquina estiver pronta, o mesmo processo pode controlar a fabricação de centenas, milhares de peças ou até mais. Se você precisar apenas de uma ou algumas peças personalizadas, o custo será alto. Porque o custo da mão de obra de mecânicos treinados e qualificados é muito caro. Se o número de uma peça atingir milhares, isso reduzirá bastante o custo de mão de obra compartilhado por uma única peça, ou mesmo insignificante. Em suma, quanto maior for o número de peças fabricadas, menor será o custo correspondente.
Q3 Os desenhos vazarão?
Seus desenhos e informações são o segredo máximo do AN-Prototype. Para cada pedido antes de iniciar, a An-prototype recomenda assinar o NDA.
Q4 Tempo de processamento de peças de personalização?
De acordo com os requisitos de complexidade e tolerância das peças, o AN-Prototype pode processar 100 unidades em três dias, no mínimo, e concluir a inspeção de qualidade em um dia.
Q5 Como garantir que as peças usinadas sejam perfeitas?
Os engenheiros de inspeção de qualidade de um protótipo usarão instrumento de medição de coordenadas CMM, elemento secundário, paquímetro de altura, medidor de plugue de parafuso, pino de parafuso e outros instrumentos de medição profissionais para testar seu produto novamente, após a conclusão do teste, o produto será embalado e enviado juntamente com o relatório de inspeção de qualidade em tamanho real, para garantir que a qualidade do produto entregue a você esteja intacta, além de suas expectativas.