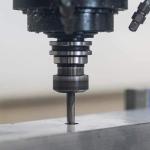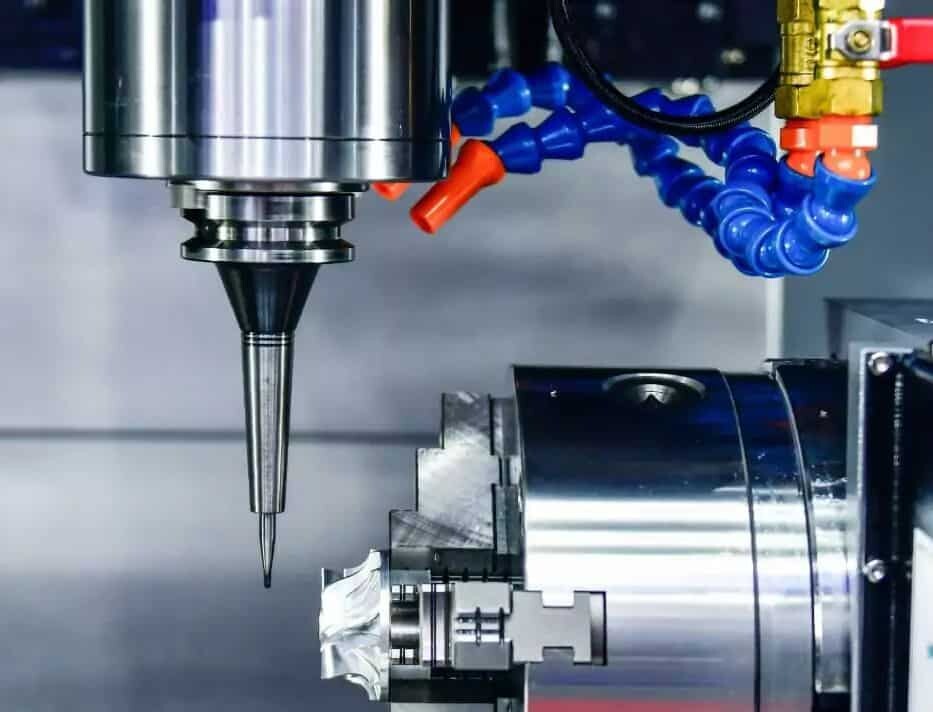
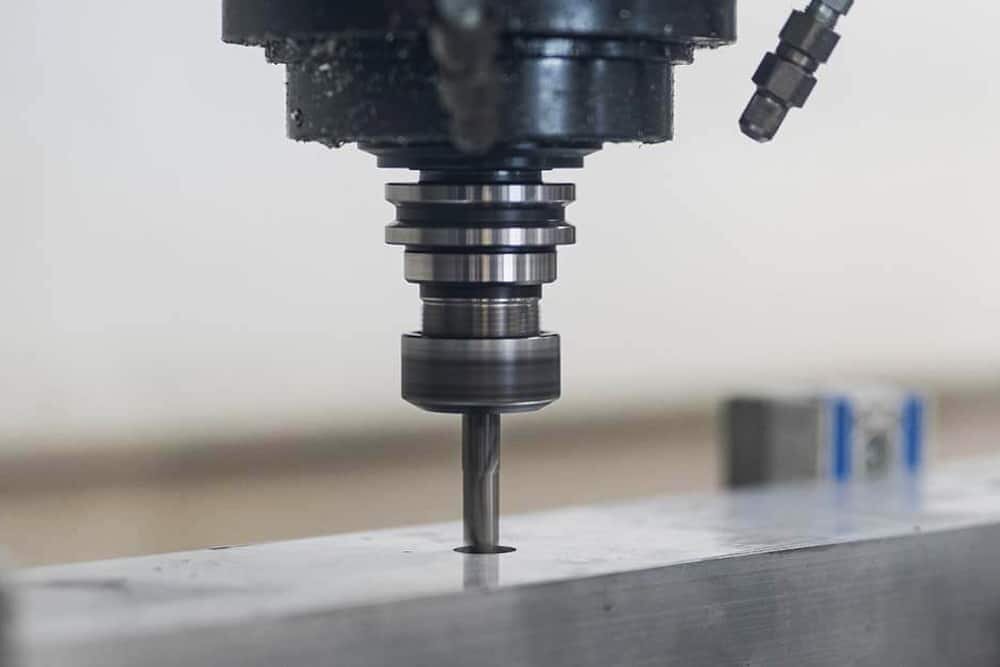
A furação CNC é o processo de usinagem de um furo circular em uma peça estacionária utilizando uma ferramenta de corte rotativa ou broca. Os furos usinados são dimensionados com brocas CNC, geralmente para acomodar parafusos ou porcas para fins de montagem. Portanto, os processos de furação CNC são comuns em peças que requerem montagem de componentes. Além disso, a furação CNC também é utilizada para fins estéticos.
Conteúdo
AlterneComo funciona a perfuração CNC?
O processo de furação CNC possui etapas semelhantes a operações como fresagem CNC , torneamento CNC e mandrilamento. Estas incluem:
1. Crie um projeto digital do componente em um software CAD. O primeiro passo na fabricação de um componente furado é criar um arquivo CAD do componente em um software como o Autodesk Inventor ou o SolidWorks. O arquivo CAD fornecerá ao operador de máquina informações técnicas sobre o componente, como tolerâncias, dimensões, quantidades, etc.
2. Converter o projeto em instruções para a máquina. Após a finalização do projeto do componente, é necessário convertê-lo para uma linguagem que a unidade CNC possa entender, como os formatos STEP e STL. Essa etapa geralmente requer a execução do projeto CAD em um software CAM para gerar o código G interpretável pela máquina.
3. Carregue as instruções na máquina CNC. Quando as instruções são carregadas em uma máquina CNC, o código G da máquina controla como a máquina CNC e as ferramentas de corte se movem e operam durante o processo de furação, como movimento rotacional e linear, trajetórias da ferramenta, velocidades e outras funções.
4. Configurar a máquina CNC. Configurar uma máquina CNC geralmente significa instalar a broca e fixar a peça de trabalho de acordo com as especificações.
5. Realizar operações de furação. Após ligar a máquina CNC, o operador pode iniciar a operação de furação CNC.
6. Avaliar componentes. Após a conclusão da operação de furação CNC, o operador inspeciona a peça em busca de erros ou defeitos.
Vantagens da perfuração CNC
As plataformas de perfuração CNC oferecem muitas vantagens em relação às técnicas tradicionais de perfuração.
Maior precisão. As furadeiras integradas com tecnologia CNC podem produzir furos que atendem aos requisitos com maior precisão. A tolerância da furação CNC depende da complexidade da máquina e da afiação da ferramenta de perfuração.
Mais opções de materiais. As furadeiras CNC são compatíveis com uma variedade de materiais, desde madeira e plástico até metal. Além disso, como as máquinas-ferramenta CNC podem acomodar várias brocas, diversos furos podem ser usinados de uma só vez. Um bom exemplo é a furadeira de coluna multieixos, que permite instalar várias brocas e furar uma peça simultaneamente.
Maior capacidade de replicação. Como o dispositivo de perfuração CNC é controlado por computador, a máquina CNC realiza a automação completa e elimina a operação manual. Portanto, praticamente não há erros no processo de perfuração CNC, sendo menos propenso a falhas. Fabricantes que trabalham com rapidez podem alcançar um alto grau de consistência de furos em vários lotes.
Tipos de furadeiras CNC
A perfuração CNC pode ser realizada usando vários tipos de furadeiras e, como qualquer outra máquina-ferramenta CNC, cada furadeira tem suas características e capacidades. Aqui estão as máquinas comuns que você pode usar e seus usos básicos e específicos.
Furadeira vertical. Possui um cabeçote de eixo acionado por engrenagens, projetado especificamente para furação CNC de peças grandes e pesadas. Pode ser operada por CNC ou manualmente e requer um operador para alimentar a peça até a ferramenta de corte.
Furadeira radial. Este tipo de furadeira CNC utiliza um mecanismo básico que posiciona um eixo móvel sobre uma peça fixa. Cabeçotes de retificação fornecem ferramentas de corte com versatilidade suficiente para realizar uma variedade de operações em peças de diversos tamanhos e formatos. Como resultado, ela é mais versátil e capaz de executar uma variedade de operações de furação não encontradas em modelos anteriores.
Furadeira de fileira. As furadeiras de fileira possuem múltiplas cabeças de trabalho (para evitar confusão com fusos, pode haver vários fusos em uma única cabeça de trabalho). Normalmente, essas cabeças de trabalho estão localizadas acima da bancada onde as peças são fixadas ou montadas. Elas podem executar múltiplas operações consecutivas simultaneamente.
Furadeira de múltiplos eixos . Possui múltiplos fusos conectados a uma cabeça de trabalho, e todos os fusos alimentam a peça simultaneamente. Essas máquinas são muito necessárias para produzir peças com um grande número de furos próximos uns dos outros. São as máquinas mais comuns encontradas entre os fornecedores de serviços de usinagem CNC e são adequadas para a fabricação de peças porosas.
A microfuradeira é atualmente a furadeira CNC de pequeno porte mais precisa. Ela possui um mandril compacto e alta precisão, sendo, portanto, ideal para furar componentes que exigem alta tolerância e precisão.
Furadeira de torre. As furadeiras de torre possuem múltiplas cabeças de trabalho montadas em uma torre. Isso permite a troca rápida de ferramentas de corte e seu posicionamento na peça de trabalho. Este tipo de furadeira possui uma torre com múltiplas cabeças de trabalho. Portanto, são adequadas para operações de furação que exigem mudanças constantes na posição da ferramenta na peça de trabalho.
Precauções e dicas para perfuração e projeto CNC
Para otimizar o processo de furação CNC, os projetistas devem considerar fatores como superfícies de entrada e saída da broca, retilineidade do furo, folga de cavacos, design do produto roscado, formato do furo e layout geral da peça. A otimização de todos os aspectos contribui para o sucesso geral da furação CNC e melhora a qualidade final e a funcionalidade da peça.
1. Escolha a broca CNC certa
Selecionar a broca certa com base no material, estrutura e funcionalidade pode ser um desafio e é uma causa comum de defeitos em furos fabricados. Você pode discutir a melhor abordagem consultando um especialista em perfuração CNC ou um prestador de serviços.

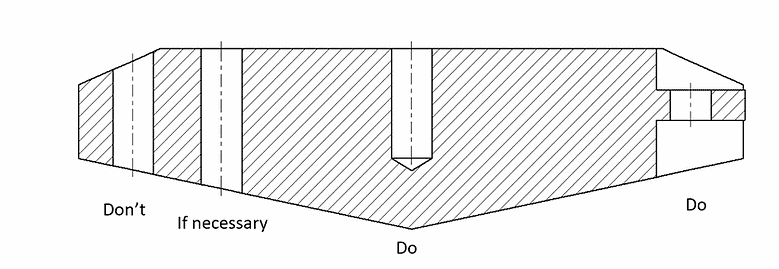
2. A broca é perpendicular à entrada
A superfície de entrada da broca deve ser perpendicular à broca, isso ajuda a garantir que o furo esteja no local correto, conforme mostrado na figura abaixo.
A superfície de saída da broca também deve ser perpendicular ao eixo da broca para evitar problemas de quebra quando a broca sai da peça de trabalho, conforme mostrado abaixo.
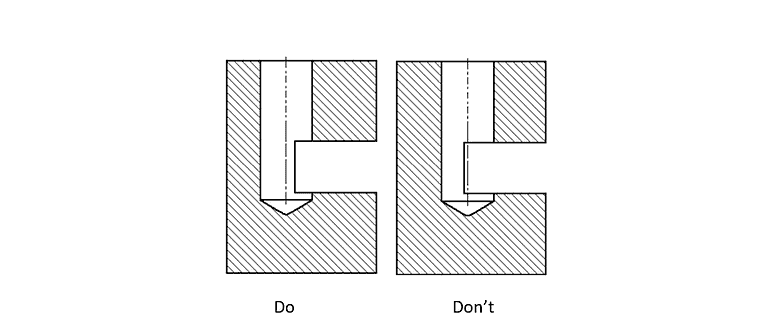
3. Evite cortes interrompidos
Se a retilineidade do furo acabado for particularmente crítica, é melhor evitar cortes interrompidos. Se a broca cruzar outra abertura de um lado, ocorrerá alguma deflexão. Mesmo que a retilineidade não seja crítica, o ponto central da broca deve permanecer no material durante todo o processo de corte para evitar deflexão extrema e possível quebra da broca.
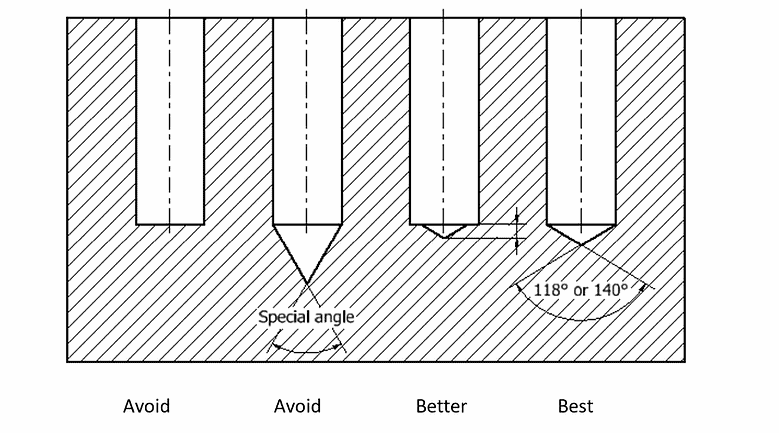
4. Use brocas padrão
O formato inferior do furo cego deve ser o formato perfurado com uma broca padrão, conforme mostrado na imagem abaixo. Quando são necessários furos com fundo plano, é permitido o uso de pontas de perfuração padrão (118° ou 140° para aço inoxidável).
5. Evite usar furos profundos
Evite usar furos profundos (mais de 8 vezes o diâmetro), pois isso pode causar problemas de folga de cavacos e possíveis desvios de retilinidade. Brocas especiais no mercado podem atingir 40x de diâmetro, mas seu custo é muito maior; eles devem ser evitados.
6. Evite projetar peças com pequenos furos
Caso a aplicação da peça não exija dimensões pequenas, evite projetar peças com furos pequenos. Isso ocorre porque pequenas brocas têm maior probabilidade de quebrar. Para facilitar a produção, um diâmetro de aproximadamente 3 mm é o mínimo ideal.
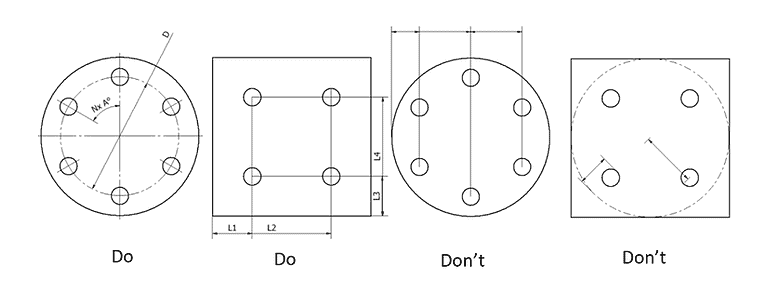
7. Coordenadas cartesianas
Use coordenadas retangulares em vez de coordenadas angulares para especificar a localização dos furos nas peças fresadas. Para os maquinistas, eles tornam mais fácil e seguro o layout de peças ou ferramentas de perfuração. Para peças torneadas, o centro da peça é a origem natural das dimensões.
8. Alimentação e velocidade
Certifique-se de descobrir como reduzir a velocidade e as taxas de avanço para manter a produtividade. Esses fatores dependem do formato do corte e do tipo de material.
9. Remoção e quebra de cavacos
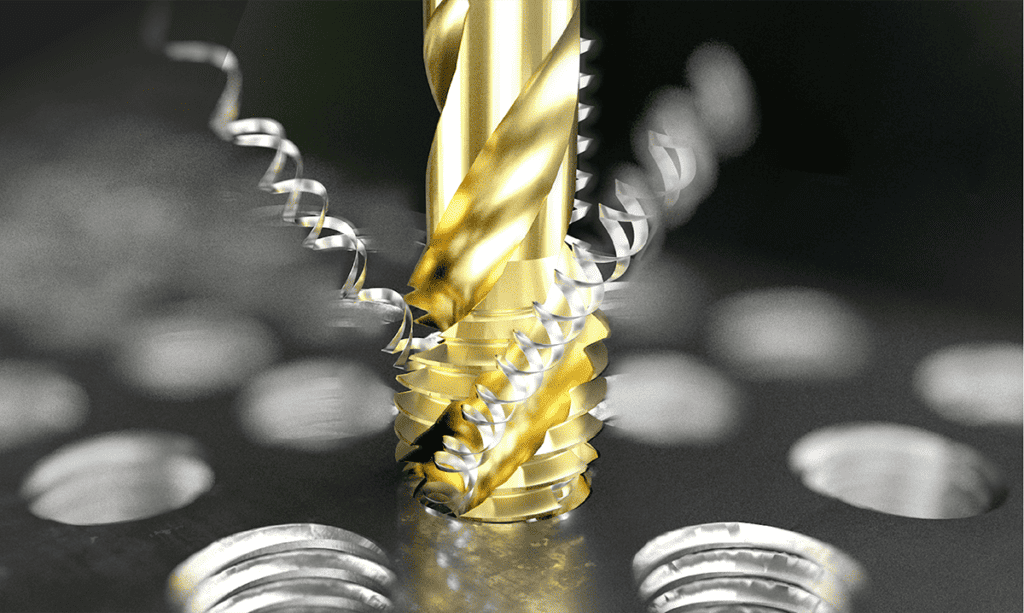
Os cavacos devem ser descarregados de forma eficaz durante a furação CNC e após a usinagem. É muito importante controlá-los, pois podem causar alguns problemas. Você pode tentar usar uma broca especializada para quebrar cavacos. Além disso, use líquido refrigerante quando necessário para melhorar a dissipação de calor.
Diferença entre furação CNC e rosqueamento
A perfuração CNC é o processo de pressionar uma broca na peça de trabalho para criar um furo na peça de trabalho. Rosqueamento CNC é o processo de criação de furos roscados em uma peça de trabalho, utilizando um macho para criar uma crista espiral contínua na peça de trabalho. Portanto, a maior diferença entre eles é que a perfuração CNC envolve a criação de furos, enquanto o rosqueamento envolve a criação de roscas dentro de furos existentes.

Além disso, outra grande diferença entre a perfuração CNC e o rosqueamento é o tipo de broca usada. A perfuração CNC geralmente usa brocas helicoidais, enquanto o rosqueamento geralmente usa brocas macho. As brocas macho são projetadas especificamente para criar roscas e, portanto, não são adequadas para uso em aplicações de perfuração CNC.
Aplicação de perfuração CNC
A perfuração CNC é amplamente utilizada. AN-Prototype resume algumas aplicações comuns de perfuração:
Fabricação de Chapas Metálicas
A fabricação de chapas metálicas é adequada para furar peças como painéis, motores, etc. nas indústrias automotiva, aeroespacial e de construção. Funciona com outros processos de usinagem CNC, como fresamento e torneamento.
Fabricação de Madeira
As operações de perfuração são uma parte crítica da fabricação de madeira. Com esta máquina, os fabricantes de madeira podem desfrutar de automação, exatidão, precisão e altas tolerâncias. Além disso, a indústria valoriza a estética, garantida pelo artesanato.
Serviços de perfuração CNC de precisão
Devido a diversos fatores, como altos custos iniciais de investimento, erros operacionais e manutenção, a compra de equipamentos de perfuração não é economicamente viável para os projetistas. Portanto, terceirizar para um provedor de serviços de usinagem CNC personalizada é uma abordagem mais adequada. Na AN-Prototype , oferecemos serviços de fabricação sob demanda que podem ajudá-lo a criar peças usinadas com precisão, e não apenas perfuração CNC. Também somos especializados em outros processos de fabricação, como serviços de usinagem CNC, fabricação de chapas metálicas, impressão 3D e moldagem por injeção, fundição a vácuo e muito mais. Sejam suas peças complexas e exijam serviços de perfuração, rosqueamento ou outros tratamentos de superfície, a AN-Prototype atenderá às suas necessidades com altos padrões de qualidade. Envie seus arquivos CAD agora mesmo e obtenha um serviço de qualidade a preços competitivos e com prazos de entrega rápidos.