Gwałtowni producenci codziennie projektują i produkują duże ilości części metalowych lub plastikowych. Wszystkie produkowane części różnią się rozmiarem i wyglądem fizycznym, a zwłaszcza części prototypowe mogą być unikalne w skali światowej. Jednak wyprodukowanie tych plastikowych lub metalowych części bez odchodzenia od pierwotnych założeń projektowych może być bardzo trudne. Zapewnij rozsądne tolerancje, aby zachować prawidłowy rozmiar i kształt. Bez standardowych tolerancji pozwalających monitorować, czy części spełniają standardy projektowe, projektanci i inżynierowie mają mnóstwo pracy. Tolerancje można interpretować jako ustalony zakres pomiarowy lub różne właściwości fizyczne, które sprawiają, że część wygląda i działa zgodnie z oczekiwaniami. Tolerancje mogą mieć postać rozmiaru, wyglądu, tekstury, koloru itp. Okazuje się, że tolerancje są bardzo ważne w projektowaniu i produkcji części obrabianych CNC. Aby ułatwić i przyspieszyć projektowanie i produkcję części, Międzynarodowa Organizacja Normalizacyjna (ISO) zaproponowała normę tolerancji ISO 2768. ISO 2768 ogólnie dzieli się na dwie kategorie, ISO 2768-1 i ISO 2768-2, gdzie ISO 2768-1 dotyczy wymiarów liniowych i kątowych, podczas gdy ISO 2768-2 skupia się na wymaganiach geometrycznych różnych cech. Międzynarodowa norma tolerancji ISO 2768 pomaga inżynierom i projektantom uprościć proces projektowania i produkcji poprzez zdefiniowanie akceptowalnych zakresów odchyleń między wymiarami nominalnymi a innymi wartościami wymiarowymi, które kwalifikują się do dopasowania. W tym artykule omówimy szczegóły normy ISO 2768, aby pomóc Ci lepiej zrozumieć tę normę tolerancji.
Spis treści
PrzełączanieCo to jest ISO 2768?
ISO 2768 to międzynarodowa norma dotycząca tolerancji opracowana przez Międzynarodową Organizację Normalizacyjną (ISO). Jej celem jest uproszczenie specyfikacji tolerancji mechanicznych w rysunkach technicznych. Norma ISO 2768 usprawnia proces projektowania i produkcji, sprzyjając sprawniejszej współpracy między różnymi firmami. Norma ma zastosowanie głównie do części wytwarzanych metodą obróbki CNC . W przypadku braku wyraźnego określenia konkretnych tolerancji, należy zasadniczo stosować normę ISO 2768. Norma ISO 2768 ma zastosowanie w szerokim zakresie branż, w tym w przemyśle motoryzacyjnym, lotniczym, elektronicznym i elektrycznym.
Norma ISO 2768 składa się z dwóch części – ISO 2768-1 i ISO 2768-2. Części te definiują poziom dokładności mechanicznej w celu uproszczenia rysunków technicznych. Należy pamiętać, że wszystkie granice tolerancji podano w milimetrach.
Część 1 – Tolerancje ogólne wymiarów liniowych i kątowych, których dokładność podzielona jest na cztery klasy tolerancji.
- M – Średnie tolerancje
- F – Dokładne tolerancje
- C – Tolerancje zgrubne
- V – Bardzo zgrubne tolerancje
Część 2 – Tolerancje geometryczne elementów. Klasy dokładności lub klasy tolerancji to H, K i L.
Na przykład rysunek projektowy określający normę tolerancji ISO 2768-mK oznacza, że takie części muszą spełniać „średni” zakres tolerancji z Części 1 i klasę tolerancji „K” z Części 2. ISO 2768-mK jest powszechnie stosowane w arkuszach produkcyjnych części metalowe. Jednak szybcy producenci wybierają również ISO 2768-fH dla części obrabianych CNC. Ponieważ ISO 2768-mK jest światowym standardem branżowym, usługi AN-Prototype w zakresie obróbki CNC metali są zgodne z normą ISO 2768-f, natomiast części plastikowe są zgodne z normą ISO 2768-m.
Część 1: Tolerancje ogólne ISO 2768-1
ISO 2768-1 ma na celu uproszczenie rysunków projektowych i ma zastosowanie do wymiarów liniowych i kątowych, takich jak wymiary zewnętrzne, wymiary wewnętrzne, wymiary stopni, średnica, promień, odległość, promień zewnętrzny i wysokość fazowania itp. Jeśli ogólne tolerancje są zgodne z ISO 2768 powinna mieć zastosowanie, w tabelce tytułowej rysunku lub w jej pobliżu należy podać normę ISO 2768, po której należy podać klasę tolerancji (na przykład: ISO 2768-f).
Tabela 1 - Wymiary liniowe
Dopuszczalne odchyłki w mm dla zakresów w długościach nominalnych | Oznaczenie klasy tolerancji (opis) | |||
f (w porządku) | m (średni) | c (gruba) | v (bardzo gruba) | |
0.5 3 do XNUMX XNUMX | ± 0.05 | ± 0.1 | ± 0.2 | - |
powyżej 3 do 6 | ± 0.05 | ± 0.1 | ± 0.3 | ± 0.5 |
powyżej 6 do 30 | ± 0.1 | ± 0.2 | ± 0.5 | ± 1.0 |
powyżej 30 do 120 | ± 0.15 | ± 0.3 | ± 0.8 | ± 1.5 |
powyżej 120 do 400 | ± 0.2 | ± 0.5 | ± 1.2 | ± 2.5 |
powyżej 400 do 1000 | ± 0.3 | ± 0.8 | ± 2.0 | ± 4.0 |
powyżej 1000 do 2000 | ± 0.5 | ± 1.2 | ± 3.0 | ± 6.0 |
powyżej 2000 do 4000 | - | ± 2.0 | ± 4.0 | ± 8.0 |
Zawiera tabelę tolerancji odpowiadającą poziomowi dokładności 4. Możesz wybrać najbardziej odpowiedni standard tolerancji w oparciu o możliwości obróbki CNC i wymagania projektowe. Uwaga: W przypadku wymiarów poniżej 0.5 mm tolerancję należy podać obok odpowiedniego wymiaru nominalnego.
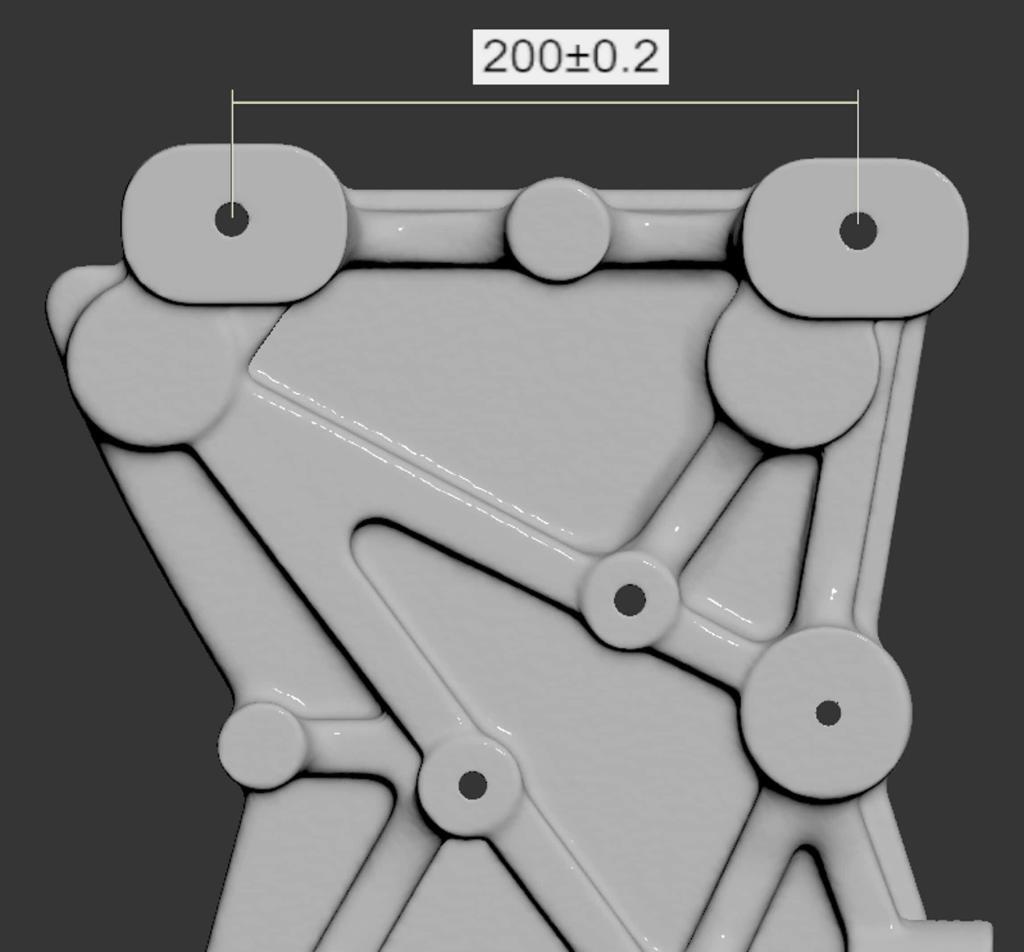
Tabela 2 - Zewnętrzne promienie i wysokości fazowania
Dopuszczalne odchyłki w mm dla zakresów w długościach nominalnych | Oznaczenie klasy tolerancji (opis) | |||
f (w porządku) | m (średni) | c (gruba) | v (bardzo gruba) | |
0.5 3 do XNUMX XNUMX | ± 02 | ± 0.2 | ± 0.4 | ± 0.4 |
powyżej 3 do 6 | ± 0.5 | ± 0.5 | ± 1.0 | ± 1.0 |
ponad 6 | ± 1.0 | ± 1.0 | ± 2.0 | ± 2.0 |
UWAGA: Podobnie, tolerancje poniżej 0.5 mm należy zanotować obok odpowiedniego wymiaru.
Tabela 3 - Wymiary kątowe
Dopuszczalne odchyłki w mm dla zakresów w długościach nominalnych | Oznaczenie klasy tolerancji (opis) | |||
f (w porządku) | m (średni) | c (gruba) | v (bardzo gruba) | |
do 10 | ± 1º | ± 1º | ±1°30′ | ± 3º |
powyżej 10 do 50 | ±0°30′ | ±0°30′ | ± 1º | ± 2º |
powyżej 50 do 120 | ±0°20′ | ±0°20′ | ±0°30′ | ± 1º |
powyżej 120 do 400 | ±0°10′ | ±0°10′ | ±0°15′ | ±0°30′ |
ponad 400 | ±0°5′ | ±0°5′ | ±0°10′ | ±0°20′ |
Tabela 3 określa ogólne tolerancje kątów/wymiarów kątowych. Należy zauważyć, że jednostkami tolerancji kątów są stopnie i minuty.
Zastosowanie normy ISO 2768-1
ISO 2768-fH ma ogromne znaczenie w obróbce CNC części medycznych, części lotniczych i samochodowych. Pomaga zapewnić współpracę projektantów i inżynierów przy tworzeniu części o wymaganych wymiarach, kątach i promieniach. Obróbka CNC staje się coraz bardziej popularna w nowoczesnych procesach produkcyjnych. Inżynierowie odpowiedzialni za obróbkę CNC łączą różnorodne umiejętności projektowania, rysowania, pomiarów i obsługi komputera, aby zaprogramować produkcję części metalowych lub plastikowych. Szybkie prototypowanie zapewnia również, że wyprodukowane prototypy spełniają oczekiwania zgodnie z normami tolerancji ISO 2768-1. Produkcja form również wykorzystuje ten standard, aby zapewnić prawidłowy projekt formy, zwiększając w ten sposób wydajność produkcji.
Część 2: Tolerancje ogólne ISO 2768-2
ISO 2768-2 odnosi się do tolerancji geometrycznych dla cech, które nie mają oddzielnych oznaczeń tolerancji i obejmuje ogólne zakresy tolerancji geometrycznych dla płaskości, prostoliniowości, cylindryczności i okrągłości. ISO 2768-2 obejmuje poziomy tolerancji 3 – H, K i L:
Na przykład, zamiast definiować górną i dolną granicę, projektant definiuje obszar między dwoma punktami odniesienia (tj. płaszczyznami równoległymi), tak aby powierzchnia, którą chcemy wytworzyć, znajdowała się między nimi. Pomiar tych dwóch powierzchni za pomocą suwmiarki pozwala uzyskać kilka różnych wartości ze względu na ich chropowatość . Definiujemy punkty odniesienia jako punkty odniesienia wymiarów, aby kontrolować dopuszczalny stopień odchylenia. Wartości te powinny mieścić się w zakresie tolerancji.
Tabela 4 — Ogólne tolerancje dotyczące prostoliniowości i płaskości
Zakresy długości nominalnych w mm | Klasa tolerancji | ||
H | K | L | |
do 10 | 0.02 | 0.05 | 0.1 |
powyżej 10 do 30 | 0.05 | 0.1 | 0.2 |
powyżej 30 do 100 | 0.1 | 0.2 | 0.4 |
powyżej 100 do 300 | 0.2 | 0.4 | 0.8 |
powyżej 300 do 1000 | 0.3 | 0.6 | 1.2 |
powyżej 1000 do 3000 | 0.4 | 0.8 | 1.6 |
W tabeli 4 określono klasy tolerancji płaskości i prostoliniowości. Biorąc ponownie przykład sprężarki, powierzchnia styku sprężarki z podstawą oraz powierzchnia styku podstawy z silnikiem są istotne, dlatego na rysunkach podano tolerancje ich płaskości. Tolerancja prostoliniowości odnosi się do stopnia zmienności w obrębie określonej linii prostej na tej powierzchni. Innym zastosowaniem jest uwzględnienie stopnia zgięcia lub skręcenia osi części.
Tabela 5 — Ogólne tolerancje dotyczące prostopadłości
Zakresy długości nominalnych w mm | Klasa tolerancji | ||
H | K | L | |
do 100 | 0.2 | 0.4 | 0.6 |
powyżej 100 do 300 | 0.3 | 0.6 | 1.0 |
powyżej 300 do 1000 | 0.4 | 0.8 | 1.5 |
powyżej 1000 do 3000 | 0.5 | 1.0 | 2.0 |
Odległość pionowa jest wyrażona w milimetrach. Podobnie jak w przypadku płaskości, odstęp między dwiema płaszczyznami definiujemy jako mniejszy niż dopuszczalne odchylenie z tabeli 5. Naszym celem jest uzyskanie kąta 90 stopni.
Tabela 6 — Ogólne tolerancje dotyczące symetrii
Zakresy długości nominalnych w mm | Klasa tolerancji | ||
H | K | L | |
do 100 | 0.5 | 0.6 | 0.6 |
powyżej 100 do 300 | 0.5 | 0.6 | 1.0 |
powyżej 300 do 1000 | 0.5 | 0.8 | 1.5 |
powyżej 1000 do 3000 | 0.5 | 1.0 | 2.0 |
Tabela 6 pokazuje tolerancje symetrii części w płaszczyźnie odniesienia.
Tabela 7 — Ogólne tolerancje bicia kołowego
Zakresy długości nominalnych w mm | Klasa tolerancji | ||
H | K | L | |
0.1 | 0.2 | 0.5 | |
Ta uniwersalna tolerancja pozwala projektantowi wybrać poziom tolerancji, który najlepiej odpowiada wymaganiom. Na przykład, jeśli część ma być używana w projekcie CNC o wąskich wymaganiach dotyczących tolerancji, mądrze byłoby wybrać mniejszy zakres tolerancji. I odwrotnie, jeśli produkowane są części w dużych ilościach do zastosowań o niższych tolerancjach, szerszy zakres tolerancji będzie bardziej opłacalny.
Zastosowanie normy ISO 2768-2
ISO 2768-2 jest ważne, jeśli chodzi o miejsce styku dwóch powierzchni elementu. Przed produkcją należy odnotować na rysunku płaskość obu powierzchni, co pomaga zapewnić dokładność części wytwarzanych partiami. Pomaga także określić dopuszczalny stopień, w jakim część może się zgiąć lub skręcić.
Dla jakich branż ma zastosowanie ISO 2768?
Norma tolerancji ISO 2768 jest stosowana w wielu gałęziach przemysłu, w tym:
Lotnictwo i kosmonautyka: W sektorze lotnictwa i kosmonautyki, w którym bezpieczeństwo ma kluczowe znaczenie, norma ISO 2768 pomaga zapewnić spójną jakość podzespołów lotniczych.
Motoryzacja: Ponieważ produkowane części samochodowe często pochodzą z różnych regionów, norma ISO 2768 zapewnia spójność procesu produkcyjnego i pomaga w płynnym przebiegu procesu montażu.
Urządzenia medyczne: W przypadku urządzeń medycznych dokładność ma kluczowe znaczenie, a niniejsza norma zapewnia producentom sprzętu medycznego niezawodną podstawę do zapewnienia spójności.
Elektronika : W przypadku produktów elektronicznych kluczowe jest zapewnienie, że podzespoły elektroniczne będą idealnie do siebie pasować, a norma ISO 2768 pomaga producentom osiągnąć ten cel.
Usługi inżynierii mechanicznej : Norma tolerancji ISO 2768 ma szerokie zastosowanie w inżynierii mechanicznej, gdzie precyzyjne tolerancje mają kluczowe znaczenie dla prawidłowego funkcjonowania komponentów, maszyn i urządzeń.
Produkcja: Normy tolerancji ISO 2768 mają zastosowanie w większości gałęzi przemysłu wytwórczego, m.in. w motoryzacji, lotnictwie, medycynie, elektronice itp., pomagając zapewnić spójność i kompatybilność części wytwarzanych przez różnych producentów lub dostawców.
Wzornictwo przemysłowe: Norma tolerancji ISO 2768 ma zastosowanie w firmach zajmujących się wzornictwem przemysłowym, gdyż zawiera wytyczne dotyczące określania tolerancji na rysunkach technicznych w celu zapewnienia prawidłowego dopasowania projektowanego produktu do zamierzonej funkcji.
Produkcja narzędzi i form: Normy tolerancji ISO 2768 są powszechnie stosowane w branży produkcji form do określania tolerancji form i elementów narzędzi, aby mieć pewność, że kształt i rozmiar wytwarzanych części z tworzyw sztucznych spełniają oczekiwania.
ISO-2768: Zamknięcie globalnej luki produkcyjnej
ISO-2768 jest często przywoływany w projektowaniu produkcji i procesach produkcyjnych i stanowi świadectwo nieustannego dążenia do precyzji i spójności produkcji. ISO-2768 dotyczy ogólnych tolerancji dla wymiarów liniowych i kątowych, które nie mają oddzielnych oznaczeń tolerancji. Te ogólne tolerancje są dalej klasyfikowane w oparciu o rodzaj produkcji i złożoność części. Jest to uznany na całym świecie uniwersalny standard tolerancji dla rysunków technicznych. Zapewnia stałą jakość i dopasowanie części produkowanych w różnych regionach. Norma zmniejsza niejednoznaczność, określając ogólne tolerancje, zapewniając przejrzystość szybkim producentom. Dzięki jaśniejszym wytycznym norma ISO 2768 zapewnia szybkim producentom znaczne oszczędności poprzez redukcję odpadów.
Znaczenie tolerancji w produkcji i kontroli jakości
Tolerancje odgrywają ważną rolę w zapewnieniu, że każda część zostanie wyprodukowana zgodnie z właściwymi specyfikacjami. W procesie produkcji części tolerancje odgrywają ważną i bardzo krytyczną rolę. Do ważnych ról w tych tolerancjach należą:
Bardziej szczegółowe zrozumienie wytwarzanych części. Każdy szybko działający producent chce wytwarzać jak najlepszy produkt, ale może to być niemożliwe ze względu na niejasne specyfikacje wymagań. Tolerancje pomagają producentom zrozumieć dopuszczalny zakres odchyleń w rozmiarze, kształcie itp. produktu.
Kontroluj koszty produkcji części. Gdy części są projektowane z zachowaniem ścisłych tolerancji, koszty produkcji są zazwyczaj wysokie i odwrotnie. Dlatego, gdy zastosowania nie są wymagane w trudnych warunkach, produkcja części z luźnymi tolerancjami może obniżyć koszty.
Unikaj błędów. Tolerancje pomagają określić maksymalny i minimalny pomiar odchylenia części, w ramach którego produkt może działać wydajnie. Pomaga to w przyspieszeniu produkcji, umożliwiając wytwarzanie części lepiej dopasowanych do wymagań zadania, a tym samym przyspieszając proces produkcyjny.
Ułatwia montaż części. Niektóre komponenty składają się z dwóch lub więcej połączonych ze sobą części, dlatego tolerancje pomagają zapewnić wystarczającą kompatybilność części.
Przyczynia się do bardziej efektywnej komunikacji między projektantami a mechanikami. Pomaga to zapewnić uzgodnioną jakość produktu poprzez zastosowanie prawidłowych tolerancji.
Usługi produkcyjne na żądanie AN-Prototype
ISO 2768-1 i 2 to normy o różnych właściwościach, które pozwalają im na dostosowanie się do różnych zastosowań. Firma AN-Prototype zawsze była liderem w dziedzinie zaawansowanych technologii produkcyjnych. Oferujemy usługi produkcji na żądanie, zgodne z międzynarodowymi normami, takimi jak ISO 2768, gwarantując, że wytwarzane części spełniają rygorystyczne standardy jakości. Wykorzystujemy najnowsze technologie produkcyjne, aby zapewnić precyzję, szybkość i wydajność każdego projektu. Działająca od dziesięciu lat firma zajmująca się szybkim prototypowaniem, obsługująca różne branże, w tym lotnictwo , motoryzację , medycynę , robotykę i inne, podkreśla swoją wszechstronność i dążenie do doskonałości. Firma AN-Prototype z dumą oferuje niestandardowe rozwiązania w zakresie części, w tym tolerancje ISO 2768 oraz tolerancje specjalne, aby sprostać unikalnym potrzebom każdego klienta.
Przy określaniu prawidłowego poziomu tolerancji dla części lub produktu należy również wziąć pod uwagę takie czynniki, jak materiały, jakość wykonania i koszt. Na przykład, jeśli chcesz wytwarzać precyzyjne części metalowe z zachowaniem wąskich tolerancji dla swojego projektu, dobrym wyborem będzie obróbka CNC. Obrabiarki CNC są bardzo precyzyjne i mogą wytwarzać części o bardzo wąskich tolerancjach. Zazwyczaj tolerancje obróbki CNC wahają się od ±0.001″ do ±0.0001″.