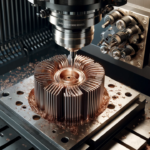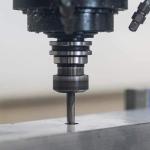
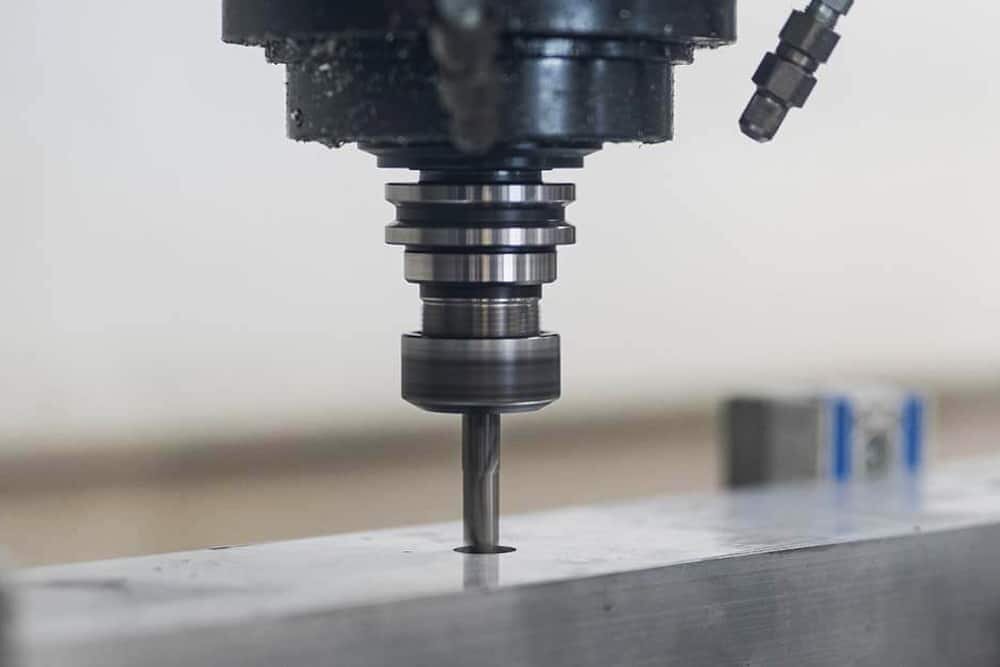
Wiercenie CNC to proces obróbki otworów okrągłych w nieruchomym przedmiocie obrabianym za pomocą obrotowego narzędzia skrawającego lub wiertła. Otwory są obrabiane wiertłami CNC, zazwyczaj w celu umożliwienia montażu śrub lub wkrętów. Dlatego procesy wiercenia CNC są powszechnie stosowane w przypadku części wymagających montażu komponentów. Ponadto, wiercenie CNC jest również wykorzystywane ze względów estetycznych.
Spis treści
PrzełączanieJak działa wiercenie CNC?
Proces wiercenia CNC przebiega podobnie do operacji takich jak frezowanie CNC , toczenie CNC i rozwiercanie. Należą do nich:
1. Stwórz cyfrowy projekt komponentu w oprogramowaniu CAD. Pierwszym krokiem w produkcji komponentu wierconego jest utworzenie pliku CAD tego komponentu w oprogramowaniu takim jak Autodesk Inventor lub SolidWorks. Plik CAD dostarczy operatorowi maszyny informacji technicznych o komponencie, takich jak tolerancje, wymiary, ilości itp.
2. Przekształć projekt w instrukcje maszynowe. Po sfinalizowaniu projektu komponentu należy go przekonwertować na język zrozumiały dla jednostki CNC, na przykład formaty STEP i STL. Ten krok zazwyczaj wymaga uruchomienia projektu CAD w oprogramowaniu CAM w celu wygenerowania zrozumiałego dla maszyny kodu G.
3. Załaduj instrukcje do maszyny CNC. Po załadowaniu instrukcji do maszyny CNC, kod G maszyny steruje sposobem poruszania się i działania maszyny CNC i narzędzi skrawających w trakcie procesu wiercenia, w tym ruchem obrotowym i liniowym, ścieżkami narzędzi, prędkościami i innymi funkcjami.
4. Przygotowanie maszyny CNC. Przygotowanie maszyny CNC zazwyczaj oznacza zainstalowanie wiertła i zamocowanie przedmiotu obrabianego zgodnie ze specyfikacją.
5. Wykonaj operacje wiercenia. Po uruchomieniu maszyny CNC operator może rozpocząć operację wiercenia.
6. Ocena komponentów. Po zakończeniu operacji wiercenia CNC, operator sprawdza część pod kątem ewentualnych błędów lub wad.
Zalety wiercenia CNC
Wiertnice CNC oferują wiele zalet w porównaniu z tradycyjnymi technikami wiercenia.
Wyższa dokładność. Wiertarki zintegrowane z technologią CNC umożliwiają wykonywanie otworów dokładniej spełniających wymagania. Tolerancja wiercenia CNC zależy od złożoności maszyny i ostrości narzędzia wiertarskiego.
Więcej opcji materiałowych. Wiertarki CNC są kompatybilne z różnymi materiałami, od drewna, przez tworzywa sztuczne, po metal. Ponadto, ponieważ obrabiarki CNC mogą obsługiwać wiele wierteł, możliwe jest wykonanie wielu otworów jednocześnie. Dobrym przykładem jest wiertarka stołowa wielowrzecionowa, która umożliwia jednoczesne zamontowanie wielu wierteł i wiercenie otworów w obrabianym przedmiocie.
Większe możliwości replikacji. Ponieważ wiertarka CNC jest sterowana komputerowo, maszyna CNC działa w pełni automatycznie i eliminuje konieczność ręcznej obsługi. Dzięki temu proces wiercenia CNC praktycznie nie powoduje błędów i jest mniej podatny na błędy. Szybcy producenci mogą osiągnąć wysoki stopień powtarzalności otworów w kolejnych partiach.
Rodzaje wiertarek CNC
Wiercenie CNC można wykonać przy użyciu kilku typów wiertarek i jak każda inna obrabiarka CNC, każda wiertarka ma swoją charakterystykę i możliwości. Oto typowe maszyny, z których możesz korzystać oraz ich podstawowe i specyficzne zastosowania.
Wiertarka pionowa. Posiada głowicę wrzeciona z napędem przekładniowym, zaprojektowaną specjalnie do wiercenia CNC ciężkich, dużych elementów. Może być sterowana CNC lub ręcznie i wymaga od operatora podawania przedmiotu obrabianego do narzędzia skrawającego.
Wiertarka promieniowa. Ten typ wiertarki CNC wykorzystuje podstawowy mechanizm, który pozycjonuje ruchome wrzeciono na nieruchomym przedmiocie obrabianym. Głowice szlifierskie zapewniają narzędzia skrawające o wystarczającej wszechstronności, aby wykonywać różnorodne operacje na elementach o większości rozmiarów i kształtów. W rezultacie jest ona bardziej wszechstronna i umożliwia wykonywanie różnorodnych operacji wiercenia, niespotykanych w poprzednich typach.
Wiertnica rzędowa. Wiertarki rzędowe posiadają wiele głowic roboczych (aby uniknąć pomyłki z wrzecionami, w jednej głowicy roboczej może znajdować się wiele wrzecion). Zazwyczaj głowice te znajdują się nad stołem roboczym, gdzie mocowane są lub montowane części. Wiertnica może wykonywać wiele kolejnych operacji jednocześnie.
Wiertarka stołowa wieloosiowa . Posiada wiele wrzecion połączonych z głowicą roboczą, a wszystkie wrzeciona jednocześnie podają obrabiany przedmiot. Takie maszyny są niezwykle potrzebne do produkcji detali z dużą liczbą otworów umieszczonych blisko siebie. Są to najpopularniejsze maszyny wśród wielu dostawców usług obróbki CNC i nadają się do produkcji elementów porowatych.
Mikrowiertarka jest obecnie najdokładniejszą wiertarką CNC z małym uchwytem. Mikrowiertarka charakteryzuje się małym uchwytem i wysoką precyzją. Dlatego nadaje się do wiercenia elementów wymagających wysokich tolerancji i precyzji.
Wiertarki rewolwerowe. Wiertarki rewolwerowe posiadają wiele głowic roboczych zamontowanych na głowicy rewolwerowej. Umożliwia to szybką wymianę narzędzi skrawających i ich pozycjonowanie na obrabianym przedmiocie. Ten typ wiertarki posiada głowicę rewolwerową z wieloma głowicami roboczymi. Dlatego nadają się one do operacji wiercenia wymagających ciągłej zmiany położenia narzędzia na obrabianym przedmiocie.
Środki ostrożności i wskazówki dotyczące wiercenia i projektowania CNC
Aby zoptymalizować proces wiercenia CNC, projektanci muszą wziąć pod uwagę takie czynniki, jak powierzchnie wejścia i wyjścia wiertła, prostoliniowość otworu, odstęp wiórów, konstrukcja produktu gwintowanego, kształt otworu i ogólny układ części. Optymalizacja każdego aspektu przyczynia się do ogólnego sukcesu wiercenia CNC oraz poprawia ostateczną jakość i funkcjonalność części.
1. Wybierz odpowiednie wiertło CNC
Wybór odpowiedniego wiertła w oparciu o materiał, strukturę i funkcjonalność może być wyzwaniem i jest częstą przyczyną wad produkowanych otworów. Najlepsze podejście można omówić, konsultując się ze specjalistą ds. wiercenia CNC lub usługodawcą.

2. Wiertło jest ustawione prostopadle do wejścia
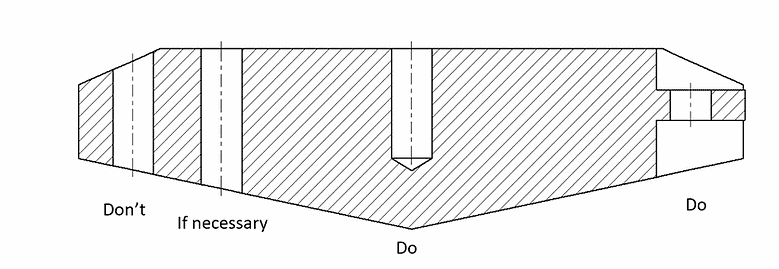
Powierzchnia wejścia wiertła powinna być prostopadła do wiertła, co pomaga zapewnić, że otwór znajduje się we właściwym miejscu, jak pokazano na poniższym rysunku.
Powierzchnia wyjściowa wiertła powinna być również prostopadła do osi wiertła, aby uniknąć problemów z pękaniem, gdy wiertło wychodzi z przedmiotu obrabianego, jak pokazano poniżej.
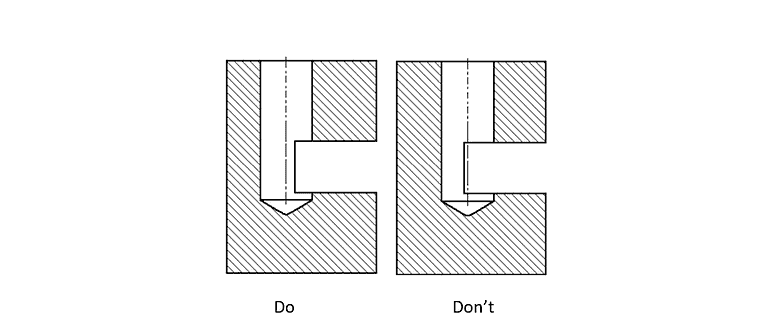
3. Unikaj przerywanego cięcia
Jeśli prostoliniowość gotowego otworu jest szczególnie istotna, najlepiej unikać obróbki przerywanej. Jeżeli wiertło przecina inny otwór po jednej stronie, nastąpi pewne odchylenie. Nawet jeśli prostoliniowość nie jest krytyczna, środek wiertła musi pozostać w materiale przez cały proces cięcia, aby uniknąć skrajnego odkształcenia i możliwego złamania wiertła.
4. Użyj standardowych wierteł
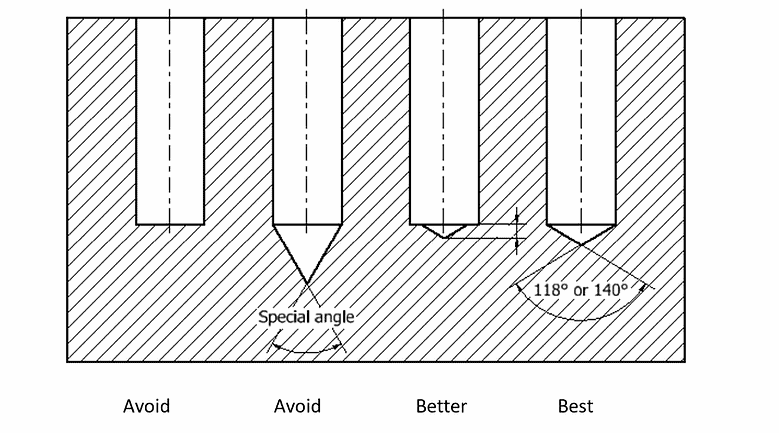
Dolny kształt ślepego otworu powinien mieć kształt wywiercony standardowym wiertłem, jak pokazano na poniższym rysunku. Jeżeli wymagane są otwory z płaskim dnem, dozwolone jest użycie standardowych wierteł (118° lub 140° dla stali nierdzewnej).
5. Unikaj używania głębokich otworów
Unikaj stosowania głębokich otworów (ponad 8-krotność średnicy), ponieważ może to powodować problemy z odprowadzaniem wiórów i możliwe odchylenia od prostoliniowości. Specjalne wiertła dostępne na rynku mogą osiągnąć średnicę 40x, ale ich koszt jest znacznie wyższy; należy ich unikać.
6. Unikaj projektowania części z małymi otworami
Jeżeli zastosowanie części nie wymaga małych wymiarów, należy unikać projektowania części z małymi otworami. Dzieje się tak dlatego, że małe wiertła są bardziej podatne na pękanie. Dla ułatwienia produkcji idealnym minimum jest średnica około 3 mm.
7. Współrzędne kartezjańskie
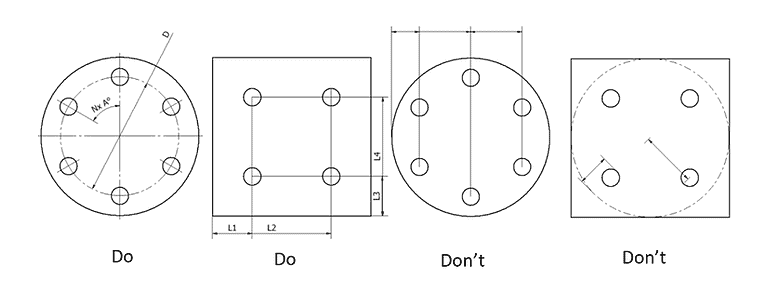
Użyj współrzędnych prostokątnych zamiast współrzędnych kątowych, aby określić położenie otworów w częściach frezowanych. Dla mechaników ułatwiają i bezpieczniej rozkładają części lub wiercą narzędzia. W przypadku części toczonych środek części jest naturalnym początkiem wymiarów.
8. Posuw i prędkość
Upewnij się, że wiesz, jak zmniejszyć prędkość i posuw, aby utrzymać produktywność. Czynniki te zależą od kształtu cięcia i rodzaju materiału.
9. Usuwanie i łamanie wiórów
Wióry muszą być skutecznie odprowadzane podczas wiercenia CNC i po obróbce. Bardzo ważne jest, aby je kontrolować, ponieważ mogą powodować pewne problemy. Możesz spróbować użyć specjalistycznego wiertła łamającego wióry. Ponadto, jeśli to konieczne, użyj chłodziwa, aby poprawić odprowadzanie ciepła.
Różnica między wierceniem a gwintowaniem CNC
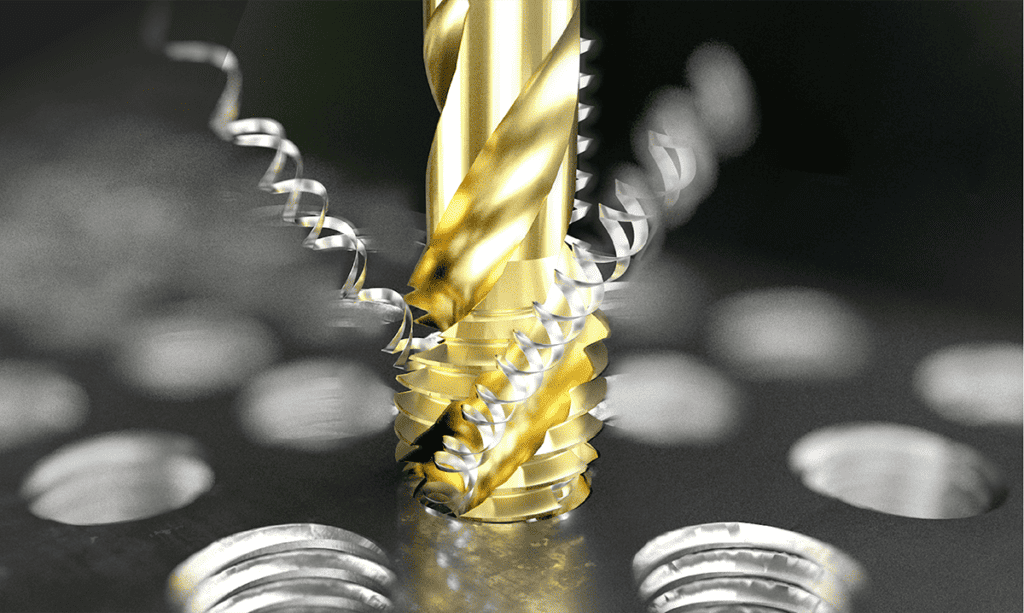
Wiercenie CNC to proces wciskania wiertła w przedmiot obrabiany w celu utworzenia w nim otworu. Gwintowanie CNC to proces tworzenia gwintowanych otworów w przedmiocie obrabianym za pomocą gwintownika w celu utworzenia ciągłego spiralnego grzbietu w przedmiocie obrabianym. Zatem największa różnica między nimi polega na tym, że wiercenie CNC polega na tworzeniu otworów, podczas gdy gwintowanie polega na tworzeniu gwintów w istniejących otworach.

Dodatkowo kolejną ważną różnicą między wierceniem CNC a gwintowaniem jest rodzaj użytego wiertła. Wiercenie CNC zazwyczaj wykorzystuje wiertła kręte, podczas gdy gwintowanie zazwyczaj wykorzystuje wiertła do gwintowania. Wiertła do gwintowników zostały zaprojektowane specjalnie do tworzenia gwintów i dlatego nie nadają się do stosowania w zastosowaniach związanych z wierceniem CNC.
Zastosowanie wiercenia CNC
Wiercenie CNC jest szeroko stosowane. AN-Prototype podsumowuje niektóre typowe zastosowania wiercenia:
Produkcja blachy
Sheet Metal Fabrication nadaje się do wiercenia części, takich jak deski rozdzielcze, silniki itp. w przemyśle motoryzacyjnym, lotniczym i budowlanym. Współpracuje z innymi procesami obróbki CNC, takimi jak frezowanie i toczenie.
Produkcja drewna
Wiercenie jest kluczową częścią produkcji drewna. Dzięki tej maszynie producenci drewna mogą cieszyć się automatyzacją, dokładnością, precyzją i wysokimi tolerancjami. Dodatkowo w branży ceniona jest estetyka, którą gwarantuje kunszt wykonania.
Usługi precyzyjnego wiercenia CNC
Ze względu na różne czynniki, takie jak wysokie początkowe koszty inwestycyjne, błędy w obsłudze i konserwacja, zakup wiertnic jest dla projektantów nieopłacalny. Dlatego lepszym rozwiązaniem jest zlecenie tego zadania zewnętrznemu dostawcy usług obróbki CNC. W AN-Prototype oferujemy niestandardowe usługi produkcyjne na żądanie, które pomogą Ci tworzyć precyzyjne części obrabiane mechanicznie, nie tylko wiercenie CNC. Specjalizujemy się również w innych procesach produkcyjnych, takich jak obróbka CNC, obróbka blach, druk 3D i formowanie wtryskowe, odlewanie próżniowe i wiele innych. Niezależnie od tego, czy Twoje części są złożone i wymagają wiercenia, gwintowania lub innych usług obróbki powierzchni, AN-Prototype spełni Twoje potrzeby, zapewniając wysokie standardy jakości. Prześlij swoje pliki CAD już teraz i skorzystaj z wysokiej jakości usług w konkurencyjnych cenach i z krótkim czasem realizacji.