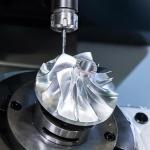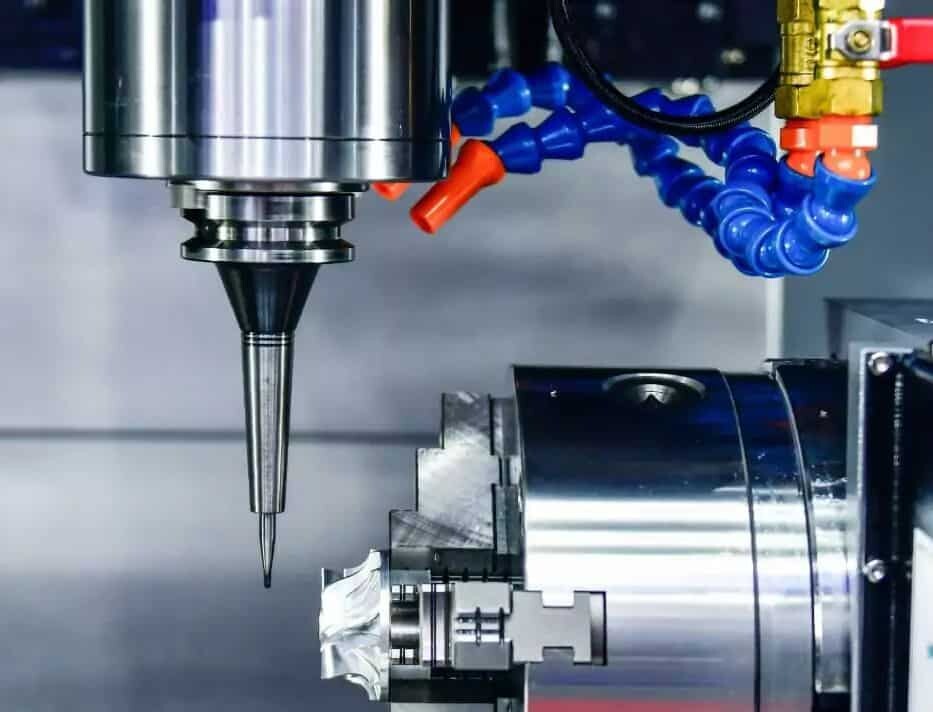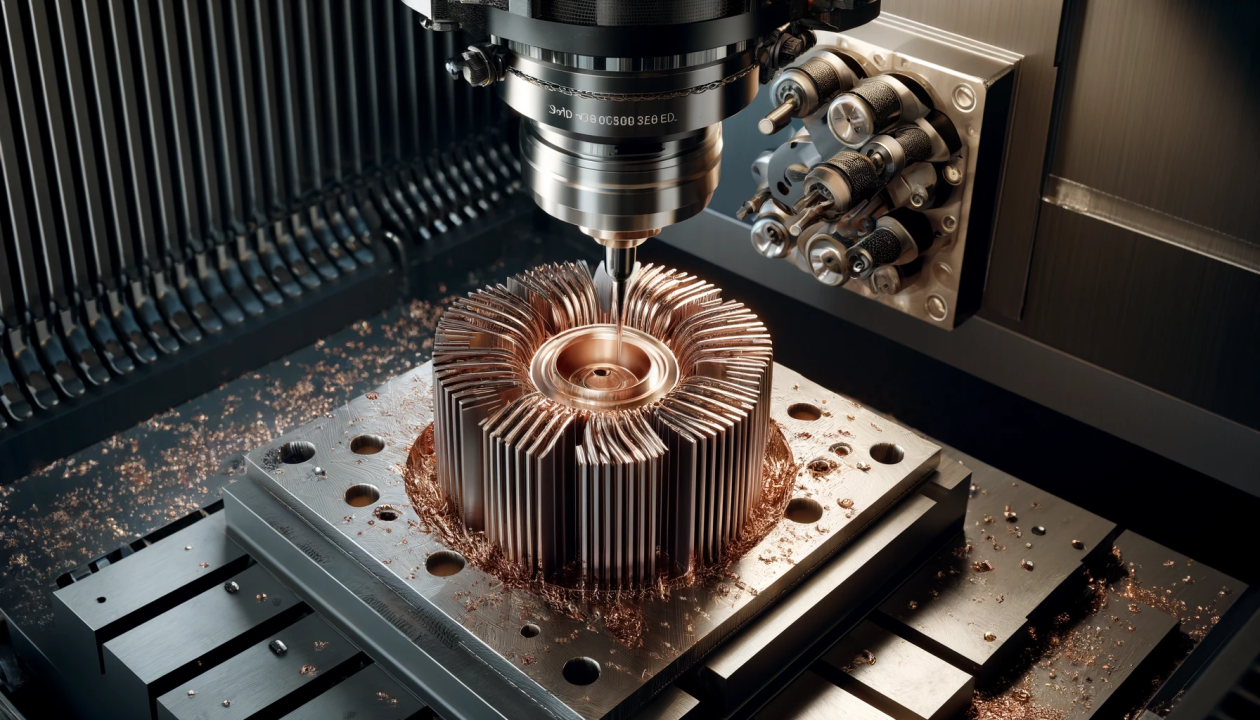
Obróbka CNC części tytanowych staje się coraz bardziej popularna w przemyśle lotniczym, medycznym, motoryzacyjnym i energetycznym. Stopy tytanu mają wiele unikalnych właściwości i często są najlepszym wyborem w przypadku części obrabianych CNC o specjalnych zastosowaniach. Tytan ma imponujący stosunek wytrzymałości do masy, jest o 40% lżejszy od stali i tylko o 5% słabszy. Pomimo swojej popularności tytan jest jednym z najtrudniejszych w obróbce metali. AN-Prototype specjalizuje się w usługach obróbki tytanu CNC, bez względu na to, jak trudne są Twoje specjalne wymagania, spełnimy Twoje wymagania. Regularnie szybko i tanio produkujemy różne typy części tytanowych.

Spis treści
PrzełączanieCo to jest tytan i jego zastosowanie?
Tytan jest jednym z najpowszechniej występujących metali w skorupie ziemskiej, ma pożądane właściwości materiałowe, jest spawalny (w atmosferze obojętnej) i można go obrabiać CNC, podobnie jak stal nierdzewną. Prawie wszystkie usługi wykańczania powierzchni, takie jak piaskowanie, malowanie proszkowe i elektroforeza, przynoszą dobre rezultaty w przypadku elementów tytanowych. Jednak części tytanowe nie zawsze są projektowane i produkowane w taki sam sposób jak części aluminiowe lub wykonane z tańszych materiałów. Tytan jest około 10 razy droższy niż aluminium 6061, dlatego należy upewnić się, że element zostanie wykonany za pierwszym razem. Niestety, obróbka CNC tytanu jest bardzo wymagająca.
- Tytan jest biokompatybilnym, nietoksycznym metalem i odpornym na korozję.
- Części tytanowe są niemagnetyczne i mają wysoki stosunek wytrzymałości do masy.
- Tytan ma wysoką odporność na utlenianie.
- Tytan można łatwo łączyć z żelazem, wanadem, aluminium, molibdenem i niklem, aby uzyskać mocne części metalowe.
- Tytan w 100% nadaje się do recyklingu i jest przyjaznym dla środowiska materiałem metalowym.
Z tych powodów części tytanowe CNC są często stosowane w branżach takich jak przemysł lotniczy, motoryzacyjny i medyczny.
Lotnictwo i kosmonautyka: części silników lotniczych, części kadłuba, wirniki, łopatki sprężarek itp. W rzeczywistości przemysł lotniczy i kosmonautyczny napędza produkcję tytanu: dwie trzecie całego tytanu produkowanego na świecie wykorzystuje się w silnikach lotniczych i płatowcach.
Branża medyczna: Części z tytanu obejmują implanty chirurgiczne (takie jak endoprotezy stawu biodrowego) i instrumenty. Metal ten jest również wykorzystywany do produkcji takich przedmiotów jak wózki inwalidzkie i kule.
Właściwości mechaniczne tytanu
- Gęstość: 4.50 g / cm3
- Temperatura topnienia: 1650-1670°C
- Temperatura wrzenia: 3287°C
- Wytrzymałość na rozciąganie: 220 MPa
- Moduł sprężystości: 116 GPa
- Moduł ścinania: 43.0 GPa
- Twardość, Brinella: 70
- Twardość, Vickersa: 60
- Wydłużenie przy zerwaniu: 54%
Rodzaje tytanu
Tytan jest dostępny w prawie 40 gatunkach, a także w kilku innych stopach. Klasy od 1 do 4 są uważane za tytan czysty w handlu i mają różne wymagania dotyczące ostatecznej wytrzymałości na rozciąganie. Stopień 5 (Ti6Al4V lub Ti 6-4) to najpopularniejszy stop tytanu, zawierający 6% aluminium i 4% wanadu. Chociaż tytan i jego stopy są często grupowane razem, istnieją między nimi pewne kluczowe różnice, które należy wziąć pod uwagę przed określeniem idealnej metody obróbki CNC.
Tytan klasy 1-4 – Tytan klasy 1-4 jest uważany za najczystszy. Te klasy są niestopowe i pozostają w nieskazitelnym stanie. Wraz ze wzrostem klasy, wzrasta granica plastyczności i wytrzymałość na rozciąganie tytanu. Oznacza to, że tytan klasy 2 ma większą wytrzymałość na rozciąganie i granicę plastyczności niż tytan klasy 1 itd. Chociaż tytan klasy 2 nie jest tak wytrzymały jak tytan klasy 5, jest lekki i charakteryzuje się doskonałą ogólną odpornością na korozję, a także doskonałą odkształcalnością. Te klasy charakteryzują się wysokim stosunkiem wytrzymałości do masy. Ponadto są lżejsze od stali.
Tytan klasy 5 – Tytan klasy 5, znany również jako Ti 6-4, Ti-6AL-4V lub Ti6Al4V, jest jednym z najpowszechniej stosowanych stopów tytanu w różnorodnych zastosowaniach. Tytan klasy 5 jest najmocniejszym stopem tytanu, charakteryzującym się dobrą odpornością na korozję i spawalnością. Ze względu na odporność na wysokie i ujemne temperatury, tytan może być wybierany zamiast innych metali, takich jak stal, w niektórych zastosowaniach. W porównaniu z tytanem klasy 2 charakteryzuje się wyższą odpornością na temperaturę. Dlatego ten gatunek stopu jest najczęściej stosowany w przetwórstwie chemicznym, medycynie, przemyśle lotniczym, morskim i innych zastosowaniach.
Tytan klasy 9 – stop tytanu klasy 9 znany jest z wysokiej wytrzymałości. Jego wytrzymałość na rozciąganie jest wyższa niż w przypadku czystych stopów tytanu klasy 2. Ta lepsza wytrzymałość zarówno w temperaturze pokojowej, jak i podwyższonej, sprawia, że ten gatunek stopu jest bardziej popularny w szerokim zakresie zastosowań. Ten gatunek stopu znany jest również jako Ti-3AL-2.5V. Spawalność stopu tytanu klasy 9 jest lepsza niż stopu tytanu klasy 5.
Dlaczego warto wybrać obróbkę CNC tytanu?
Aby uzyskać najdokładniejsze i najtańsze części tytanowe, obróbka CNC jest prawie zawsze najlepszym rozwiązaniem. Przyjrzyjmy się pułapkom innych procesów produkcji części tytanowych.
Odlewane części tytanowe: Producenci szybko wytwarzający części tytanowe rzadko wytwarzają je metodą odlewania. Dzieje się tak, ponieważ rozgrzany tytan gwałtownie reaguje z tlenem, a wiele materiałów ogniotrwałych stosowanych w odlewniach zawiera śladowe ilości tlenu.
Odlewy grafitowe z tłoczonym grafitem: Rozwiązaniem jest zastosowanie odlewów grafitowych z tłoczonym grafitem (z wykorzystaniem odlewów grafitowych beztlenowych), ale powoduje to powstawanie elementów o bardzo szorstkiej powierzchni i teksturze, które nie nadają się do większości zastosowań medycznych, lotniczych i przemysłowych. Części tytanowe można również wytwarzać metodą odlewania na wosk tracony, ale wymaga to komory próżniowej.
Drukowanie 3D części tytanowych: Nowszą opcją jest wykorzystanie produkcji addytywnej do produkcji części tytanowych. Kilka technologii druku 3D, takich jak selektywne stapianie laserowe (SLM), stapianie wiązką elektronów (EBM) i bezpośrednie osadzanie energii (DED), umożliwia przetwarzanie tytanowych materiałów do druku 3D. Jednak te systemy druku 3D są drogie, a wiele branż nie uzyskało jeszcze certyfikacji druku 3D z tytanu do produkcji części o krytycznym znaczeniu dla bezpieczeństwa.
Można zauważyć, że w porównaniu z innymi procesami produkcyjnymi, obróbka CNC jest precyzyjną, bezpieczną, wszechstronną i ekonomiczną metodą wytwarzania części tytanowych.
Wyzwania związane z obróbką CNC tytanu
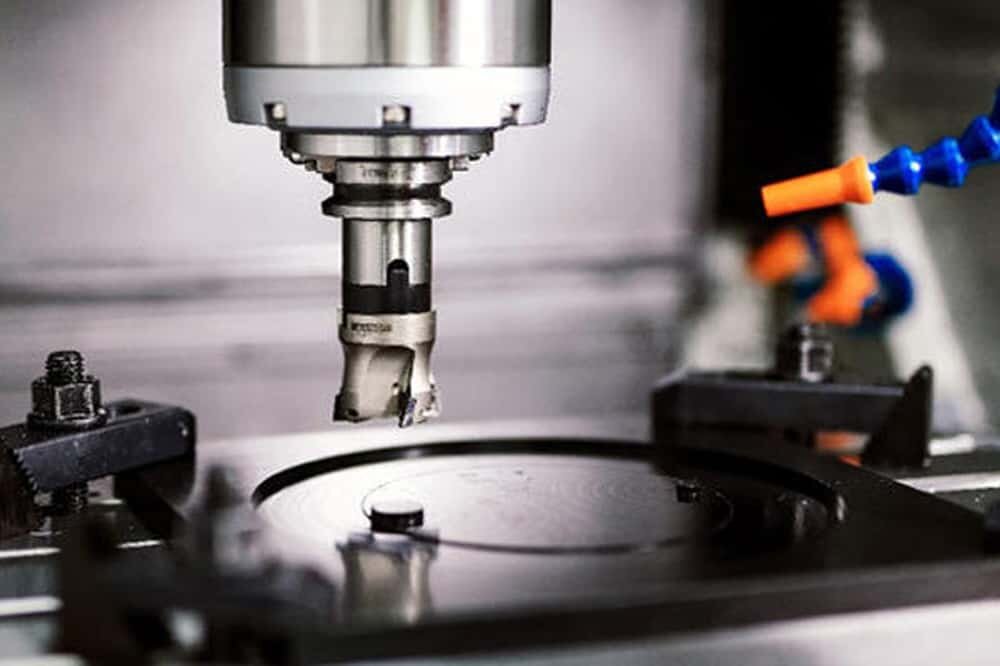
Tradycyjne frezowanie CNC tytanu wiąże się z wieloma wyzwaniami i problemami. Rozumiejąc te wyzwania, metalurdzy i mechanicy mogą znaleźć rozwiązania w zakresie obróbki, które pozwolą uzyskać wysokiej jakości obrobione części tytanowe.
Akumulacja ciepła
Jedną z największych przeszkód w obróbce CNC tytanu jest utrzymywanie wszystkiego w niskiej temperaturze. Niska przewodność cieplna tytanu pozwala metalowym elementom szybko nagrzewać się w miejscu obróbki. Zwiększa to zużycie narzędzia obróbczego i powoduje wtórny efekt hartowania stopu tytanu, który dodatkowo pogarsza zużycie narzędzia. Jeśli problem ten nie zostanie rozwiązany, może to mieć niekorzystny wpływ na jakość powierzchni cięcia.
Właściwości „Krówki”.
Niski moduł sprężystości tytanu powoduje, że ma on „lepki” efekt podczas obróbki CNC i może powodować silne drgania. Może to spowodować przyklejenie się wiórów tytanowych do narzędzia. Przeszkody te dodatkowo zwiększają zużycie narzędzia i wpływają na jakość wykończonej powierzchni.
Elastyczna deformacja
Elastyczne zachowanie tytanu może również powodować przemieszczanie się przedmiotu obrabianego w wyniku odkształcenia sprężystego niepodpartej części podczas obróbki CNC. Część wygina się pod wpływem siły generowanej przez narzędzie tnące, a następnie powraca do swojego normalnego położenia po przejściu narzędzia tnącego, co skutkuje większymi tolerancjami w końcowej wyprodukowanej części.
3 przydatne wskazówki dotyczące obróbki CNC tytanu
Wyzwania związane z obróbką CNC tytanu są wystarczające, aby wielu szybkich producentów obawiało się wytwarzania tego zaawansowanego materiału. Jednak jego wyjątkowa wydajność oznacza, że coraz więcej projektantów produktów poszukuje wysokiej jakości części tytanowych. Na szczęście doświadczeni mechanicy i dostawcy narzędzi w AN-Prototype wymyślili kilka kluczowych sposobów, aby obróbka CNC tytanu była przynajmniej trochę łatwiejsza.
Wskazówka 1 – Używaj odpowiednich narzędzi
Wraz ze wzrostem popularności części tytanowych projektanci narzędzi wymyślają unikalne rozwiązania poprawiające skrawalność tytanu. Zaawansowane materiały narzędziowe, takie jak narzędzia powlekane azotkiem tytanu i glinu (TiAlN) lub węgloazotkiem tytanu (TiCN), mogą wydłużyć żywotność narzędzia. Jednocześnie narzędzia o nierównych odstępach pomiędzy krawędziami skrawającymi zakłócają kolizję konstrukcyjną, co powoduje drgania narzędzia.
Ogólnie rzecz biorąc, mechanicy powinni wybierać narzędzia wysokiej jakości zaprojektowane specjalnie do obróbki tytanu, a tępe narzędzia należy często sprawdzać i wymieniać. Rozważ także użycie narzędzia o mniejszej średnicy i większej liczbie krawędzi skrawających. Pomaga to utrzymać szybkość usuwania metalu, jednocześnie ograniczając gromadzenie się ciepła.
Wskazówka 2 – Trzymaj przedmiot obrabiany i maszynę CNC nieruchomo
Podczas obróbki tytanu CNC łatwo jest spowodować drgania narzędzia, dlatego należy zrobić wszystko, co w naszej mocy, aby zredukować wibracje i ułatwić obróbkę tytanu CNC. Upewnij się, że części są dobrze podparte i zamocowane, aby zapobiec deformacji przedmiotu obrabianego, i ułóż wysokiej jakości maszynę CNC. Można nawet rozważyć użycie krótszych narzędzi skrawających, aby zmniejszyć ugięcie narzędzia.
Wskazówka 3 - Regulacja frezowania CNC, parametrów toczenia
Obróbka CNC tytanu wymaga starannego zarządzania temperaturą. Jednym z najbardziej oczywistych sposobów utrzymywania niskiej temperatury przedmiotu obrabianego i narzędzia jest zastosowanie stałego chłodziwa pod wysokim ciśnieniem bezpośrednio do obszaru skrawania. Wyrzucanie wiórów poza strefę skrawania zapobiega także ich przyklejaniu się do narzędzia obróbczego.
Jednocześnie należy zwrócić szczególną uwagę na posuw, prędkość wrzeciona i obciążenie wiórów. Oznacza to ochronę narzędzi i sprzętu przed nadmiernym obciążeniem przy jednoczesnym unikaniu zbyt długiego przebywania w tej samej pozycji.
Usługi obróbki CNC tytanu
AN-Prototype oferuje kompletną usługę obróbki CNC tytanu w celu produkcji niestandardowych części tytanowych o złożonej geometrii organicznej z wąskimi tolerancjami dla tytanu klasy 1, tytanu klasy 2 i tytanu klasy 5. AN-Prototype gwarantuje stałą jakość i szybki czas realizacji przy zawsze konkurencyjnych cenach. Można zastosować do 6 różnych opcji obróbki końcowej/wykańczania powierzchni, w tym piaskowanie, malowanie proszkowe, wygładzanie i polerowanie, elektroforeza, anodowanie i inne.