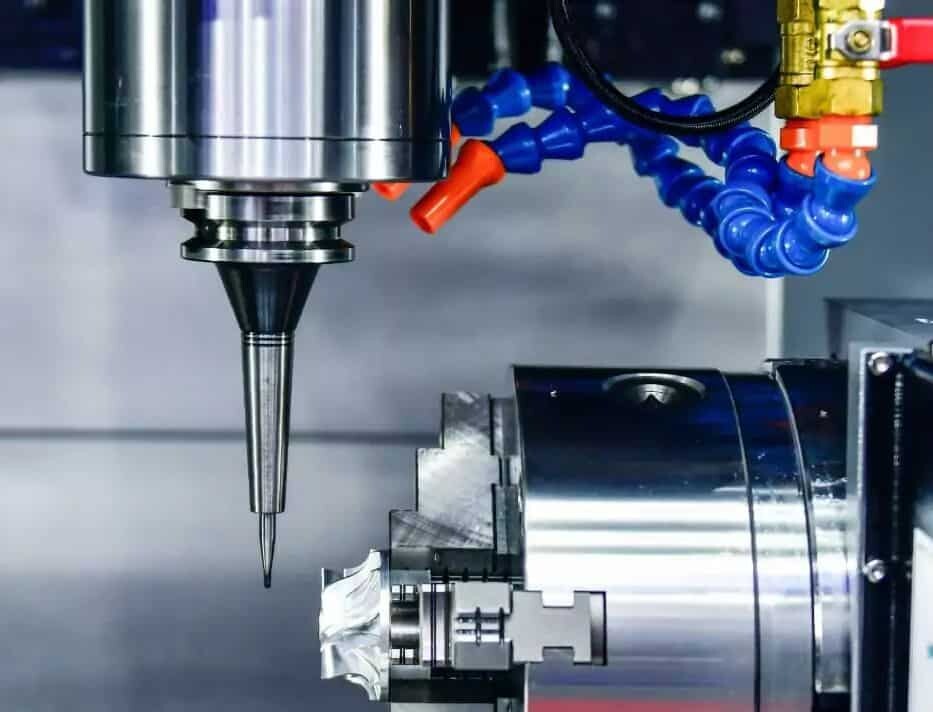


Obróbka CNC umożliwia produkcję części o ścisłych wymaganiach tolerancyjnych oraz precyzyjnych detali z różnych metali lub tworzyw sztucznych. Jest to jedna z najlepszych metod obróbki w produkcji części niestandardowych i prototypów. Podczas obróbki CNC surowiec jest selektywnie i precyzyjnie usuwany, aby uzyskać element o kształcie zbliżonym do finalnego. Ten rodzaj obróbki jest również nazywany obróbką ubytkową. Ponieważ narzędzie CNC stale usuwa surowiec podczas obróbki, na powierzchni elementu pozostają wyraźne ślady po narzędziach. Grubość tych śladów nazywamy chropowatością powierzchni elementów obrabianych CNC i dzielimy ją na różne stopnie chropowatości. Jednocześnie, po obróbce CNC precyzyjnych elementów metalowych, zazwyczaj wykonujemy obróbkę powierzchniową w celu poprawy ich odporności na zużycie, odporności na korozję, izolacji, dekoracji lub spełnienia innych specjalnych wymagań funkcjonalnych. Obróbka powierzchni to proces sztucznego formowania warstwy powierzchniowej o właściwościach mechanicznych, fizycznych i chemicznych odmiennych od podłoża poprzez specjalną technologię obróbki powierzchni podłoża.
Spis treści
PrzełączanieCzym jest chropowatość powierzchni i jej przyczyny?
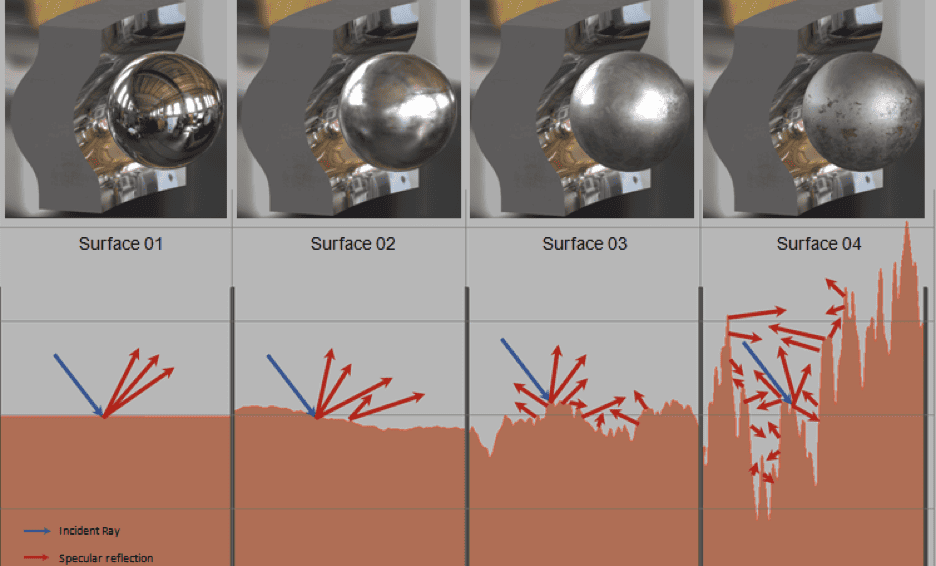
Powierzchnia części po obróbce CNC wygląda na gładką, ale oglądana przez szkło powiększające jest nierówna. W życiu codziennym ludzie zwykle nazywają to „wykończeniem powierzchni”, ale w rzeczywistości międzynarodowa ujednolicona norma nazywa to „chropowatością powierzchni”. Chropowatość powierzchni odnosi się do nierówności małych nachyleń oraz drobnych szczytów i dolin, które ma obrobiona powierzchnia. Odległość (odległość fali) pomiędzy dwoma szczytami lub dwoma dolinami jest bardzo mała (poniżej 1 mm), co należy do błędu rozpoznawania geometrii mikroskopowej. Im mniejsza chropowatość powierzchni, tym gładsza jest powierzchnia.
Chropowatość powierzchni jest zwykle kształtowana przez zastosowaną metodę obróbki i inne czynniki, takie jak tarcie między narzędziem a powierzchnią części podczas obróbki CNC, odkształcenie plastyczne metalu warstwy powierzchniowej podczas oddzielania wióra oraz wibracje o wysokiej częstotliwości w układ procesowy. Ze względu na różne metody obróbki i materiały przedmiotu obrabianego, głębokość, gęstość, kształt i tekstura śladów pozostawianych na obrabianej powierzchni są różne.
Wpływ chropowatości powierzchni na części
Chropowatość powierzchni jest ściśle związana z właściwościami dopasowania, odpornością na zużycie, wytrzymałością zmęczeniową, sztywnością styku, wibracjami i hałasem części mechanicznych i ma istotny wpływ na żywotność i niezawodność produktów mechanicznych. Po obróbce części na powierzchni znajdują się drobne ślady obróbki, a im mniejsza chropowatość powierzchni, tym gładsza jest powierzchnia. Specyficzny wpływ chropowatości powierzchni na części może odnosić się do następujących punktów.
1. Chropowatość powierzchni wpływa na odporność części na zużycie. Im bardziej szorstka powierzchnia, tym mniejsza efektywna powierzchnia styku między współpracującymi powierzchniami, tym większy nacisk i szybsze zużycie.
2. Chropowatość powierzchni wpływa na stabilność połączenia. W przypadku połączenia luźno, im bardziej szorstka powierzchnia, tym łatwiej ulega zużyciu, co powoduje stopniowe zwiększanie się szczeliny w trakcie pracy, co z kolei przekłada się na wytrzymałość połączenia.
3. Chropowatość powierzchni wpływa na wytrzymałość zmęczeniową części. Na powierzchni chropowatych części występują duże zagłębienia, które są wrażliwe na koncentrację naprężeń, takie jak ostre karby i pęknięcia, co wpływa na wytrzymałość zmęczeniową części.
4. Chropowatość powierzchni wpływa na odporność części na korozję. Chropowata powierzchnia może łatwo powodować przenikanie gazów lub cieczy korozyjnych do wewnętrznej warstwy metalu przez mikroskopijne zagłębienia na powierzchni, powodując korozję powierzchniową.
5. Chropowatość powierzchni wpływa na uszczelnienie części. Chropowate powierzchnie nie przylegają ściśle do siebie, a gaz lub ciecz przedostają się przez szczeliny między powierzchniami styku.
6. Chropowatość powierzchni wpływa na sztywność styku części. Sztywność styku to zdolność powierzchni styku części do przeciwstawiania się odkształceniom stykowym pod wpływem działania siły zewnętrznej. Sztywność maszyny jest w dużej mierze determinowana przez sztywność styku między częściami.
7. Wpływ na dokładność pomiaru części. Chropowatość powierzchni mierzonej części i powierzchni pomiarowej narzędzia pomiarowego mają bezpośredni wpływ na dokładność pomiaru, szczególnie w pomiarach precyzyjnych.
Ponadto chropowatość powierzchni będzie miała różny wpływ na powłokę galwaniczną, przewodność cieplną i rezystancję stykową części, parametry odbicia i promieniowania, odporność na przepływ cieczy i gazu oraz przepływ prądu na powierzchni przewodników.
Norma gatunku i dobór chropowatości powierzchni
Chropowatość powierzchni części obrabianych CNC nie jest wartością przypadkową, ponieważ chropowatość powierzchni można kontrolować i należy ją jedynie ustawić przed obróbką. Jednak w normalnych okolicznościach wiele części nie ma określonych wymagań dotyczących chropowatości powierzchni, chyba że są one wymagane w niektórych określonych branżach, takich jak niektóre części obrotowe, sceny wibracyjne, implanty medyczne czekają.
Różne obszary zastosowań wymagają różnej chropowatości powierzchni. W szczególności, jak wybrać wartość chropowatości powierzchni dla swoich części. Pierwszą rzeczą, którą musimy wziąć pod uwagę, jest to, że powierzchnia części powinna nie tylko spełniać wymagania funkcjonalne, ale także uwzględniać racjonalność ekonomiczną. W przypadku konkretnego wyboru można go określić analogicznie w odniesieniu do istniejących rysunków podobnych części. Zakładając spełnienie wymagań funkcjonalnych części, należy w miarę możliwości wybierać większą wartość parametru chropowatości powierzchni, aby obniżyć koszty obróbki. Ogólnie rzecz biorąc, powierzchnia robocza, powierzchnia współpracująca, powierzchnia uszczelniająca, powierzchnia cierna o dużej prędkości ruchu i dużym nacisku jednostkowym części mają wysokie wymagania dotyczące gładkości powierzchni, a wartość parametru powinna być mniejsza. W przypadku powierzchni niepracujących, niepasujących i powierzchni o niskiej dokładności wymiarowej wartości parametrów mogą być większe, aby obniżyć koszty obróbki.
Zgodnie z normą ISO2632/1-1975 dotyczącą chropowatości obróbki, obecnie w warsztacie obróbki CNC AN-Prototype stosujemy cztery poniższe wartości chropowatości powierzchni, aby wytwarzać dla klientów wysokiej jakości części.
Ra=3.2um. Jest to domyślne wykończenie powierzchni dla części obrabianych CNC i nadaje się do większości części. Powierzchnia części o Ra=3.2um jest bardzo gładka, ale ślady cięcia nadal mogą być widoczne. Nadaje się do zastosowań narażonych na drgania, obciążenia i wysokie naprężenia.
Ra=1.6 um. Ten poziom chropowatości powierzchni charakteryzuje się stosunkowo dobrą chropowatością, obrabianą w ustalonych warunkach, jednak nadal widoczne są drobne ślady cięcia. Części z tego gatunku ściśle przylegają do innych komponentów i nadają się do zastosowań o wolnym ruchu i niewielkim obciążeniu, ale nie do szybkich obrotów ani silnych wibracji. Biorąc za przykład aluminium 6061, koszt produkcji Ra1.6 um jest o około 5% wyższy niż Ra3.2 i rośnie wraz ze stopniem skomplikowania części.
Ra=0.8um. To wysoki poziom wykończenia powierzchni, który wymaga ściśle kontrolowanych warunków i jest łatwiejszy do uzyskania za pomocą szlifierek walcowych, bezkłowych lub do płaszczyzn. Elementy o tym poziomie wykończenia zazwyczaj pracują w warunkach lekkiego obciążenia lub rzadkich ruchów. Biorąc za przykład aluminium 6061, koszt produkcji Ra0.8um jest o około 10% wyższy niż Ra3.2 i rośnie wraz ze stopniem skomplikowania elementów.
Ra=0.4 um. Ten gatunek charakteryzuje się najwyższą jakością chropowatości powierzchni. Elementy o tym gatunku zazwyczaj wymagają polerowania lub szlifowania ściernego. W przypadku elementów wymagających bardzo gładkich powierzchni, takich jak wewnętrzne ścianki łożysk lub implanty medyczne, konieczne jest zastosowanie Ra0.4 um. Biorąc za przykład aluminium 6061, koszt produkcji Ra0.4 um jest o około 15% wyższy niż Ra3.2 i rośnie wraz ze złożonością elementów.
Typowe problemy z chropowatością powierzchni
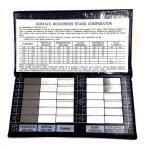
Metody oceny i pomiaru chropowatości powierzchni. Ocenę chropowatości dzieli się głównie na jakościowe i ilościowe metody oceny. Tak zwana ocena jakościowa polega na porównaniu badanej powierzchni z próbką porównawczą o znanej chropowatości i ocenie jej stopnia poprzez oględziny lub za pomocą mikroskopu; ocena ilościowa natomiast polega na pomiarze głównych parametrów chropowatości mierzonej powierzchni za pomocą określonych metod pomiarowych i odpowiednich przyrządów, takich jak Ra, Rq, Rz, Ry. Obecnie powszechnie stosowane metody pomiaru chropowatości powierzchni obejmują głównie metodę porównania próbek, metodę przekroju świetlnego, metodę interferencyjną, metodę trzpienia pomiarowego itp.
Znaczenie parametrów chropowatości powierzchni Ra, Rq, Rz, Ry. Ra to arytmetyczne odchylenie średnie konturu, czyli średnia arytmetyczna sumy wartości bezwzględnych zmierzonych odchyleń konturu w obrębie odcinka próbnego. Rq to pierwiastek średniokwadratowy odchylenia profilu: wartość średniokwadratowa przesunięcia profilu w obrębie odcinka próbnego. Rz to 10-punktowa wysokość mikroskopowej chropowatości: suma średnich wartości pięciu największych wysokości szczytów konturu i pięciu największych głębokości dolin konturu w obrębie odcinka próbnego. Ry to maksymalna wysokość profilu: maksymalna odległość między linią szczytu profilu a linią środkową dolnej linii doliny profilu w obrębie odcinka próbnego.
Czynniki wpływające na chropowatość powierzchni. Na chropowatość powierzchni detali wpływa wiele czynników, wśród których najważniejsze to prędkość skrawania, głębokość obróbki, głębokość skrawania, kąt geometryczny narzędzia skrawającego, wibracje narzędzia skrawającego, twardość obrabianego materiału, sztywność przedmiotu obrabianego, uchwytu i obrabiarki podczas obróbki CNC, sztywność, zastosowanie chłodziwa itp.
Obróbka powierzchniowa części obrabianych CNC
W dziedzinie precyzyjnej obróbki CNC, w przypadku części wymagających stosunkowo dużej wytrzymałości i wytrzymałości, ich wydajność robocza i żywotność są ściśle powiązane z właściwościami powierzchni, a poprawy właściwości powierzchni nie można osiągnąć po prostu polegając na materiałach. Jest to bardzo nieekonomiczne, ale w rzeczywistym przetwarzaniu jego wydajność musi odpowiadać standardowi. W tym momencie musimy uciekać się do różnych technologii obróbki powierzchni. Obróbka powierzchniowa to proces sztucznego formowania warstwy wierzchniej na powierzchni podłoża poprzez specyficzną technologię przetwarzania, różniącą się od właściwości mechanicznych, fizycznych i chemicznych podłoża. Ponadto w przypadku obróbki CNC precyzyjnych części metalowych, aby zapewnić odporność na zużycie, korozję, izolację, dekorację, zwiększyć żywotność części lub dodać inne funkcje specjalne, zazwyczaj stosujemy specyficzną obróbkę powierzchni, aby spełnić wymagania. Do obróbki powierzchni części sprzętu powszechnie stosuje się anodowanie, galwanizację, elektropolerowanie, powlekanie konwersyjne, pasywację, ciągnienie drutu, piaskowanie, malowanie i natryskiwanie proszkowe itp.
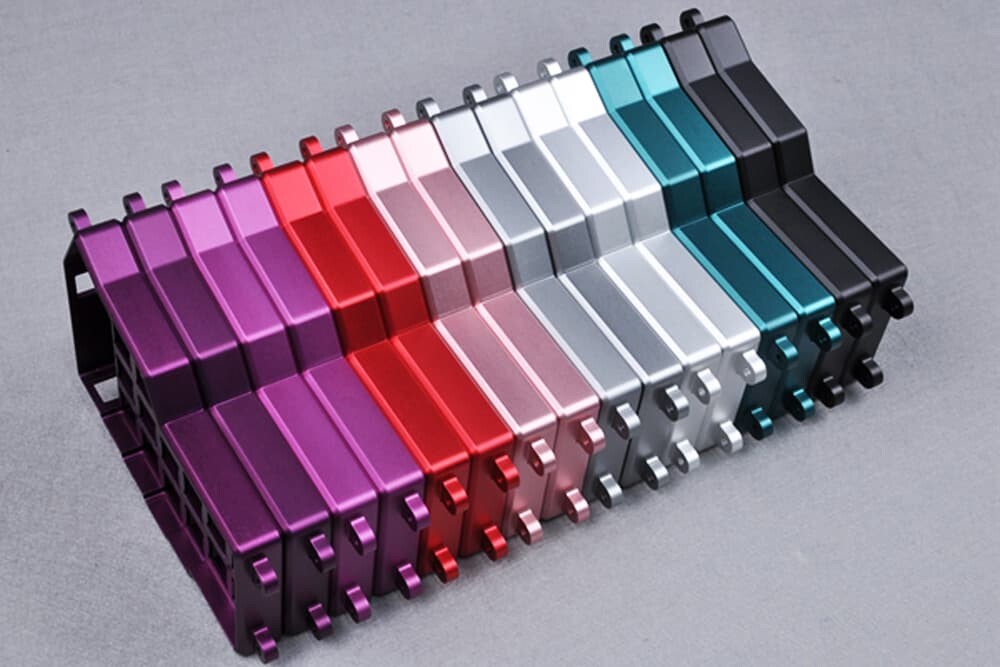
Anodowanie, elektrochemiczne utlenianie metali lub stopów. Aluminium i jego stopy tworzą warstwę tlenku (izolację) na produkcie aluminiowym (anodzie) w odpowiednim elektrolicie i określonych warunkach procesu pod działaniem przyłożonego prądu. Anodowanie, jeśli nie określono inaczej, zwykle odnosi się do anodowania w kwasie siarkowym. Aby przezwyciężyć wady twardości powierzchni stopu aluminium, odporności na zużycie itp., rozszerzyć zakres zastosowania i przedłużyć żywotność, technologia obróbki powierzchni stała się niezbędną częścią stosowania stopów aluminium, a technologia utleniania anodowego jest najpowszechniej stosowany i najbardziej ekonomiczny. z. Obecnie istnieją dwa główne rodzaje anodowania: anodowanie kwasem siarkowym typu II i anodowanie twarde typu III (twarda powłoka)
Anodowanie kwasem siarkowym typu II jest najczęściej stosowaną metodą anodowania. Folie procesowe do anodowania kwasem siarkowym są dostępne w zakresie grubości od 0.0001 ″ do 001 ″. Powstała powłoka miała całkowitą grubość wynoszącą 67% penetracji w podłoże i 33% wzrost w stosunku do pierwotnego rozmiaru części. Jest szczególnie odpowiedni do zastosowań wymagających twardości i odporności na zużycie.
Jednakże możliwa obecność pozostałości żrącego kwasu jest niepożądana, gdy części poddawane są znacznym naprężeniom, np. części samolotów. Porowatość filmu kwasu siarkowego przed uszczelnieniem jest szczególnie korzystna przy kolorowej obróbce powierzchni aluminium i jego stopów.
Porowaty tlenek glinu dobrze wchłania barwniki, a późniejsze uszczelnienie pomaga zapobiegać utracie koloru podczas użytkowania. Chociaż barwione folie anodowane są dość szybkie, są podatne na blaknięcie pod wpływem długotrwałego bezpośredniego światła słonecznego. Niektóre kolory to: czarny, czerwony, niebieski, zielony, miejski szary, kojotowy brąz i złoty. Części można poddać obróbce chemicznej lub mechanicznej przed anodowaniem, aby uzyskać matowe (nieodblaskowe) wykończenie.
Zalety anodowania kwasem siarkowym:
- Tańsze niż inne rodzaje anodowania pod względem stosowanych środków chemicznych, ogrzewania, zużycia energii i czasu uzyskania pożądanej grubości.
- Więcej stopów można wykończyć.
- Twardsze niż anodowanie chromowe.
- Jaśniejsze wykończenie umożliwia barwienie w szerszej gamie kolorów.
- Utylizacja odpadów jest łatwiejsza niż anodowanie chromowe, co również pomaga obniżyć koszty.
Zastosowania anodowania kwasem siarkowym:
- Broń wojskowa
- Elementy optyczne
- Korpus zaworu hydraulicznego
- Sprzęt mechaniczny
- Obudowy do komputerów i elektroniki
Anodowanie twarde typu III (twarda powłoka), choć zwykle przeprowadzane w elektrolitach na bazie kwasu siarkowego, jest grubsze i gęstsze niż bardziej tradycyjne anodowanie kwasem siarkowym. Twarde powłoki nadają się do części aluminiowych w zastosowaniach ekstremalnie ściernych, wymagających doskonałej odporności na zużycie lub w środowiskach korozyjnych wymagających grubszych, twardszych i trwalszych powłok. Jest to również cenne tam, gdzie wymagana jest lepsza izolacja elektryczna. Ponieważ anodowanie twardą powłoką może w niektórych przypadkach sięgać nawet kilku tysięcznych, sprawia to, że ten rodzaj anodowania nadaje się do ratowania zużytych lub źle obrobionych elementów.
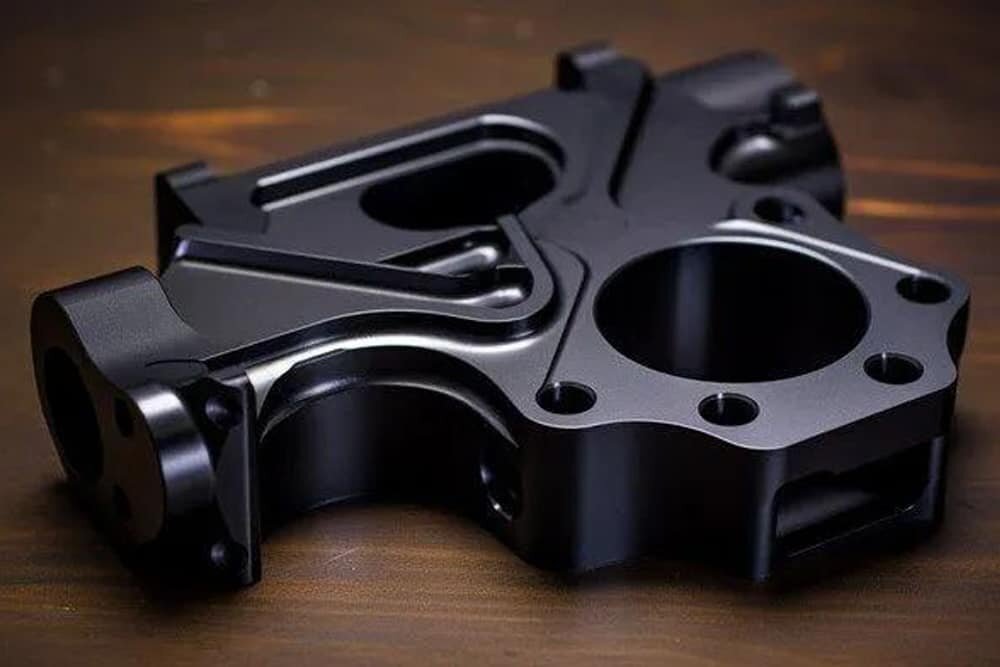
Właściwości twardego anodowania:
- Nie przewodzący
- Popraw odporność na zużycie
- Może naprawiać zużyte powierzchnie aluminium
- Ulepszaj powierzchnie części w zastosowaniach ślizgowych
- Można farbować na czarno; inne kolory są mniej dekoracyjne
- Obróbka powierzchniowa jest twardsza niż stal narzędziowa
Zastosowania do anodowania twardego:
- Krzywka
- Gears
- Zawory
- Tłok
- Części przesuwne
- Mechanizm zawiasowy
- Złącza obrotowe
- Płyta izolacyjna
- Osłona przeciwwybuchowa
Galwanotechnika.
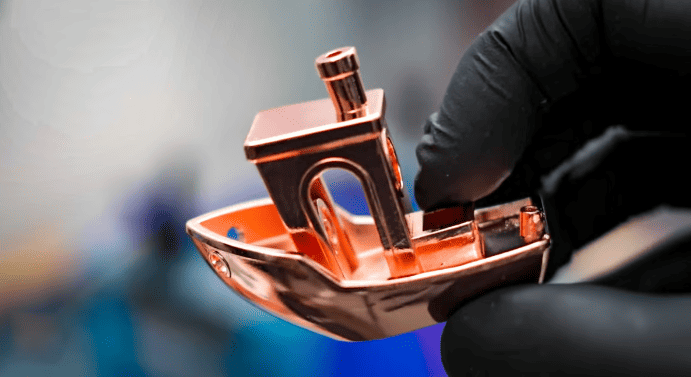
Galwanizacja to proces nakładania jednej lub więcej warstw metalu na część poprzez przepuszczanie dodatnio naładowanego prądu przez roztwór zawierający rozpuszczone jony metalu (anoda) i ujemnie naładowanego prądu przez powlekaną część (katoda). Począwszy od starożytnych Egipcjan, powlekali metale i niemetale złotem w procesie zwanym „złotaniem”, będącym pierwszą znaną obróbką powierzchni. Niektóre metale są nakładane bardziej równomiernie niż inne, ale użycie energii elektrycznej oznacza, że osadzany metal łatwiej przepływa do obszarów o dużym natężeniu prądu lub krawędzi części. Tendencja ta jest szczególnie zauważalna w przypadku skomplikowanych kształtów lub przy próbie platerowania wnętrza lub części identyfikacyjnej części. Oprócz stosowania pojedynczych metali, stopy materiałów, takich jak cyna i ołów lub cynk i żelazo, można jednocześnie powlekać galwanicznie, aby uzyskać pożądane niestandardowe właściwości.
Polerowanie elektrolityczne.
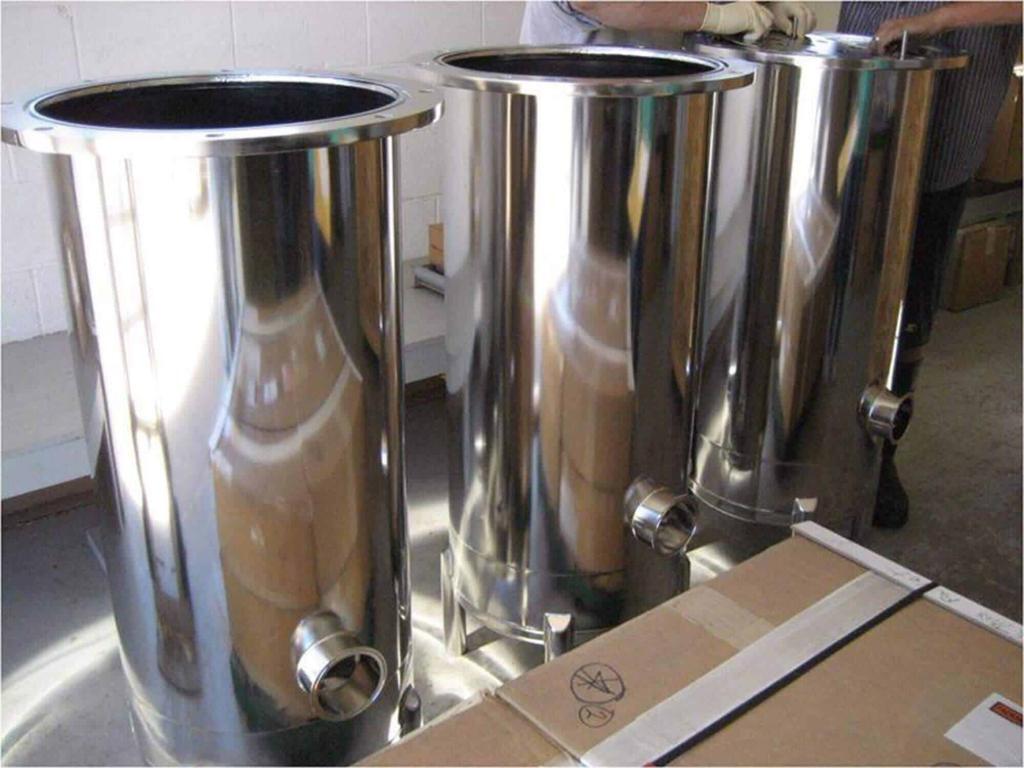
Elektropolerowanie to proces anodowego wygładzania i/lub rozjaśniania powierzchni metali w stężonych roztworach kwasów lub zasad. , zestaw do wykonywania tego na stali nierdzewnej lub innych stopach bogatych w nikiel. Chociaż można to wykonać na wielu metalach nieszlachetnych jako operację wstępnego powlekania, zwykle wykonuje się to na stali nierdzewnej jako ostateczne wykończenie. Zapewnia chemicznie i fizycznie czystą powierzchnię i usuwa wszelkie mechaniczne chropowatości powierzchni, które mogą mieć szkodliwy wpływ na uzyskanie jednolitej i pozbawionej wżerów powierzchni galwanicznej lub przyszłej wydajności i wyglądu produktów ze stali nierdzewnej. Pomaga w gratowaniu obrobionych krawędzi i otworów oraz usuwa wszelkie osadzone żelazo z procesu produkcyjnego. Prąd jest największy na zewnętrznych krawędziach i narożnikach części, które są szczególnie gładkie.
Pasywacja.
Pasywację stosuje się w celu poprawy stanu powierzchni stali nierdzewnej poprzez rozpuszczenie żelaza osadzonego w powierzchni w wyniku formowania, obróbki skrawaniem lub innych etapów produkcji. Żelazo będzie korodować, jeśli nie będzie kontrolowane, a na stali nierdzewnej często pojawiają się duże lub małe plamy rdzy. Aby temu zapobiec w gotowych częściach, poddaje się je pasywacji. Obróbka ta polega na zanurzeniu części ze stali nierdzewnej na pewien czas w roztworze kwasu azotowego wolnego od soli utleniających, co rozpuści osadzone żelazo i przywróci pierwotną powierzchnię odporną na korozję poprzez utworzenie cienkiej przezroczystej warstwy tlenku. Pasywację stosuje się jako operację czyszczenia odlewów, wytłoczek i gotowych części maszyn poprzez zanurzenie części.
Cechy i zalety:
- Zapewnia doskonałą powierzchnię czyszczącą
- Stal nierdzewna nie rdzewieje i nie odbarwia się podczas użytkowania
- Przygotowanie powierzchni pod inne wykończenia, takie jak podkład lub farba w sprayu
- Stal nierdzewna nie musi być powlekana, aby zapewnić maksymalną ochronę przed korozją
- Pasywowana stal nierdzewna nie będzie reagować z innymi materiałami ze względu na zanieczyszczenie żelazem
Szczotkowane.
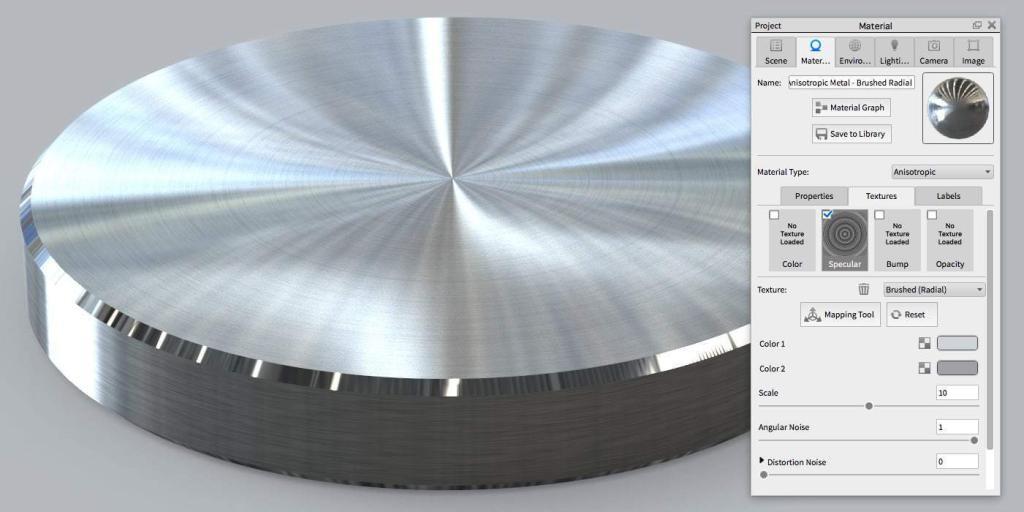
Obróbka szczotkowaniem powierzchni to metoda obróbki powierzchni, która polega na tworzeniu linii na powierzchni przedmiotu obrabianego poprzez szlifowanie produktów w celu uzyskania efektu dekoracyjnego. Ponieważ obróbka szczotkowanej powierzchni może odzwierciedlać fakturę materiałów metalowych, jest kochana przez coraz większą liczbę użytkowników i staje się coraz szerzej stosowana. Metoda przetwarzania rysunku powierzchniowego powinna wybierać różne metody przetwarzania zgodnie z wymaganiami efektu rysowania oraz wielkości i kształtu różnych powierzchni przedmiotu obrabianego. Istnieją dwa sposoby rysowania: rysunek ręczny i rysunek mechaniczny
piaskowanie
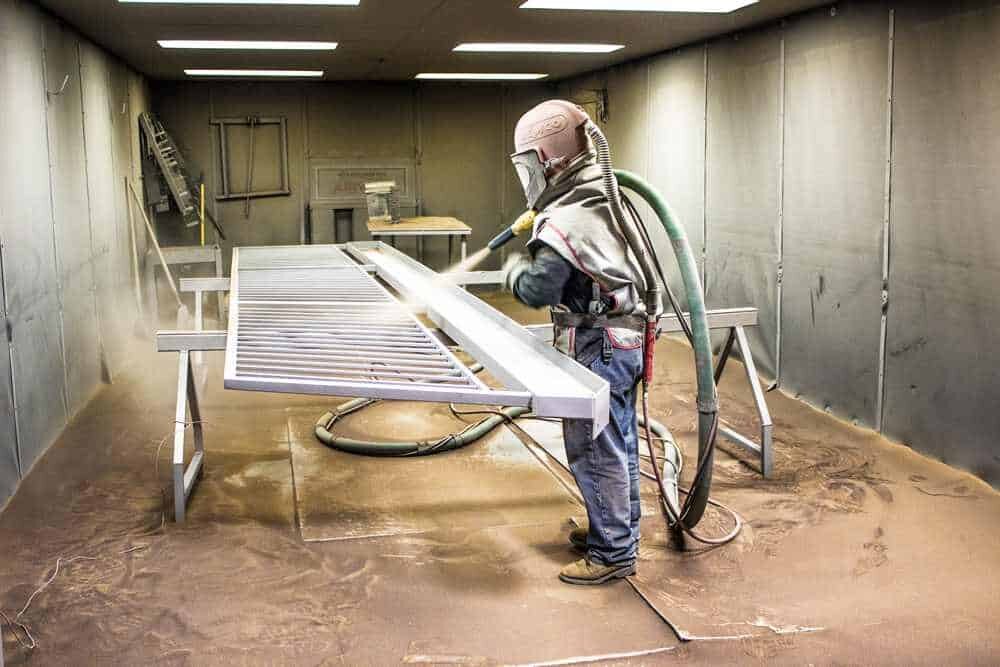
Proces oczyszczania i szorstkowania powierzchni podłoża pod wpływem przepływu piasku z dużą prędkością. Sprężone powietrze wykorzystuje się jako siłę do wytworzenia wiązki strumieniowej o dużej prędkości w celu natryskiwania materiału natryskowego (rudy miedzi, piasku kwarcowego, korundu, piasku żelaznego, piasku Hainan) na powierzchnię obrabianego przedmiotu z dużą prędkością, tak aby zmienia się wygląd lub kształt zewnętrznej powierzchni powierzchni przedmiotu obrabianego. , ze względu na uderzenie i efekt cięcia ścierniwa na powierzchnię przedmiotu obrabianego, powierzchnia przedmiotu obrabianego może uzyskać pewien stopień czystości i różną chropowatość, dzięki czemu można poprawić właściwości mechaniczne powierzchni przedmiotu obrabianego, a tym samym polepszenie wytrzymałości zmęczeniowej przedmiotu obrabianego, zwiększenie jej i powlekanie. Adhezja pomiędzy warstwami przedłuża trwałość warstwy powłoki, a także korzystnie wpływa na wyrównywanie i dekorację powłoki.
Powłoka proszkowa
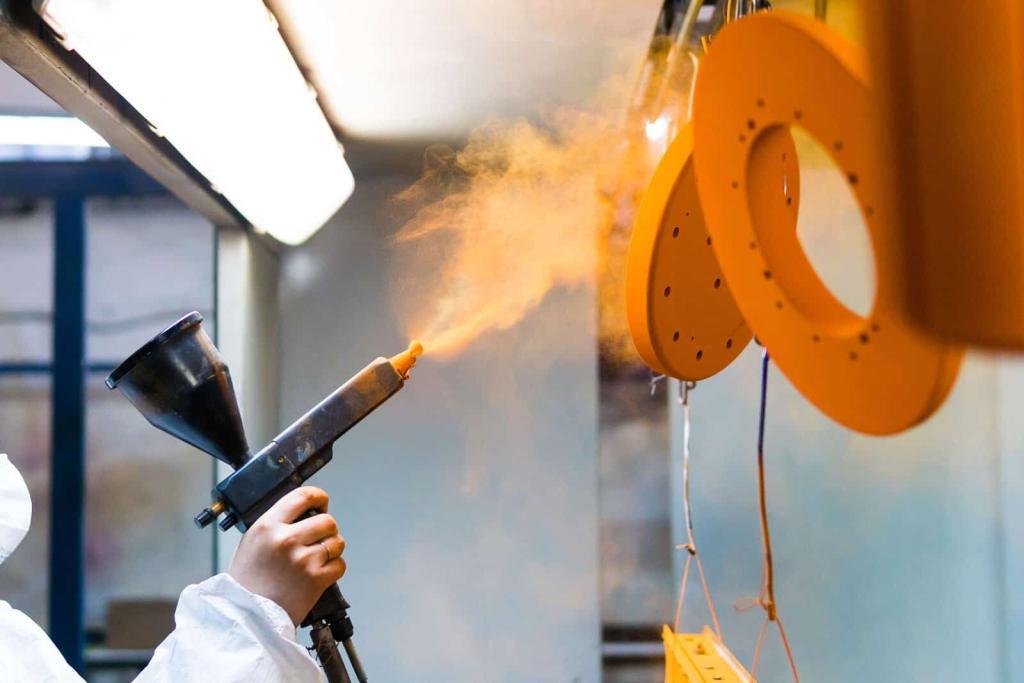
Natryskiwanie proszkowe wykorzystuje zjawisko wyładowań koronowych, aby powłoka proszkowa adsorbowała się na przedmiocie obrabianym. Proces natryskiwania proszkowego polega na tym, że pistolet proszkowy jest podłączony do elektrody ujemnej, przedmiot obrabiany jest uziemiony (elektroda dodatnia), powłoka proszkowa jest przesyłana do pistoletu proszkowego przez system podawania proszku za pośrednictwem sprężonego powietrza, a wysoka napięcie generowane przez generator elektrostatyczny wysokiego napięcia jest podawane na przednią część pistoletu natryskowego. W wyniku wyładowania koronowego w jego pobliżu powstaje gęsty ładunek. Kiedy proszek jest rozpylany z dyszy, tworzy obwód, w wyniku którego tworzą się naładowane cząstki farby. Jest przyciągany przez siłę elektrostatyczną do przedmiotu obrabianego o przeciwnej polaryzacji. W miarę zwiększania się natryskiwanego proszku ładunek Im bardziej się gromadzi, gdy osiągnie określoną grubość, z powodu odpychania elektrostatycznego, nie będzie już absorbowany, tak że cały obrabiany przedmiot uzyska powłokę proszkową o określonej grubości, a następnie proszek zostanie stopiony, wyrównany i zestalony pod wpływem ciepła, to znaczy na powierzchni przedmiotu obrabianego tworzy twardą powłokę.