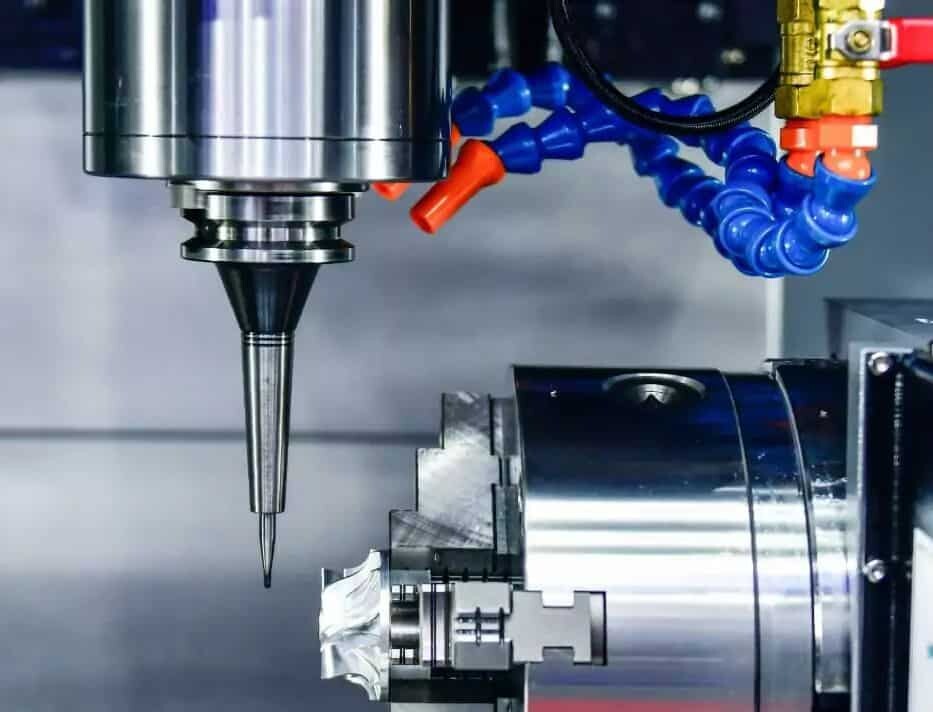
CNC-bewerking maakt het mogelijk om onderdelen met zeer nauwe toleranties en gedetailleerde onderdelen van diverse metalen of kunststoffen te produceren. Het is een van de beste bewerkingsmethoden voor maatwerk en prototypeproductie. Tijdens CNC-bewerking wordt ruw materiaal selectief en nauwkeurig verwijderd om een onderdeel te produceren dat bijna de uiteindelijke vorm heeft. Dit bewerkingsproces wordt ook wel subtractieve productie genoemd. Omdat het CNC-gereedschap tijdens het bewerkingsproces continu ruw materiaal verwijdert, ontstaan er duidelijke bewerkingssporen op het oppervlak van het onderdeel. De dikte van deze bewerkingssporen wordt aangeduid met de oppervlakteruwheid van CNC-bewerkte onderdelen en onderverdeeld in verschillende ruwheidsgraden. Na CNC-bewerking van precisiemetalen onderdelen wordt het oppervlak meestal behandeld om de slijtvastheid, corrosiebestendigheid, isolatie, afwerking of andere specifieke functionele eigenschappen te verbeteren. Oppervlaktebehandeling is het proces waarbij door middel van een specifieke bewerkingstechnologie een oppervlaktelaag met mechanische, fysische en chemische eigenschappen die verschillen van die van het substraat, op het oppervlak van het substraat wordt aangebracht.
Inhoudsopgave
ToggleWat is oppervlakteruwheid en de oorzaken ervan?
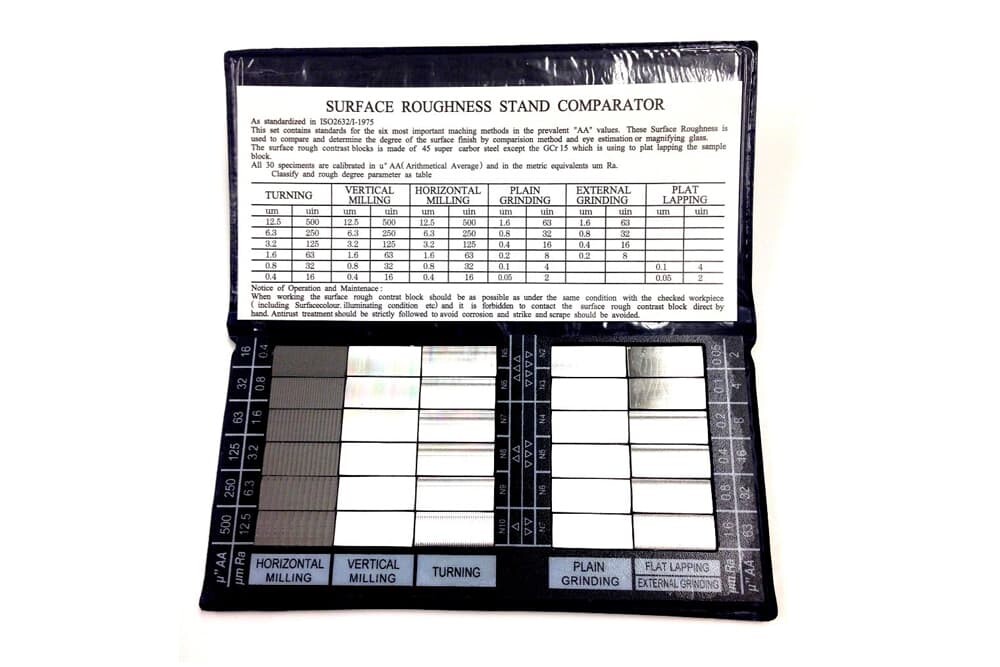
Nadat het oppervlak van het onderdeel met CNC is bewerkt, ziet het er glad uit, maar is het ongelijkmatig als het met een vergrootglas wordt bekeken. In het dagelijks leven noemen mensen dit vaak ‘oppervlakteafwerking’, maar in feite noemt de internationale uniforme standaard het ‘oppervlakteruwheid’. Oppervlakteruwheid verwijst naar de oneffenheden van kleine oneffenheden en kleine pieken en dalen die een bewerkt oppervlak heeft. De afstand (golfafstand) tussen de twee pieken of twee dalen is erg klein (minder dan 1 mm), wat behoort tot de microscopische geometrieherkenningsfout. Hoe kleiner de oppervlakteruwheid, hoe gladder het oppervlak.
Oppervlakteruwheid wordt over het algemeen gevormd door de gebruikte verwerkingsmethode en andere factoren, zoals de wrijving tussen het gereedschap en het oppervlak van het onderdeel tijdens CNC-bewerking, de plastische vervorming van het metaal van de oppervlaktelaag wanneer de chip wordt gescheiden, en de hoogfrequente trillingen in de proces systeem. Door de verschillende verwerkingsmethoden en werkstukmaterialen zijn de diepte, dichtheid, vorm en textuur van de sporen die op het bewerkte oppervlak achterblijven verschillend.
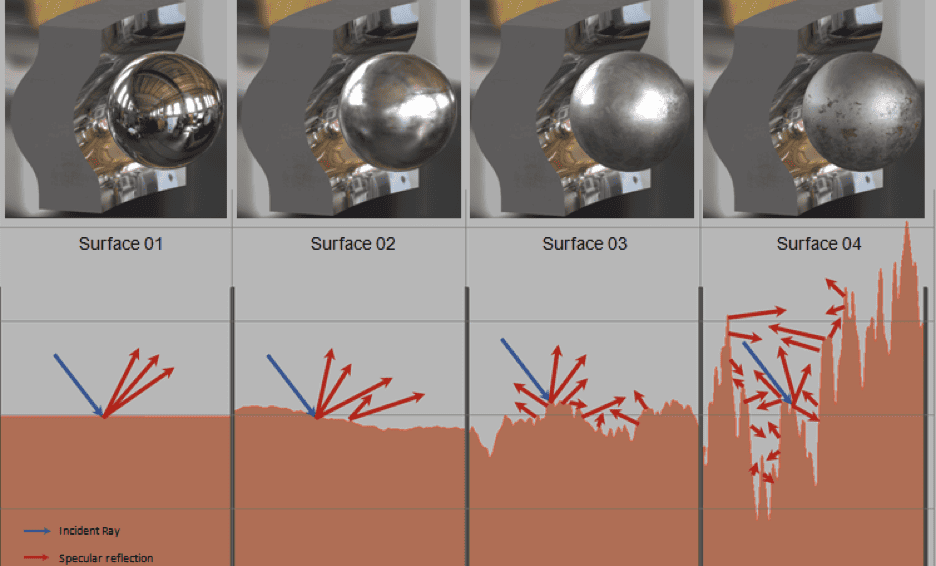
Effect van oppervlakteruwheid op onderdelen
Oppervlakteruwheid hangt nauw samen met de bijpassende eigenschappen, slijtvastheid, vermoeiingssterkte, contactstijfheid, trillingen en geluid van mechanische onderdelen, en heeft een belangrijke invloed op de levensduur en betrouwbaarheid van mechanische producten. Nadat de onderdelen zijn bewerkt, zijn er fijne verwerkingssporen op het oppervlak en hoe kleiner de oppervlakteruwheid, hoe gladder het oppervlak is. De specifieke invloed van oppervlakteruwheid op onderdelen kan betrekking hebben op de volgende punten.
1. Oppervlakteruwheid beïnvloedt de slijtvastheid van onderdelen. Hoe ruwer het oppervlak, hoe kleiner het effectieve contactoppervlak tussen de te raken oppervlakken, hoe groter de druk en hoe sneller de slijtage.
2. Oppervlakteruwheid beïnvloedt de stabiliteit van de passingseigenschappen. Bij een spelingpassing geldt: hoe ruwer het oppervlak, hoe gemakkelijker het slijt, waardoor de speling tijdens het werkproces geleidelijk groter wordt; dit vermindert de sterkte van de verbinding.
3. Oppervlakteruwheid beïnvloedt de vermoeiingssterkte van onderdelen. Op het oppervlak van ruwe onderdelen bevinden zich grote groeven die gevoelig zijn voor spanningsconcentraties zoals scherpe inkepingen en scheuren, waardoor de vermoeiingssterkte van de onderdelen wordt beïnvloed.
4. Oppervlakteruwheid beïnvloedt de corrosiebestendigheid van onderdelen. Een ruw oppervlak kan ervoor zorgen dat corrosieve gassen of vloeistoffen gemakkelijk door de microscopische holtes in de binnenste metaallaag doordringen, wat oppervlaktecorrosie veroorzaakt.
5. Oppervlakteruwheid beïnvloedt de afdichting van onderdelen. Ruwe oppervlakken sluiten niet goed aan, waardoor gas of vloeistof door de openingen tussen de contactoppervlakken kan lekken.
6. Oppervlakteruwheid beïnvloedt de contactstijfheid van onderdelen. Contactstijfheid is het vermogen van het contactoppervlak van onderdelen om contactvervorming onder invloed van een externe kracht te weerstaan. De stijfheid van een machine wordt grotendeels bepaald door de stijfheid van het contact tussen de onderdelen.
7. Beïnvloedt de meetnauwkeurigheid van onderdelen. De oppervlakteruwheid van het te meten oppervlak van het onderdeel en het meetoppervlak van het meetinstrument heeft direct invloed op de meetnauwkeurigheid, met name bij precisiemetingen.
Bovendien zal de oppervlakteruwheid in verschillende mate invloed hebben op de coating, thermische geleidbaarheid en contactweerstand van onderdelen, reflectie- en stralingsprestaties, weerstand tegen vloeistof- en gasstroming, en stroom op het oppervlak van geleiders.
Kwaliteitsnorm en selectie van oppervlakteruwheid
De oppervlakteruwheid van CNC-gefreesde onderdelen is geen toevallige waarde, omdat de oppervlakteruwheid regelbaar is en alleen vóór de bewerking hoeft te worden ingesteld. Onder normale omstandigheden hebben veel onderdelen echter geen gespecificeerde vereisten voor oppervlakteruwheid, tenzij ze vereist zijn in bepaalde specifieke industrieën, zoals sommige roterende onderdelen, trillingsscènes en medische implantaten.
Verschillende toepassingsgebieden vereisen verschillende oppervlakteruwheden. Meer specifiek: hoe u een oppervlakteruwheidswaarde voor uw onderdelen kiest. Het eerste dat we moeten overwegen is dat het oppervlak van het onderdeel niet alleen aan de functionele eisen moet voldoen, maar ook rekening moet houden met economische rationaliteit. Voor een specifieke selectie kan deze naar analogie worden bepaald aan de hand van bestaande tekeningen van soortgelijke onderdelen. Onder het uitgangspunt dat aan de functionele vereisten van het onderdeel moet worden voldaan, moet de grotere parameterwaarde voor de oppervlakteruwheid zoveel mogelijk worden geselecteerd om de verwerkingskosten te verlagen. Over het algemeen stellen het werkoppervlak, het pasoppervlak, het afdichtingsoppervlak, het wrijvingsoppervlak met hoge bewegingssnelheid en hoge eenheidsdruk van de onderdelen hoge eisen aan de gladheid van het oppervlak en moet de parameterwaarde kleiner zijn. Voor niet-werkende oppervlakken, niet-passende oppervlakken en oppervlakken met een lage maatnauwkeurigheid kunnen de parameterwaarden groter zijn om de verwerkingskosten te verlagen.
Volgens de ISO2632/1-1975 -norm voor oppervlakteruwheid hanteren we in de AN-Prototype CNC-bewerkingswerkplaats momenteel de volgende vier waarden voor oppervlakteruwheid om hoogwaardige onderdelen voor onze klanten te produceren.
Ra = 3.2 µm. Dit is de standaard oppervlakteafwerking voor CNC-gefreesde onderdelen en is geschikt voor de meeste onderdelen. Het oppervlak van onderdelen met een Ra-waarde van 3.2 µm is zeer glad, maar de freessporen zijn nog steeds zichtbaar. Het is geschikt voor toepassingen die onderhevig zijn aan trillingen, belasting en hoge spanningen.
Ra = 1.6 µm. Dit niveau vertegenwoordigt een relatief goede oppervlakteruwheid, mits verwerkt onder de gestelde omstandigheden, maar er kunnen nog steeds lichte snijsporen zichtbaar zijn. Onderdelen van deze kwaliteit sluiten nauw aan op andere componenten en zijn geschikt voor langzame bewegingen en lichte belasting, maar niet voor snelle rotatie of sterke trillingen. Neem bijvoorbeeld aluminium 6061: de productiekosten voor Ra 1.6 µm liggen ongeveer 5% hoger dan die voor Ra 3.2 µm, en deze kosten stijgen met de complexiteit van de onderdelen.
Ra = 0.8 µm. Dit is een zeer hoge oppervlaktekwaliteit die onder strikt gecontroleerde omstandigheden moet worden geproduceerd en die gemakkelijker te realiseren is met cilindrische, centerloze of vlakslijpmachines. Onderdelen van dit niveau worden doorgaans gebruikt in omgevingen met lichte belastingen of infrequent bewegende onderdelen. Neem bijvoorbeeld aluminium 6061: de productiekosten voor Ra = 0.8 µm liggen ongeveer 10% hoger dan die voor Ra = 3.2 µm, en deze kosten stijgen naarmate de complexiteit van de onderdelen toeneemt.
Ra = 0.4 µm. Deze kwaliteit vertegenwoordigt de hoogste oppervlakteruwheid. Onderdelen van deze kwaliteit vereisen doorgaans amarilpolijsten of slijpen. Voor toepassingen die zeer gladde oppervlakken vereisen, zoals de binnenwand van lagers of medische implantaten, is Ra = 0.4 µm noodzakelijk. Neem bijvoorbeeld aluminium 6061: de productiekosten voor Ra = 0.4 µm liggen ongeveer 15% hoger dan die voor Ra = 3.2 µm, en stijgen naarmate de complexiteit van de onderdelen toeneemt.
Oppervlakteruwheid Veelvoorkomende problemen
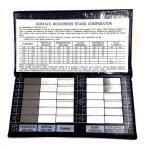
Evaluatie- en meetmethoden voor oppervlakteruwheid. De evaluatie van ruwheid wordt hoofdzakelijk onderverdeeld in kwalitatieve en kwantitatieve evaluatiemethoden. De zogenaamde kwalitatieve evaluatie houdt in dat het te testen oppervlak wordt vergeleken met een bekend referentieoppervlak met een bepaalde ruwheid, en dat de ruwheidsgraad wordt bepaald door visuele inspectie of met behulp van een microscoop. De kwantitatieve evaluatie daarentegen meet de belangrijkste parameters van de ruwheid van het te meten oppervlak met behulp van specifieke meetmethoden en bijbehorende instrumenten. Deze parameters zijn Ra, Rq, Rz en Ry. De meest gebruikte methoden voor het meten van oppervlakteruwheid omvatten momenteel de vergelijkingsmethode, de lichtdoorlaatmethode, de interferentiemethode en de stylusmethode.
De betekenis van de oppervlakteruwheidsparameters Ra, Rq, Rz en Ry. Ra is de rekenkundige gemiddelde afwijking van de contour, oftewel het rekenkundig gemiddelde van de som van de absolute waarden van de gemeten contourafwijkingen binnen de meetlengte. Rq is de wortelgemiddelde kwadratische afwijking van het profiel: de wortelgemiddelde kwadratische waarde van de profielafwijking binnen de meetlengte. Rz is de 10-punts hoogte van de microscopische ruwheid: de som van de gemiddelde waarden van de vijf grootste contourpiekhoogtes en de vijf grootste contourdaldieptes binnen de meetlengte. Ry is de maximale hoogte van het profiel: de maximale afstand tussen de pieklijn van het profiel en de middellijn van de bodemlijn van het profieldal binnen de meetlengte.
Factoren die de oppervlakteruwheid beïnvloeden. Er zijn veel factoren die de oppervlakteruwheid van onderdelen beïnvloeden. De belangrijkste factoren zijn onder andere de snijsnelheid, de insnijdiepte, de hoeveelheid materiaal die wordt weggesneden, de geometrische hoek van het snijgereedschap, de trillingen van het snijgereedschap, de hardheid van het te bewerken materiaal, de stijfheid van het werkstuk, de opspaninrichting en de machine tijdens CNC-bewerking, het gebruik van snijvloeistof, enzovoort.
Oppervlaktebehandeling van CNC-gefreesde onderdelen
Op het gebied van CNC-precisiebewerking zijn de werkprestaties en levensduur van onderdelen die een relatief hoge sterkte en taaiheid vereisen nauw verwant aan hun oppervlakte-eigenschappen, en de verbetering van de oppervlakte-eigenschappen kan niet eenvoudigweg worden bereikt door op materialen te vertrouwen. Het is zeer oneconomisch, maar bij de daadwerkelijke verwerking moeten de prestaties op peil zijn. Op dit moment moeten we onze toevlucht nemen tot verschillende technologieën voor oppervlaktebehandeling. Oppervlaktebehandeling is het proces waarbij op kunstmatige wijze een oppervlaktelaag op het oppervlak van een substraat wordt gevormd door middel van een specifieke verwerkingstechnologie die verschilt van de mechanische, fysische en chemische eigenschappen van het substraat. Om te voldoen aan de slijtvastheid, corrosieweerstand, isolatie, decoratie, de levensduur van de onderdelen te verlengen of andere speciale functies toe te voegen, gebruiken we bovendien over het algemeen een specifieke oppervlaktebehandeling om aan de eisen te voldoen. Voor de oppervlaktebehandeling van hardwareonderdelen zien we vaak anodiseren, galvaniseren, elektrolytisch polijsten, conversiecoating, passiveren, draadtrekken, zandstralen, schilderen en poederspuiten, enz.
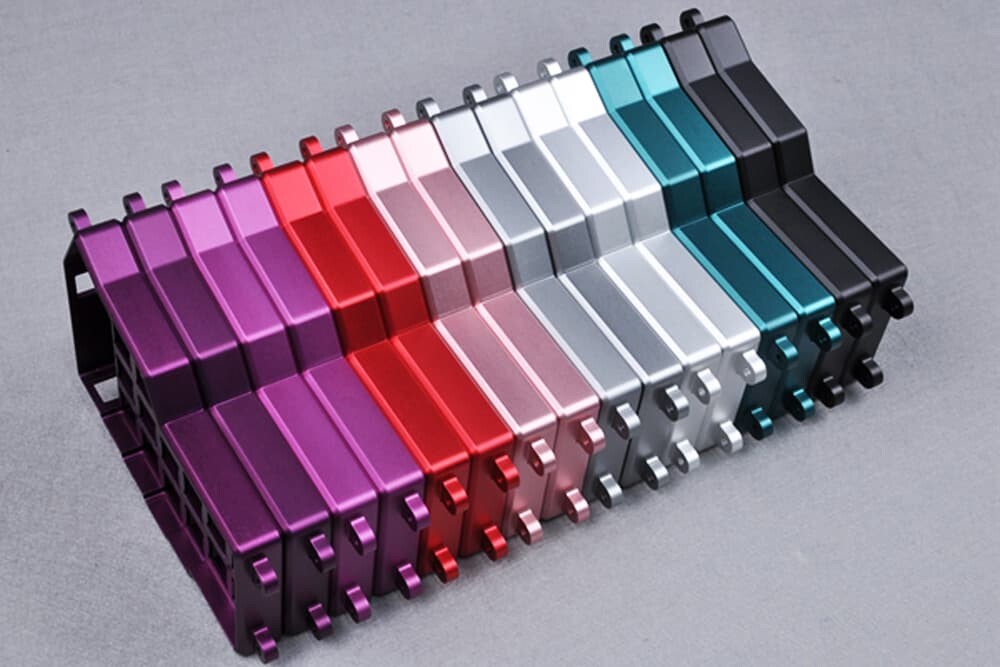
Anodiseren, de elektrochemische oxidatie van metalen of legeringen. Aluminium en zijn legeringen vormen onder de overeenkomstige elektrolyt- en specifieke procesomstandigheden onder invloed van een aangelegde stroom een oxidefilm (isolatie) op het aluminiumproduct (anode). Anodiseren verwijst, tenzij anders gespecificeerd, meestal naar anodiseren met zwavelzuur. Om de gebreken van de oppervlaktehardheid, slijtvastheid enz. van aluminiumlegeringen te overwinnen, het toepassingsgebied uit te breiden en de levensduur te verlengen, is oppervlaktebehandelingstechnologie een onmisbaar onderdeel geworden van het gebruik van aluminiumlegeringen, en is anodische oxidatietechnologie de meest gebruikte en meest economische. van. Er zijn momenteel twee hoofdtypen anodisatie: type II zwavelzuuranodiseren en type III hardanodiseren (harde coating)
Type II zwavelzuur anodiseren is de meest gebruikte anodiseermethode. Zwavelzuur-anodisatieprocesfilms zijn verkrijgbaar in een diktebereik van 0.0001″-.001″. De resulterende coating had een totale dikte van 67% penetratie in het substraat en een toename van 33% ten opzichte van de oorspronkelijke grootte van het onderdeel. Het is bijzonder geschikt voor toepassingen die hardheid en slijtvastheid vereisen.
De mogelijke aanwezigheid van corrosieve zuurresten is echter ongewenst wanneer onderdelen aan aanzienlijke spanningen worden blootgesteld, zoals vliegtuigonderdelen. De porositeit van de zwavelzuurfilm vóór het afdichten is van bijzonder voordeel bij de gekleurde oppervlaktebehandeling van aluminium en zijn legeringen.
Poreus aluminiumoxide absorbeert kleurstoffen goed en de daaropvolgende afdichting helpt kleurverlies tijdens gebruik te voorkomen. Hoewel geverfde geanodiseerde films redelijk snel zijn, zijn ze gevoelig voor bleken bij langdurige blootstelling aan direct zonlicht. Enkele kleuren zijn: zwart, rood, blauw, groen, stedelijk grijs, coyotebruin en goud. Onderdelen kunnen vóór het anodiseren chemisch of mechanisch worden behandeld om een matte (niet-reflecterende) afwerking te verkrijgen.
Voordelen van zwavelzuuranodiseren:
- Minder duur dan andere soorten anodiseren in termen van gebruikte chemicaliën, verwarming, energieverbruik en tijdsduur om de gewenste dikte te verkrijgen.
- Er kunnen meer legeringen worden afgewerkt.
- Harder dan chroom anodiseren.
- Een heldere afwerking maakt kleuring in een grotere verscheidenheid aan kleuren mogelijk.
- Afvalverwerking is eenvoudiger dan chroomanodiseren, wat ook helpt de kosten te verlagen.
Zwavelzuur anodiseren toepassingen:
- militaire wapens
- optische componenten
- Hydraulisch kleplichaam
- Mechanische hardware
- Computer- en elektronicabehuizingen
Type III hard anodiseren (harde coating), hoewel meestal uitgevoerd in op zwavelzuur gebaseerde elektrolyten, is dikker en dichter dan het meer traditionele anodiseren met zwavelzuur. Harde coatings zijn geschikt voor aluminium onderdelen in extreem schurende toepassingen die superieure slijtvastheid vereisen of in corrosieve omgevingen die dikkere, hardere en duurzamere coatings vereisen. Het is ook waardevol waar verbeterde elektrische isolatie vereist is. Omdat anodiseren met een harde laag in sommige gevallen kan oplopen tot een paar duizendsten, maakt dit type anodiseren een kandidaat voor het redden van versleten of verkeerd machinaal bewerkte componenten.
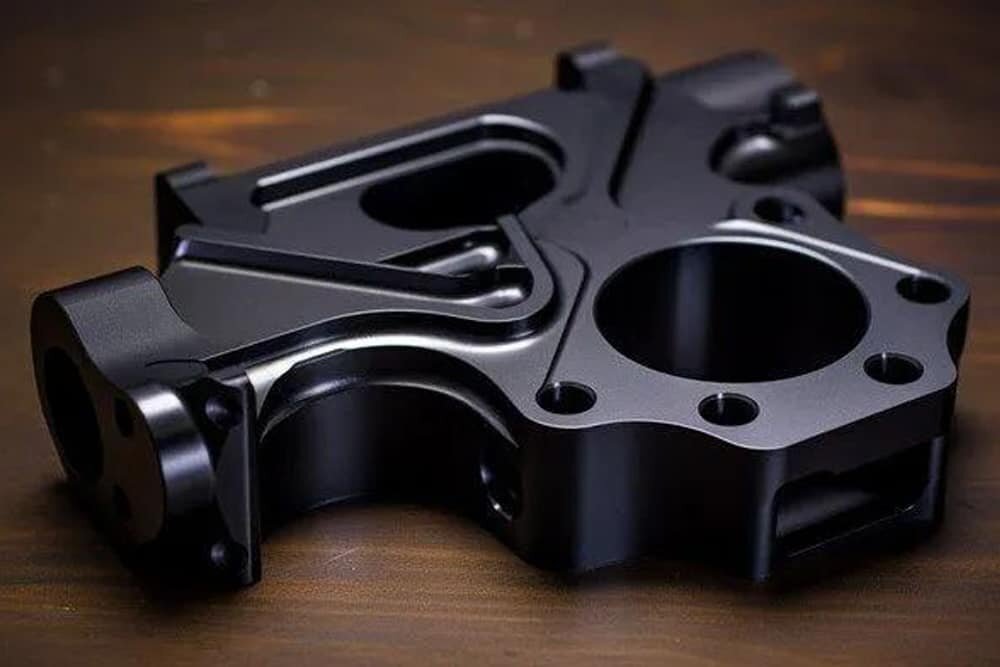
Harde anodiseereigenschappen:
- Nietgeleidend
- Verbeter de slijtvastheid
- Kan versleten oppervlakken op aluminium repareren
- Verbeter onderdeeloppervlakken voor glijdende toepassingen
- Kan zwart geverfd worden; andere kleuren zijn minder decoratief
- Oppervlaktebehandeling is harder dan gereedschapsstaal
Toepassingen voor hard anodiseren:
- Cam
- Gears
- Kleppen
- Zuiger
- Glijdende delen
- Scharniermechanisme
- Roterende gewrichten
- Isolatieplaat
- Explosiebestendig schild
Galvaniseren.
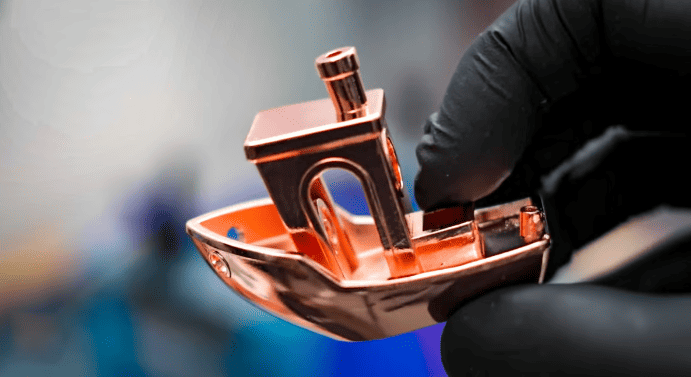
Galvaniseren is het proces waarbij een of meer lagen metaal op een onderdeel worden aangebracht door een positief geladen stroom door een oplossing die opgeloste metaalionen bevat (anode) en een negatief geladen stroom door het te plateren onderdeel (kathode) te leiden. Ze dateren uit de tijd van de oude Egyptenaren en bedekten metalen en niet-metalen met goud of een proces dat ‘vergulden’ werd genoemd, de eerste bekende oppervlaktebehandeling. Sommige metalen worden gelijkmatiger aangebracht dan andere, maar het gebruik van elektriciteit betekent dat het neergeslagen metaal gemakkelijker naar gebieden met hoge stroomsterkte of de randen van het onderdeel stroomt. Deze neiging is vooral merkbaar bij complexe vormen of bij het plateren van de binnenkant of het ID-gedeelte van een onderdeel. Naast het aanbrengen van afzonderlijke metalen kunnen legeringen van materialen zoals tin en lood of zink en ijzer tegelijkertijd worden gegalvaniseerd om de gewenste aangepaste eigenschappen te bereiken.
Elektrolytisch polijsten.
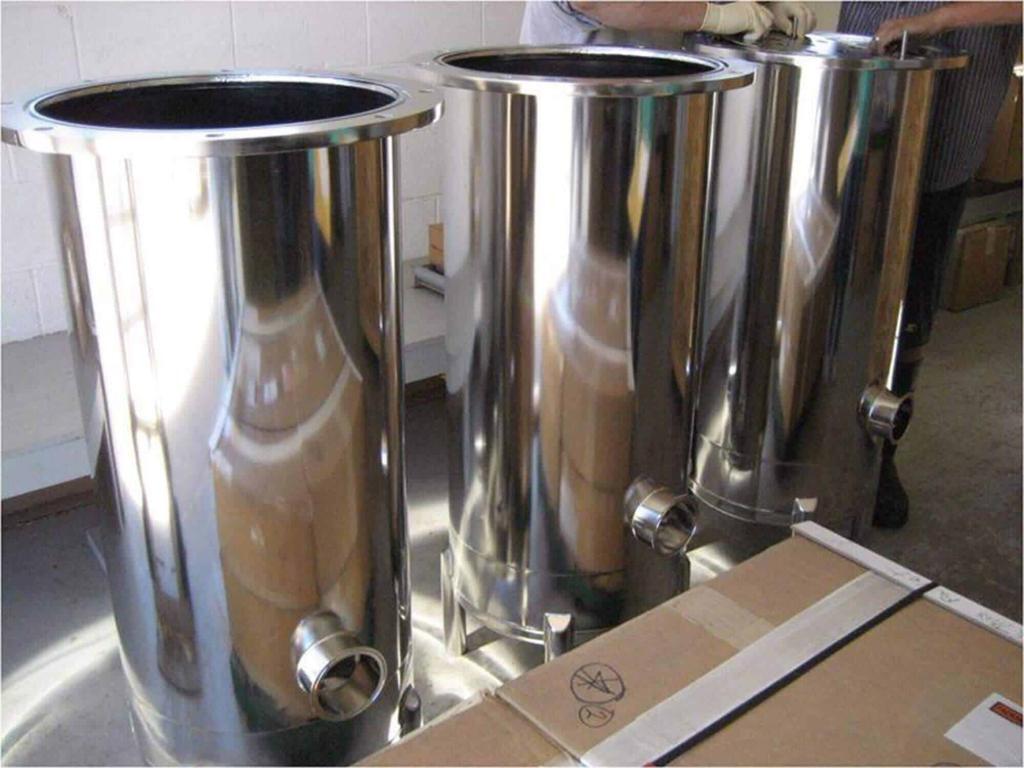
Elektrolytisch polijsten is het proces waarbij metalen oppervlakken anodisch worden gladgemaakt en/of opgehelderd in geconcentreerde zure of alkalische oplossingen. , ingesteld om het uit te voeren op roestvrij staal of andere nikkelrijke legeringen. Hoewel dit op veel basismetalen kan worden gedaan als voorbehandeling, wordt het meestal op roestvrij staal gedaan als eindafwerking. Het zorgt voor een chemisch en fysisch schoon oppervlak en verwijdert alle mechanische oppervlakteruwheid die schadelijk kan zijn voor het produceren van een uniform en putvrij geplateerd oppervlak of voor de toekomstige prestaties en het uiterlijk van roestvrijstalen producten. Het helpt bij het ontbramen van bewerkte randen en gaten en verwijdert eventueel ingebed ijzer uit het productieproces. De stroom is het grootst aan de buitenranden en hoeken van het onderdeel, die bijzonder glad zijn.
Passivering.
Passivering wordt gebruikt om de oppervlakteconditie van roestvrij staal te verbeteren door ijzer dat in het oppervlak is ingebed op te lossen door vorming, bewerking of andere productiestappen. IJzer zal corroderen als het niet wordt gecontroleerd en vaak verschijnen er grote of kleine roestvlekken op roestvrij staal. Om dit bij de afgewerkte onderdelen te voorkomen, worden deze gepassiveerd. Deze behandeling omvat het onderdompelen van roestvrijstalen onderdelen in een salpeterzuuroplossing die vrij is van oxiderende zouten gedurende een bepaalde periode, waardoor het ingebedde ijzer zal oplossen en het oorspronkelijke corrosiebestendige oppervlak zal worden hersteld door de vorming van een dunne transparante oxidefilm. Passivering wordt gebruikt als reinigingshandeling voor gietstukken, stempels en afgewerkte machineonderdelen door de onderdelen onder te dompelen.
Kenmerken en voordelen:
- Biedt een superieur reinigingsoppervlak
- Roestvrij staal zal tijdens gebruik niet roesten en verkleuren
- Oppervlaktevoorbereiding voor andere afwerkingen zoals primer of spuitverf
- Roestvrij staal hoeft niet te worden geplateerd voor maximale corrosiebescherming
- Gepassiveerd roestvast staal reageert niet met andere materialen als gevolg van ijzerverontreiniging
Geborsteld.
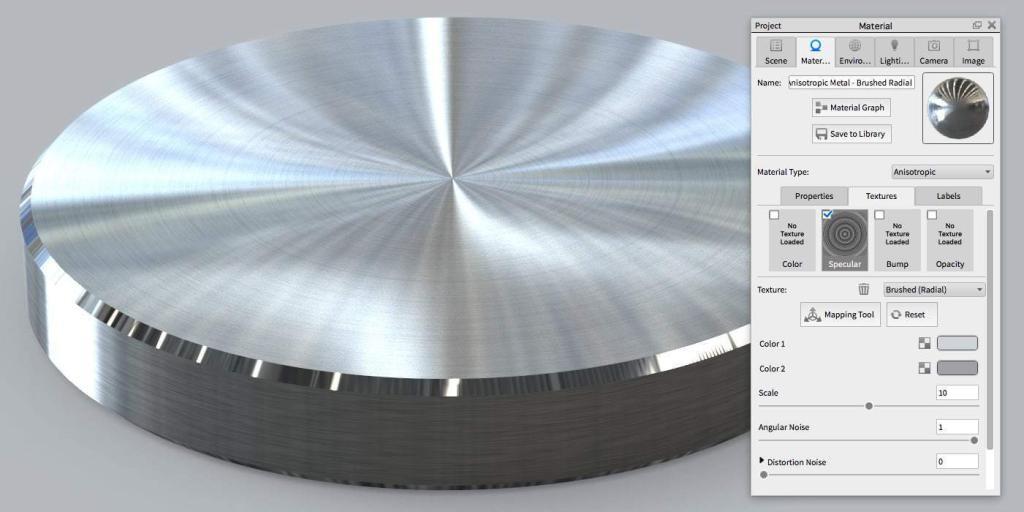
Oppervlakteborstelbehandeling is een oppervlaktebehandelingsmethode waarbij lijnen op het oppervlak van het werkstuk worden gevormd door producten te slijpen om een decoratief effect te bereiken. Omdat de geborstelde oppervlaktebehandeling de textuur van metalen materialen kan weerspiegelen, is deze bij steeds meer gebruikers geliefd en wordt deze steeds vaker gebruikt. De verwerkingsmethode voor het tekenen van oppervlakken moet verschillende verwerkingsmethoden kiezen, afhankelijk van de vereisten van het tekeneffect en de grootte en vorm van verschillende werkstukoppervlakken. Er zijn twee manieren van tekenen: handmatig tekenen en mechanisch tekenen
zandstralen
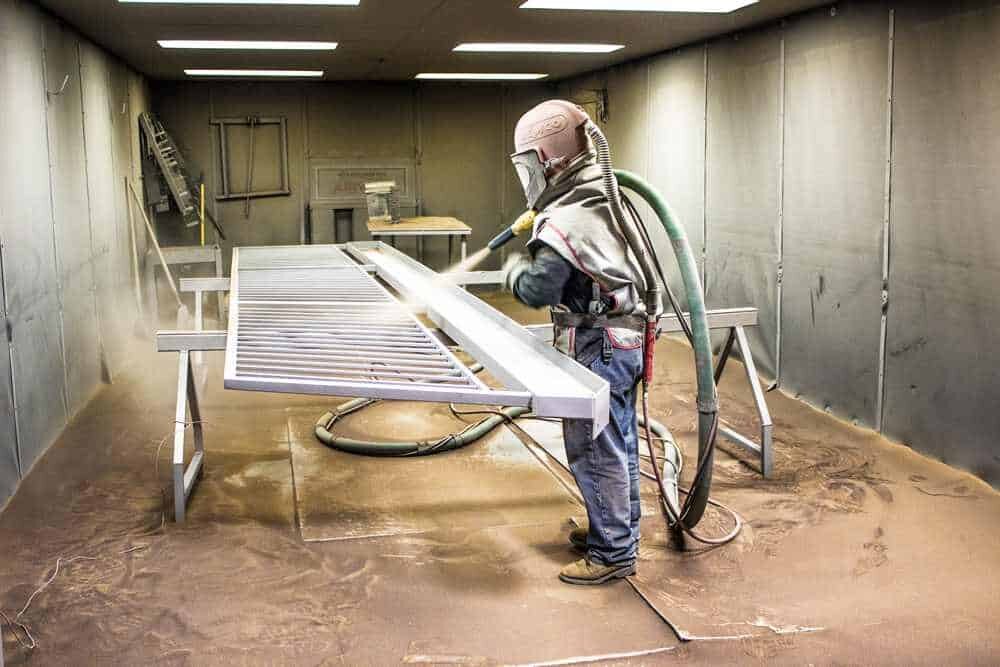
Het proces waarbij het oppervlak van het substraat wordt gereinigd en opgeruwd door de impact van een snelle zandstroom. Als krachtbron wordt perslucht gebruikt om een hogesnelheidsstraalstraal te vormen die het spuitmateriaal (kopererts, kwartszand, korund, ijzerzand, Hainan-zand) met hoge snelheid op het oppervlak van het te bewerken werkstuk spuit, zodat het uiterlijk of de vorm van het buitenoppervlak van het werkstukoppervlak verandert. Door het impact- en snijeffect van het schuurmiddel op het oppervlak van het werkstuk kan het oppervlak van het werkstuk een bepaalde mate van zuiverheid en verschillende ruwheid verkrijgen, zodat de mechanische eigenschappen van het oppervlak van het werkstuk kunnen worden verbeterd, waardoor het verbeteren van de vermoeidheidsweerstand van het werkstuk, het vergroten ervan en het coaten. De hechting tussen de lagen verlengt de duurzaamheid van de coatingfilm en is ook gunstig voor de egalisatie en decoratie van de coating.
Poeder coating
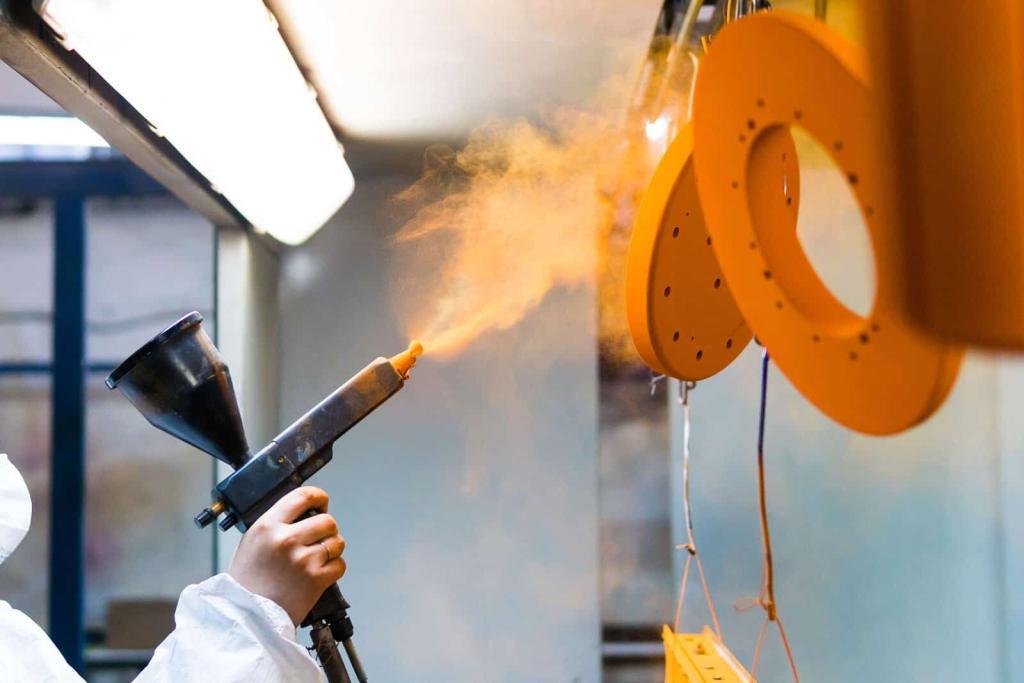
Bij poederspuiten wordt gebruik gemaakt van het fenomeen corona-ontlading om de poedercoating op het werkstuk te laten adsorberen. Het proces van poederspuiten is: het poederspuitpistool wordt aangesloten op de negatieve elektrode, het werkstuk wordt geaard (positieve elektrode), de poedercoating wordt door het poedertoevoersysteem via het persluchtgas naar het spuitpistool gestuurd en de hoge De door de elektrostatische hoogspanningsgenerator gegenereerde spanning wordt aan de voorkant van het spuitpistool toegevoegd. Door corona-ontlading wordt in de omgeving een dichte lading gegenereerd. Wanneer het poeder uit de spuitmond wordt gespoten, vormt het een circuit om een geladen verfdeeltje te vormen. Het wordt door de elektrostatische kracht aangetrokken tot het werkstuk met de tegenovergestelde polariteit. Naarmate het gespoten poeder toeneemt, zal de lading niet blijven absorberen. Hoe meer het zich ophoopt, wanneer het een bepaalde dikte bereikt, zal het vanwege de elektrostatische afstoting niet blijven absorberen, zodat het hele werkstuk een bepaalde dikte van de poedercoating krijgt, en dan de poeder wordt gesmolten, geëgaliseerd en gestold door hitte, dat wil zeggen op het oppervlak van het werkstuk. Vormt een harde coatingfilm.