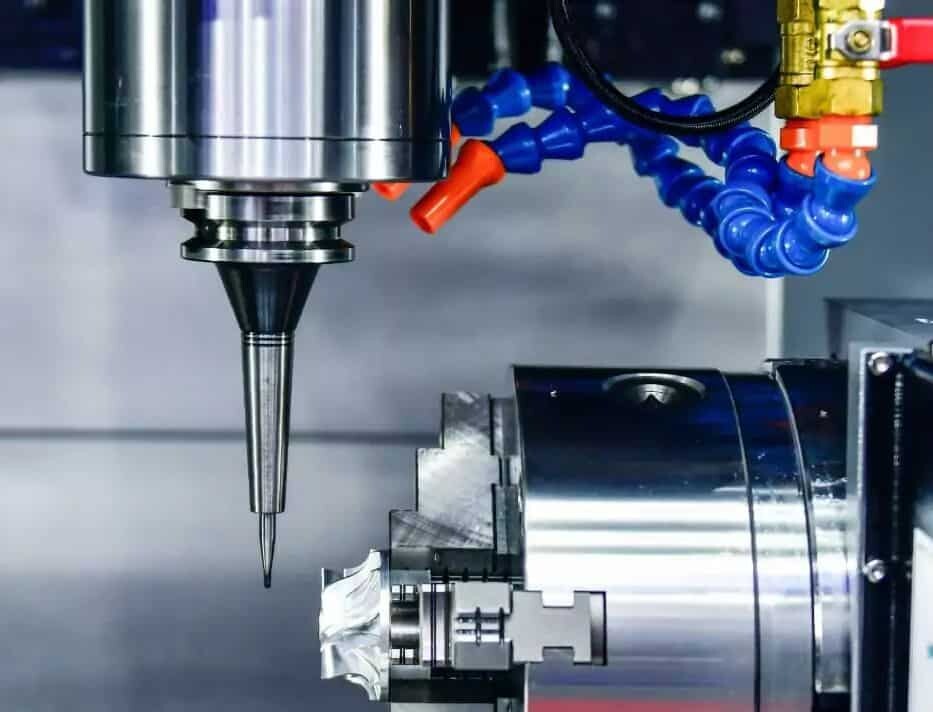


La lavorazione EDM ( elettroerosione) è un processo di lavorazione senza contatto che utilizza l'energia termica anziché la forza meccanica per rimuovere materiale dal pezzo. L'EDM è adatta solo a materiali conduttivi come titanio, acciaio, alluminio, nichel e ottone. I costi di lavorazione, i tempi di lavorazione e i costi delle attrezzature di collaudo dell'EDM sono relativamente elevati, ma l'EDM può eseguire lavorazioni impossibili per le fresatrici CNC. Lo scopo di questo articolo è presentare la storia della lavorazione EDM, i vantaggi e gli svantaggi, il processo di lavorazione, le tipologie e altre informazioni, al fine di fornire consigli utili per la scelta del servizio di lavorazione EDM più adatto alle vostre esigenze.
Sommario
ToggleChe cos'è la lavorazione di elettroerosione?
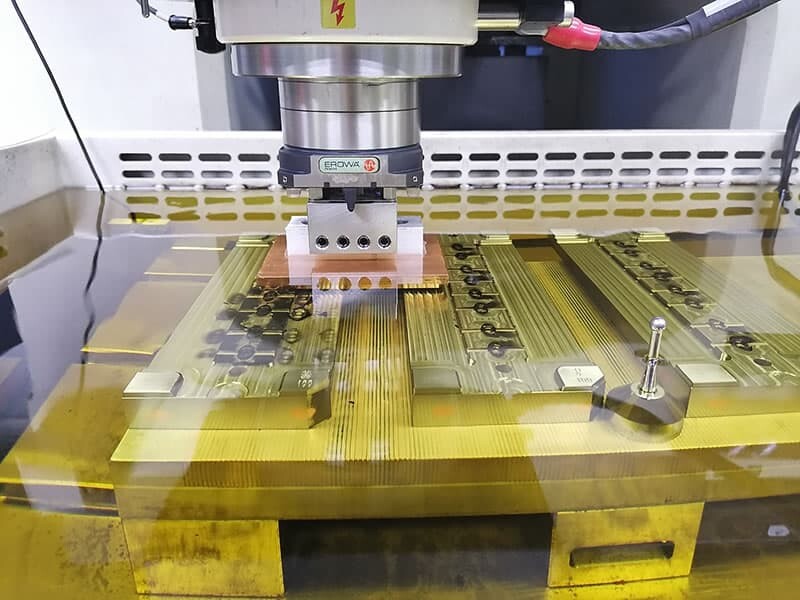
La lavorazione EDM può raggiungere tolleranze di precisione nell'intervallo ± 0.005 mm, particolarmente adatte per la lavorazione di stampi a iniezione complessi o fini e parti metalliche con angoli interni acuti, curve, fori, incisioni e altre caratteristiche. L'elettroerosione è unica in quanto non utilizza strumenti affilati per rimuovere materiale come la tradizionale lavorazione CNC. Invece, l’elettroerosione utilizza elettricità e calore per rimuovere materiale, motivo per cui viene chiamata EDM. L'EDM viene azionato senza contatto fisico con il pezzo in lavorazione, utilizzando la scarica elettrica a una temperatura compresa tra 8000º C e 12000º C per rimuovere le parti in eccesso del materiale. Poiché il materiale da tagliare dopo la lavorazione viene stimolato dalle alte temperature in depositi di carbonio, immersi nel fluido elettrico, queste particelle vengono lavate via in modo sicuro dall'elettrodo e dalla superficie del pezzo.
Storia della lavorazione per elettroerosione
Nel XVIII secolo, lo scienziato britannico Joseph Priestley scoprì che le scariche elettriche potevano corrodere i materiali sugli elettrodi e continuò a utilizzare l'elettricità per condurre esperimenti, ma non ne comprese lo scopo e alla fine abbandonò la ricerca. L'elettroerosione (EDM) fu inventata nel XX secolo da due scienziati sovietici, B. Lazarenko e N. Lazarenko, che utilizzarono correnti elettriche per lavorare materiali conduttivi. Nel XX secolo, con il rapido sviluppo della scienza e della tecnologia e la continua innovazione, il processo EDM divenne sempre più maturo e preciso, consentendo al contempo un controllo più accurato della precisione nella lavorazione di una varietà di materiali molto duri e semplificandone l'utilizzo.
Qual è il processo di lavorazione EDM?
Il primo passo è posizionare il pezzo di metallo conduttivo sul tavolo dell'attrezzatura operativa della macchina per elettroerosione a scintilla.
La seconda fase utilizza quindi l'attrezzatura per bloccare il pezzo, quindi verifica lo stato orizzontale del pezzo e della testa della scintilla e posiziona l'utensile sulla guida verticale per un posizionamento accurato. Gli utensili emettono scintille quando si avvicinano al pezzo senza toccarlo. Se l'utensile è troppo lontano dal pezzo in lavorazione non produrrà scintille. Se è troppo vicino, è possibile che il pezzo si fonda. Quando il livello del pezzo è sfalsato, l'intero pezzo in lavorazione risulta distorto (anche la dimensione è sbagliata). In generale, l'intervallo di scarica deve essere controllato nell'intervallo 1 ~ 100μm, che è correlato alla dimensione dell'impulso della corrente di scarica.
Il terzo passaggio consiste nell'avviare il debug dell'attrezzatura dopo che l'operatore ha calibrato la posizione, inserito la posizione, le dimensioni, la forma e altre informazioni che si desidera elaborare sul computer. Una volta impostato il programma, la macchina per elettroerosione può iniziare a funzionare. Il metallo fuso si raffredda rapidamente in acqua per formare depositi di carbonio, che l'acqua deionizzata laverà via. L’accumulo di carbonio in una certa misura può attivare un sistema di allarme precoce e un eccessivo accumulo di carbonio può influire negativamente sul risultato.
Tipi di lavorazione EDM
Esistono tre tipi di elettroerosione: lavorazione con scarica, elettroerosione a filo ed elettroerosione da foro.
L'elettroerosione è una delle quattro tecnologie di lavorazione più diffuse, mentre fresatura, tornitura e rettifica tengono il passo. In generale, è adatto alla realizzazione di stampi complessi con caratteristiche di cavità fine. Con il principio di lavorazione della fresatura CNC è completamente diverso, l'EDM si riferisce a un determinato mezzo, attraverso la scarica dell'impulso tra l'elettrodo dell'utensile e l'elettrodo del pezzo, il metodo di lavorazione del pezzo.
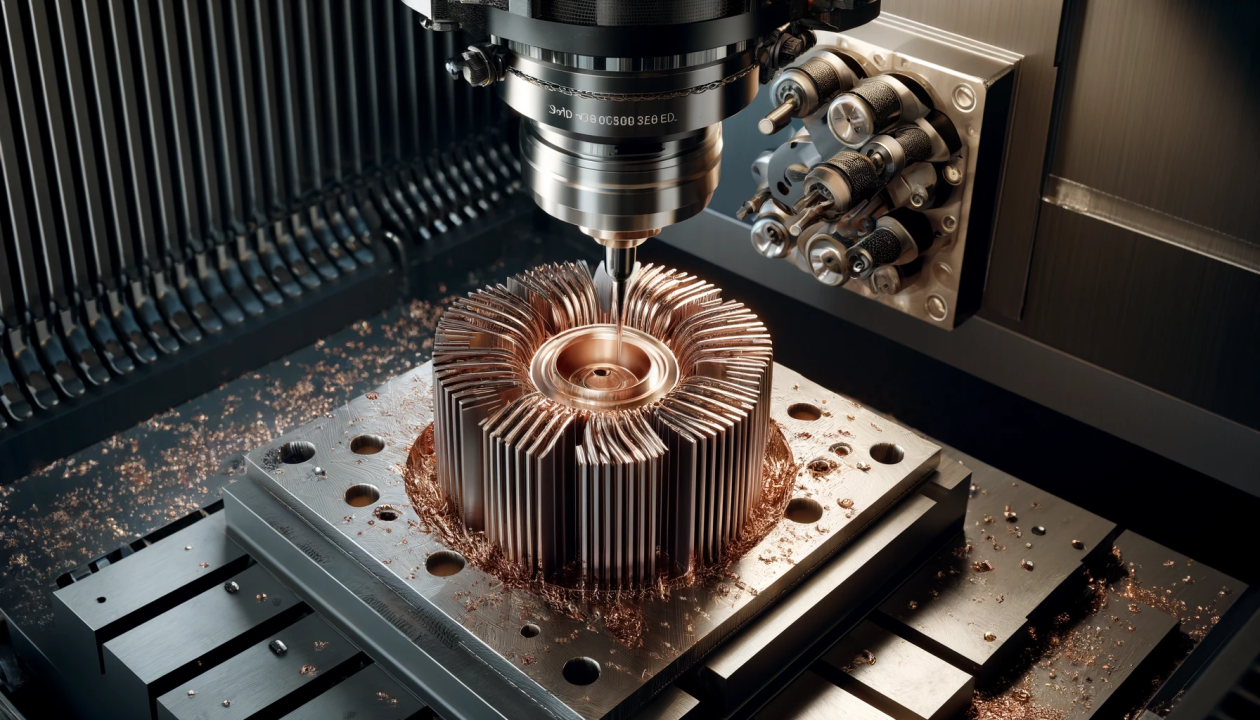
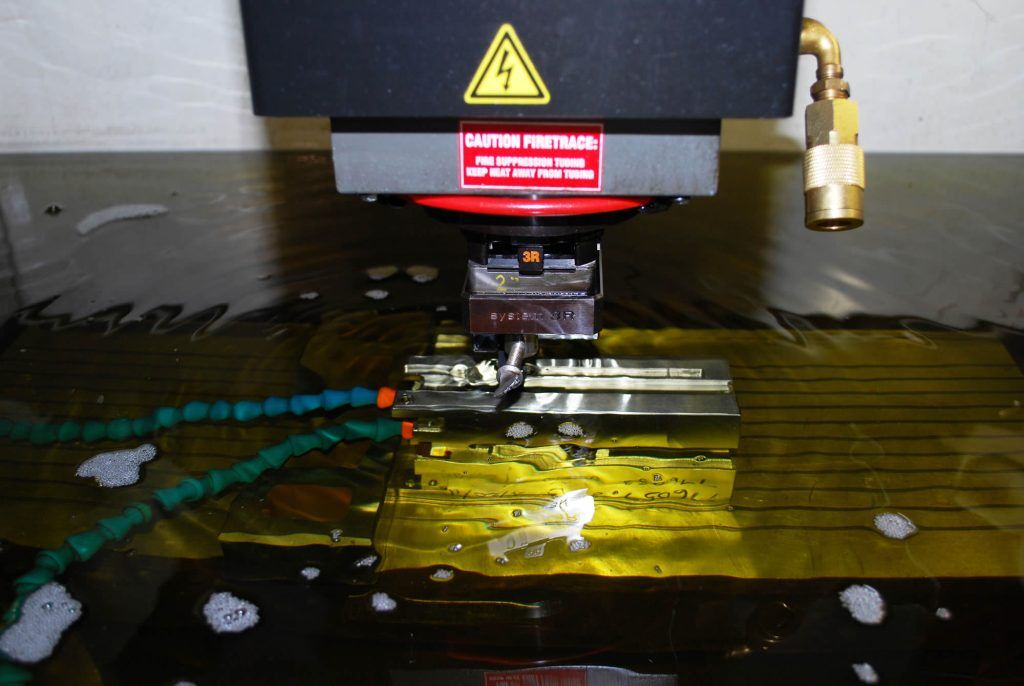
Durante l'EDM a tuffo, l'utensile e il pezzo in lavorazione non sono in contatto, ma si affidano alla scarica di scintilla pulsata generata continuamente tra l'utensile e il pezzo in lavorazione e utilizzano l'elevata temperatura locale e istantanea generata durante la scarica per erodere gradualmente il materiale metallico. Poiché nel processo di scarica sono presenti scintille visibili, viene chiamato EDM. Elettrodo per utensili comunemente utilizzato con buona conduttività elettrica, alto punto di fusione, materiali resistenti alla corrosione elettrica facili da lavorare, come rame, grafite, lega di rame-tungsteno e molibdeno. Durante il processo di lavorazione, anche l'elettrodo dell'utensile presenta una perdita, inferiore alla quantità di corrosione del metallo del pezzo, una perdita prossima a nessuna. In quanto mezzo di scarico, il liquido di lavoro svolge anche il ruolo di raffreddamento e rimozione dei trucioli nel processo di lavorazione. I fluidi di lavoro comunemente usati sono: cherosene, acqua deionizzata ed emulsione, ecc., perché sono caratterizzati da bassa viscosità e prestazioni stabili.
Lavorazione con scarica a filo
L'elettroerosione a filo è un processo di lavorazione a riduzione senza contatto che utilizza fili sottili caricati elettricamente e fluidi dielettrici per tagliare pezzi metallici nella forma desiderata. I pezzi metallici vengono tagliati attraverso fili di ottone con diametri compresi tra 004 e 012 pollici (da 10 mm a 30 mm) seguendo un percorso controllato con precisione. Il diametro del filo può essere maggiore o minore. Quando viene alimentato, il filo raggiunge rapidamente la tensione richiesta e corrode il pezzo in lavorazione tramite scarica. I detriti risultanti vengono raffreddati da acqua deionizzata e lavati via. Il processo di elettroerosione a filo non è sensibile alla durezza del pezzo in lavorazione ed è compatibile con il carburo di tungsteno e i carburi rari.
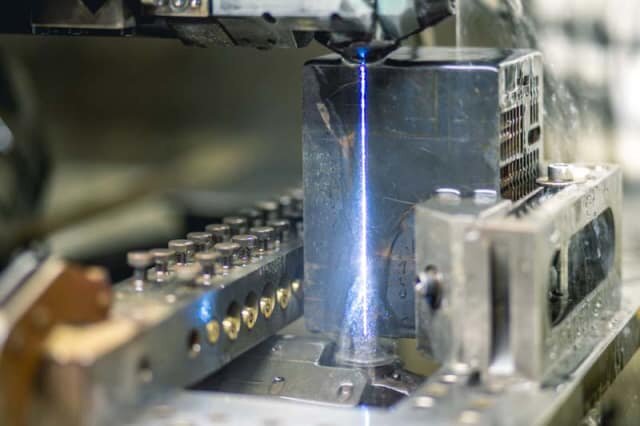
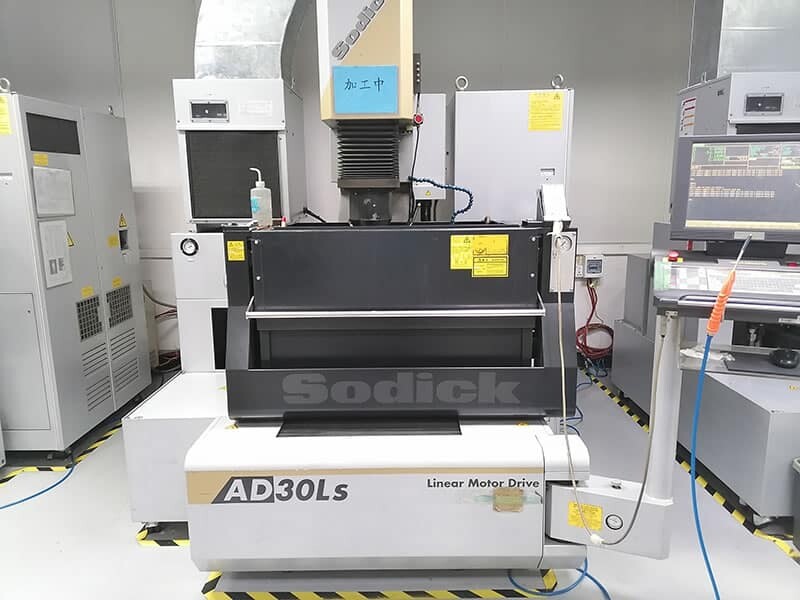
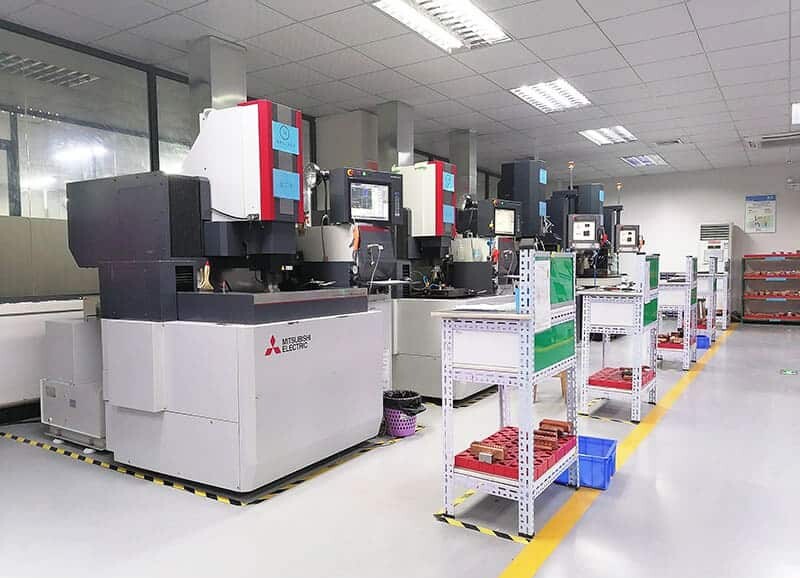
Il processo di elettroerosione a filo deve essere eseguito in un contenitore riempito con acqua deionizzata. A seconda dell'applicazione, i materiali del filo includono rame, ottone, tungsteno, molibdeno, rivestimento (zincato e ricotto per diffusione) e filo con anima in acciaio. Vale la pena notare che, indipendentemente dal tipo di filo, la durata è una sola e dopo l'uso rimane solo il valore di scarto. AN-Prototype sta investendo in cinque macchine WEDM Mitsubishi e Sodick di alta qualità nel 2021 con produzione di parti complesse fino a 1300 mm x 1000 mm x 670 mm. In qualità di specialisti dei servizi di taglio a filo, abbiamo esperienza nella produzione di sedi per chiavetta, ingranaggi, scanalature e altre parti caratteristiche. Le tolleranze tipiche per le parti sono fino a ±0.000001 “.
Foratura per elettroerosione
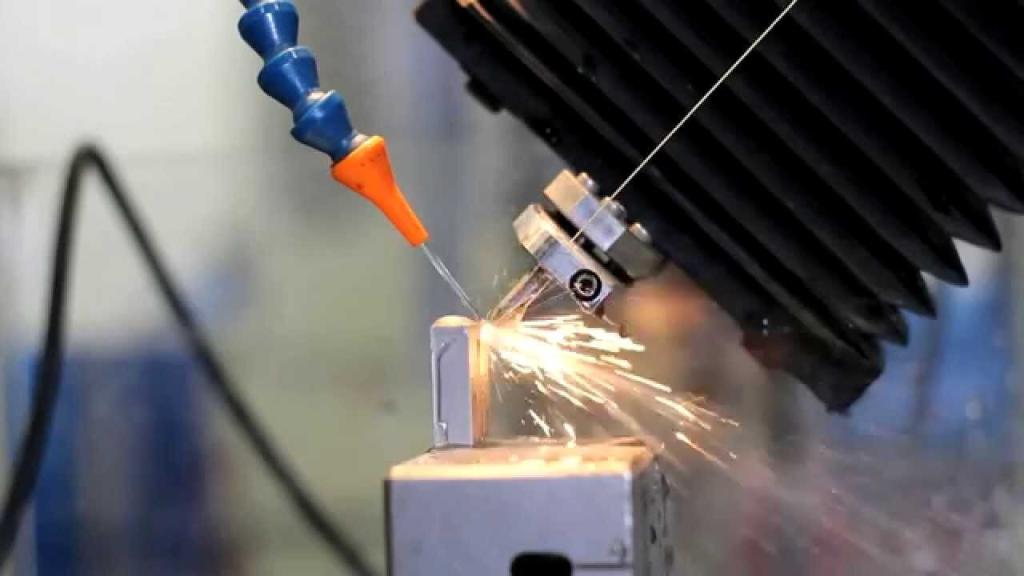
Drilling EDM è la prima tecnologia EDM sviluppata, adatta per la lavorazione di parti con fori inferiori a 5 mm. Anche la lavorazione dell'elettroerosione di foratura non è limitata dalla durezza dei materiali metallici. Il materiale dell'elettrodo dell'utensile può essere acciaio, ghisa o rame. Sodick di An-prototype è una perforatrice ad alta velocità ampiamente utilizzata per praticare e tagliare fori. I motori degli aerei nel settore aerospaziale e le pale delle turbine a gas nel settore della produzione di energia, nonché le giranti delle apparecchiature mediche e scientifiche, devono praticare fori di raffreddamento. Per formare uno strato di aria di raffreddamento sulla pala della turbina e sulla superficie della pala, per evitare che si surriscaldi. Sodick è una delle soluzioni perfette quando è necessario praticare piccoli fori molto lunghi e diritti su pezzi con superfici inclinate difficili da raggiungere. L'EDM di perforazione consente la foratura cieca e passante e può eseguire fori lisci senza sbavature su parti in cui la fresatura e la tornitura CNC non possono ottenere forme geometriche.
Applicazione della lavorazione EDM?
L'applicazione dell'elettroerosione è molto ampia e può mostrare i suoi vantaggi unici in vari settori. Nella produzione di elettrodomestici, l'elettroerosione è in grado di elaborare pezzi complessi per soddisfare le esigenze sempre più raffinate degli elettrodomestici.
L'elettroerosione svolge un ruolo insostituibile nella produzione di componenti chiave di telai e strutture di motori nell'industria automobilistica, garantendo la sicurezza e l'affidabilità dei veicoli. Inoltre, nel campo dell'aviazione e dell'aerospaziale, la lavorazione EDM può lavorare materiali conduttivi ad alta durezza e produrre parti con cavità complesse, soddisfacendo i requisiti di alta precisione e alta affidabilità nel campo aerospaziale. Allo stesso tempo, l’elettroerosione svolge un ruolo importante anche in settori quali quello marittimo, delle ispezioni mediche, dell’elettronica e della meccatronica, fornendo un forte supporto all’innovazione e allo sviluppo di vari settori.
Vale la pena ricordare che la lavorazione EDM non solo garantisce la qualità del pezzo, ma anche la superficie del pezzo dopo la lavorazione è liscia e senza sbavature e non è necessario eseguire ingombranti post-lavorazioni, il che consente di risparmiare notevolmente sui costi di manodopera. Inoltre, l'elettroerosione è molto adatta anche per esigenze di produzione personalizzata di grandi volumi, come la produzione di stampi e la prototipazione, fornendo una soluzione efficiente e affidabile per la produzione di massa delle imprese.
Vantaggi della lavorazione per elettroerosione?
Precisione: l'elettroerosione (EDM) offre il vantaggio unico di tagliare con precisione forme e profondità complesse, mentre le tecniche di lavorazione tradizionali sono limitate e non possono raggiungere questo livello di precisione. Allo stesso tempo, l'elettroerosione può facilmente ottenere tolleranze estremamente ristrette, nell'ordine di ± 0.005 mm.
Nessun danno ai materiali : la natura senza contatto dell'elettroerosione consente di realizzare piccoli pezzi con caratteristiche fini o pareti sottili, senza alcun rischio di deformazione, danneggiamento o rottura dei pezzi lavorati.
Nessun trattamento superficiale : l'elettroerosione (EDM) consente di ottenere una finitura superficiale di alta qualità, priva di segni o sbavature, e permette di risparmiare tempo evitando di dover ritrattare manualmente eventuali problemi superficiali in un secondo momento. Tuttavia, se la velocità dell'elettroerosione viene regolata troppo elevata, il processo può produrre una texture finemente sabbiata.
Svantaggi della lavorazione per elettroerosione?
Costo elevato : a causa dell'elevato tasso di usura dell'utensile, l'elettrodo deve essere periodicamente controllato e sostituito, pertanto il costo degli accessori del processo EDM è elevato. Allo stesso tempo, poiché la messa a punto delle apparecchiature richiede molto tempo e poiché l'EDM è un metodo di lavorazione non tradizionale, anche i costi di tempo per la messa a punto e per la lavorazione sono relativamente elevati. Sebbene l'EDM possa essere costosa per la produzione di piccole serie, diventa più conveniente man mano che la produzione aumenta e le maggiori spese vengono ripartite su numerosi componenti.
Elevato consumo energetico : l'elettroerosione (EDM) è un processo produttivo ad alta intensità energetica. Poiché si basa su corrente costante, consuma molta energia, il che aumenta i costi e ha un maggiore impatto ambientale. Pertanto, rispetto all'elettroerosione, i metodi di lavorazione alternativi che consumano meno energia e hanno un minore impatto ambientale stanno diventando la prima scelta.
Incompatibile con materiali non conduttivi : le macchine EDM sono compatibili con un'ampia gamma di materiali metallici, compresi i metalli più duri, purché siano elettricamente conduttivi (titanio, acciaio, alluminio, nichel, ottone, ecc.). Tuttavia, sono limitate ai materiali conduttivi, il che significa che non funzionano con plastica, ceramica o materiali compositi. Allo stesso tempo, poiché il metallo si espande quando riscaldato, ciò può influire sulle proprietà metallurgiche del pezzo (pertanto il raffreddamento dell'oggetto lavorato è particolarmente importante).
Conclusione
La macchina per elettroerosione, dopo centinaia di anni di sviluppo, dall'attrezzatura sconosciuta all'importante ruolo nella produzione di perforazione, possiamo immaginare quanto sia difficile il processo di sviluppo dell'elettroerosione. Ora, ciò che l'EDM ci porta è che le cose complesse possono essere fatte semplicemente e non è necessario che siano troppo complicate. Nella lavorazione, possiamo scegliere in base alla domanda, non solo per il perseguimento di velocità e produzione, l'elettroerosione è per il perseguimento di alta qualità e produzione, che è l'intenzione originale dell'industria manifatturiera, ma anche la missione di An-prototipo .
FQA
Q1 Lavorazione per elettroerosione o lavorazione CNC?
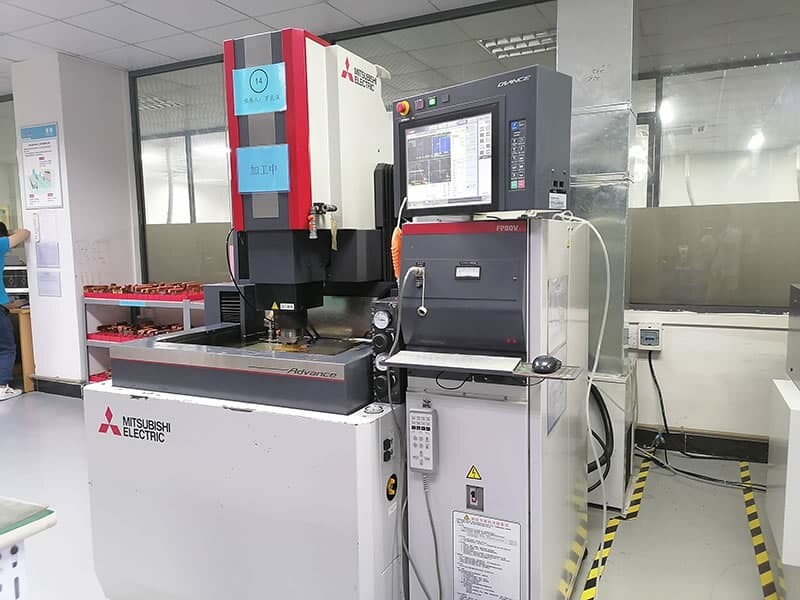
Non importa quanti. Tuttavia, purché si tratti di angoli retti, fori piccoli, fori di precisione e parti con cavità complesse, è possibile selezionare l'elettroerosione, anche se il costo è elevato, ma rispetto alla lavorazione CNC, il CNC è difficile da ottenere questa tecnologia di elaborazione delle parti forate in cavità complesse, quando diamo il costo in termini di tempo a quelle parti che devono essere lavorate, allora possiamo capire che l'utilizzo della lavorazione EDM è molto più conveniente rispetto alla lavorazione CNC. An-prototype è un'azienda con oltre 15 anni di esperienza professionale nella lavorazione per elettroerosione e nella lavorazione CNC e ci sono molti casi di successo.
Q2 Come risparmiare sui costi?
Si consiglia di produrre pezzi in piccoli lotti. Un meccanico ha bisogno di tempo per eseguire il debug di una macchina prima di lavorare una parte e, una volta che la macchina è pronta, lo stesso processo può controllare la produzione di centinaia, migliaia di parti o anche di più. Se hai bisogno solo di una o poche parti personalizzate, il costo sarà elevato. Perché il costo della manodopera dei meccanici addestrati e qualificati è molto costoso. Se il numero di una parte raggiunge le migliaia, ciò ridurrà notevolmente, o addirittura trascurabile, il costo della manodopera condiviso da una singola parte. In sintesi, maggiore è il numero di pezzi prodotti, minore sarà il costo corrispondente.
Q3 I disegni verranno divulgati?
I tuoi disegni e le tue informazioni sono il segreto più importante di AN-Prototype. Per ogni ordine prima di iniziare, An-prototype consiglia di firmare la NDA.
Q4 Tempo di elaborazione delle parti di personalizzazione?
In base ai requisiti di complessità e tolleranza delle parti, AN-Prototype può elaborare 100 pezzi al più presto in tre giorni e completare il controllo di qualità in un giorno.
Q5 Come garantire che le parti lavorate siano perfette?
Gli ingegneri di ispezione di qualità di un prototipo utilizzeranno lo strumento di misura delle coordinate CMM, l'elemento secondario, il calibro a corsoio di altezza, il calibro a vite, il perno a vite e altri strumenti di misura professionali per testare nuovamente il prodotto, una volta completato il test, il prodotto verrà imballato e spedito insieme al rapporto di ispezione qualità a grandezza naturale, per garantire che la qualità del prodotto consegnato sia intatta, oltre le vostre aspettative.