Tutte le fasi di finitura di un pezzo lavorato a CNC comportano costi e tempi di produzione aggiuntivi, ma la giusta finitura superficiale può dare vita alla vostra visione progettuale. I trattamenti superficiali per i pezzi metallici lavorati a CNC includono in genere diversi processi meccanici come la rettifica, la lucidatura e la sabbiatura, ma sono disponibili anche trattamenti chimici come la passivazione e l'anodizzazione.
I trattamenti chimici superficiali possono rimuovere le imperfezioni delle parti metalliche e persino modificarne i livelli di conduttività elettrica, prolungandone la durata e migliorandone anche la resistenza all'usura e alla corrosione. I trattamenti chimici superficiali hanno una vasta gamma di applicazioni industriali: nell'industria aerospaziale, ad esempio, i trattamenti chimici superficiali vengono utilizzati per aumentare la durata delle parti, aumentare la stabilità termica e rallentare l'ossidazione. Nell'industria elettronica, i trattamenti chimici superficiali si possono trovare nella produzione di qualsiasi cosa, dagli involucri dei telefoni cellulari e delle console di gioco alle apparecchiature per l'immagine. Sebbene siano disponibili numerose opzioni di finitura chimica, queste non sono necessariamente adatte a tutti i materiali metallici. Infatti, ogni trattamento chimico superficiale è solitamente associato a un materiale specifico e presenta vantaggi e svantaggi. In questa guida esploreremo diversi processi comuni di finitura chimica in modo che tu possa decidere quale è il migliore per il tuo progetto CNC.
Sommario
ToggleFattori da considerare nella scelta del trattamento chimico superficiale appropriato
Passivazione Acciaio Inossidabile
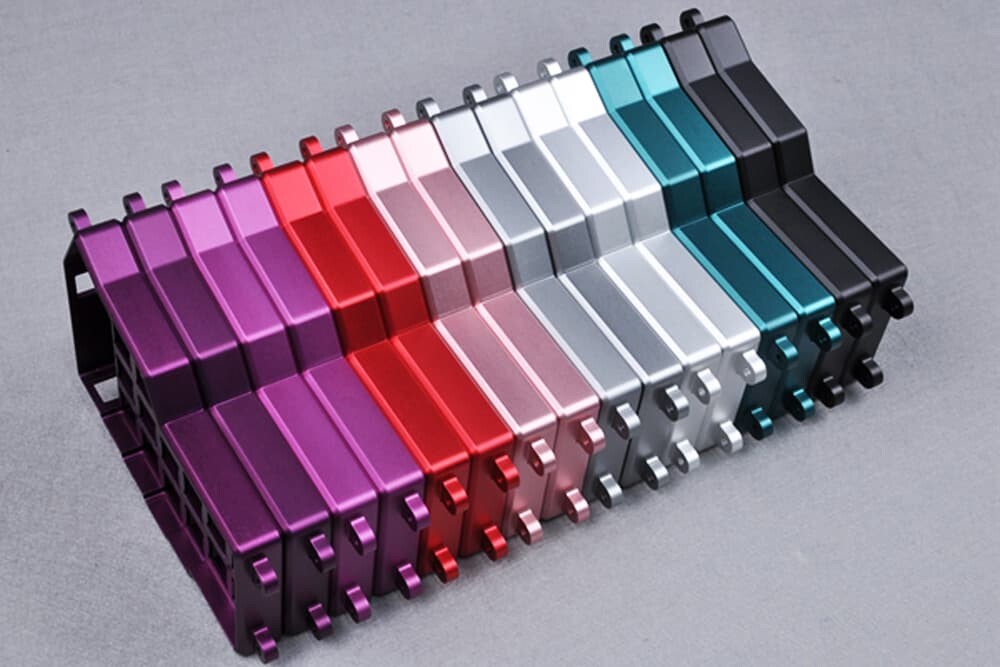
Alluminio anodizzato
Quando si sceglie la giusta finitura chimica per le proprie parti metalliche, è necessario considerare i materiali compatibili e l'utilizzo finale. Ciò significa considerare una serie di fattori contestuali, tra cui:
- Ambiente in cui vengono utilizzate parti metalliche
- Se sono richieste proprietà conduttive o isolanti
- Quanto peso deve supportare la parte?
- Quanta usura deve sopportare la parte
- Requisiti di tolleranza per le parti metalliche
- Requisiti di colore e trasparenza
- Requisiti di finitura superficiale
- Qualsiasi altro attributo rilevante o desiderato.
Per aiutarti a valutare le tue opzioni, AN-Prototype riassume le finiture chimiche comuni e i relativi materiali compatibili come riferimento:
Anodizzazione: alluminio, titanio e altri metalli non ferrosi
Passivazione: acciaio inossidabile
Ossido nero: acciaio, acciaio inossidabile, rame e altri metalli
Rivestimento chimico (rivestimento di conversione al cromato): Alluminio
Elettrolucidatura: Alluminio, acciaio, acciaio inossidabile, rame, titanio, ottone, bronzo, berillio e sua galvanica Cadmio: cromo, rame, oro, nichel, argento, stagno Alluminio, acciaio e altri metalli
Cromatura: alluminio, acciaio, acciaio inossidabile, leghe di nichel, titanio, rame e altri metalli
Rivestimento in politetrafluoroetilene (Teflon™) : alluminio, acciaio e altri metalli
Nichel chimico : alluminio, acciaio e acciaio inossidabile
Acciaio zincato
Introduzione al trattamento chimico delle superfici
Scopriamo il processo, come funzionano queste finiture chimiche e come possono apportare benefici ai vostri progetti CNC.
Anodizzazione
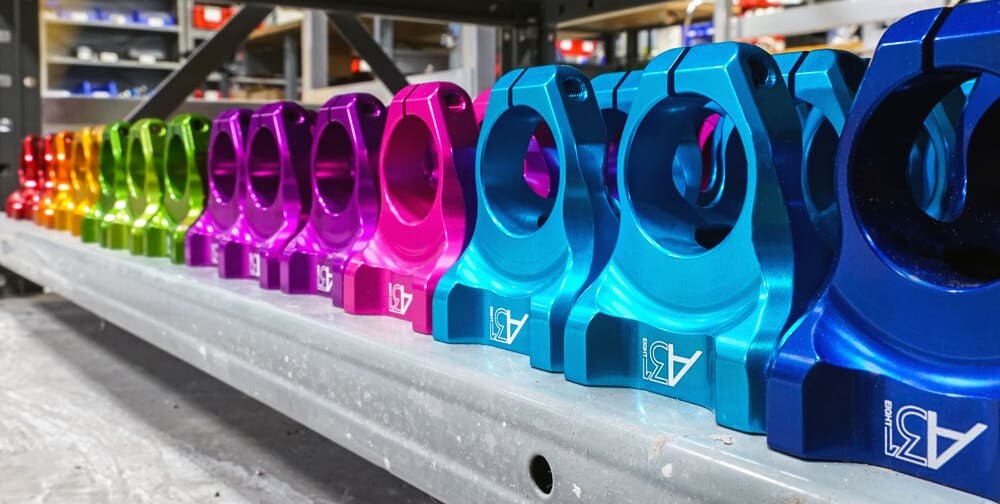
L'anodizzazione è una finitura molto diffusa per componenti in alluminio e titanio, che consiste nell'aggiungere uno strato di ossido alla superficie del pezzo, creando una pellicola di ossido anodico per una maggiore protezione e un'estetica migliorata. Per anodizzare i componenti in alluminio lavorati a CNC , si immerge il pezzo in un bagno elettrolitico acido, quindi si utilizza un catodo (l'elettrodo caricato negativamente) per provocare il rilascio di idrogeno gassoso dalla soluzione. Contemporaneamente, il componente in alluminio lavorato a CNC (anodo caricato positivamente) rilascia ossigeno, formando uno strato di ossido protettivo sulla sua superficie. Dopo l'anodizzazione, la superficie di un componente in alluminio presenterà dei piccoli pori che dovranno essere sigillati con una soluzione chimica per prevenire la corrosione e l'accumulo di contaminanti.
Le parti in alluminio anodizzato sono durevoli e resistenti alla corrosione e all'usura, il che può ridurre i costi di manutenzione. Allo stesso tempo, lo strato anodizzato non è conduttivo e si adatta completamente al substrato di alluminio, quindi non si scheggia né si sbuccia come avviene con la placcatura e la verniciatura. Infatti, oltre a sigillare, lo strato anodizzato poroso può essere verniciato o colorato ed è anche più rispettoso dell'ambiente poiché la finitura anodizzata è atossica e chimicamente stabile. L'anodizzazione non riguarda solo l'alluminio: il processo è adatto anche al titanio e ad altre parti non ferrose.
Esistono tre diversi tipi di anodizzazione:
Il processo di anodizzazione di tipo I (acido cromico) produce uno strato di ossido sottilissimo, il che significa che altera minimamente le dimensioni del pezzo. I componenti anodizzati di tipo I avranno un aspetto opaco e non assorbiranno bene altri colori.
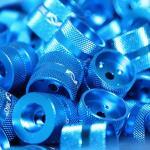
Il tipo II (anodizzazione con acido borosolfuro) presenta una migliore adesione dello strato di ossido ed è leggermente più spesso del tipo I. Con l'anodizzazione di tipo II è possibile realizzare facilmente pezzi anodizzati blu, rossi, dorati, verdi e neri.
L'anodizzazione di tipo III (anodizzazione con acido solforico duro) è la forma più comune di anodizzazione. Offre la finitura più trasparente, il che significa che è compatibile con una maggiore varietà di colori. È importante notare che l'anodizzazione di tipo III produce uno strato leggermente più spesso rispetto all'anodizzazione di tipo II, un aspetto da tenere in considerazione per i pezzi che richiedono tolleranze ristrette.
La maggiore durata, resistenza all'usura e alla corrosione delle parti anodizzate e l'elevato livello di controllo dimensionale offerto dal processo hanno reso l'anodizzazione particolarmente popolare nei settori aerospaziale, medico, automobilistico, elettronico e altro ancora.
Nonostante la sua eccezionale versatilità, l’anodizzazione presenta anche degli svantaggi:
Variazione delle dimensioni dei pezzi : l'anodizzazione dei metalli modifica le dimensioni del pezzo, quindi è necessario tenere conto dello strato di ossido quando si determinano le tolleranze dimensionali, oppure si ricorre alla mascheratura chimica o fisica per garantire che aree specifiche del pezzo rimangano non trattate, in particolare aree come alcuni fori.
L'abbinamento dei colori è difficile. Ottenere una corrispondenza cromatica uniforme può risultare complicato se i componenti anodizzati non vengono lavorati nello stesso lotto.
Non adatto per applicazioni conduttive. L'anodizzazione dei componenti metallici aumenta la loro resistenza elettrica e termica e non è adatta per applicazioni conduttive.
passivazione
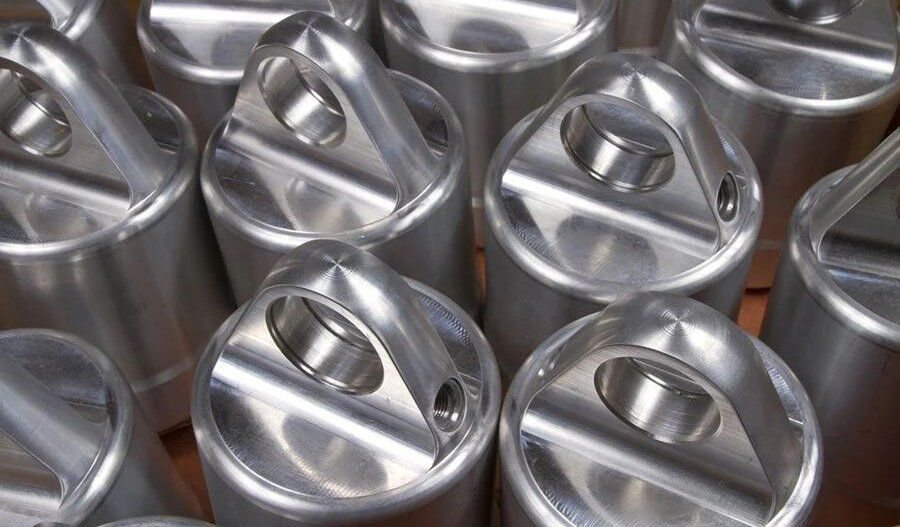
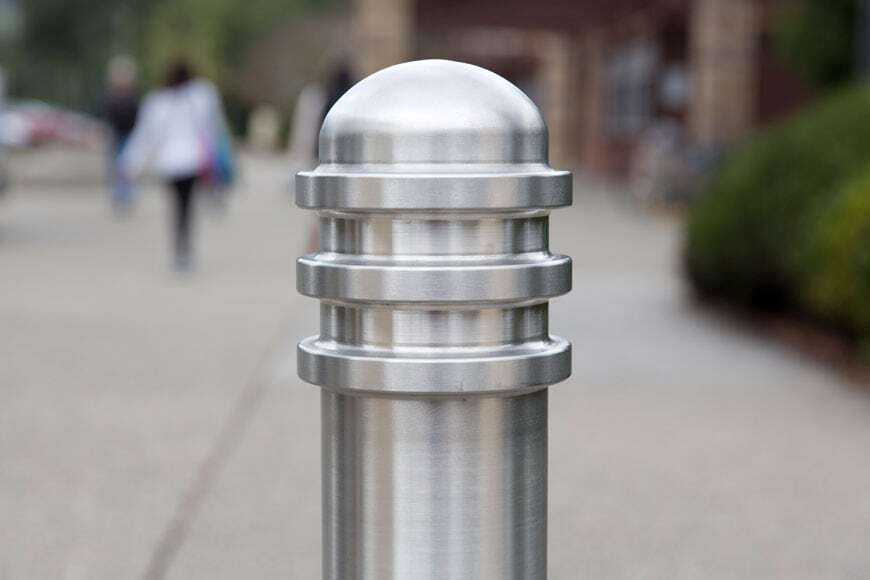
La passivazione previene la corrosione delle parti in acciaio inossidabile, aiutandole a mantenere la pulizia, le prestazioni e l'aspetto. Non solo le parti passivate sono più resistenti alla ruggine e quindi migliori per l'uso esterno, ma hanno anche meno probabilità di bucherellarsi, durano più a lungo, hanno un aspetto migliore e sono più funzionali. Di conseguenza, la passivazione viene utilizzata in una varietà di settori, da quello medico a quello aerospaziale con tolleranze dimensionali ristrette.
Il processo di passivazione prevede l'aggiunta di acido nitrico o citrico. Mentre l'acido nitrico è stato tradizionalmente la scelta tipica per la passivazione, recentemente l'acido citrico ha acquisito maggiore popolarità perché riduce i tempi di ciclo ed è più sicuro e rispettoso dell'ambiente. Durante la passivazione, le parti in acciaio inossidabile vengono immerse in una soluzione acida per rimuovere la ruggine dalle loro superfici senza intaccare il cromo, elemento legante dell'acciaio inossidabile. L'applicazione dell'acido sull'acciaio inossidabile rimuove qualsiasi ferro libero o composti di ferro dalla sua superficie, lasciando uno strato costituito da cromo (e talvolta nichel). Dopo l'esposizione all'aria, questi materiali reagiscono con l'ossigeno per formare uno strato protettivo di ossido.
È importante ricordare che la passivazione può allungare i tempi di produzione di un componente. Prima di passivare un componente, è necessario pulirlo per rimuovere grasso, sporco o altre contaminazioni, quindi risciacquarlo e immergerlo (o spruzzarlo). Sebbene l'immersione sia il metodo di passivazione più comune perché garantisce una copertura uniforme e può essere eseguito rapidamente, in alternativa si può utilizzare anche la spruzzatura acida.
Rivestimento in ossido nero
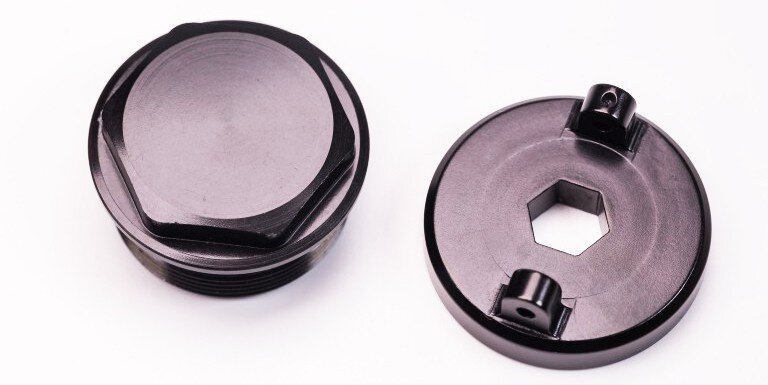
Applicato ai metalli ferrosi come acciaio, acciaio inossidabile e rame, il processo di rivestimento di ossido nero prevede l'immersione della parte in un bagno di ossido per formare uno strato di magnetite (Fe 3 O 4 ), che fornisce una leggera resistenza alla corrosione.
Esistono tre tipi di rivestimenti di ossido nero:
Ossido nero a caldo : Il processo di rivestimento con ossido nero a caldo prevede l'immersione del pezzo in un bagno caldo di idrossido di sodio, nitrito e nitrato per trasformare la sua superficie in magnetite. Dopo la pulizia, i pezzi devono essere immersi in una soluzione detergente alcalina, acqua e soda caustica, e quindi rivestiti con olio o cera per ottenere l'aspetto estetico desiderato.
Ossidazione nera a media temperatura: L'ossidazione nera a media temperatura è molto simile all'ossidazione nera termica. La differenza principale è che i pezzi rivestiti diventano neri a temperature più basse (90-120 °C). Poiché questa temperatura è inferiore al punto di ebollizione delle soluzioni di sodio e nitrato, non c'è bisogno di preoccuparsi dei fumi corrosivi.
Ossidazione nera a freddo : l'ossidazione nera a freddo si basa sulla deposizione di rame e selenio per modificare il colore del componente. I componenti che ricevono un rivestimento di ossido nero avranno una migliore resistenza alla corrosione e alla ruggine, saranno meno riflettenti e avranno un ciclo di vita più lungo. Un rivestimento di olio o cera aumenta la resistenza all'acqua e impedisce anche alle sostanze nocive di raggiungere l'interno del metallo, rendendo il componente più facile da pulire. Il rivestimento di ossido nero aggiunge anche spessore, rendendolo ideale per trapani, cacciaviti e altri utensili che richiedono un bordo affilato che non si smussi nel tempo. Tuttavia, la resistenza all'usura dell'ossidazione nera a freddo è scarsa.
Film chimico
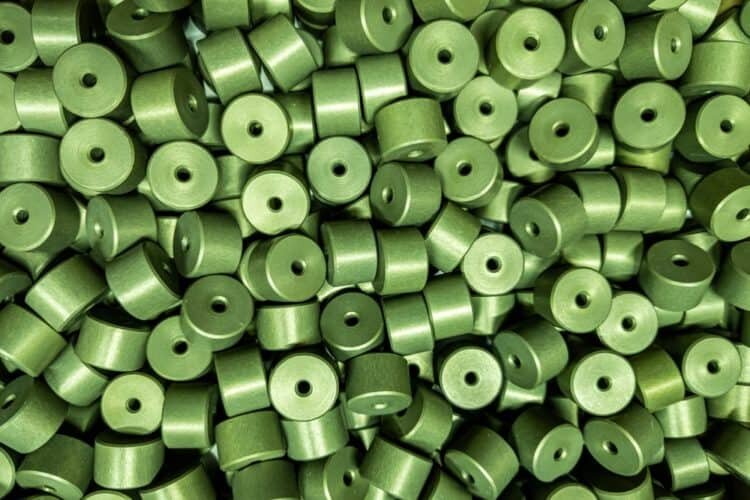
Una pellicola chimica, nota anche come rivestimento di conversione cromata, è un sottile rivestimento chimico generalmente applicato all'alluminio (sebbene possa essere applicato anche ad altri metalli) per prevenire la corrosione e migliorare l'adesione dell'adesivo e della vernice. Le finiture chimiche delle pellicole hanno spesso formulazioni proprietarie, ma il cromo è l'ingrediente principale di ciascuna varietà. Le finiture della pellicola chimica possono essere applicate a spruzzo, immersione o pennello e, a seconda del prodotto e della formulazione, possono essere di colore giallo, marrone chiaro, dorato o trasparente.
Mentre altre finiture riducono la conduttività termica ed elettrica, le finiture con film chimico consentono all'alluminio di mantenere le sue proprietà conduttive. Anche le pellicole chimiche sono relativamente economiche e, come accennato in precedenza, forniscono una buona base per la verniciatura e il primer (con l'ulteriore vantaggio di risparmiare tempo). Tuttavia, le pellicole chimiche non sono ideali per progetti CNC orientati all'estetica a causa della loro suscettibilità a graffi, rigature e altri danni superficiali.
Lucidatura elettrolitica
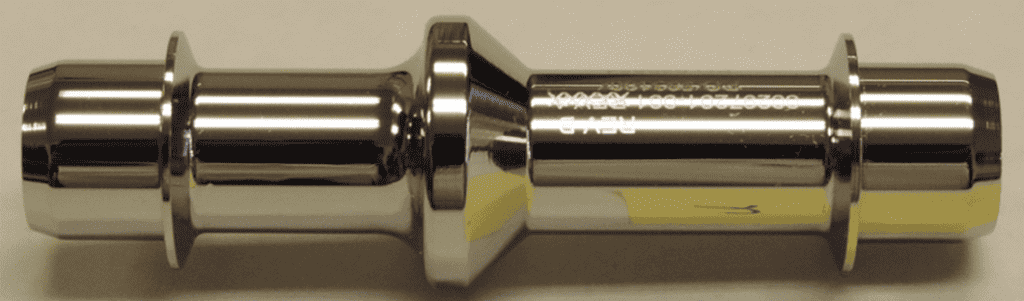
L'elettrolucidatura è un processo di finitura elettrochimica comunemente utilizzato per rimuovere sottili strati di materiale da acciaio, acciaio inossidabile e leghe simili. Durante l'elettrolucidatura, il pezzo viene immerso in un bagno chimico e viene applicata una corrente elettrica per scioglierne lo strato superficiale. Vari parametri influenzano la finitura della parte, tra cui la composizione chimica della soluzione elettrolitica, la temperatura e il tempo di esposizione della parte.
L'elettrolucidatura rimuove in genere da 0.0002 a 0.0003 pollici dalla superficie di un oggetto, lasciando una superficie della parte liscia, lucida e pulita. Altri vantaggi dell'elettrolucidatura includono una migliore resistenza alla corrosione, una maggiore durata delle parti, una migliore resistenza alla fatica, un coefficiente di attrito inferiore, una minore rugosità superficiale e l'eliminazione di difetti superficiali come bave e microfessure.
L'elettrolucidatura è adatta per acciaio, acciaio inossidabile, rame, titanio, alluminio, ottone, bronzo, berillio, ecc. Vale la pena notare che l'elettrolucidatura è più veloce e meno costosa della lucidatura manuale, ma non rimuove al 100% le imperfezioni superficiali ruvide.
Placcatura
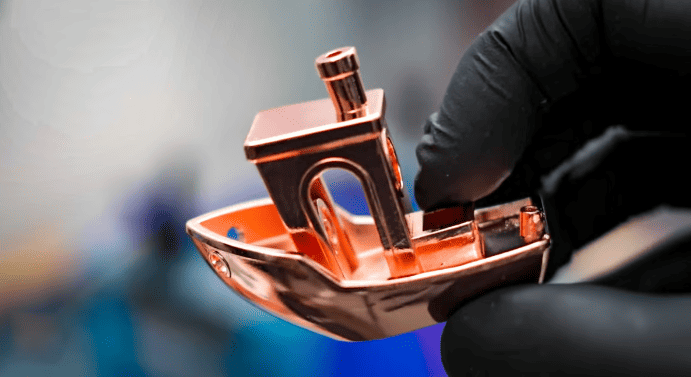
La galvanica è in realtà il processo inverso dell'elettrolucidatura. Invece di rimuovere uno strato di metallo per ottenere una superficie finale, la galvanica deposita uno strato aggiuntivo che aumenta lo spessore della parte. Compatibile con cadmio, cromo, rame, oro, nichel, argento e stagno, la galvanica produce parti lisce che mostrano meno usura nel tempo grazie alla protezione aggiuntiva contro corrosione, ossidazione, impatto e calore. La galvanica aumenta l'adesione tra un substrato e il suo rivestimento superiore aggiuntivo e, a seconda del tipo di metallo utilizzato, può rendere la tua parte magnetica o conduttiva.
Rispetto ad altri trattamenti superficiali di pezzi lavorati a CNC, la galvanica non è particolarmente rispettosa dell'ambiente perché produce rifiuti pericolosi che possono inquinare gravemente l'ambiente se non gestiti correttamente. La placcatura è inoltre relativamente costosa a causa dei metalli e delle sostanze chimiche (e di altri materiali e attrezzature necessari) necessari per la placcatura e può richiedere molto tempo, soprattutto quando le parti richiedono più strati.
Cromatura
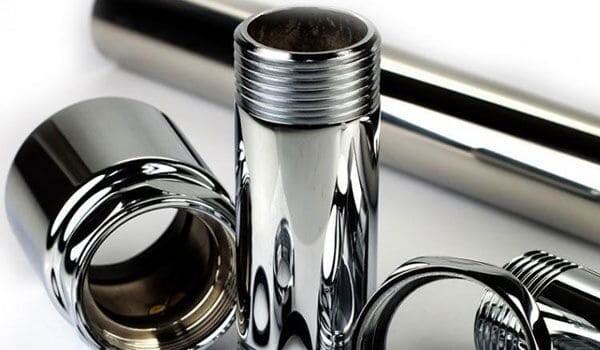
La cromatura, o cromatura, è un tipo di galvanica che prevede l'aggiunta di un sottile strato di cromo a una parte metallica per aumentarne la durezza superficiale o la resistenza alla corrosione. L'aggiunta di uno strato di cromo può rendere la parte più facile da pulire e migliorarne l'estetica, e quasi tutte le parti metalliche possono essere cromate, compresi metalli come alluminio, acciaio inossidabile e titanio.
Il processo di cromatura prevede tipicamente lo sgrassaggio, la pulizia manuale e il pretrattamento delle parti prima che vengano inserite nel bagno di cromo. Il pezzo deve poi rimanere nella vasca abbastanza a lungo affinché lo strato di cromo raggiunga lo spessore desiderato. Poiché il processo consuma elettricità e prevede più passaggi, la cromatura è un processo di finitura relativamente costoso e non rispettoso dell'ambiente
Rivestimento in politetrafluoroetilene (Teflon™).
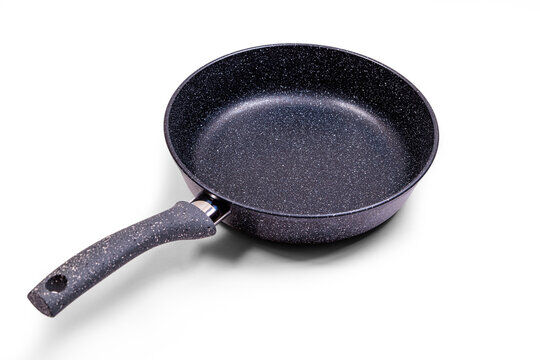
I rivestimenti in politetrafluoroetilene (PTFE), comunemente noti come Teflon™, sono disponibili in polvere e liquido e vengono utilizzati in tutta l'industria. Alcune applicazioni di PTFE richiedono solo uno strato, ma altre richiedono un primer e uno strato di finitura per garantire la massima protezione. Questo trattamento superficiale può essere applicato a una varietà di metalli, inclusi metalli come acciaio, alluminio e magnesio.
Le parti rivestite in PTFE hanno una superficie antiaderente, un basso coefficiente di attrito e sono altamente resistenti all'usura. Poiché i rivestimenti in PTFE hanno una bassa porosità e una bassa energia superficiale, le parti rivestite sono resistenti all'acqua, all'olio e agli agenti chimici. Il PTFE può resistere anche a temperature fino a 500°F, è facile da pulire e ha un eccellente isolamento elettrico e resistenza chimica.
A causa della sua resistenza chimica e delle proprietà antiaderenti, il PTFE è comunemente utilizzato per rivestire le tubazioni del carburante e per isolare i circuiti stampati di computer, forni a microonde, smartphone e condizionatori d'aria. È anche comunemente usato per rivestire apparecchiature mediche e pentole. Sebbene i processi di rivestimento in PTFE siano diffusi in tutti i settori, sono relativamente costosi e non così durevoli come altre opzioni di finitura chimica.
NiP
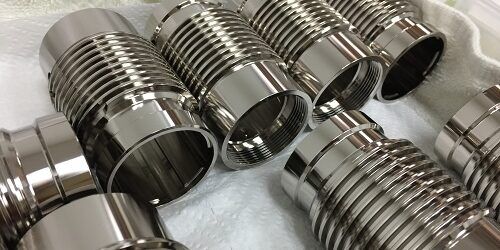
La nichelatura chimica consiste nell'aggiunta di uno strato protettivo di lega di nichel su componenti metallici. A differenza della galvanica, che utilizza una corrente elettrica, la nichelatura chimica prevede la deposizione di uno strato di lega di nichel (solitamente nichel-fosforo) sul componente mediante un bagno di nichel e un agente riducente chimico come l'ipofosfito di sodio. Le leghe di nichel vengono depositate in modo uniforme, anche su componenti complessi con fori e scanalature.
Le parti nichelate hanno una maggiore resistenza alla corrosione da ossigeno, anidride carbonica, acqua salata e idrogeno solforato. Le parti nichelate presentano inoltre una buona durezza e resistenza all'usura e possono essere rese ancora più dure con un ulteriore trattamento termico. Il nichel chimico è compatibile con un'ampia varietà di metalli, tra cui alluminio, acciaio e acciaio inossidabile.
Il processo di nichelatura chimica è molto impegnativo. I problemi più comuni includono l'accumulo di contaminanti nel bagno di nichel, l'aumento dei livelli di fosforo e la conseguente riduzione della velocità di placcatura. Inoltre, una temperatura o un pH errati possono causare problemi di qualità del rivestimento come vaiolature, opacità e ruvidità. Il nichel chimico non è adatto per superfici ruvide, irregolari o scarsamente rifinite e le parti devono essere pulite da olio e sporco prima di iniziare il processo di placcatura.
I diversi tipi di rivestimenti di nichel chimico sono classificati in base alla percentuale in peso di fosforo nella lega. Diversi livelli di contenuto di fosforo forniscono anche diversi livelli di resistenza alla corrosione e durezza:
Nichel a basso contenuto di fosforo (2-4% di fosforo) : i depositi di nichel chimico a basso contenuto di fosforo hanno una durezza compresa tra 58 e 62 Rc e sono molto resistenti all'usura. Presentano un elevato punto di fusione e una buona resistenza alla corrosione in ambiente alcalino. I depositi di nichel chimico a basso contenuto di fosforo sono soggetti a sollecitazioni compressive e sono generalmente più costosi del nichel a medio e alto contenuto di fosforo.
Nichel a medio contenuto di fosforo (5-9% di fosforo) : i depositi di nichel a medio contenuto di fosforo si collocano tra il nichel a basso contenuto di fosforo e quello ad alto contenuto di fosforo. È resistente alla corrosione in ambienti alcalini e acidi e presenta un'elevata velocità di deposizione (da 18 a 25 µm all'ora). La durezza del rivestimento di nichel a medio contenuto di fosforo può variare tra 45 e 57 Rc, e può raggiungere valori compresi tra 65 e 70 Rc tramite trattamento termico.
Nichel ad alto contenuto di fosforo (>10% di fosforo) : Poiché i depositi di nichel chimico ad alto contenuto di fosforo sono amorfi, i pezzi non presentano confini di fase o grani, il che ne migliora la resistenza alla corrosione, rendendoli ideali per l'uso esterno o in ambienti estremi. Il nichel chimico ad alto contenuto di fosforo offre inoltre duttilità, elevato spessore e resistenza alle macchie, e rende il prodotto finale più facile da lucidare o saldare.
Zincato
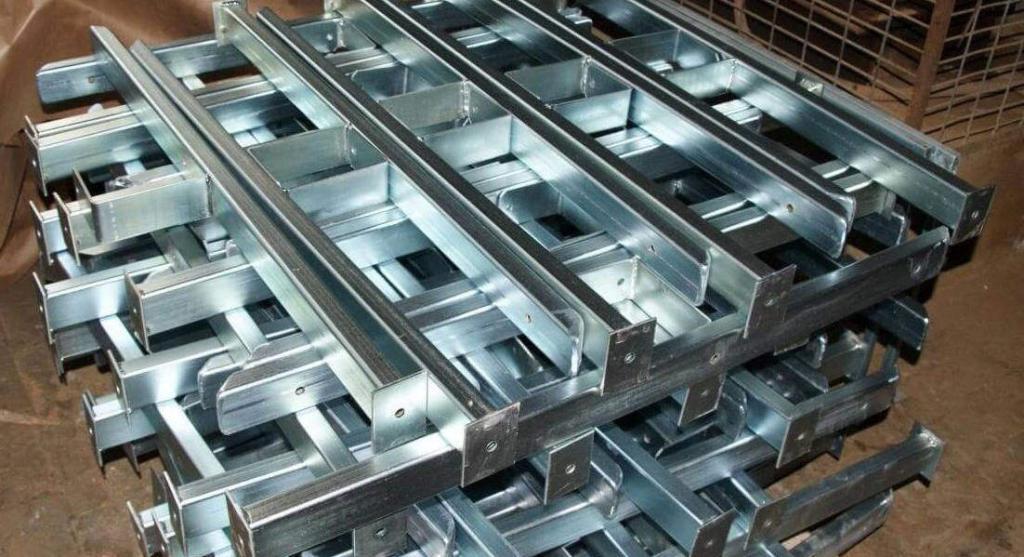
La zincatura, o cromato di zinco, è una finitura chimica popolare che protegge i componenti in acciaio dall'umidità e dalla corrosione. Le parti zincate garantiscono una maggiore durata, un'estetica migliore e un aspetto più uniforme. La zincatura può anche cambiare il colore della parte in blu argento, giallo, nero o verde. Un altro vantaggio significativo della zincatura è che protegge a lungo la superficie del pezzo: anche se il rivestimento viene graffiato, lo zinco reagisce con l'atmosfera e si ossida rapidamente. Tuttavia, poiché lo zinco è chimicamente sensibile agli acidi e alle basi, la zincatura potrebbe non essere adeguata per le parti poste in ambienti umidi o estremamente umidi.
Conclusione
Le opzioni di trattamento chimico della superficie offrono una varietà di metodi per ottenere la qualità e il livello di prestazioni desiderati di una parte, ma non tutti i processi di finitura sono adatti a ogni materiale e uso finale. Per determinare quale trattamento chimico superficiale è adatto al vostro pezzo, è necessaria una conoscenza approfondita di fattori chiave quali la quantità di resistenza alla corrosione, all'attrito e all'usura di cui ha bisogno il pezzo finale, l'ambiente in cui verrà utilizzato e la sua conduttività desiderata. o proprietà isolanti.
Data l'importanza di queste considerazioni, vale la pena trovare un partner di produzione che ti aiuti a scegliere la finitura giusta e garantisca che offra la migliore qualità ed efficienza dei costi possibili. Presso AN-Prototype, il nostro team esperto di macchinisti e ingegneri può fornire informazioni non solo sui processi di trattamento chimico delle superfici, ma anche sulla selezione dei materiali, sugli utensili e sulla tecnologia CNC appropriata. Se desideri saperne di più sulle opzioni di finitura disponibili per il tuo prossimo progetto di lavorazione CNC, contattaci oggi stesso.