SLA og SLS eru tvær vinsælustu aðferðirnar í þrívíddarprentunarþjónustu . Báðar nota leysigeisla til að búa til sérsniðna hluti fljótt. Mörg fyrirtæki eða hönnunaráhugamenn eiga erfitt með að ákveða á milli þessara tveggja aðferða, eða vita jafnvel muninn á þeim. Bæði SLA og SLS hafa einstaka kosti, en þau eru ólík hvað varðar prentunarefni, leysigeislaorku, hraða, nákvæmni, verð o.s.frv. Helsti kosturinn við SLS umfram SLA er sá tími sem það tekur að framleiða hlutinn. SLS hefur styttri afhendingartíma. Fyrir vikið er hægt að framleiða fleiri frumgerðahluti á hverjum degi. Hins vegar, ef nákvæmni er mikilvæg, væri SLS besti kosturinn þar sem það getur framleitt hluti með þrengri vikmörkum. Í þessari grein munum við hjálpa þér að skilja muninn á SLA og SLS og veita þér uppbyggilegar tillögur um að velja rétta aðferðina til að búa til frumgerðir.
Efnisyfirlit
SkiptaHvað er SLA?
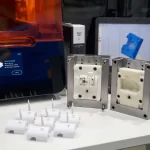
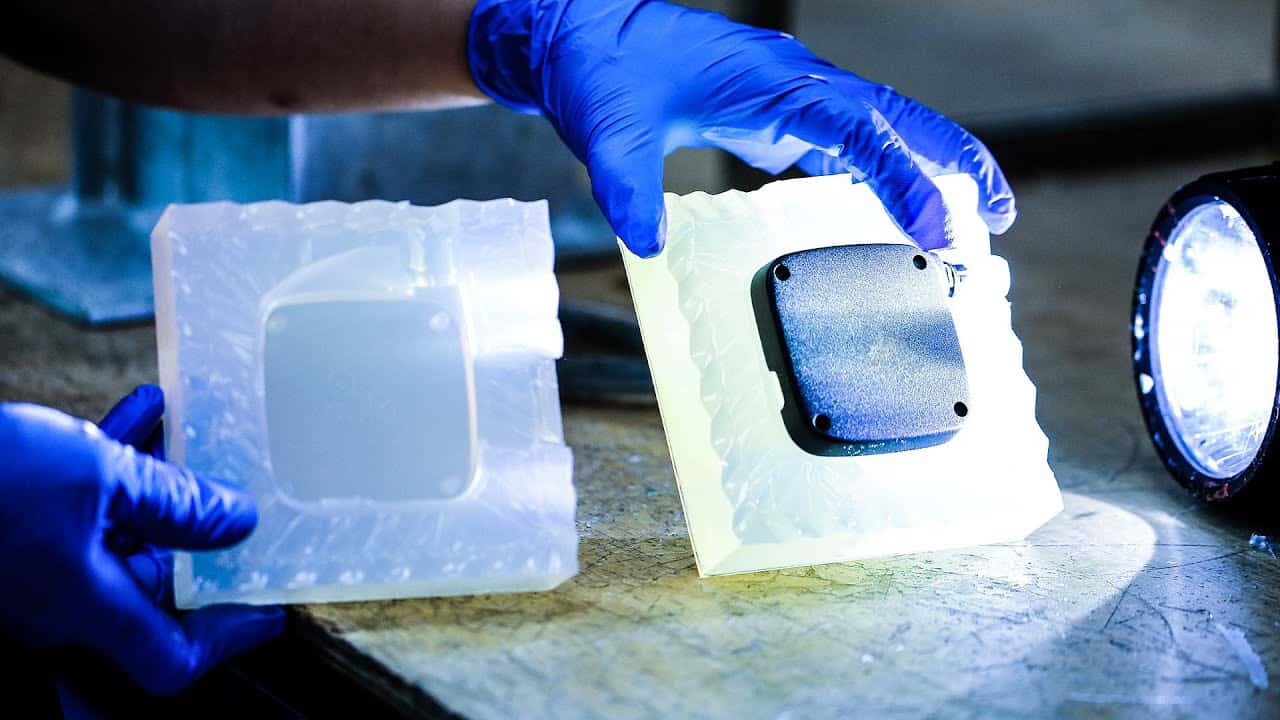
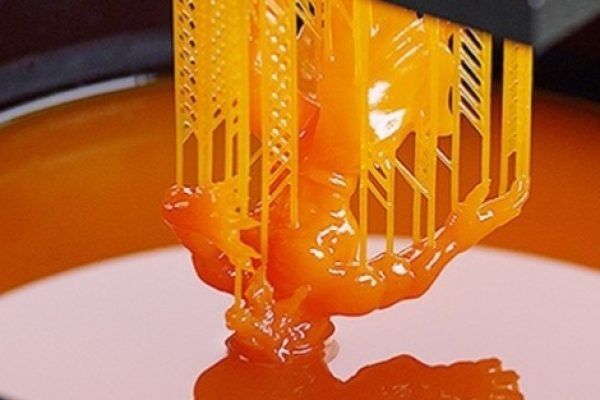
SLA er ein af elstu þrívíddarprentunartækninum, einnig þekkt sem stereólítógrafía. Þetta er tækni sem notar leysigeisla (útfjólubláan geisla) til að storkna fljótandi plastefni til að búa til sérsniðna hluti lag fyrir lag. Af öllum þrívíddarprentunartækni (aukefnisframleiðslu) bjóða SLA hlutir upp á hæstu upplausn og nákvæmni, skörpustu smáatriðin og sléttustu yfirborðsáferðina, sem gerir þá tilvalda til að búa til flóknar og fallegar frumgerðir.
Hvernig virkar SLA?
Áður en þú prentar skaltu hlaða upp STL skránni á SLA prentarann og forstilla þykkt, horn og aðrar upplýsingar. Helltu síðan nægu SLA plastefni í hreina laug af efni. Þegar SLA prentari byrjar að vinna, leiða tölvustýrðir speglar leysirinn að réttum hnitum, skanna og styrkja lögun þrívíddarhönnunarinnar. Eftir að eitt lag hefur harðnað er prentrúmið lækkað niður í forstillta þykkt, venjulega 3 mm; prentarinn mun halda áfram að lækna plastefnið þar til hluturinn er byggður. Eftir prentun þarf að skola hlutann með ísóprópýlalkóhóli (IPA) til að fjarlægja óhert plastefni af yfirborði hans. Eftir að skolaði hlutinn þornar þurfa sum efni eftirherðingu, ferli sem hjálpar hlutnum að ná hámarksstyrk og stöðugleika. Að lokum skaltu fjarlægja stoðirnar af hlutanum og pússa leifar sem eftir eru af stoðunum til að fá hreint yfirborð. Haltu síðan áfram með eftirvinnslu, úthljóðshreinsun, fjarlægingu stuðnings, endurhertu prentaða hlutann, slípun, sandblástur og málningu o.fl.
Hvað er SLS?
SLS (Selective Laser Sintering) er þrívíddar prenttækni sem notar leysigeisla til að bræða saman litlar agnir úr plasti, málmi, gleri eða keramikdufti til að mynda fastan hlut. SLA (stereólitografía) notar útfjólubláan (UV) leysigeisla til að herða (herða) ljósnæman plastefni í þá lögun sem óskað er eftir.
Hvernig virkar SLS?
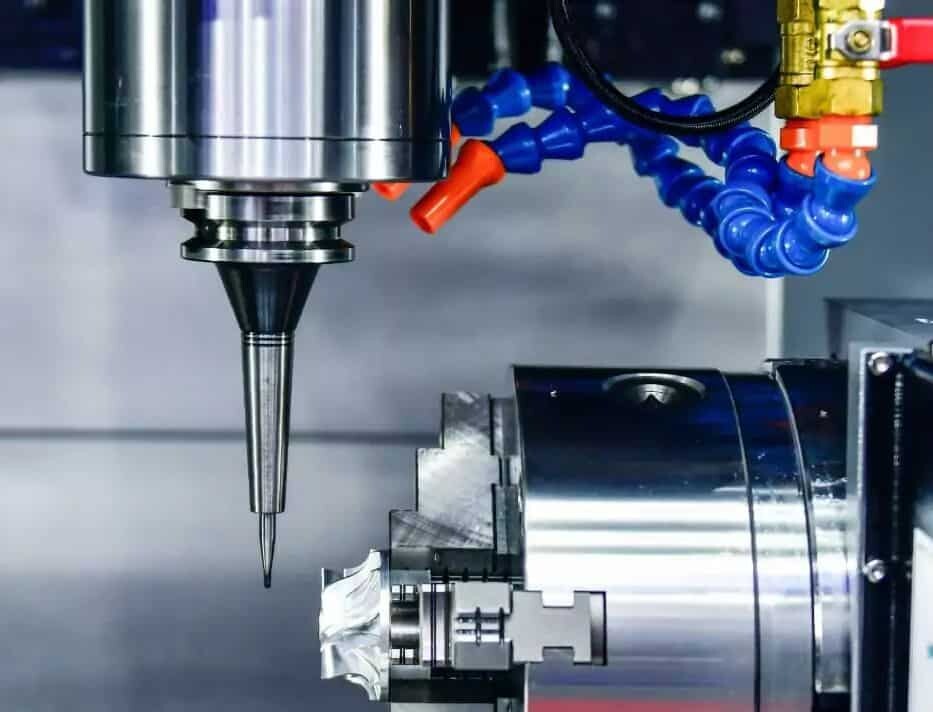
SLS prentarar eru með byggingarpall, dufttunnur, endurhúðunarblað, háorkuleysisgjafi, hitara, galvanometer og duftmatara.
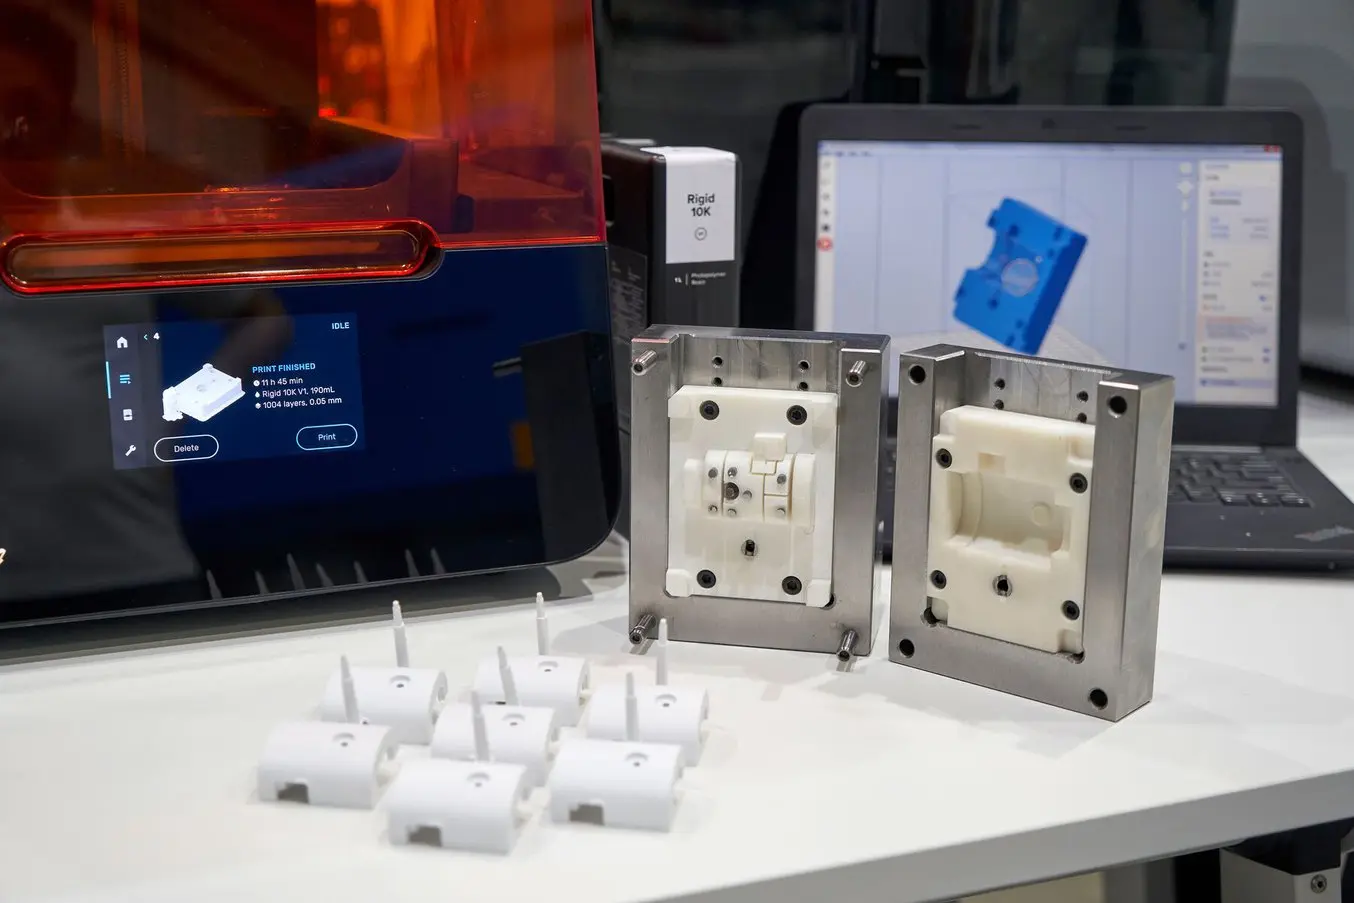
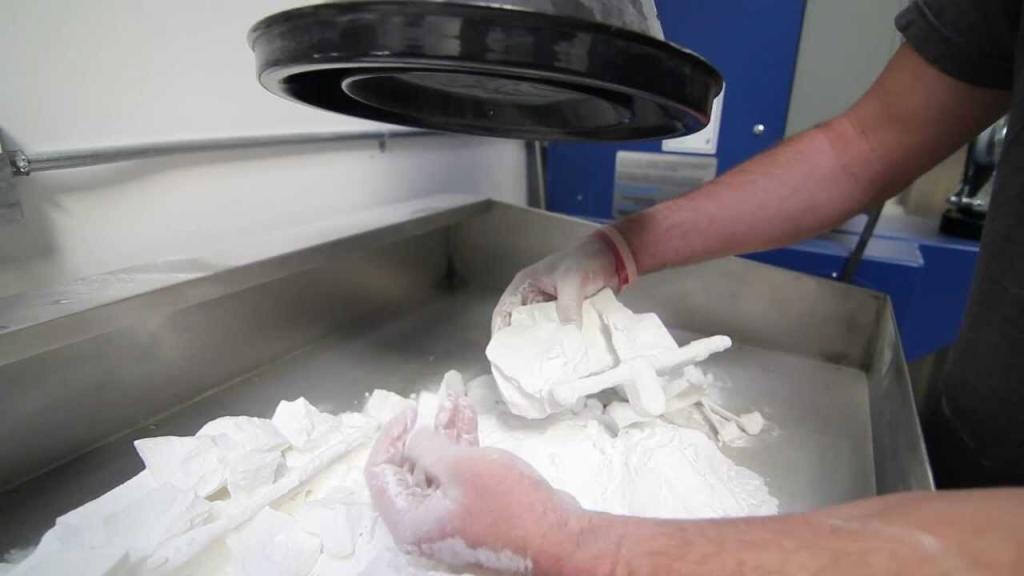
Fyrsta skref prentunarinnar : Hitið smíðapallinn og duftílátið upp í hitastig rétt fyrir neðan bræðslumark SLS-efnisins. Duftið er dreift í þunnu lagi ofan á smíðahólfspallinn. Þunnu lagi af dufti er dreift yfir smíðapallinn með endurhúðunarblaði, síðan skannar leysigeisli lögun duftlagsins, sintrar það, hitar duftið sértækt og bræðir saman gamla og nýja lagið. Óbrædda duftið styður hlutinn meðan á prentun stendur, sem útilokar þörfina fyrir sérstaka stuðningsvirki. Smíðapallurinn er lækkaður niður í ákveðna þykkt, venjulega á milli 50 og 200 míkron, og endurhúðunarblaðið dreifir nýju lagi af dufti og endurtekur ferlið með hverju lagi þar til frumgerðin er tilbúin.
Annað skrefið er kæling . Eftir að frumgerðin hefur verið prentuð er viðbótarferli kæling. Kælingartíminn getur tekið allt að 12 klukkustundir eftir stærð og fjölda hluta. Kælingarferlið verndar prentaða hluta gegn aflögun og hámarkar vélræna eiginleika.
Þriðja skrefið er yfirborðsmeðferð. Byrjið á að hreinsa umfram duft af SLS prentaða hlutanum úr smíðaklefanum. Þetta eftirstandandi duft er hægt að endurvinna og endurnýta, sem gerir SLS tæknina hagkvæma. Að auki eru sandblástur, slípun, málun og dufthúðun allt möguleikar á yfirborðsmeðferð til að búa til sérsniðna SLS frumgerðahluta.
Samanburður á milli SLA og SLS
SLA 3D prentunarferlið kom fyrst fram í byrjun áttunda áratugarins, þegar japanski vísindamaðurinn Dr. Hideo Kodama fann upp nútíma lagskiptu steríólithography aðferðina, sem notar útfjólubláu ljós til að lækna ljósfjölliður. Hugtakið stereolithography var búið til af Charles (Chuck) W. Hull, sem fékk einkaleyfi á tækninni árið 1970 og stofnaði 1986D Systems til að markaðssetja hana. Árið 3 var SLA ferlið uppfært, sem gerir það mögulegt að framleiða flóknari hluta og framleiða hluti hraðar. Dr. Carl Deckard og Dr. Joe Beaman fundu upp SLS tækni við háskólann í Texas í Austin á níunda áratugnum. Þessar tvær aukefnaframleiðslutækni eru elsta þrívíddarprentunartæknin.
Hverjir eru kostir SLA umfram SLS?
1.SLA frumgerð hlutar veita hærri upplausn en SLS frumgerð hlutar.
2. Yfirborðsfrágangur hluta sem framleiddir eru af SLA er betri en SLS. SLA hlutar geta verið svipaðir og sprautumótaðir hlutar.
3.SLA vélar eru minni en SLS vélar. Fyrir vikið er hægt að nota SLA vélar sem borðtæki, sem gerir þær sveigjanlegri og þægilegri.
Hverjir eru ókostirnir við SLA miðað við SLS?
1.Hámarksstærð SLA prentaðra hluta er minni en hámarksstærð SLS hluta
2. Efnin í SLA eru ekki umhverfisvæn. Plastefnið getur valdið óþægilegri lykt og þarf hanska og grímu við meðhöndlun þess. SLS notar hins vegar fjölliðaduft eins og nælon sem hefur litla hættu fyrir umhverfið nema fyrir fólk með ákveðna ofnæmi.
3. Hlutar sem eru gerðir með SLA eru tiltölulega veikir miðað við SLS. Þau eru best notuð til að sanna hugmyndina eða tilraunaskyni.
Hverjir eru kostir SLS umfram SLA?
1. SLS hlutar þurfa ekki stuðningsmannvirki við framleiðslu, en SLA hlutar gera það. Hægt er að nota nærliggjandi duft til að styðja við yfirhangandi hluti. SLA íhlutir þurfa að vera hannaðir með stoðvirkjum eða smíðaðir þannig að þeir standi undir sér.
2.SLS getur gert hluti hraðar en SLA. Þetta gerir það hentugra fyrir hraðvirka frumgerðaþjónustu.
3. SLS framleiddir hlutar eru harðari en SLA hlutar, þannig að þeir eru oftar notaðir sem hagnýtir hlutar.
Hverjir eru ókostirnir við SLS samanborið við SLA?
1.SLS vélar eru dýrari en SLA vélar.
2.SLS leysiprentarar eyða miklu afli. Þetta er vegna þess að SLS prentarar þurfa að vera alveg lokaðir og varðir. Lasergeislinn í SLA notar minna afl; notendur geta skoðað prentanir á meðan þær eru lokaðar á bak við plast eða litað gler.
3. SLS vélin er stærri. Þeir eru oft á heilum rannsóknarstofubekk. Aftur á móti er hægt að hanna SLA vélar sem skrifborðseiningar.
Samanburður á SLS vs SLA lykileiginleikum
Eiginleiki | SLS | SLA |
Næmur fyrir UV ljósi | Nr | Já |
Gróft yfirborðsáferð | Já | Nr |
Takmarkað efni | Já | Nr |
Þarf ekki stoðvirki | Já | Nr |
Hratt framleiðsluferli | Já | Nr |
Dýr vél | Já | Nr |
Framleiddir hlutar eru aðeins til tilraunanotkunar | Nr | Já |
Fjölliða plastefni sem notað er í SLA er viðkvæmt fyrir UV ljósi. Haltu því fjarri sólarljósi eða öðrum ljósgjafa sem innihalda útfjólubláa geisla. SLS efni hafa ekki þennan galla og þurfa ekki stuðningsmannvirki meðan á framleiðsluferlinu stendur.
SLA vs SLS: Samanburður á tækni
Vinnuumhverfi hákrafts leysisins í SLS er algjörlega lokað og rekstraraðili getur ekki séð prentunina meðan á vinnslu stendur. SLA leysir framleiðsla máttur er verulega lægri, og að setja litað gler eða plast hlíf á tækinu getur komið í veg fyrir að UV geislar sleppi út. Rekstraraðili getur séð allt prentunarferlið meðan á vinnslu stendur.
SLA vs SLS: Efnissamanburður
SLA efni eru talin ljósfjölliður, sem eru hitaþolnar plastefni í fljótandi ástandi. SLA er með breiðasta úrvalið af þrívíddarprentanlegu plasti með framúrskarandi vélrænni eiginleika, þar á meðal: ABS-líkt, pólýprópýlenlíkt, pólýkarbónatlíkt og fleira. SLS efni eru unnin úr hitaþjálu dufti, en rekstraraðilar verða að vera með hanska og grímur við meðhöndlun SLA hluta, sem er örlítið hættulegt. Í samanburði við SLA efni er hægt að nota SLS efni til að smíða endingargóða hluta, þar á meðal: pólýarýleter ketón, hitaþjálu teygjur, pólýstýren, nylon og fleira.
SLA vs SLS: Samanburður á vöruumsóknum
SLS framleiddir hlutar eru sterkari en SLA frumgerð hlutar. Þetta gerir þá að betri vali fyrir vélar eða lokanotkun.
SLA vs SLS: Samanburður á prentmagni
Vegna tiltölulega stutts hertutíma prentar SLS hraðar en SLA fyrir bæði stóra og litla frumgerð. Aftur, SLS krefst ekki stuðningsmannvirkja við smíði frumgerðahluta.
SLA vs SLS: Kostnaðarsamanburður
SLS prentarar eru almennt dýrari en SLA prentarar. SLS prentarar kosta á milli $10,000 og allt að $650,000. Kostnaðurinn fer eftir hámarks byggingarmagni, lágmarksþykkt lags, prenthraða, leysigerð og efni sem það getur samþykkt. Á hinn bóginn kosta SLA vélar jafnvel minna en $3000, allt eftir stærð. Þeim má skipta í fjórar mismunandi gerðir: DIY, Advanced Hobby, Professional and Performance, og Commercial and Industrial. SLS kostar almennt meira en SLA að framleiða frumgerð hluta af sömu stærð.
SLA vs SLS: Samanburður á yfirborðsmeðferð
SLS hlutar hafa venjulega grófara yfirborð en SLA eða önnur 3D prentunartækni. Hins vegar er SLS hluturinn endingarbetri og hentugri fyrir hita- eða efnaþolið umhverfi. Prentaðir hlutar eru mismunandi á milli ferlanna tveggja, sem og yfirborðsmeðferðin. SLA prentar þurfa tíma til að hvíla svo restin af plastefni geti tæmdst; SLS prentar þurfa að kólna áður en þeim er pakkað upp. SLA prentar eru klístraðar og þurfa hreinsun; SLS prentanir krefjast hreinsunar á umframdufti við upptöku.
Veldu SLA eða SLS?
Þegar þú velur á milli SLA eða SLS 3D prentunarþjónustu, gætu ákveðin atriði eins og endingu, upplausn eða hlutastærð ráðið ákvörðuninni fyrir þig. Skilningur á lykilþáttunum mun fara langt í því að velja hvaða ferli mun virka fyrir þig.
Yfirborðsáferð : SLA mun smíða hluti með hágæða, sléttari yfirborðsáferð sem líkist meira sprautumótuðum hlutum.
Upplausn : SLA býður upp á hærri upplausn samanborið við SLS. SLA þrívíddar prentþjónusta AN-Prototype býður upp á þrjár upplausnarmöguleika svo þú getir fundið jafnvægi á milli smáatriða og gæða yfirborðsáferðar og kostnaðar.
Þolmörk : SLA hefur meiri þolmörk en SLS.
Hita- og efnaþol : Hitaplastísk SLS efni hafa betri heildarhita- og efnaþol en SLA hlutar.
Flækjustig hönnunar : Ef verkefnið þitt krefst flókinna smáatriða gæti SLA verið betri kostur. Hins vegar, ef hönnunin þín krefst vélræns styrks og hagnýtari eiginleika, gæti SLS verið viðeigandi tækni.
Efnisval: Þó að bæði SLA og SLS bjóði upp á fjölbreytt úrval efna, þá hefur SLS forskot þegar kemur að efnisvali. Það er hægt að nota það með hitaplasti, samsettum efnum og jafnvel málmdufti, sem býður upp á fleiri möguleika fyrir sértæk verkefni.
Framleiðslumagn : Ef þú þarft hágæða frumgerðir eða einstaka sérsmíðaða hluti, getur SLA uppfyllt þarfir þínar með mikilli nákvæmni og yfirborðsáferð. Fyrir stærri framleiðslumagn eða smærri framleiðslulotur getur SLS boðið upp á hagkvæma lausn.
Niðurstaða
Stereólitografía (SLA) og sértæk leysigeislun (SLS) eru tvær byltingarkenndar þrívíddarprentunarþjónustur sem færa mismunandi atvinnugreinum gríðarlegt verðmæti. Hvor tækni hefur sína kosti og kjörin notkunartilvik. SLA-tæknin er framúrskarandi í frumgerðasmíði, sjónrænum líkönum og tannlæknaforritum, en SLS stendur sig enn betur í hagnýtum frumgerðum og framleiðslu í litlu magni. AN-Prototype mun meta þrívíddarprentunarverkefnið þitt vandlega, leiðbeina þér við val á viðeigandi tækni og veita bestu ráðleggingarnar hvað varðar nákvæmni, styrk, yfirborðsáferð og hagkvæmni.