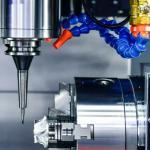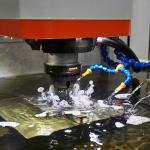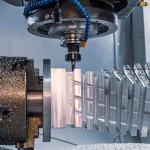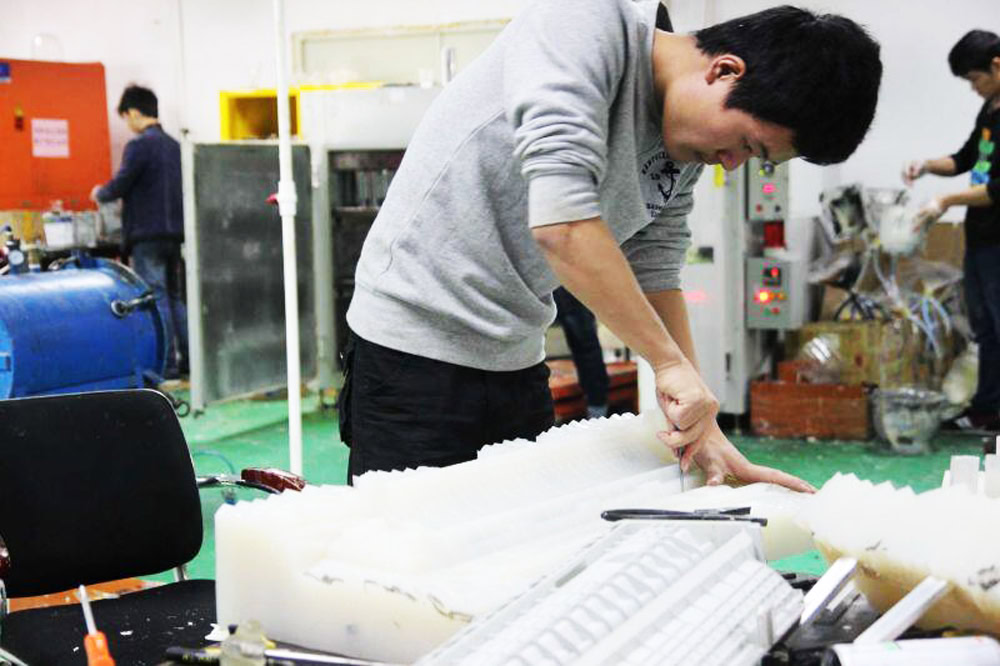


EDM-vinnsla er framleiðsluferli sem dregur úr raflosun og snertilaus vinnsluaðferð sem notar varmaorku frekar en vélrænan kraft til að fjarlægja efni úr vinnustykkinu. EDM hentar aðeins fyrir leiðandi efni eins og títan, stál, ál, nikkel og messing. Vinnslukostnaður, vinnslutími og kostnaður við kembibúnað EDM eru tiltölulega háir, en EDM getur framkvæmt ferlið sem CNC-fræsarar geta ekki framkvæmt. Tilgangur þessarar bloggfærslu er að kynna sögu EDM-vinnslu, kosti og galla, vinnsluferli, gerð og aðrar upplýsingar, til að veita þér uppbyggileg ráð til að velja rétta EDM-vinnsluþjónustuna.
Efnisyfirlit
SkiptaHvað er EDM vinnsla?
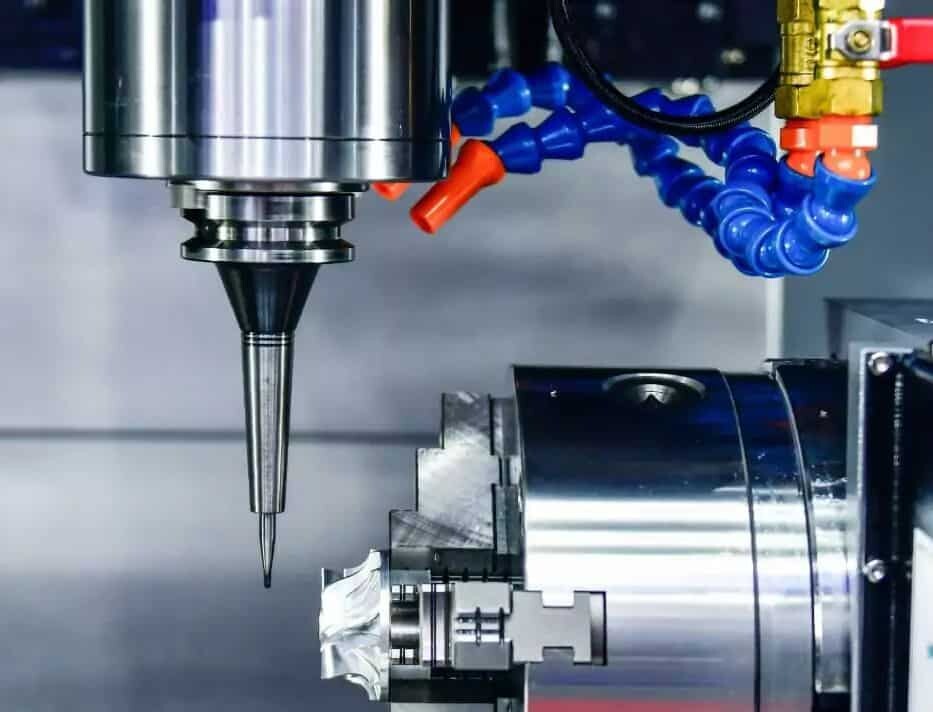
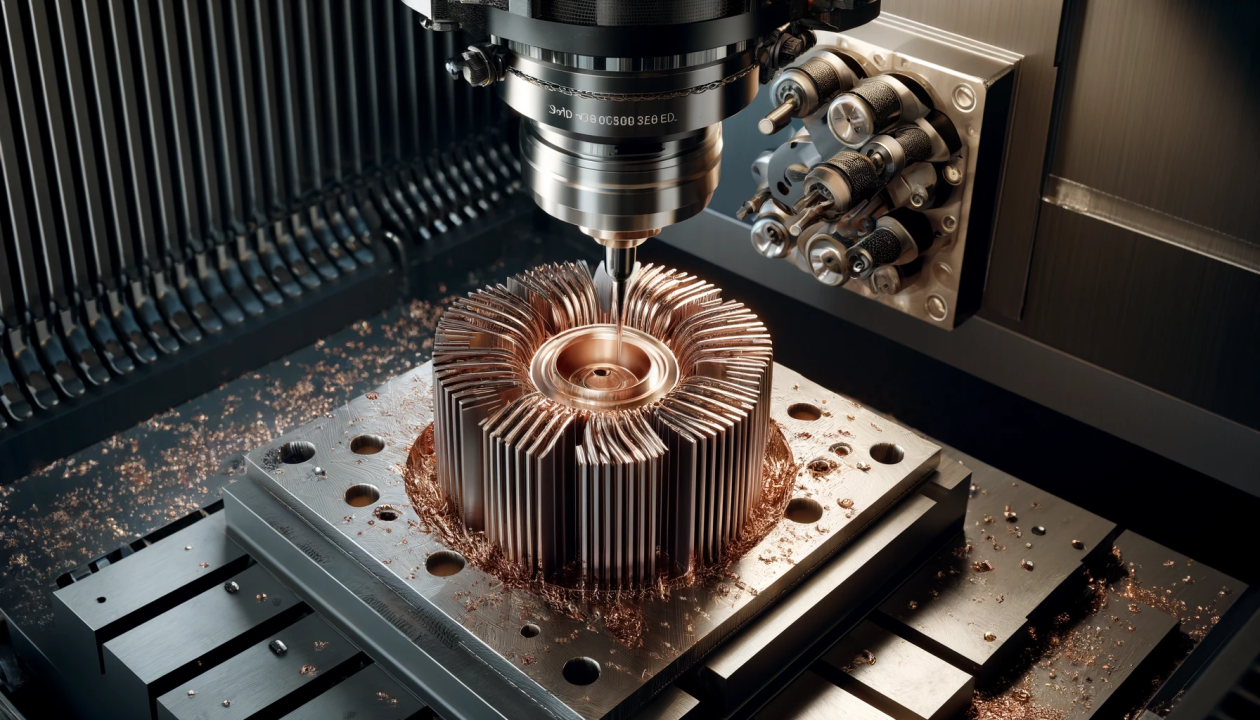
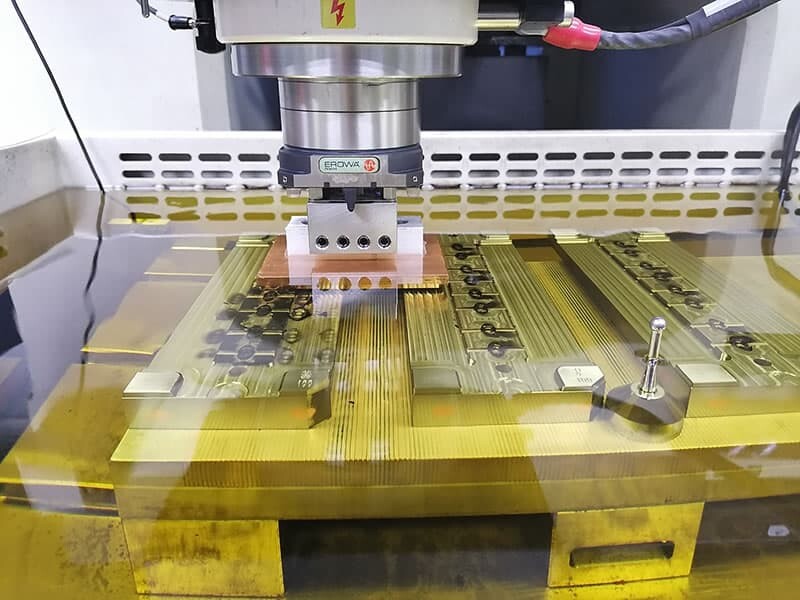
EDM vinnsla getur náð nákvæmni umburðarlyndi á ± 0.005 mm bilinu, sérstaklega hentugur til að vinna flókin eða fín innspýtingsmót og málmhluta með skörpum innri hornum, beygjum, holum, leturgröftum og öðrum eiginleikum. EDM er einstakt að því leyti að það notar ekki skörp verkfæri til að fjarlægja efni eins og hefðbundin CNC vinnsla. Þess í stað notar EDM rafmagn og hita til að fjarlægja efni, þess vegna er það kallað EDM. EDM er stjórnað án líkamlegrar snertingar við vinnustykkið sem verið er að vinna með, með því að nota rafmagnslosun nálægt 8000ºC til 12000ºC til að fjarlægja umfram hluti af efninu. Vegna þess að efnið sem á að skera eftir vinnslu er örvað af háum hita í kolefnisútfellingar, sökkt í rafvökvann, eru þessar agnir þvegnar á öruggan hátt frá rafskautinu og yfirborði vinnustykkisins.
Saga EDM vinnslu
Á 18. öld uppgötvaði breski vísindamaðurinn Joseph Priestley að raflost gæti tært efni á rafskautum og hélt áfram að nota rafmagn í tilraunum en vissi ekki hvaða tilgangi tilraunin átti að framkvæma og gafst að lokum upp á því. EDM var fundin upp á 20. öld þegar tveir sovéskir vísindamenn, B. Lazarenko og N. Lazarenko, notuðu rafstrauma til að vinna úr leiðandi efnum. EDM á 20. öldinni, með hraðri þróun vísinda og tækni á tímum stöðugrar nýsköpunar, þróaðist sífellt meira og fínni vinnubrögð, og á sama tíma var hægt að stjórna nákvæmni EDM fyrir fjölbreytt mjög hörð efni og auðvelda notkun.
Hvað er EDM vinnsluferlið?
Fyrsta skrefið er að setja leiðandi málmvinnustykkið á EDM neistavélabúnaðarborðið.
Annað skrefið notar síðan festinguna til að klemma vinnustykkið, prófar næst lárétt ástand vinnustykkisins og neistahaussins og setur tólið á lóðréttu línurennuna til nákvæmrar staðsetningar. Verkfæri gefa frá sér neista þegar þau nálgast vinnustykkið án þess að snerta það. Ef verkfærið er of langt frá vinnustykkinu mun það ekki framleiða neista. Ef það er of nálægt, þá er mögulegt að vinnustykkið geti runnið saman. Þegar hæð vinnustykkisins er á móti brenglast allt vinnustykkið sem unnið er með (stærðin er líka röng). Almennt ætti að stjórna losunarbilinu á bilinu 1 ~ 100μm, sem tengist púlsstærð útskriftarstraumsins.
Þriðja skrefið er að byrja að kemba búnaðinn eftir að vélstjórinn hefur kvarðað stöðuna, sett inn staðsetningu, stærð, lögun og aðrar upplýsingar sem þú vilt vinna úr í tölvunni. Þegar forritið er sett upp getur EDM neistavélin byrjað að virka. Bráðinn málmur kólnar hratt í vatni til að mynda kolefnisútfellingar sem afjónaða vatnið mun skola burt. Kolefnissöfnun getur að vissu marki komið af stað viðvörunarkerfi og of mikil kolefnissöfnun getur haft slæm áhrif á niðurstöðuna.
Tegundir EDM vinnslu
Það eru þrjár tegundir af EDM: losunarvinnsla, vírskorinn EDM og borholu EDM.
Rafmagnslosunarvinnsla er ein af fjórum vinsælustu vinnslutækninni og mölun, beygja og mala halda í takt. Almennt er það hentugur til að framleiða flókin mót með fínum holareiginleikum. Með CNC fræsun machining meginreglan er allt öðruvísi, EDM vísar til ákveðins miðils, í gegnum púlslosun milli verkfæraskautsins og vinnustykkis rafskautsins, vinnustykkisvinnsluaðferðin.
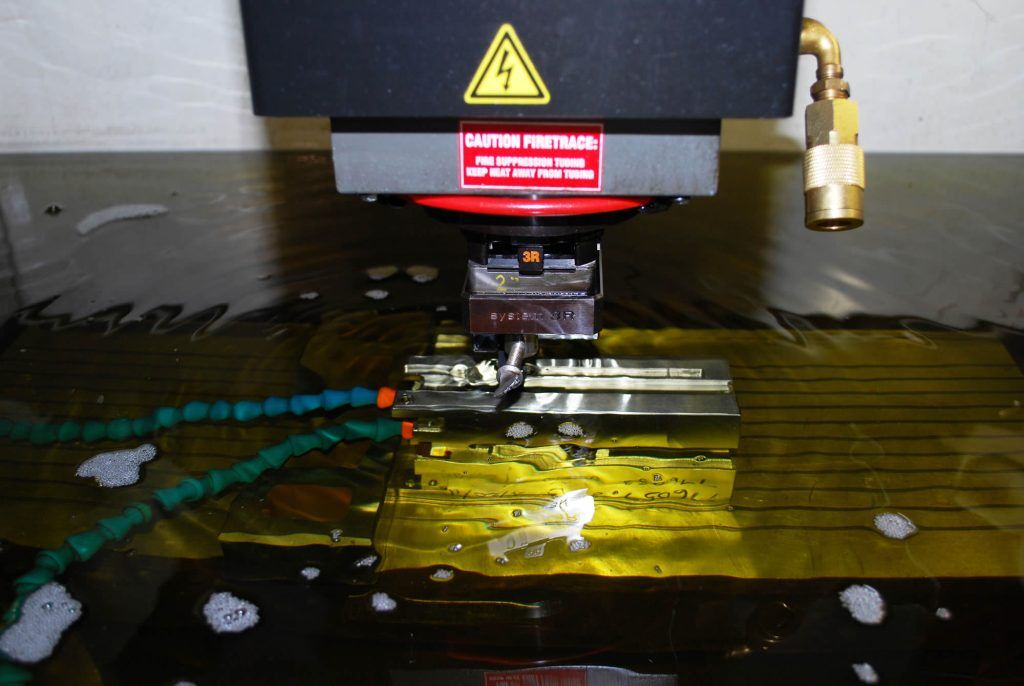
Meðan á Sinker EDM stendur eru verkfærið og vinnustykkið ekki í snertingu, en treysta á púlsandi neistaflæði sem myndast stöðugt á milli verkfærsins og vinnustykkisins og nota staðbundinn og tafarlausan háan hita sem myndast við losun til að veðra málmefnið smám saman. Vegna þess að það eru sýnilegir neistar í losunarferlinu er það kallað EDM. Verkfæri rafskaut sem almennt er notað með góð rafleiðni, hátt bræðslumark, auðvelt að vinna úr raftæringarþolnum efnum, svo sem kopar, grafít, kopar wolframblendi og mólýbden. Í vinnsluferlinu hefur verkfæraskautið einnig tap, fyrir minna en tæringarmagn málmhlutans, nánast ekkert tap. Sem losunarmiðill gegnir vinnuvökvinn einnig hlutverki að kæla og fjarlægja flís í vinnsluferlinu. Algengt notaðir vinnuvökvar eru: steinolía, afjónað vatn og fleyti osfrv., Vegna þess að þeir einkennast af lítilli seigju og stöðugri frammistöðu.
Vírskorin losunarvinnsla
Vírskorin rafsveifluaðferð er snertilaus framleiðsluaðferð sem notar hlaðna, þunna víra og rafsvörunarvökva til að skera málmhluta í þá lögun sem óskað er eftir. Málmvinnustykki eru skorin í gegnum messingvíra með þvermál frá 004 til 012 tommur (10 mm til 30 mm) eftir nákvæmlega stýrðri leið. Þvermál vírsins getur verið stærra eða minna. Þegar spennan er sett á vírinn rís hann fljótt upp í þá spennu sem þarf og tærir vinnustykkið með útskrift. Leiðarleifarnar sem myndast eru kældar með afjónuðu vatni og skolaðar burt. Vírskorin rafsveifluaðferð er ekki viðkvæm fyrir hörku vinnustykkisins og samhæfð wolframkarbíði, sjaldgæfu karbíði.
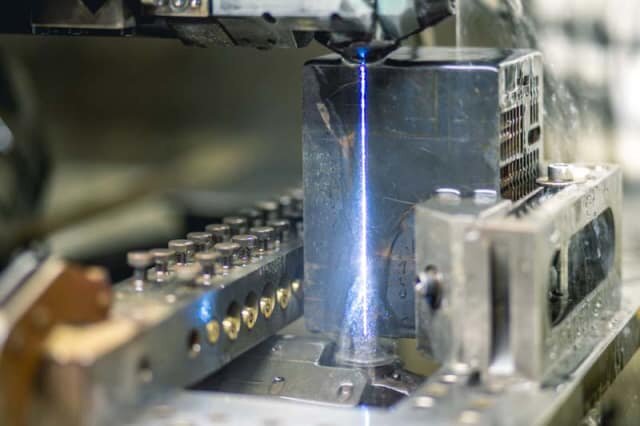
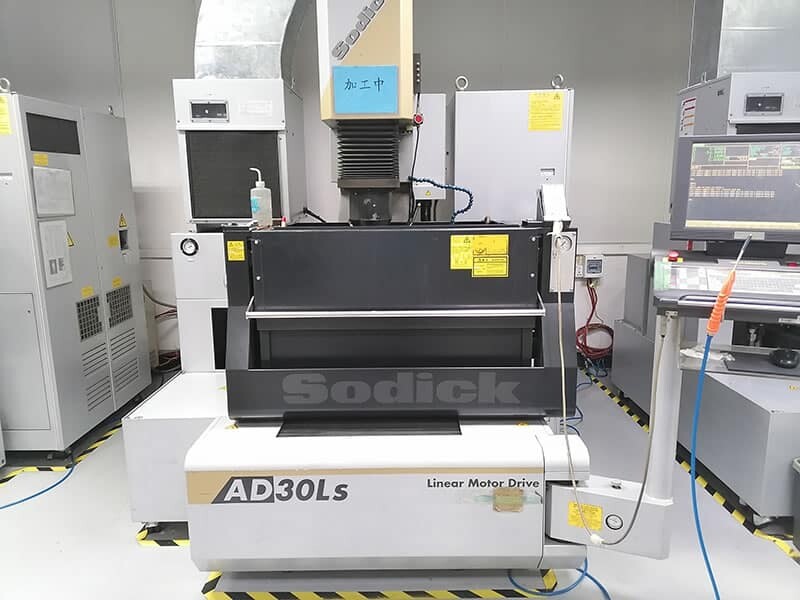
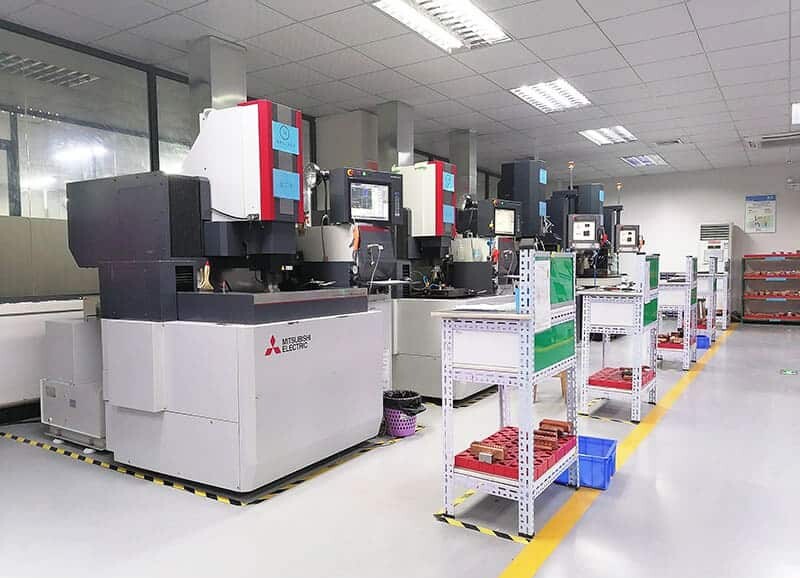
Vírklippt EDM ferlið verður að fara fram í íláti sem er fyllt með afjónuðu vatni. Það fer eftir notkuninni, innihalda efni vírsins kopar, kopar, wolfram, mólýbden, húðun (galvaniseruð og dreifingarglæðing) og stálkjarnavír. Það er athyglisvert að sama hvaða tegund af vír er, það er aðeins einn endingartími og aðeins úrgangsverðmæti er eftir eftir notkun. AN-Prototype fjárfestir í fimm hágæða Mitsubishi og Sodick WEDM vélum árið 2021 með flóknum hlutum sem framleiða allt að 1300 mm x 1000 mm x 670 mm. Sem sérfræðingur í vírskurðarþjónustu höfum við reynslu í framleiðslu á lyklabrautum, gírum, splínum og öðrum hlutum. Dæmigert vikmörk fyrir hluta eru allt að ±0.000001 “.
Borun EDM vinnsla
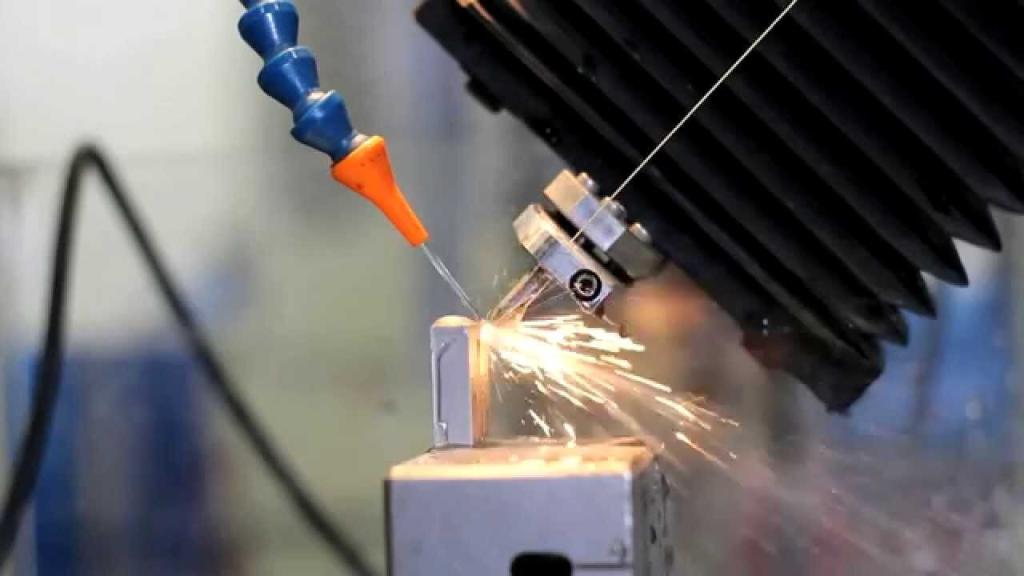
Drilling EDM er fyrsta EDM tæknin sem þróuð er, sem hentar til vinnslu hluta með götum minni en 5 mm. Borun EDM vinnsla er heldur ekki takmörkuð af hörku málmefna. Rafskautsefnið getur verið stál, steypujárn eða kopar. Sodick frá An-prototype er háhraða borvél sem er mikið notuð til að bora og skera göt. Flugvélar í geimferðageiranum og gasturbínublöð í orkuframleiðslu, auk hjóla í lækninga- og vísindatækjum, þurfa að bora kælihol. Til þess að mynda lag af kælilofti á túrbínublaðinu og yfirborði blaðsins til að koma í veg fyrir að það ofhitni. Sodick er ein af fullkomnu lausnunum þegar bora þarf mjög löng og bein lítil göt á vinnustykki með hallandi yfirborð sem erfitt er að ná til. Borun EDM leyfir blind- og gegnumholuborun og getur borað slétt holur án burrs á hlutum þar sem CNC-fræsing og beygja geta ekki náð rúmfræðilegum formum.
Notkun EDM vinnslu?
Notkun EDM er mjög breið og það getur sýnt einstaka kosti þess í ýmsum atvinnugreinum. Við framleiðslu á heimilistækjum getur EDM unnið úr flóknum hlutum til að mæta sífellt fágaðari þörfum heimilistækja.
EDM gegnir óbætanlegu hlutverki í framleiðslu á lykilhlutum undirvagns og vélarbygginga í bílaiðnaðinum, sem tryggir öryggi og áreiðanleika ökutækja. Að auki, á sviði flugs og geimferða, getur EDM vinnsla unnið úr háhörku leiðandi efni og framleitt hluta með flóknum holrúmum, sem uppfyllir kröfur um mikla nákvæmni og mikla áreiðanleika á sviði geimferða. Á sama tíma gegnir EDM einnig mikilvægu hlutverki í atvinnugreinum eins og skipum, læknisskoðun, rafeindatækni og véltækni, sem veitir sterkan stuðning við nýsköpun og þróun ýmissa atvinnugreina.
Þess má geta að EDM vinnslan tryggir ekki aðeins gæði vinnustykkisins, heldur einnig yfirborð vinnustykkisins eftir vinnslu er slétt án burrs og það er engin þörf á að framkvæma fyrirferðarmikla eftirvinnslu, sem sparar verulega launakostnað. Að auki er EDM einnig mjög hentugur fyrir miklar sérsniðnar framleiðsluþarfir, svo sem moldframleiðslu og frumgerð, sem veitir skilvirka og áreiðanlega lausn fyrir fjöldaframleiðslu fyrirtækja.
Kostir EDM vinnslu?
Nákvæmni: EDM hefur þann einstaka kost að geta skorið flókin form og dýpt nákvæmlega, en hefðbundnar vinnsluaðferðir eru takmarkaðar og ná ekki þessu vinnslustigi. Á sama tíma getur EDM auðveldlega náð mjög þröngum vikmörkum á bilinu ± 0.005 mm.
Engin skemmd á efnum : Snertilaus eðli rafstuðnings gerir það kleift að mynda smáa hluti með fíngerðum eiginleikum eða þunnum veggjum og engin hætta er á aflögun, skemmdum eða broti á vélunni.
Engin yfirborðsmeðhöndlun : EDM nær hágæða yfirborðsáferð án verkfæramerkja eða rispa og sparar vinnuafl með því að endurvinna yfirborðsvandamál handvirkt síðar. Hins vegar, ef hraðinn á EDM er stilltur of hratt, getur vinnsluaðferðin framkallað fína sandblásna áferð.
Ókostir EDM vinnslu?
Hár kostnaður : Vegna mikils slits á verkfærum þarf að athuga og skipta reglulega um rafskautið, þannig að kostnaður við fylgihluti við rafsnífingarferlið er hár. Á sama tíma, þar sem kembiforritabúnaðurinn tekur langan tíma og þar sem rafsnífing er óhefðbundin vinnsluaðferð, eru tíma- og vinnslukostnaðurinn einnig tiltölulega hár. Þó að rafsnífing geti verið kostnaðarsöm fyrir litlar framleiðsluröður, er rafsnífing hagkvæmari þar sem framleiðslan eykst og aukinn kostnaður dreifist yfir fjölmarga íhluti.
Mikil orkunotkun : EDM er orkufrekt framleiðsluferli. Þar sem það byggir á stöðugum straumi notar það meiri orku, sem eykur kostnað og hefur meiri áhrif á vistfræðilegt umhverfi. Þess vegna, samanborið við EDM, eru aðrar vinnsluaðferðir sem neyta minni orku og hafa minni áhrif á umhverfið að verða fyrsti kosturinn.
Ósamhæft við óleiðandi efni : Rafstuðningstæki eru samhæf við fjölbreytt úrval málma, þar á meðal hörðustu málmana, svo framarlega sem þau eru rafleiðandi (títan, stál, ál, nikkel og messing, o.s.frv.). En það er takmarkað við leiðandi efni, sem þýðir að það virkar ekki með neinum plasti, keramik eða samsettum efnum. Á sama tíma, þar sem málmurinn þenst út við upphitun, getur það haft áhrif á málmfræðilega eiginleika vinnustykkisins (þannig að kæling á unnin hlut er einnig sérstaklega mikilvæg).
Niðurstaða
EDM neistavél, eftir hundruð ára þróun, frá óþekktum búnaði til mikilvægs hlutverks í framleiðslu á borun, getum við ímyndað okkur hversu erfitt þróunarferli EDM er. Nú, það sem EDM færir okkur er að flókna hluti er hægt að gera einfaldlega og þurfa ekki að vera of flóknir. Í vinnslunni getum við valið í samræmi við eftirspurn, ekki aðeins til að sækjast eftir hraða og framleiðslu, EDM er fyrir leit að hágæða og framleiðslu, sem er upphafleg ætlun framleiðsluiðnaðarins, heldur einnig verkefni An-frumgerð .
FQA
Q1 EDM vinnsla eða CNC vinnsla?
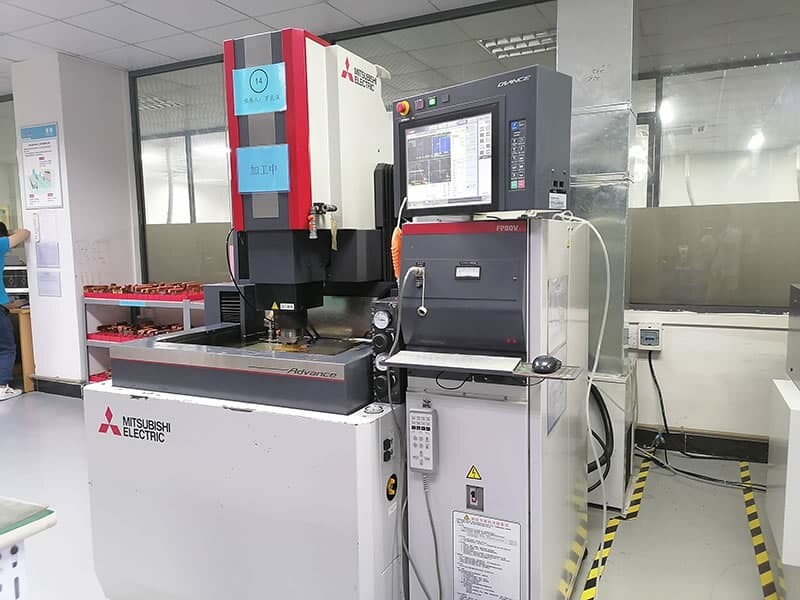
Sama hversu margir. Hins vegar, svo framarlega sem það felur í sér rétt horn, lítil göt, nákvæmnishol og hluta með flóknum holrúmum, er hægt að velja EDM, þó að kostnaðurinn sé hár, en miðað við CNC vinnslu er CNC erfitt að ná þessari vinnslutækni við að bora hluta í flókin holrúm, þegar við gefum tímakostnað til þeirra hluta sem þarf að vinna, þá getum við fundið út, Við notum EDM machining er miklu hagkvæmari en CNC machining. An-prototype er fyrirtæki með meira en 15 ára reynslu af faglegri EDM vinnslu og CNC vinnslu, og það eru mörg vel heppnuð tilvik.
Q2 Hvernig á að spara kostnað?
Mælt er með því að framleiða hluta í litlum lotum. Vélvirki þarf tíma til að kemba vél áður en hann vinnur hluta og þegar vélin er tilbúin getur sama ferli stjórnað framleiðslu á hundruðum, þúsundum hluta eða jafnvel fleiri. Ef þú þarft aðeins einn eða nokkra sérsniðna hluta verður kostnaðurinn hár. Vegna þess að launakostnaður þjálfaðra og hæfra vélvirkja er mjög dýr. Ef fjöldi hluta nær þúsundum mun það draga verulega úr launakostnaði sem deilt er með einum hluta, eða jafnvel hverfandi. Í stuttu máli, því fleiri sem framleiddir eru hlutir, því lægri verður samsvarandi kostnaður.
Q3 Mun teikningar leka?
Teikningar þínar og upplýsingar eru aðalleyndarmál AN-frumgerðarinnar. Fyrir hverja pöntun áður en byrjað er, mælir An-prototype með að undirrita NDA.
Q4 Vinnslutími sérsniðna hluta?
Samkvæmt kröfum um flókið og umburðarlyndi getur AN-frumgerð unnið 100 stk á þremur dögum í fyrsta lagi og lokið gæðaskoðun á einum degi.
Q5 Hvernig á að tryggja að véluðu hlutarnir séu fullkomnir?
Verkfræðingar í gæðaeftirliti sem eru frumgerðir munu nota CMM hnitmælatæki, aukahluta, hæðarskífu, skrúftappamæli, skrúfupinna og önnur fagleg mælitæki til að prófa vöruna þína aftur, eftir að prófun er lokið verður vörunni pakkað og sent ásamt gæðaskoðunarskýrslu í fullri stærð, til að tryggja að gæði vörunnar sem afhent er þér sé óskert, umfram væntingar þínar.