

Polycarbonate (PC) var fyrst uppgötvað árið 1898 af Alfred Einhorn við háskólann í München. Það var ekki fyrr en 1953 sem Bayer fékk fyrsta einkaleyfið til framleiðslu á pólýkarbónati og nefndi það „Makrolon“. Síðan þá hefur pólýkarbónat (PC) orðið sífellt vinsælla efni í framleiðslu. Í dag eru um það bil 2.7 milljónir tonna af pólýkarbónati framleidd á heimsvísu á hverju ári. Í gegnum árin hafa mismunandi fyrirtæki búið til mismunandi pólýkarbónatsamsetningar, svo það eru nokkrar iðnaðargráður af pólýkarbónati til að velja úr. Sum form innihalda meiri trefjaglerstyrkingu, á meðan önnur innihalda aukefni eins og UV-stöðugleikaefni til að vernda gegn langvarandi sólarljósi.
Efnisyfirlit
SkiptaHvað er polycarbonate (PC)?
Pólýkarbónat (PC) er formlaust verkfræðilegt hitaplast, sem þýðir að það hefur tilhneigingu til að mýkjast áður en það bráðnar og hefur ekkert fast bræðslumark. Framleiðendur vinna úr pólýkarbónati í svört eða glær blöð og stangir. Skýrleiki þess, brotþol og léttur þyngd gera það að frábærum valkosti við gler. Í samanburði við önnur verkfræðileg plastefni eins og akrýl, er PC (pólýkarbónat) fær um að standast högg á meðan það býður upp á sjónskýrleika, UV viðnám og hærra en venjulega hitaþol. Pólýkarbónat (PC) er valið efni fyrir hluta sem krefjast skýrleika og höggstyrk. Hins vegar framleiðir CNC vinnsla pólýkarbónat í sjálfu sér ekki ljóstæra hluta, þannig að frekari frágangur er nauðsynlegur.
Pólýkarbónat (PC) er tilvalið plastefni fyrir CNC vinnslu vegna framúrskarandi vélrænni eiginleika þess, þar á meðal góðs höggstyrk, hörku, seigleika og háhitaþol, og er auðvelt í vinnslu. PC vörur unnar af CNC eru mikið notaðar í hálfleiðurum, vélum, flutningum, rafeindatækni, ljósfræði, bifreiðum, læknisfræði og öðrum atvinnugreinum.
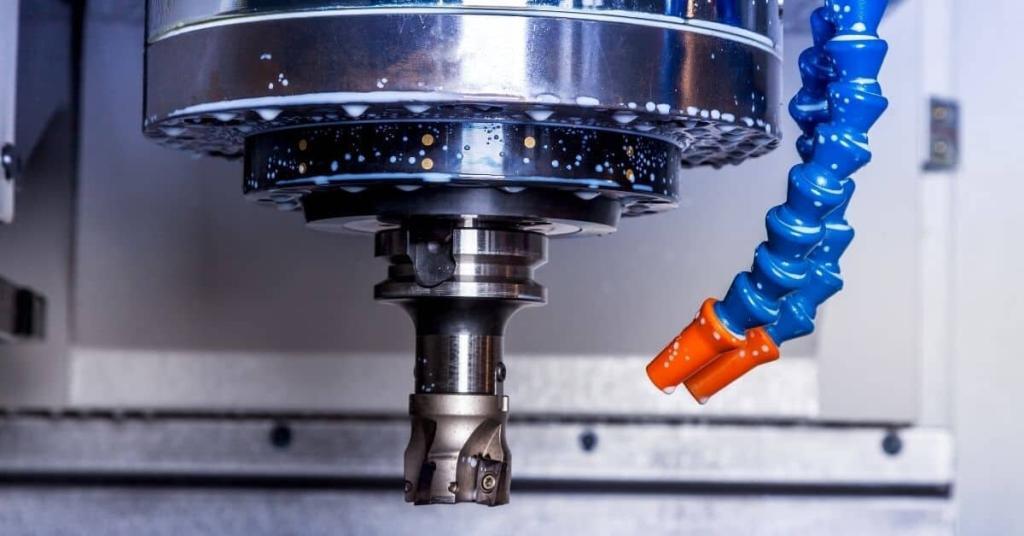
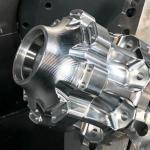
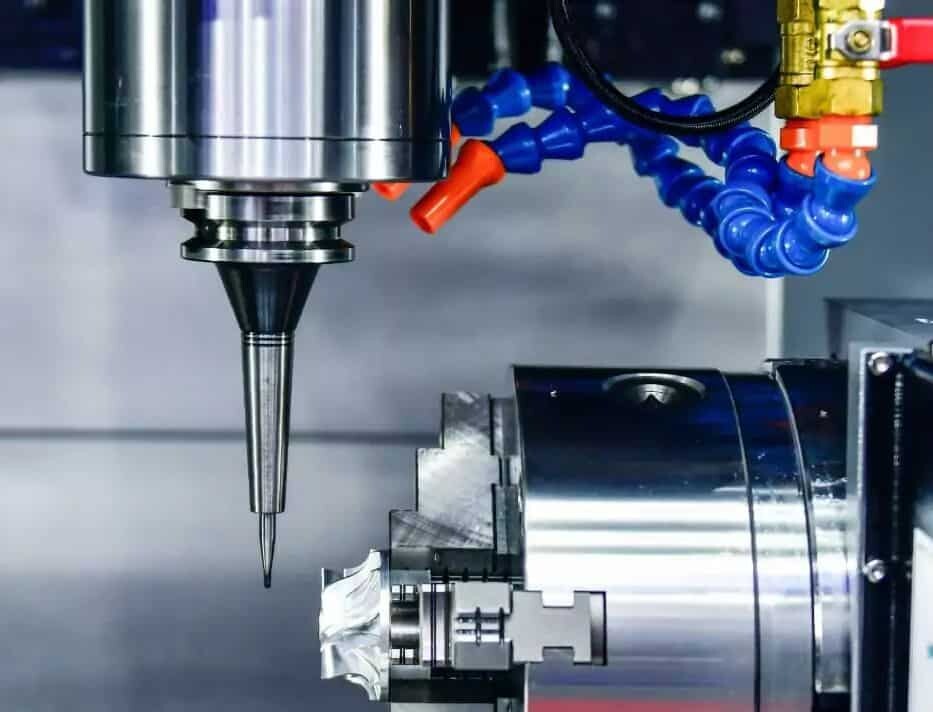
AN-Prototype notar CNC vinnsluaðferðir, þar á meðal margar fræsingar , beygjur , boranir o.s.frv., til að vinna úr pólýkarbónati í svartar eða gegnsæjar plötur og stöngur. CNC búnaður okkar er nógu háþróaður til að lágmarka rekstrarvillur og titring við vinnslu, sem gerir okkur kleift að framleiða tölvuíhluti með stöðugum gæðum og nákvæmni. AN-Prototype býður upp á fjórar gerðir af CNC fræstu pólýkarbónati efni:
- Black
- Hreinsa
- hálfgagnsær
- 20% glerfyllt
Hvernig polycarbonate (PC) er búið til?
Hvert fyrirtæki framleiðir pólýkarbónat aðeins öðruvísi, en pólýkarbónatefni eru venjulega framleidd með fjölþéttingarhvarfi bisfenóls A og fosgens. Hins vegar, vegna þess að fosgen er mjög eitrað, hafa mörg fyrirtæki byrjað að nota dífenýlkarbónat í stað fosgen.
Burtséð frá því að nota fosgen eða dífenýlkarbónat er nauðsynlegt að blanda natríumhýdroxíðlausninni af bisfenóli A við fosgen- eða dífenýlkarbónatlausnina í lífrænum leysi til að fjölliða. Þegar pólýkarbónat myndast er það upphaflega í fljótandi ástandi. Lausnin er látin gufa upp til að mynda agnir, eða setja þarf inn etanól til að fella út fasta fjölliðu.
Þegar pólýkarbónat hefur verið framleitt er það yfirleitt selt í stöngum, sívalningum eða plötum og hægt er að nota það í ýmsum framleiðsluferlum. Pólýkarbónat hentar vel til hitamótunar, útdráttar og blástursmótunar, en er oftast notað til CNC-vinnslu og sprautumótunar. Sem hitaplast er pólýkarbónat hægt að bræða það, kæla og hita upp aftur án þess að brenna eða brotna verulega niður, sem gerir það að kjörnu efni fyrir sprautumótun.
Við sprautumótun þarf að vinna pólýkarbónat við háan hita og sprauta í mótið við háan þrýsting vegna þess að pólýkarbónat er mjög seigfljótandi. Bræðsluhitastigið ætti að vera á milli 280°C og 320°C og mótshitastigið ætti að vera á milli 80°C og 100°C. Hins vegar geta þessar tölur verið mismunandi eftir því hvaða pólýkarbónati er notað. Til dæmis þarf háhita pólýkarbónat bræðsluhita á milli 310°C og 340°C og mótshitastig á milli 100°C og 150°C, en PC-ABS (pólýkarbónat/akrýlonítríl bútadíen stýren ) Bræðsluhitastig blöndunnar þarf aðeins að vera á milli 240°C og 280°C, og moldhiti þess getur verið allt að 70°C og allt að 100°C.
Eiginleikar og vélrænar upplýsingar um polycarbonate efni
Þó að pólýkarbónat sé til í ýmsum flokkum, hvert með sína mólþunga, uppbyggingu og eiginleika, þá eru nokkur atriði sem öll pólýkarbónöt eiga sameiginlegt.
Þau eru þekkt fyrir seiglu sína og mikla höggþol. Þess vegna eru pólýkarbónat oft notuð í forritum sem krefjast áreiðanleika og mikillar afköstar. Þrátt fyrir seiglu og styrk er pólýkarbónat létt, sem býður upp á fjölbreytt úrval hönnunarmöguleika samanborið við önnur efni.
Pólýkarbónat er einnig mjög hita- og eldþolið. Pólýkarbónat getur þolað allt að 140°C hitastig, sem þýðir að hlutar úr pólýkarbónati þola endurtekna sótthreinsun. Pólýkarbónat hefur einnig meira en 90 prósent ljósgegndræpi og góða efnaþol gegn þynntum sýrum, olíum, fitu, alifatískum kolvetnum og alkóhólum.
Eiginleikar pólýkarbónats fer eftir mólmassa þess og uppbyggingu, þannig að hvert efni er aðeins öðruvísi. Til að gefa þér hugmynd um hvers þú getur búist við eru hér nokkur dæmigerð lykileiginleikar og forskriftir:
- Eðlisþyngd: 1.21
- Bræðsluhiti: 295 – 315°C
- Hitastig móts: 70 – 95°C
- Hitabeygjuhiti: 137°C við 0.45 MPa
- Togstyrkur: 61 MPa
- Beygjustyrkur: 90 MPa
- Samdráttur: 0.5 – 0.7%
- Rockwell hörku: 118R
Eins og þú sérð hefur pólýkarbónatframleiðsla marga kosti. Hins vegar eru nokkur atriði sem þú þarft að vita áður en þú velur þetta efni fyrir verkefnið þitt. Til dæmis geta vélrænir eiginleikar þess minnkað eftir langvarandi útsetningu fyrir vatni yfir 60°C. Pólýkarbónat er einnig viðkvæmt fyrir rispum, er dýrara í framleiðslu en mörg önnur efni og er næm fyrir þynntum basum, arómatískum og halógenuðum kolvetnum. Að auki geta pólýkarbónatsamsetningar án útfjólubláa stöðugleika stundum orðið gular með tímanum þegar þær verða fyrir útfjólubláu ljósi.
Er CNC vinnsla pólýkarbónat auðvelt?
Pólýkarbónat er tiltölulega auðvelt að CNC vél miðað við önnur plast eins og akrýl eða PVC. Pólýkarbónat er samhæft við staðlaða CNC vinnslutækni eins og CNC mölun, CNC beygju, borun og saga. Það er þó athyglisvert að vinnnleiki pólýkarbónats getur verið breytilegur eftir tilteknu efnisflokki og vinnslubreytum sem notaðar eru. Til dæmis geta sumar tegundir af pólýkarbónati verið stökkari en aðrar og geta þurft mismunandi skurðarhraða og straum til að forðast sprungur eða flísar. CNC machining PC (polycarbonate) er vinsæl framleiðsluaðferð til að búa til nákvæma PC plasthluta. Pólýkarbónat er hægt að CNC-vinnsla með því að nota staðlaða skurðarverkfæri, svo sem endafresur og bor, og viðeigandi vinnslubreytur, þar á meðal skurðarhraða, straumhraða og skurðardýpt. Eins og með öll vinnsluferli er mikilvægt að velja rétt verkfæri og færibreytur til að forðast efnisskemmdir og ná tilætluðum árangri.
Besta tólið fyrir CNC mölun polycarbonate
Besta tólið fyrir CNC mölun pólýkarbónat fer eftir tiltekinni skurðarbeitingu, þykkt efnisins og æskileg gæði vinnslunnar. Hér eru nokkur algeng verkfæri sem hægt er að nota fyrir CNC mölun polycarbonat:
– Hringlaga sag með fíntönnuðu blaði : Hringlaga sag með fíntönnuðu blaði er hægt að nota til að skera beint í pólýkarbónatplötur allt að 6 mm þykkar. Notið alltaf lágan hraða og léttan þrýsting til að koma í veg fyrir sprungur eða bráðnun efnisins.
– Púslusa með fíntönnuðu blaði: Púslusa með fíntönnuðu blaði er hægt að nota til að gera sveigðar eða flóknar skurðir í pólýkarbónatplötum allt að 1,25 cm þykkum. Notið lágan hraða og léttan þrýsting til að koma í veg fyrir sprungur eða bráðnun efnisins.
– Borðsög með þremur karbíðblöðum: Hægt er að nota borðsög með þremur karbíðblöðum fyrir beinar skurðir á þykkari pólýkarbónatplötum allt að 2 cm þykkum. Notið alltaf lágan hraða og léttan þrýsting til að koma í veg fyrir sprungur eða bráðnun efnisins.
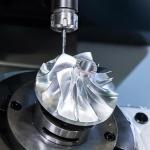
– CNC-fræsar: Hægt er að nota CNC-fræsar til að búa til nákvæmar skurðir og flókin form á pólýkarbónati með mikilli nákvæmni og endurtekningarhæfni.
Vikmörk fyrir CNC vinnslu pólýkarbónat
Frávikin sem hægt er að ná þegar CNC vinnsla pólýkarbónats fer eftir þáttum eins og tilteknu efnisflokki, vinnsluferlinu sem notað er og hversu flókið hluturinn er smíðaður. Eftirfarandi eru nokkrar almennar leiðbeiningar til að ná væntanlegum vikmörkum við CNC vinnslu pólýkarbónats:
– Þolmörk CNC-vinnslu: Þegar CNC-vinnsla er notuð til að framleiða pólýkarbónathluta eru dæmigerð vinnsluþol á bilinu +/- 0.005 tommur til +/- 0.010 tommur. Í sumum tilfellum er hægt að ná þrengri þolmörkum, allt eftir því hvaða notkun og vinnsluferli er notað.
– Vikmörk fyrir handvirka vinnslu: Þegar pólýkarbónat er handvirkt unnin, svo sem með sög eða fræsara, geta vikmörkin verið lausari, venjulega á bilinu +/- 0.020 tommur til +/- 0.050 tommur.
– Vikmörk fyrir boraðar pólýkarbónatplötur: Dæmigert vikmörk við skurð eða borun í pólýkarbónatplötur eru +/- 0.060 tommur.
Ábendingar um CNC vinnslu pólýkarbónat
– Notið beitt skurðarverkfæri: Pólýkarbónat getur auðveldlega flagnað og sprungið við CNC-vinnslu, þannig að það er mikilvægt að nota beitt skurðarverkfæri til að lágmarka álag á efnið.
– Notið lágan skurðarhraða: Pólýkarbónat getur bráðnað eða afmyndast þegar það hitnar of mikið, þannig að það er mikilvægt að nota lágan skurðarhraða til að lágmarka hitauppsöfnun við CNC-vinnslu.
– Notkun kælivökva eða smurefna: Notkun kælivökva eða smurefna við vinnslu hjálpar til við að draga úr hitamyndun og kemur í veg fyrir að efnið bráðni eða afmyndist. AN-Prototype mælir með vatnsblandanlegum kælivökvum sem eru ekki arómatísk þar sem þau henta best til framleiðslu á æskilegum yfirborðsáferðum og hlutum með þröngum þolmörkum. Kælivökvi hefur einnig þann aukakost að lengja endingartíma verkfæra.
– Notið réttan fóðrunarhraða og skurðardýpt: Fóðurhraða og skurðardýpt ætti að vera hámarksákvörðuð til að lágmarka álagi á efnið og ná fram æskilegri yfirborðsáferð.
– Notið ryksugu eða blásara til að fjarlægja flísar: Flísar úr pólýkarbónati geta safnast fyrir við CNC-vinnslu og truflað skurðarferlið, þannig að það er mikilvægt að nota ryksugu eða blásara til að fjarlægja flísar af vinnusvæðinu.
– Forðist leysiefni: Leysiefni geta veikt eða leyst upp pólýkarbónat, því er mikilvægt að forðast leysiefni við vinnslu.
– Forðist að ofklemma efnið: Ef pólýkarbónat er ofklemmt við vinnslu getur það sprungið eða afmyndast, þannig að það er mikilvægt að nota rétt klemmukraft til að forðast að skemma efnið.
– Íhugaðu að nota hlífðarfilmu: Hægt er að setja hlífðarfilmu á yfirborð pólýkarbónatsins til að koma í veg fyrir rispur eða skemmdir við vinnslu.
Yfirborðsmeðferð á CNC vinnslu PC hlutum
Gufuslípun: Verkfæramerki birtast oft á CNC-fræstum pólýkarbónati yfirborðum. Þetta er ekki tilvalið fyrir notkun sem krefst ljósgagnsæja íhluta. Almennt séð er slípun ferlið við að fjarlægja verkfæramerki eða bletti, og ein áhrifaríkasta aðferðin við pólýkarbónati er gufuslípun. Þetta er gert með því að láta yfirborðið komast í snertingu við leysiefni sem hvarfast og veldur því að yfirborðslagið bráðnar og flæðir. Þetta ferli jafnar yfirborðið og fyllir í öll verkfæramerki.
Rispuþolin húðun: Einn af ókostunum við pólýkarbónat er að það rispast auðveldlega. Með því að bæta við húðun er hægt að viðhalda sjónrænum skýrleika á CNC pólýkarbónathlutum og bæta rispuþol þeirra.
Notkun CNC vinnslu pólýkarbónathluta
Bílaiðnaður. Seigja og mikil höggþol pólýkarbónats gerir það að vinsælu efnisvali fyrir framleiðendur í bílaiðnaðinum, sérstaklega þegar kemur að íhlutum sem verða að vera gegnsæir eða hálfgagnsæir og eru oft háðir höggum, svo sem framljósa- og stefnuljósaglös.
Læknisfræðilegt. Pólýkarbónat finnst í öllu frá hitakössum til skilunartækjahúsa. Pólýkarbónat er jú sterkt, hitaþolið, stöðugt í stærð og þolir sótthreinsun með FDA-samþykktum aðferðum, þar á meðal sjálfsofnun og geislun. Pólýkarbónat er notað í blóðsíur, vökvageyma, súrefnisgjafa og skurðtæki. Að auki, vegna gegnsæis þess, gerir pólýkarbónat læknum kleift að fylgjast með blóði og fylgjast með innrennsli.
Heimilistæki. Pólýkarbónat er einnig vinsælt efni fyrir mörg heimilistæki eins og blandara, hárþurrkur, ísskápa og rafmagnsrakvélar. Önnur algeng notkun pólýkarbónats er meðal annars útilýsing, vélavörn, hlífðarbúnaður, skotheld gler, öryggiskassar, sjónvarpsskápar, þök, þakgluggar, gróðurhús, ferðatöskur, glös og drykkjarílát eins og barnapössur, vatnsbollar og drykkjarílát. Endurfyllanleg vatnsflaska.