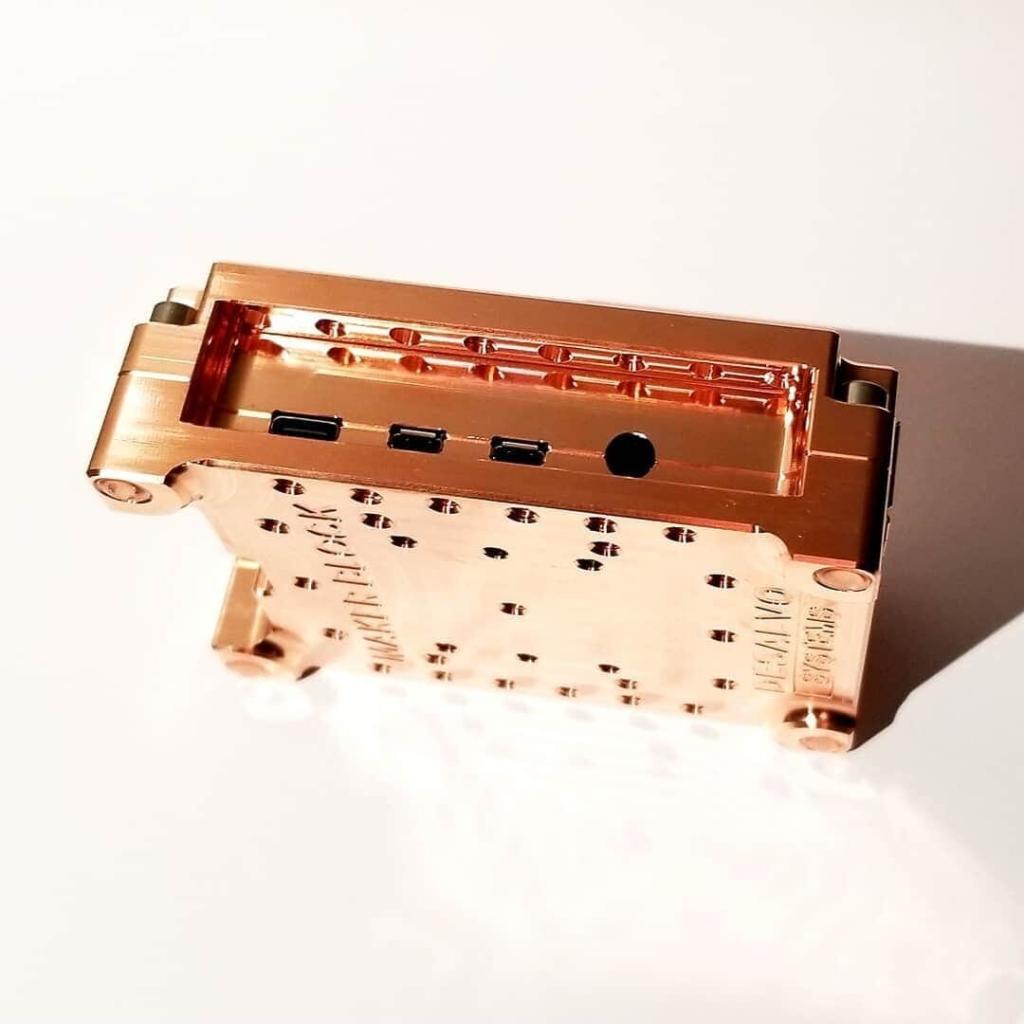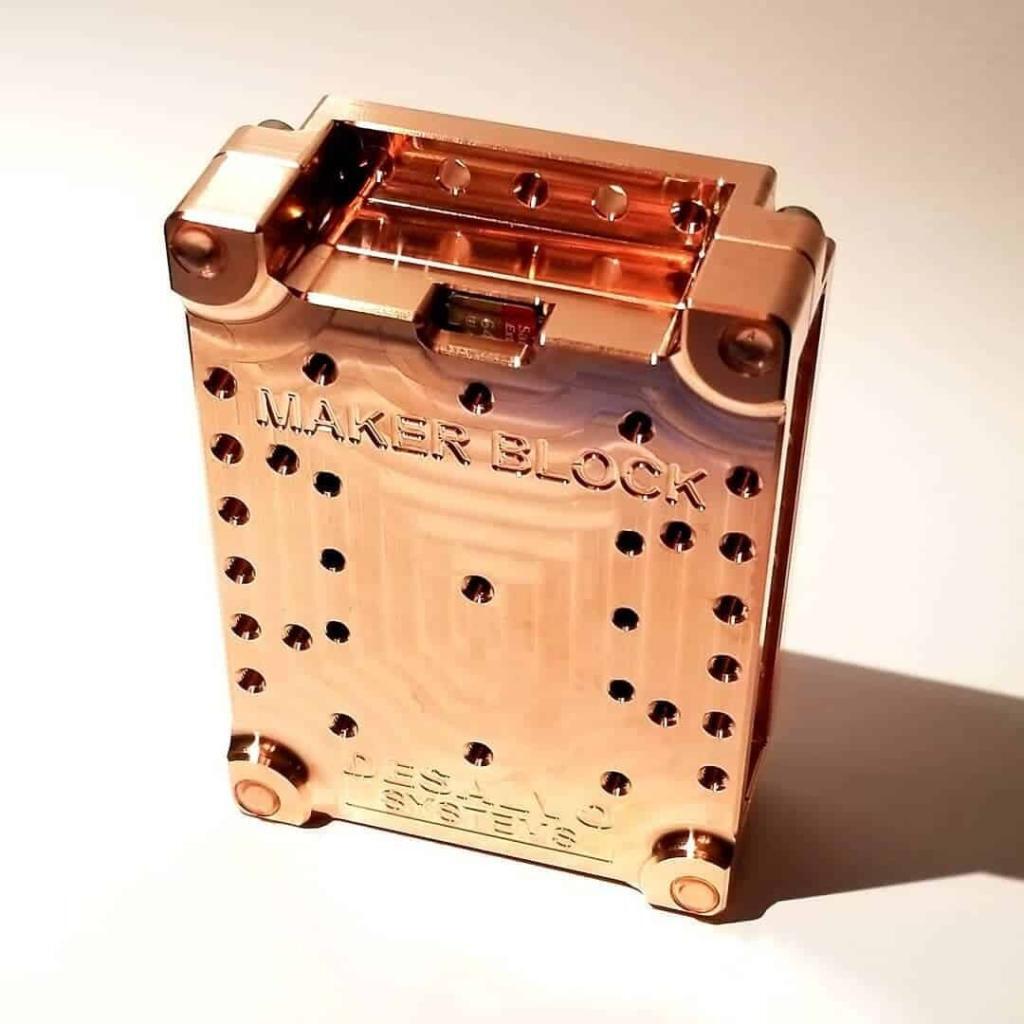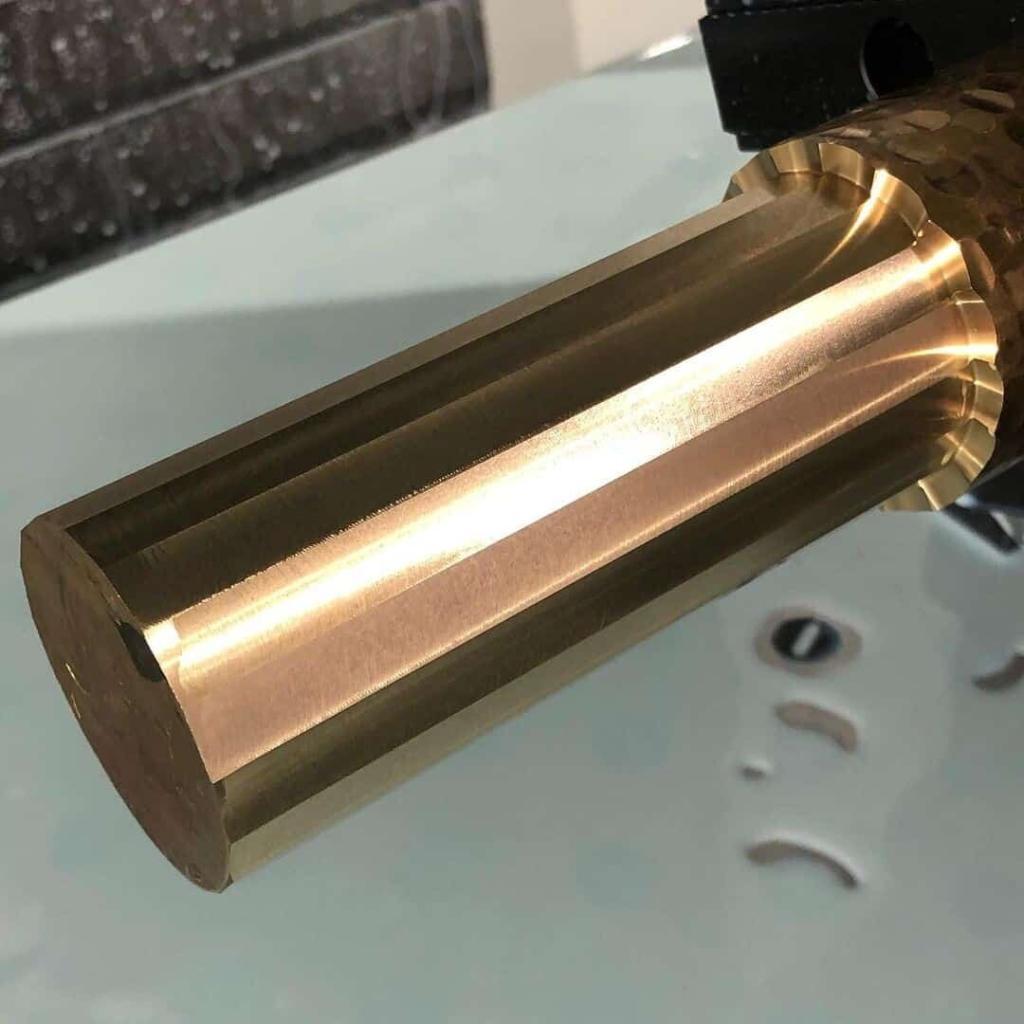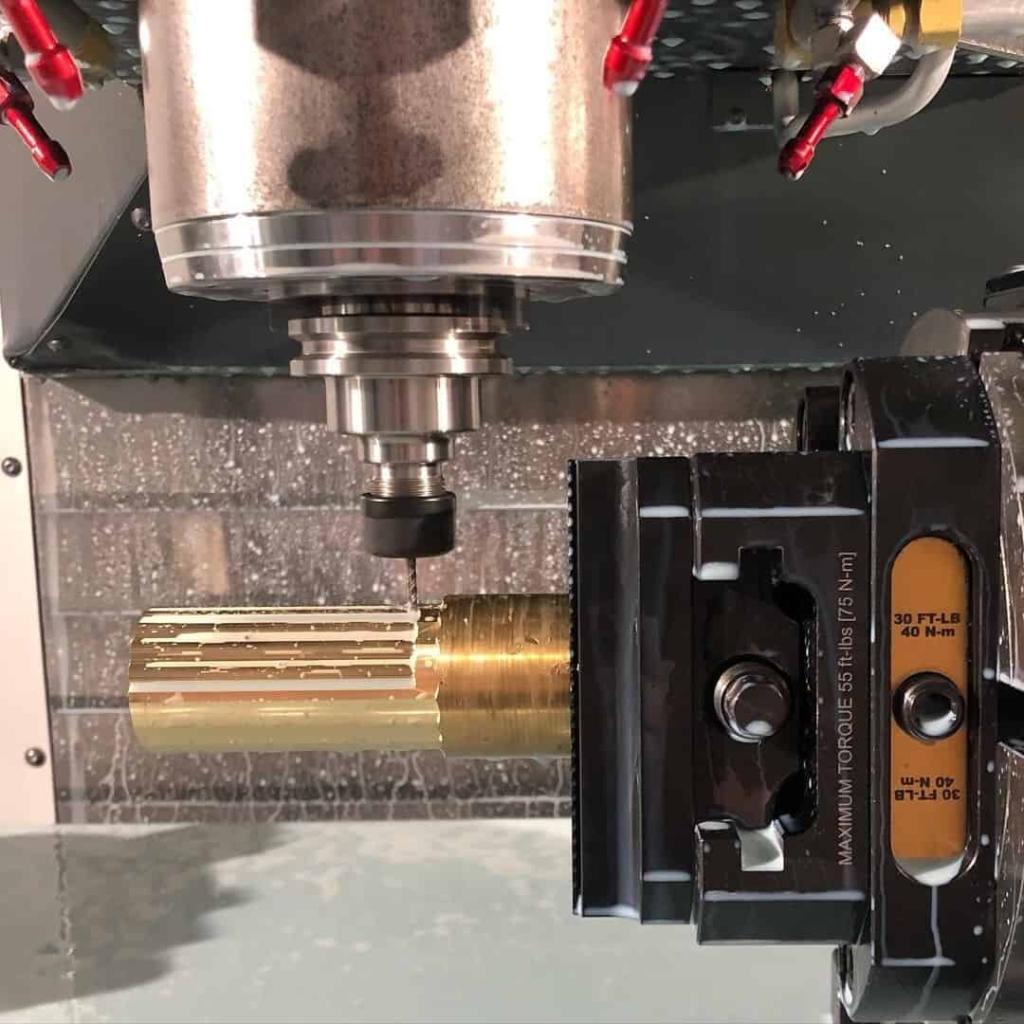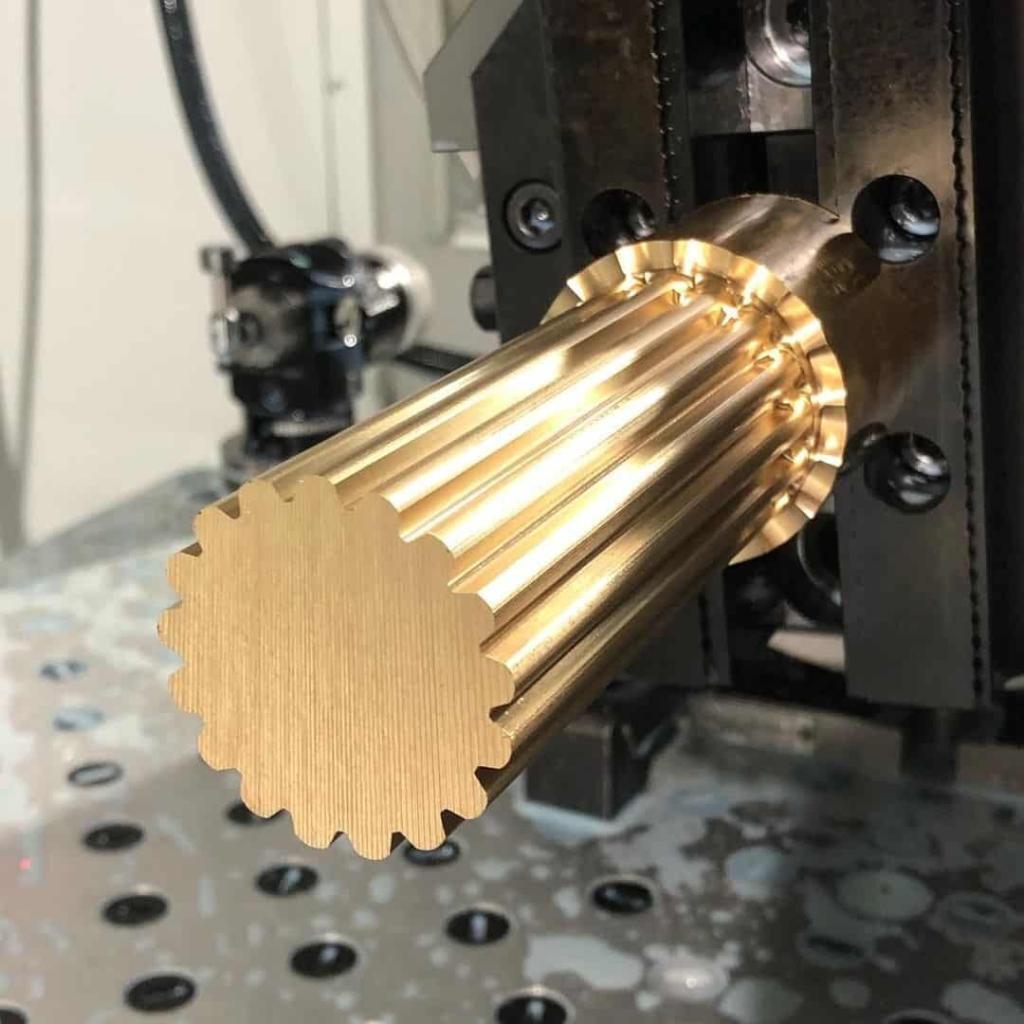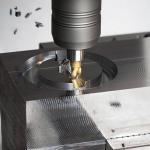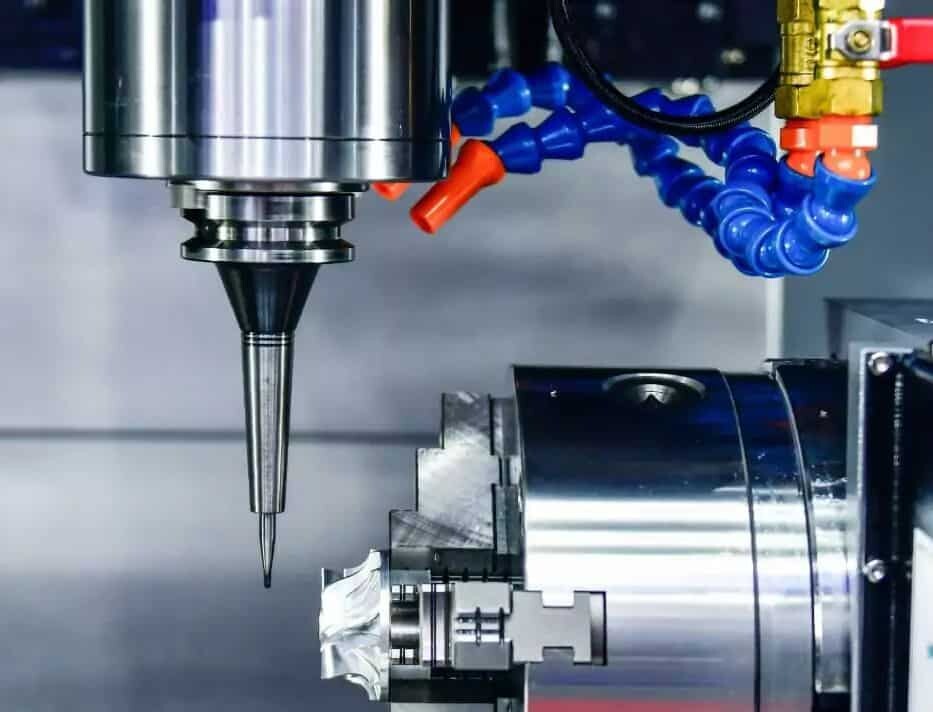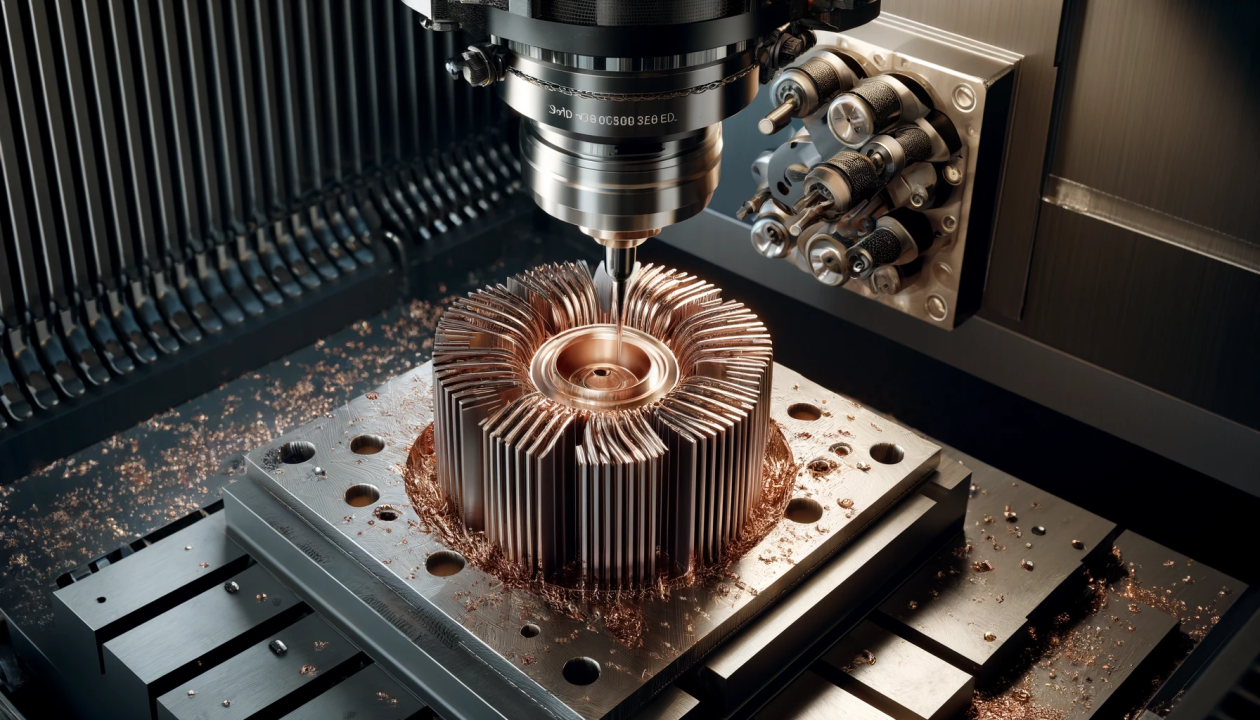
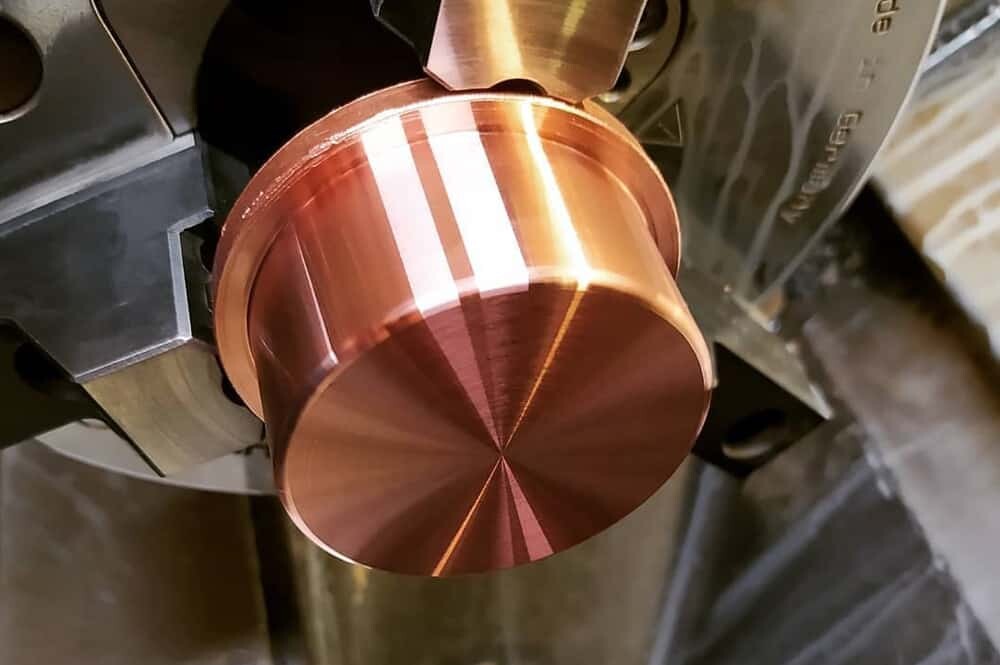
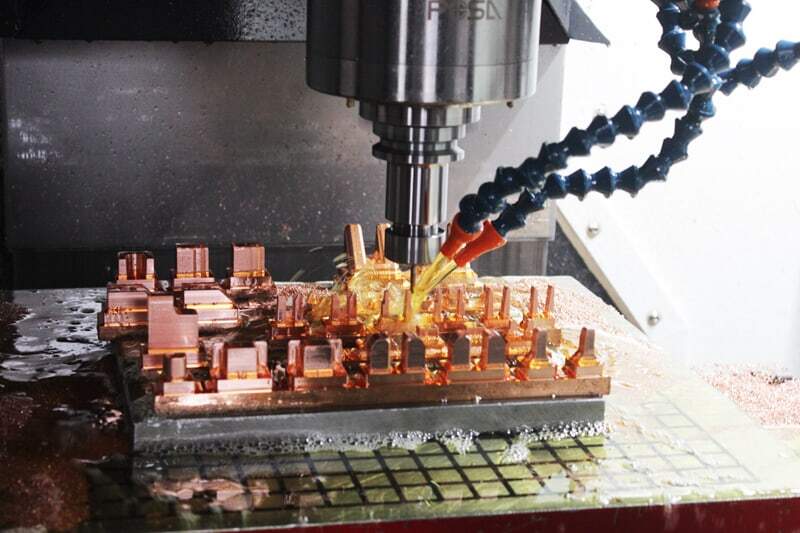
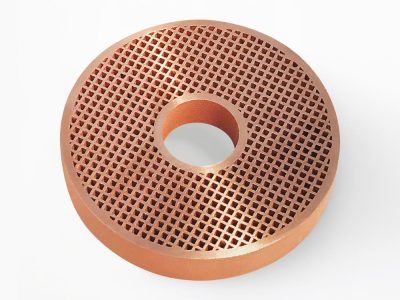
CNC-vinnsla á kopar er ein skilvirkasta aðferðin til að framleiða koparhluti fyrir ýmsar atvinnugreinar. Kopar hefur mikla tæringarþol, rafleiðni, varmaleiðni, styrk og teygjanleika, þannig að atvinnugreinar eins og bílaiðnaður, flug- og geimferðaiðnaður og læknisfræði þurfa mikið magn af CNC-stýrðum koparhlutum. Hvað varðar CNC-vinnslu hefur hreinn kopar lélega vinnsluhæfni vegna mikillar sveigjanleika og seiglu. Blöndun efna eins og sinks, tins, áls, kísils og nikkels með kopar getur breytt samsetningu efnisins og bætt vinnsluhæfni til muna. CNC- vinnsluaðgerðir á kopar fela í sér: fræsingu, beygju, raufar, borun, tappun, mótborun, afskurð, þráðun, riflun, lóðun, grópun, klippingu og nikkelhúðun.

Efnisyfirlit
SkiptaHverjir eru eiginleikar kopars?
Kopar er afar fjölhæfur málmur, sem gerir hann að einum besta kostinum fyrir CNC vinnslu á sérsniðnum hlutum. Kopar hefur nokkra gagnlega eiginleika.
Mjög góð raf- og varmaleiðni – Kopar er næstum jafn góður og silfur og betri en gull. Kopar er mikið notaður í rafmagns- og rafeindaiðnaði. Reiknað hefur verið út að meðalbíll innihaldi meira en 22 kílógrömm (um það bil 48 pund) af hreinum kopar.
Tæringarþol – Kopar má nota þar sem hann verður fyrir tærandi efnum eins og saltvatni. Ein af ástæðunum fyrir því að þetta efni er notað á ytra byrði Frelsisstyttunnar í New York, til dæmis, er að það hefur einnig áhrif á útfjólubláa geislun.
Öryggi í vinnslu – CNC-fræsir koparhlutar mynda ekki neista – öruggt til notkunar í hættulegu umhverfi og sprengihættulegum svæðum.
Bakteríudrepandi, veirudrepandi og sveppadrepandi eiginleikar – það gerir kopar að fullkomnu efni til framleiðslu á örverueyðandi hurðarhúnum og hurðarhúnum (sérstaklega á almannafæri, heilsugæslustöðvum og sjúkrahúsum), stundum notað í sérhæfðum sáraumbúðum (ásamt silfri) og í landbúnaði (Til dæmis er „koparúði“ notaður fyrir sumar tegundir uppskeru vegna sveppadrepandi eiginleika þess).
Kopar er auðvelt að endurvinna – áætlað er að meira en 80% af þeim kopar sem unninn er til þessa sé í stöðugri notkun. Jafnvel eftir endurtekna vinnslu missir efnið ekki eiginleika sína.
CNC vinnsla kopar: 2 atriði sem þarf að hafa í huga
1 Veldu rétta CNC vinnslutólið
Þar sem kopar er mjög mjúkur leiðir þetta oft til slits á verkfærum og lélegrar flísar við CNC vinnslu. Í CNC vinnslu á sér stað uppbyggð brún þegar hluti af koparvinnslustykkinu brotnar af og er tengt við skurðarverkfærið, sem leiðir til lélegrar yfirborðsáferðar á vinnslu koparhlutanum.
AN-Prototype mælir með því að þú notir skurðarverkfæri úr háhraða stáli (HSS) fyrir CNC vinnslu kopar, þar sem þau eru þekkt fyrir að létta þessar hindranir. Að auki verða skurðarverkfæri að vera slípuð að góðri fremstu brún áður en CNC vinnsla kopar.
2 Stilltu réttan matarhraða
Hraði lýsir hraðanum sem CNC skurðarverkfærið nærist (eða framfarir) miðað við vinnustykkið. Við mælum með lágum til í meðallagi straumhraða þegar CNC vinnsla kopar, þar sem hár straumhraði leiðir oft til hás hitastigs, sem gerir kopar erfiðara að nákvæmni vél. Almenn ráðlegging er að fjarlægja ekki meira en 0.2 mm af efni í hverri umferð. Halda skal straumhraða verkfæra við 4-6 mm/s og skurðardýpt ætti ekki að fara yfir 30% af þvermál verkfæra.
En ef varan þín krefst mikils fóðurhraða, vertu viss um að nota skurðvökva (eða kælivökva) til að dreifa hitanum.
Tegundir af CNC vinnslu kopar

101. kopar
Kopar C101 er nafnið á mjög hreinum kopar sem er um það bil 99.99% kopar. Þetta mikla hreinleikastig gefur því framúrskarandi rafleiðni og er oft nefnt HC (high conductivity) kopar. Það er einnig notað sem grunnefni fyrir kopar og brons málmblöndur. Mikil leiðni þess gerir það tilvalið fyrir rútustangir, kóaxkapla.
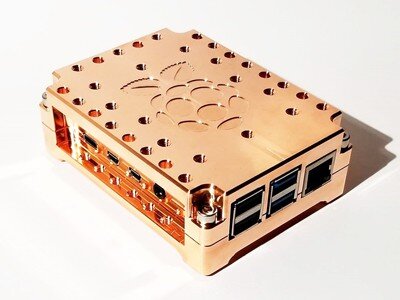
- Endanlegur togstyrkur: 220 - 280 MPa
- Afrakstursstyrkur: 60 - 240 MPa
- Young's stuðull: 115 - 120 GPa
- Lenging við brot: 9 - 30%
- Rafmagnsviðnám :1.71 - 1.76 μΩ*cm

Kopar C110
Kopar C110 eða rafgreiningarsterkur kopar (ETP) er annar kostur með miklum hreinleika. Hins vegar er það ekki eins hreint og kopar 101, en inniheldur 99.90% kopar. Það er mest notaða koparblendi vegna þess að það er hagkvæmara og hentar fyrir flest rafmagnsnotkun. Þessi einkunn er líka auðveldara að CNC vél en kopar 101.
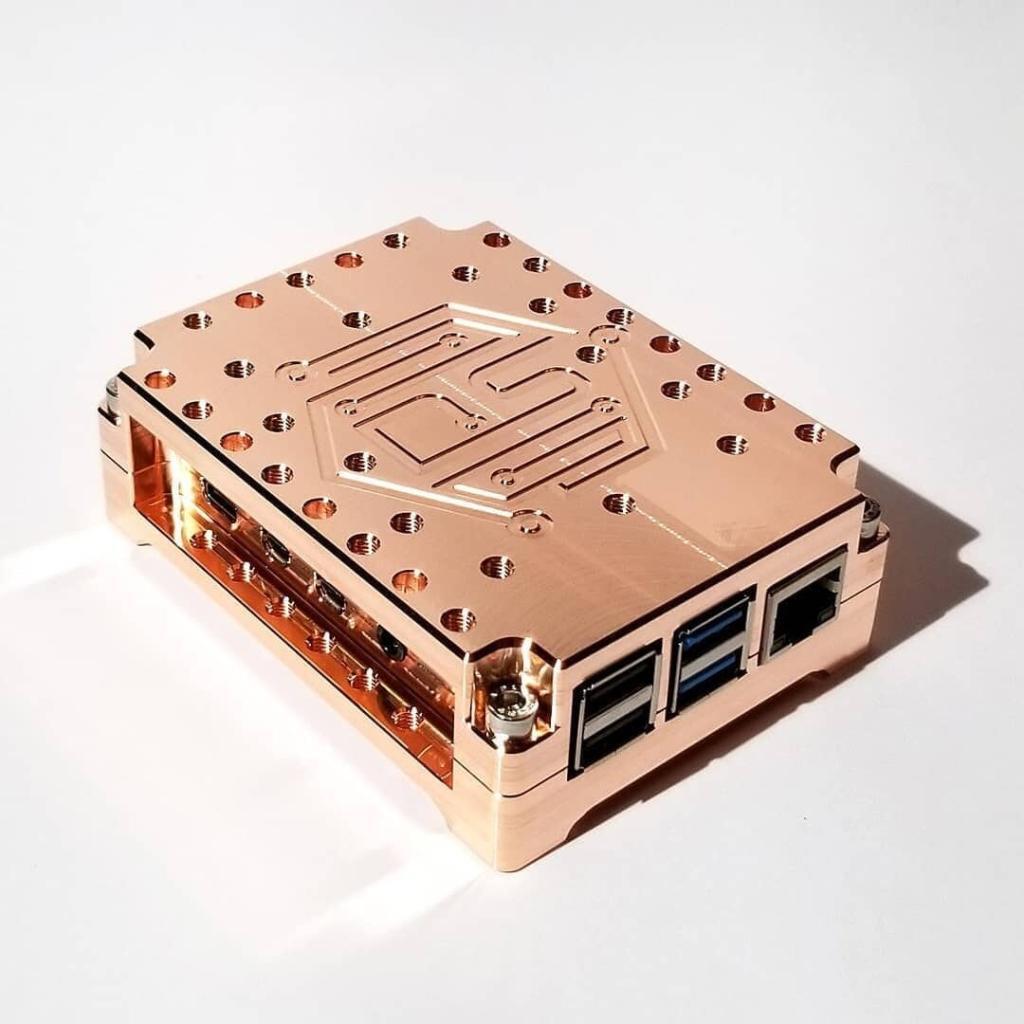
- Endanlegur togstyrkur: 220 - 280 MPa
- Afrakstursstyrkur: 60 - 240 MPa
- Young's stuðull: 125 - 135 GPa
- Lenging við brot: 9 - 30%
- Rafmagnsviðnám :1.7 - 1.74 μΩ*cm
AN-Prototype veitir fullkomna CNC vinnslu koparþjónustu, fullkomlega fær um að framleiða flókna koparhluta í C110 og C101. Koparhlutar eru tæringarþolnir og fjölhæfir og hægt að nota í forritum sem krefjast rafleiðni og meiri gæða fagurfræði. Við starfrækjum 3-, 4- og 5-ása CNC fræsur og snúningsstöðvar og getum unnið allt sem þú þarft, allt frá einföldum „eins og vélinni“ vinnuhaldi til flókinna lífrænna rúmfræði með þröngum vikmörkum. AN-frumgerð getur veitt allt að 7 mismunandi eftirmeðferð/yfirborðsmeðferðarvalkosti, þar á meðal sandblástur, dufthúð, sléttan frágang og fægja.
CNC Machining Copper Gallery