CNC borun

Martin.Mu

Sérfræðingur í hraðri frumgerðasmíði og hraðri framleiðslu.

AN-PROTOTYPE & DDPROTOTYPE FORSTJÓRI
Sérhæfir sig í CNC vinnslu, 3D prentun, urethane steypu, hraðvirkum verkfærum, sprautumótun, málmsteypu, málmplötum og extrusion.

Fullkominn leiðarvísir fyrir CNC boranir

Facebook
twitter
Pinterest
LinkedIn

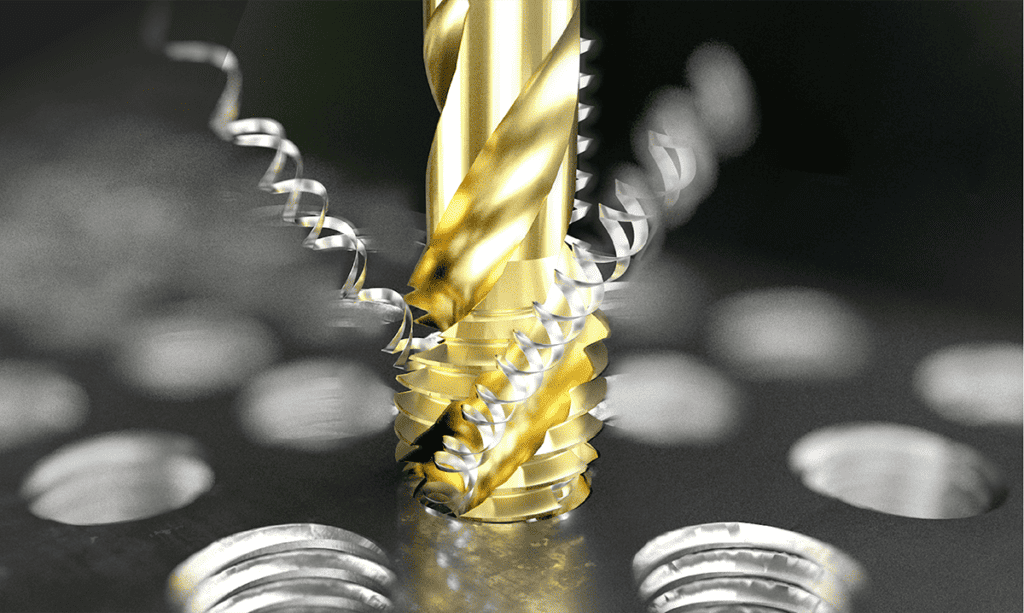
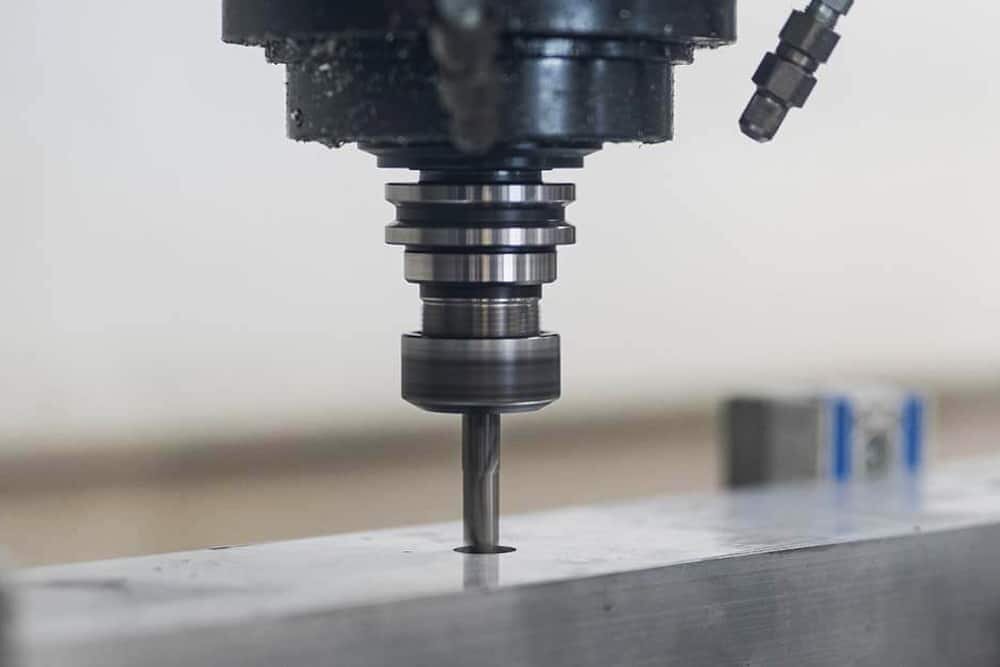
CNC-borun er ferlið við að fræsa hringlaga gat í kyrrstætt vinnustykki með snúningsskurðarverkfæri eða borvél. Götin sem fræst eru boruð með CNC-borum, venjulega til að rúma skrúfur eða bolta til samsetningar. Þess vegna eru CNC-boranir algengar í hlutum sem krefjast samsetningar íhluta. Auk þessa er CNC-borun einnig notuð í fagurfræðilegum tilgangi.

Ferlið við CNC-borun hefur svipuð skref og aðgerðir eins og CNC-fræsun , CNC-beygju og -götun. Þar á meðal eru:

1. Búið til stafræna hönnun af íhlutnum í CAD hugbúnaði. Fyrsta skrefið í framleiðslu á boraðri íhlut er að búa til CAD skrá af honum í hugbúnaði eins og Autodesk Inventor eða SolidWorks. CAD skráin mun veita vélvirkjanum tæknilegar upplýsingar um íhlutinn, svo sem vikmörk, mál, magn o.s.frv.

2. Breyta hönnuninni í leiðbeiningar fyrir vélina. Þegar hönnun íhlutarins er lokið þarf að breyta henni í tungumál sem CNC-einingin skilur, eins og snið eins og STEP og STL. Þetta skref krefst venjulega þess að keyra CAD-hönnunina í gegnum CAM-hugbúnað til að búa til vélrænt skiljanlegan G-kóða.

3. Hlaða leiðbeiningunum inn í CNC vélina. Þegar leiðbeiningum er hlaðið inn í CNC vél, stýrir G-kóði vélarinnar hvernig CNC vélin og skurðarverkfærin hreyfast og virka í gegnum borunarferlið, svo sem snúnings- og línulega hreyfingu, verkfæraleiðum, hraða og öðrum aðgerðum.

4. Setjið upp CNC vélina. Uppsetning CNC véla felur venjulega í sér að setja upp borinn og festa vinnustykkið samkvæmt forskriftum.

5. Framkvæmið boraðgerðir. Eftir að hafa kveikt á CNC vélinni getur vélvirkinn hafið CNC boraðgerðina.

6. Metið íhluti. Eftir að CNC-boruninni er lokið skoðar vélvirkinn hlutinn til að leita að villum eða göllum.

Kostir CNC borunar

CNC borvélar bjóða upp á marga kosti fram yfir hefðbundna bortækni.

Meiri nákvæmni. Borvélar sem eru samþættar CNC-tækni geta framleitt göt sem passa við kröfurnar með meiri nákvæmni. Þol CNC-borunar fer eftir flækjustigi vélarinnar og skerpu borverkfærisins.

Fleiri efnisvalkostir. CNC borvélar eru samhæfar við fjölbreytt efni, allt frá tré til plasts og málms. Þar að auki, þar sem CNC vélar geta rúmað marga bor, er hægt að fræsa fjölbreytt göt í einu. Gott dæmi er fjölspindelborvél, sem gerir þér kleift að setja upp marga bor og bora göt í vinnustykki samtímis.

Meiri afritunargeta. Þar sem CNC borvélin er stjórnað af tölvu, nær CNC vélin fullri sjálfvirkni og forðast handvirka notkun. Þess vegna eru nánast engin villur í CNC borunarferlinu og það er minna líklegt til villna. Hraðvirkir framleiðendur geta náð mikilli samræmi í holum í gegnum framleiðslulotur og framleiðslulotur.

Tegundir CNC borvéla

Hægt er að framkvæma CNC boranir með því að nota nokkrar gerðir af borvélum og eins og önnur CNC vélaverkfæri hefur hver borvél sína eiginleika og getu. Hér eru algengar vélar sem þú getur notað og grunn og sérstaka notkun þeirra.

Lóðrétt borpressa. Hún er með gírdrifnum spindelhaus sem er sérstaklega hannaður fyrir CNC-borun á þungum, stórum hlutum. Hún getur verið CNC-boruð eða handvirk og krefst vélvirkja til að færa vinnustykkið að skurðarverkfærinu.

Geislaborvél. Þessi tegund af CNC borvél notar grunnvirkni sem staðsetur hreyfanlegan spindil á föstu vinnustykki. Slíphausar veita skurðarverkfærum nægilega fjölhæfni til að framkvæma fjölbreyttar aðgerðir á hlutum af flestum stærðum og gerðum. Fyrir vikið er hún fjölhæfari og fær um að framkvæma fjölbreyttar boraðgerðir sem ekki hefur sést í fyrri gerðum.

Raðborvél. Raðborvélar eru með marga vinnsluhausa (til að forðast rugling við spindla geta verið margir spindlar í einum vinnsluhaus). Venjulega eru þessir vinnsluhausar staðsettir fyrir ofan vinnuborðið þar sem hlutar eru festir eða settir upp. Þeir geta framkvæmt margar aðgerðir samtímis.

Fjölása borvél . Hún hefur marga spindla tengda við vinnuhaus og allir spindlar fæða vinnustykkið samtímis. Slíkar vélar eru mjög nauðsynlegar til að framleiða hluti með miklum fjölda gata nálægt hvor annarri. Þetta eru algengustu vélarnar sem finnast hjá mörgum CNC vinnsluþjónustuaðilum og henta til að framleiða götótta hluti.

Örborvélarnar eru nákvæmustu CNC borvélarnar með litlum spennum. Örborvélarnar eru með litla spennu og mikla nákvæmni. Þess vegna henta þær til að bora íhluti sem krefjast mikillar vikmörkunar og nákvæmni.

Borvél með turn. Borvélar með turn eru með marga vinnuhausa festa á turn. Þetta gerir kleift að skipta fljótt um skurðarverkfæri og staðsetja þau á vinnustykkið. Þessi tegund af borvél er með turn með mörgum vinnuhausum. Þess vegna henta þær fyrir boraðgerðir sem krefjast stöðugra breytinga á staðsetningu verkfærisins á vinnustykkinu.

Varúðarráðstafanir og ráð fyrir CNC boranir og hönnun

Til að hámarka CNC borunarferlið verða hönnuðir að huga að þáttum eins og borunar- og útgöngufleti, holubeinleika, flísaúthreinsun, snittari vöruhönnun, holuformi og heildaruppsetningu hluta. Hagræðing allra þátta stuðlar að heildarárangri CNC borunar og bætir endanleg gæði og virkni hlutans.

1. Veldu rétta CNC borann

Það getur verið krefjandi að velja rétta borann út frá efni, uppbyggingu og virkni og er algeng orsök galla í framleiddum borholum. Þú getur rætt bestu nálgunina með því að ráðfæra þig við CNC borunarsérfræðing eða þjónustuaðila.

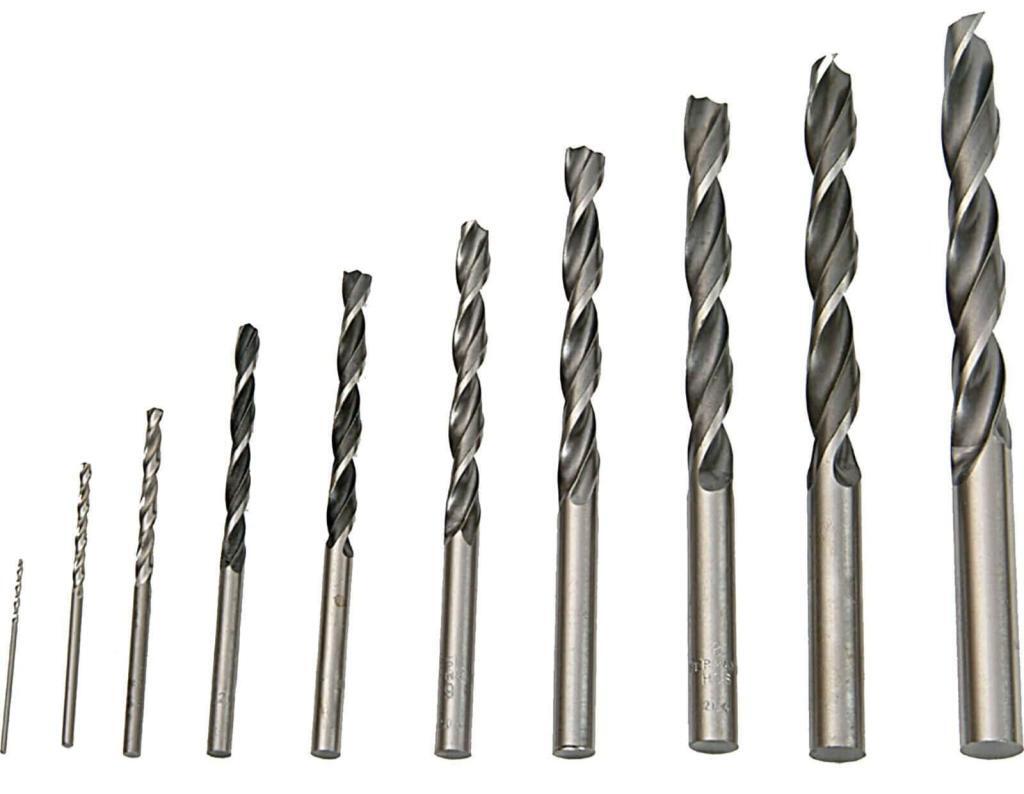
CNC bora

2. Boran er hornrétt á innganginn

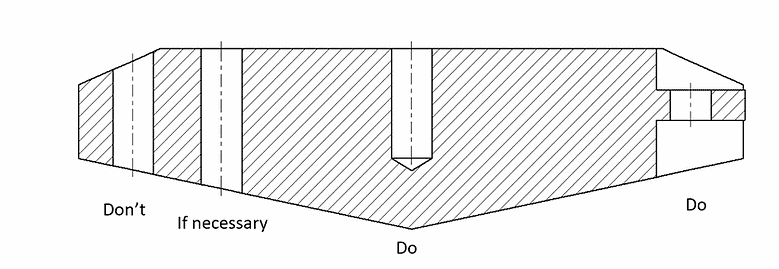
Inngangsyfirborð borsins ætti að vera hornrétt á borann, þetta hjálpar til við að tryggja að gatið sé á réttum stað, eins og sýnt er á myndinni hér að neðan.

Útgangsyfirborð borans ætti einnig að vera hornrétt á ás borans til að forðast brotavandamál þegar boran fer út úr vinnustykkinu, eins og sýnt er hér að neðan.

borkrona er hornrétt á innganginn-2

3. Forðist truflaðan skurð

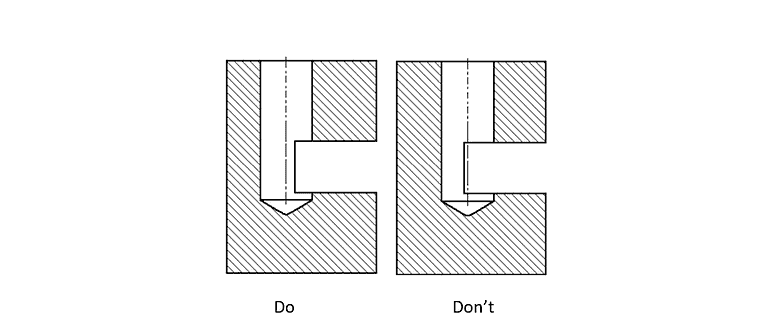
Ef réttleiki fullunnar holunnar er sérstaklega mikilvægur er best að forðast truflaðan skurð. Ef borkronan sker annað op á annarri hliðinni mun einhver sveigja eiga sér stað. Jafnvel þótt réttleiki sé ekki mikilvægur, verður miðpunktur borkronans að vera í efninu í gegnum skurðarferlið til að koma í veg fyrir mikla sveigju og hugsanlegt brot á borkronanum.

4. Notaðu venjulega bor

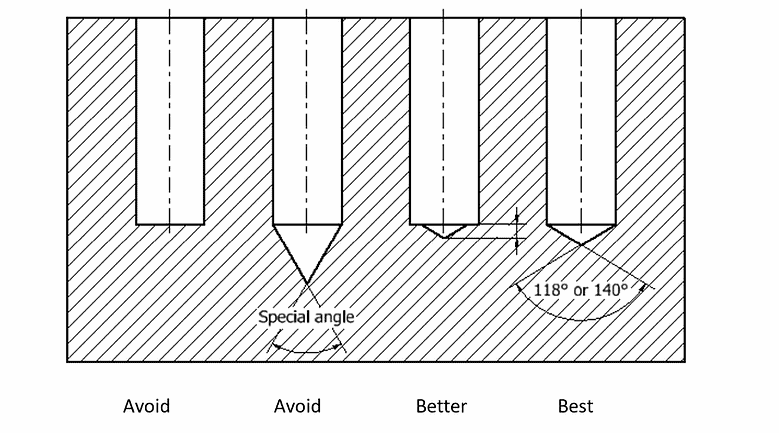
Neðsta lögun blindgatsins ætti að vera lögun sem boruð er með venjulegu bor, eins og sýnt er á myndinni hér að neðan. Þegar þörf er á flötum botnholum er leyfilegt að nota staðlaða borpunkta (118° eða 140° fyrir ryðfríu stáli).

Notaðu venjulega bora

5. Forðastu að nota djúpar holur

Forðastu að nota djúp göt (meira en 8 sinnum þvermál) þar sem það getur valdið vandamálum með flísahreinsun og hugsanlegum frávikum í réttu. Sérstakir borar á markaðnum geta náð 40x þvermál, en kostnaður þeirra er mun hærri; þeir ættu að forðast.

6. Forðastu að hanna hluta með litlum götum

Ef notkun hlutarins krefst ekki lítillar stærðar, forðastu að hanna hluta með litlum götum. Þetta er vegna þess að líklegra er að litlar borar brotni. Til að auðvelda framleiðslu er þvermál um það bil 3 mm kjörið lágmark.

7. Kartesísk hnit

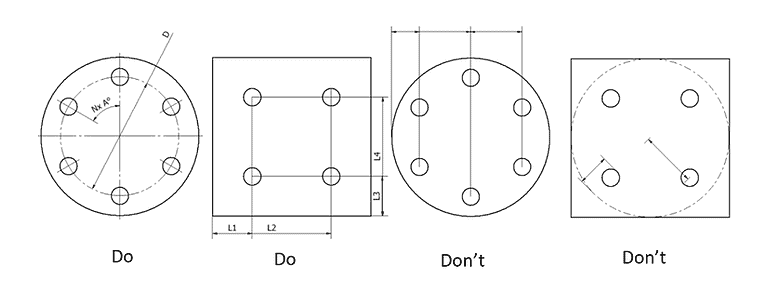
Notaðu rétthyrnd hnit í stað hyrndra hnita til að tilgreina staðsetningu hola á möluðum hlutum. Fyrir vélamenn gera þeir það auðveldara og öruggara að leggja út hluta eða borverkfæri. Fyrir snúna hluta er miðja hlutans náttúrulegur uppruni málanna.

8. Fæða og hraði

Gakktu úr skugga um að þú komist að því hvernig á að draga úr hraða og hraða til að viðhalda framleiðni. Þessir þættir eru háðir skurðarformi og efnisgerð.

9. Flís fjarlæging og brot

Flísar verða að vera í raun losaðar við CNC borun og eftir vinnslu. Það er mjög mikilvægt að hafa stjórn á þeim þar sem þeir geta valdið einhverjum vandamálum. Þú gætir prófað að nota sérhæfðan spónbrjótandi bor. Að auki, notaðu kælivökva þegar nauðsyn krefur til að bæta hitaleiðni.

Mismunur á CNC borun og slá

CNC borun er ferlið við að þrýsta bor inn í vinnustykkið til að búa til gat í vinnustykkið. CNC þráður er ferlið við að búa til snittari göt í vinnustykki, með því að nota krana til að búa til samfelldan spíralhrygg í vinnustykkinu. Svo, stærsti munurinn á milli þeirra er sá að CNC borun felur í sér að búa til göt, á meðan þráðarslagning felur í sér að búa til þræði innan núverandi hola.

CNC slá

Að auki er annar stór munur á CNC borun og þráðaborun tegund bora sem notuð er. CNC boranir nota venjulega snúningsbora, en tvinnaboranir nota venjulega kranabora. Tapborar eru sérstaklega hannaðir til að búa til þræði og henta því ekki til notkunar í CNC borunarforritum.

Notkun CNC borunar

CNC boranir eru mikið notaðar. AN-frumgerð dregur saman nokkrar algengar umsóknir um boranir:

Sheet Metal tilbúningur

Sheet Metal Fabrication er hentugur til að bora hluta eins og mælaborð, vélar o.fl. í bíla-, flug- og byggingariðnaði. Það vinnur með öðrum CNC vinnsluferlum eins og mölun og beygju.

Viðarframleiðsla

Borunaraðgerðir eru mikilvægur þáttur í viðarframleiðslu. Með þessari vél geta timburframleiðendur notið sjálfvirkni, nákvæmni, nákvæmni og mikils umburðarlyndis. Að auki metur iðnaðurinn fagurfræði, sem er tryggð af handverki.

Nákvæm CNC borunarþjónusta

Vegna ýmissa þátta eins og mikils upphafskostnaðar, rekstrarvilla og viðhalds er það ekki hagkvæmt fyrir hönnuði að kaupa borvélar sínar. Þess vegna er útvistun til sérsniðinnar CNC-vinnsluþjónustu betri nálgun. Hjá AN-Prototype bjóðum við upp á sérsniðna framleiðsluþjónustu eftir þörfum sem getur hjálpað þér að búa til nákvæmar vinnsluhluta, ekki bara CNC-boranir. Við sérhæfum okkur einnig í öðrum framleiðsluferlum eins og CNC-vinnsluþjónustu, plötusmíði, þrívíddarprentun og sprautumótun, lofttæmissteypu og fleira. Hvort sem hlutar þínir eru flóknir og þurfa borun, tappun eða aðra yfirborðsmeðferð, mun AN-Prototype uppfylla þarfir þínar með háum gæðastöðlum. Svo sendu inn CAD skrárnar þínar núna og fáðu gæðaþjónustu á samkeppnishæfu verði og með skjótum afhendingartíma.

Vinsælast

Svipaðir Innlegg

hröð verkfæri

Fullkominn leiðarvísir um hraðvirkt verkfæri

Í hraðskreiðu framleiðsluumhverfi nútímans hefur hröð verkfæri orðið fljótlegt tæki fyrir sérsniðnar vörur. Þessi grein kannar heim hraðtækjabúnaðar, ýmsar gerðir þeirra, kosti, takmarkanir og notkun ásamt því að skoða ítarlega hversu hröð verkfæri eru frábrugðin hefðbundnum verkfærum og hversu hröð verkfæri eru einstaklega staðsett miðað við hraða frumgerð.
CNC vinnsla hitavaskur

Fullkominn leiðarvísir fyrir CNC-vinnslu hitaupptöku

Í vélum og rafrásum eru hitakökur mest vanræktir hlutir. Hins vegar er þetta ekki raunin þegar vélbúnaður er hannaður þar sem hitavaskar gegna mjög mikilvægu hlutverki. Næstum öll tækni, þar á meðal örgjörvi, díóða og smári, mynda hita, sem getur dregið úr hitauppstreymi og gert rekstur óhagkvæman. Til að sigrast á áskoruninni um hitaleiðni, öðruvísi
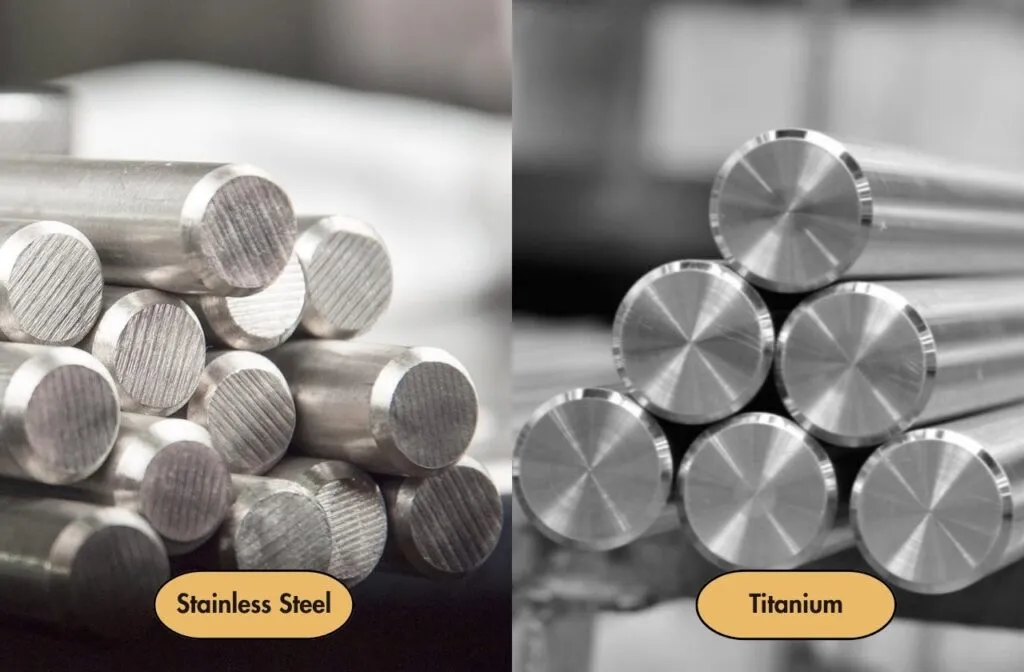
Títan vs ryðfríu stáli

Fullkominn leiðarvísir um títan vs ryðfríu stáli

CNC vinnslumarkaður í dag er fjölbreyttur. Hins vegar, þegar við vinnum efni, þurfum við samt að huga að vandamálinu varðandi tíma, kostnað og notkun. Títan og ryðfrítt stál eru almennt notuð efni okkar, við vinnslu slíkra efna ætti einnig að huga að styrkleika þess, þyngd, hvort það hafi tæringarþol, hitaþol og hvort það henti
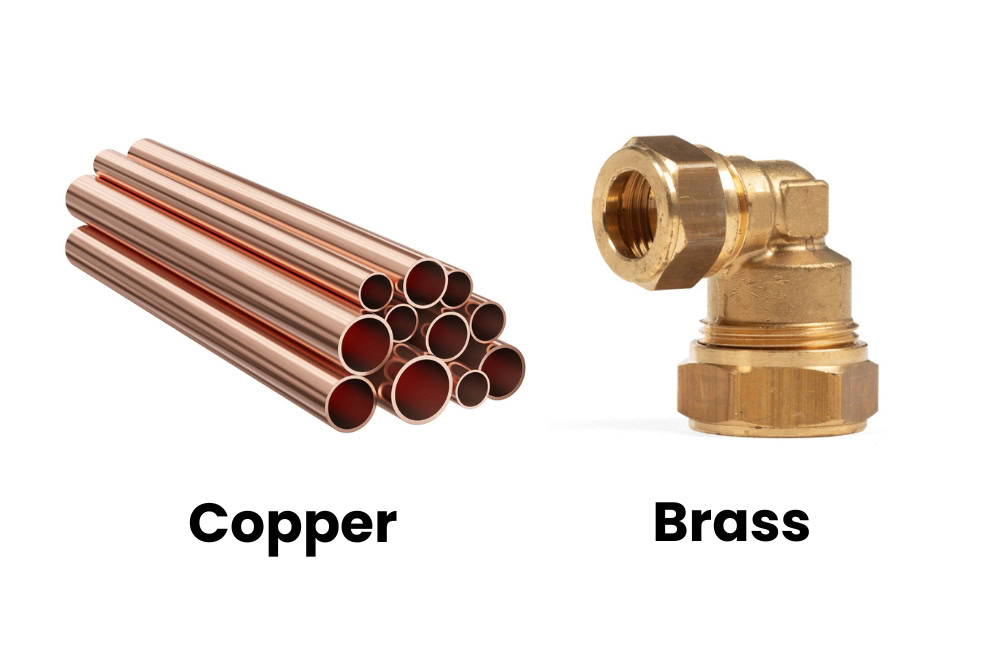
Kopar vs kopar Hver er munurinn

Kopar vs kopar Hver er munurinn

Í málmheiminum, kopar eða „rauðmálmur“. Rauður kopar og kopar er oft ruglað saman. Þrátt fyrir að báðar séu fjölhæfar koparblendi, eru þeir frummálmar vegna sérstöðu þeirra, sem mun hafa áhrif á frammistöðu, endingartíma og jafnvel útlit. Kopar og kopar eru tveir mjög ólíkir málmar, með bæði líkindi og verulegan mun. Að velja rétt
Títan vs ál

Fullkominn leiðarvísir um títan vs ál

Sérhver iðnaður á markaði í dag þarf að huga að efninu til framleiðslu á hlutum, það fyrsta sem kemur upp í hugann eru þrír eiginleikar: kostnaður við efni, verð, styrkur og þyngd. Bæði ál og títan hafa aðra mikilvæga eiginleika, svo sem framúrskarandi tæringar- og hitaþol, og þau geta það
tómarúmsteypa

Fullkominn leiðbeiningar um tómarúmsteypu

Tómarúmsteypa er ferlið sem notað er til að framleiða hágæða plasthluta sem eru sambærilegir við sprautumótaða hluta. Tómarúmsteyputækni hefur verið þróuð í meira en hálfa öld og það er vinnslutækni með miklum kostnaði og mjög litlum kostnaði og tímakostnaði fyrir framleiðsluhluta í litlu magni. An-Prototype hefur meira en