ál-anodizing

Martin.Mu

Sérfræðingur í hraðri frumgerðasmíði og hraðri framleiðslu.

AN-PROTOTYPE & DDPROTOTYPE FORSTJÓRI
Sérhæfir sig í CNC vinnslu, 3D prentun, urethane steypu, hraðvirkum verkfærum, sprautumótun, málmsteypu, málmplötum og extrusion.

Fullkominn leiðarvísir um efnafræðilegan frágang á CNC véluðum hlutum

Facebook
twitter
Pinterest
LinkedIn

Öll frágangur á CNC-fræstum hlutum eykur kostnað og framleiðslutíma, en rétt yfirborðsáferð hefur möguleika á að gera hönnunarsýn þína að veruleika. Yfirborðsmeðferð fyrir CNC-fræsaða málmhluta felur venjulega í sér ýmsar vélrænar aðferðir eins og slípun, fægingu og sandblástur, en efnafræðileg yfirborðsmeðferð eins og óvirkjun og anóðisering er einnig í boði.

Efnafræðileg yfirborðsmeðferð getur fjarlægt ófullkomleika á málmhlutum og jafnvel breytt rafleiðnistigi þeirra, lengt endingartíma þeirra og einnig bætt slit þeirra og tæringarþol. Efnafræðileg yfirborðsmeðferð hefur margvísleg iðnaðarnotkun: í geimferðaiðnaðinum, til dæmis, eru efnafræðileg yfirborðsmeðferð notuð til að auka endingu hluta, auka hitastöðugleika og hægja á oxun. Í rafeindaiðnaðinum er hægt að finna efnafræðilega yfirborðsmeðferð við framleiðslu á öllu frá farsímahylkjum og leikjatölvuhylkjum til myndatökubúnaðar. Þó að það séu margir efnafræðilegir frágangsvalkostir í boði, eru þeir ekki endilega hentugir fyrir hvert málmefni. Reyndar er hver efnafræðileg yfirborðsmeðferð venjulega tengd sérstöku efni og hefur sína kosti og galla. Í þessari handbók munum við kanna nokkur algeng efnafræðileg frágangsferla svo þú getir ákveðið hver er best fyrir CNC verkefnið þitt.

Passivation

Passivation Ryðfrítt stál

ál-anodizing

Anodizing ál

Þegar þú velur rétta efnafræðilega áferðina fyrir málmhlutana þína þarftu að huga að samhæfum efnum og lokanotkun. Þetta þýðir að huga að ýmsum samhengisþáttum, þar á meðal:

Til að hjálpa þér að meta valkosti þína, tekur AN-Prototype saman algengar efnafræðilegar áferð og samhæf efni þeirra til viðmiðunar:

Anóðisering: ál, títan og önnur málmlaus málmar

Óvirkjun: ryðfrítt stál

Svart oxíð: stál, ryðfrítt stál, kopar og aðrir málmar

Efnafræðileg húðun (krómatbreytingarhúðun): Ál

Rafpólun: Ál, stál, ryðfrítt stál, kopar, títan, messing, brons, beryllíum og rafhúðun þess. Kadmíum: Króm, kopar, gull, nikkel, silfur, tin. Ál, stál og aðrir málmar.

Krómhúðun: Ál, stál, ryðfrítt stál, nikkelmálmblöndur, títan, kopar og aðrir málmar

Pólýtetraflúoróetýlen (Teflon™) húðun : Ál, stál og aðrir málmar

Raflaus nikkel : Ál, stál og ryðfrítt stál

Galvaniseruðu : stáli

Kynning á efnafræðilegri yfirborðsmeðferð

Leyfðu okkur að læra um ferlið, hvernig þessi efnafræðilega frágangur virkar og hvernig þau geta gagnast CNC verkefnum þínum.

Anodizing

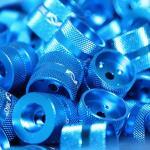
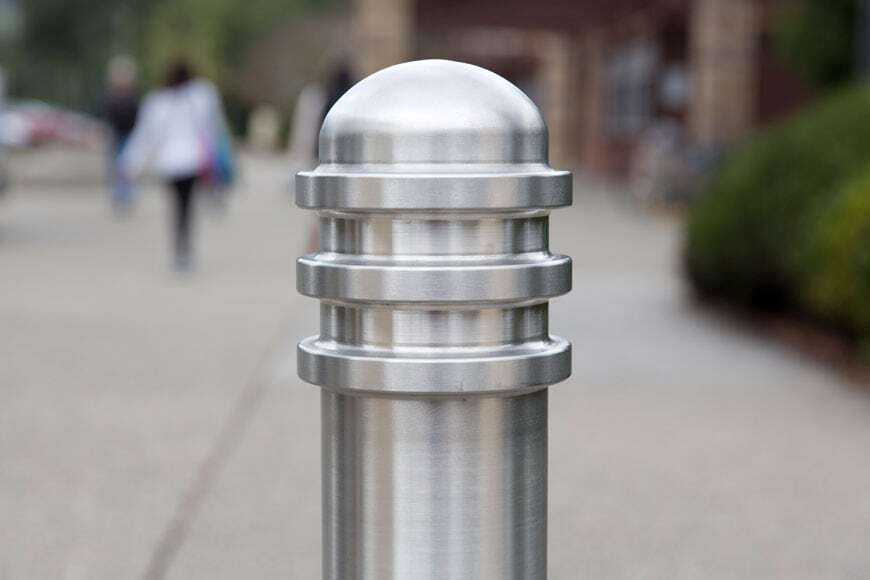
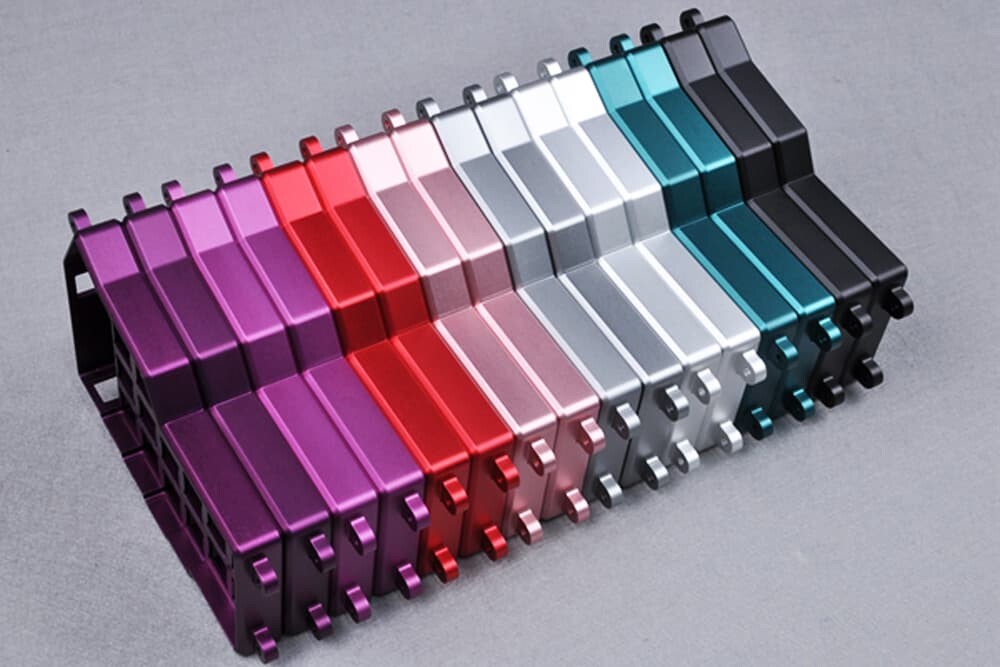
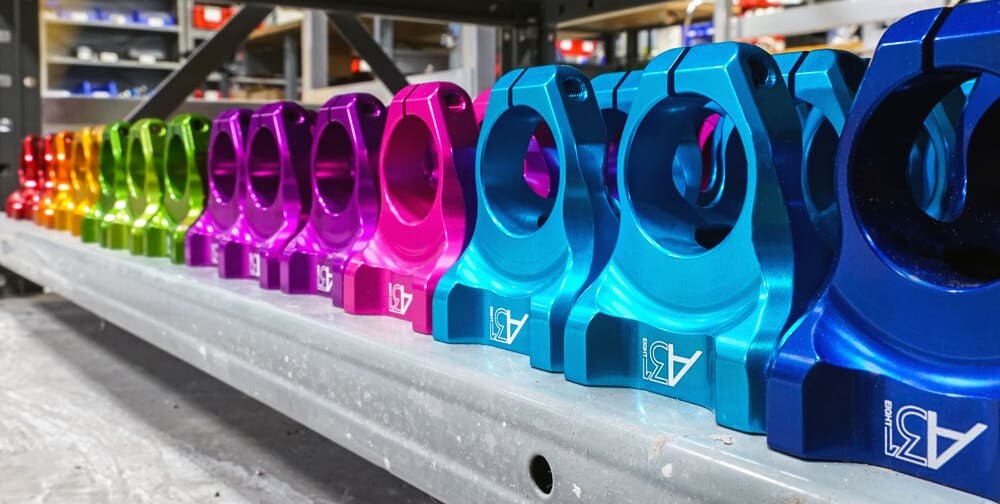
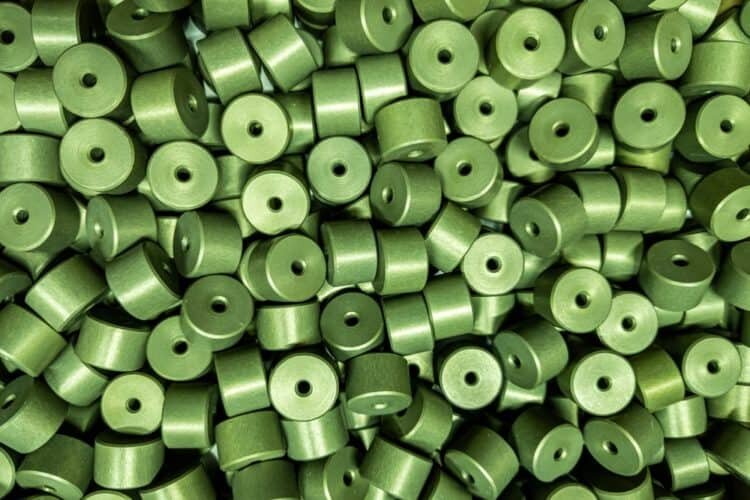
Anóðisering er vinsæll áferðarmöguleiki fyrir ál- og títanhluta sem bætir oxíðlagi við yfirborð hlutarins og býr til anóðoxíðfilmu fyrir aukna vörn og betri fagurfræði. Til að anóðisera CNC álhluta er álhlutnum dýft í súrt raflausnarbað og síðan er notaður katóða (neikvætt hlaðin rafskaut) til að láta lausnina losa vetnisgas. Á sama tíma losar CNC álhlutinn (jákvætt hlaðin anóða) súrefni og myndar verndandi oxíðlag á yfirborði sínu. Eftir anóðiseringu álhluta mun yfirborð hans hafa örsmá svigrúm sem þarf að innsigla með efnalausn til að koma í veg fyrir tæringu og uppsöfnun mengunarefna.

Anodized álhlutar eru endingargóðir og þola tæringu og slit, sem getur dregið úr viðhaldskostnaði. Á sama tíma er anodized lagið ekki leiðandi og samræmist að fullu undirlaginu úr áli, svo það mun ekki flísa eða flagna eins og málning og málning. Reyndar, auk þéttingar, er hægt að mála eða lita porous anodized lagið og er einnig umhverfisvænna þar sem anodized áferðin er óeitruð og efnafræðilega stöðug. Anodizing er ekki bara fyrir ál: ferlið hentar einnig fyrir títan og aðra hluta sem ekki eru úr járni.

Það eru þrjár mismunandi gerðir af anodizing:

Tegund I (krómanodiserun) framleiðir þynnsta oxíðlagið, sem þýðir að það breytir varla stærð hlutarins. Anodiseraðir hlutar af gerð I verða daufir á litinn og munu ekki taka í sig aðra liti vel.

Tegund II (anóðun á bórsúlfúrsýru) hefur betri viðloðun á oxíðlagi og er örlítið þykkari en tegund I. Með anóðun á tegund II er auðvelt að búa til bláa, rauða, gullna, græna og svarta anóðaða hluti.

Tegund III (harð brennisteinssýruanóðun) er algengasta tegund anóðunar. Hún hefur skýrasta áferðina, sem þýðir að hún virkar með fleiri litum. Það er vert að taka fram að tegund III anóðun gefur aðeins þykkari áferð en tegund II anóðun, sem þarf að gæta að fyrir hluti sem krefjast þröngra vikmörk.

Aukin ending, slit og tæringarþol rafskautaðra hluta og mikla víddarstýringu sem ferlið býður upp á hafa gert rafskaut sérstaklega vinsælt í geimferðum, læknisfræði, bifreiðum, rafeindatækni og fleira.

Þrátt fyrir einstaka fjölhæfni hefur anodizing einnig ókosti:

Breyting á vídd hlutar : Anóðisering málma breytir vídd hlutarins, þannig að taka þarf tillit til oxíðlagsins þegar víddarþol er ákvarðað, eða efna- eða eðlisfræðileg gríma er notuð til að tryggja að ákveðin svæði hlutarins haldist ómeðhöndluð, sérstaklega svæði eins og sum göt.

Litasamræmi er erfitt. Það getur verið erfitt að ná samræmdri litasamræmi ef anóðíseruðu íhlutirnir eru ekki unnir í sömu lotu.

Ekki hentugt fyrir leiðandi notkun. Anóðisering málmhluta eykur rafmagns- og hitaþol þeirra og hentar ekki fyrir leiðandi notkun.

Passivation

Passivation Parts

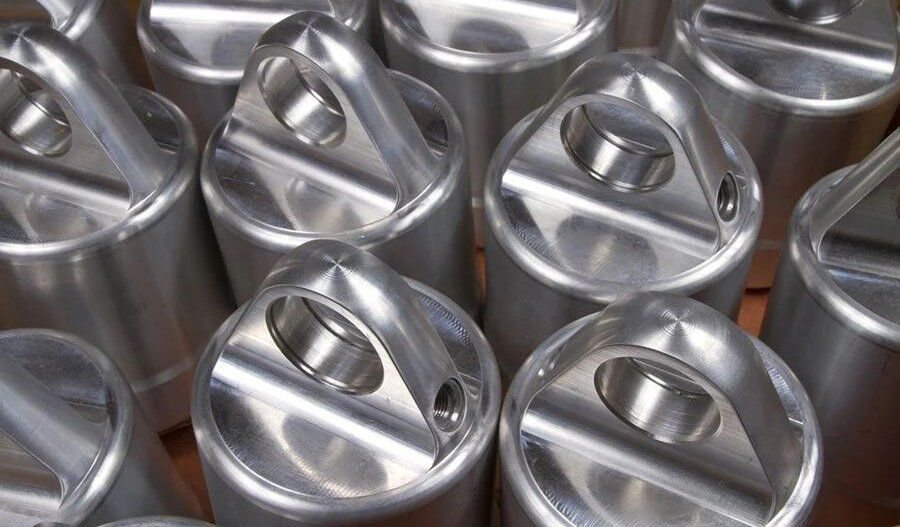
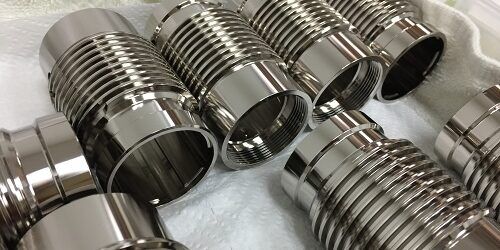
Passivation kemur í veg fyrir tæringu á ryðfríu stáli hlutum, hjálpar þeim að viðhalda hreinleika, frammistöðu og útliti. Ekki aðeins eru óvirkir hlutar ryðþolnari og þar af leiðandi betri til notkunar utandyra, heldur eru þeir líka ólíklegri til að vera grýttir, endast lengur, líta betur út og eru hagnýtari. Fyrir vikið er passivering notuð í ýmsum atvinnugreinum, allt frá lækningaiðnaðinum til geimferða með þéttum víddarvikmörkum.

Passunarferlið felur í sér að bæta við saltpéturs- eða sítrónusýru. Þó að saltpéturssýra hafi jafnan verið dæmigerður valkostur fyrir passivering, hefur sítrónusýra nýlega vaxið í vinsældum vegna þess að hún styttir hringrásartíma og er öruggari og umhverfisvænni. Við passivering eru hlutar úr ryðfríu stáli sökkt í sýrulausn til að fjarlægja ryð af yfirborði þeirra án þess að hafa áhrif á krómblöndunarefnið í ryðfríu stáli. Með því að bera sýru á ryðfrítt stál fjarlægir það öll laus járn eða járnsambönd af yfirborði þess og skilur eftir sig lag sem samanstendur af króm (og stundum nikkel). Eftir útsetningu fyrir lofti hvarfast þessi efni við súrefni og mynda verndandi oxíðlag.

Mikilvægt er að hafa í huga að óvirkjun getur lengt framleiðslutíma hlutar. Áður en hlutur er óvirkjaður verður að þrífa hann til að fjarlægja fitu, óhreinindi eða aðra mengun, síðan skola hann og leggja í bleyti (eða úða). Þó að ídýfing sé algengasta aðferðin við óvirkjun þar sem hún veitir jafna þekju og er fljótleg, er einnig hægt að nota sýruúða sem valkost.

Svart oxíð húðun

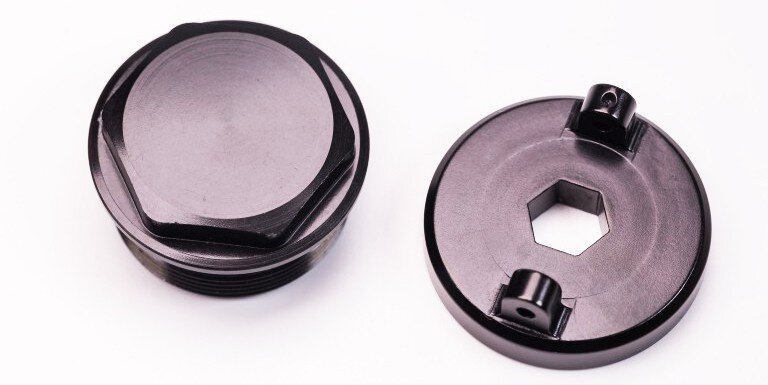
Notað á járnmálma eins og stál, ryðfrítt stál og kopar, felur svartoxíðhúðunarferlið í sér að dýfa hlutnum í oxíðbað til að mynda lag af segulíti (Fe 3 O 4 ), sem veitir smá tæringarþol.

Það eru þrjár gerðir af svartoxíðhúð:

Heitt svart oxíð : Ferlið við að húða með heitu svörtu oxíði felur í sér að dýfa hlutanum í heitt bað af natríumhýdroxíði, nítríti og nítrati til að breyta yfirborði hans í segulmagnað. Eftir hreinsun þarf að dýfa hlutunum í basískt hreinsiefni, vatn og vítissóda og síðan húða þá með olíu eða vaxi til að ná fram þeirri fagurfræði sem óskað er eftir.

Svart oxíð við meðalhita: Svart oxíð við meðalhita er mjög svipað og svart oxíð við hitauppstreymi. Helsti munurinn er sá að húðaðir hlutar verða svartir við lægra hitastig (90 – 120 °C). Þar sem þetta hitastig er undir suðumarki natríum- og nítratlausna er engin ástæða til að hafa áhyggjur af ætandi gufum.

Kalt svart oxíð : Kalt svart oxíð notar koparselen sem hefur verið sett í hlutinn til að breyta lit hans. Hlutir sem eru húðaðir með svörtu oxíði hafa betri tæringar- og ryðþol, endurskinsgetu minni og endingartíma. Olíu- eða vaxhúðun eykur vatnsþol og kemur einnig í veg fyrir að skaðleg efni komist inn í málminn, sem gerir hlutinn auðveldari í þrifum. Svarta oxíðhúðin bætir einnig við þykkt málmsins, sem gerir það tilvalið fyrir borvélar, skrúfjárn og önnur verkfæri sem þurfa hvassa brún sem dofnar ekki með tímanum. Hins vegar er slitþol kalda svarta oxíðsins lélegt.

Efnafræðileg kvikmynd

Chem Film

Efnafilma, einnig þekkt sem krómatbreytingarhúð, er þunnt efnahúð sem venjulega er borið á ál (þó það sé einnig hægt að bera það á aðra málma) til að koma í veg fyrir tæringu og bæta lím og málningu viðloðun. Kemísk filmuáferð hefur oft sérsamsetningu, en króm er aðal innihaldsefnið í hverri tegund. Hægt er að setja á efnafilmu með því að úða, dýfa eða bursta og, allt eftir vöru og samsetningu, getur það verið gult, brúnt, gyllt eða glært á litinn.

Þó önnur áferð dragi úr varma- og rafleiðni, leyfa efnafilmuáferð áli að halda leiðandi eiginleikum sínum. Efnafilmur eru líka tiltölulega ódýrar og, eins og getið er hér að ofan, góðan grunn til að mála og grunna (til að auka tímasparnað). Hins vegar eru efnafilmur ekki tilvalnar fyrir fagurfræðilega stillt CNC verkefni vegna næmis þeirra fyrir rispum, rispum og öðrum yfirborðsskemmdum.

Rafgreiningarfæging

Rafgreiningarfæging

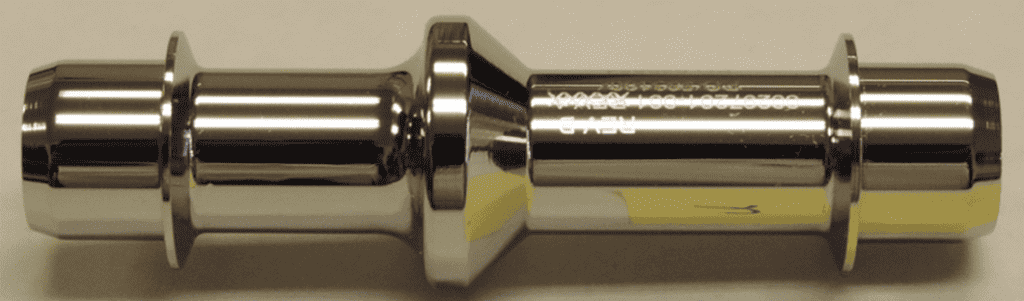
Raffæging er rafefnafræðilegt frágangsferli sem almennt er notað til að fjarlægja þunn efnislög úr stáli, ryðfríu stáli og svipuðum málmblöndur. Við rafslípun er hlutnum sökkt í efnabað og rafstraumur settur á til að leysa upp yfirborðslag hans. Ýmsar breytur hafa áhrif á frágang hlutans, þar á meðal efnasamsetningu raflausnarinnar, hitastig og útsetningartíma hlutans.

Raffæging fjarlægir venjulega 0.0002 til 0.0003 tommur af yfirborði hlutar og skilur eftir sig slétt, glansandi og hreint yfirborð hluta. Aðrir kostir raffægingar eru meðal annars bætt tæringarþol, lengri líftími hluta, bættur þreytustyrkur, lægri núningsstuðull, minni yfirborðsgrófleiki og útrýming yfirborðsgalla eins og burrs og örsprungna.

Rafslípun er hentug fyrir stál, ryðfrítt stál, kopar, títan, ál, kopar, brons, beryllium o.s.frv. Rétt er að taka fram að rafpússun er hraðari og ódýrari en handfæging, en hún fjarlægir ekki 100% ófullkomleika á yfirborði.

Málmhúð

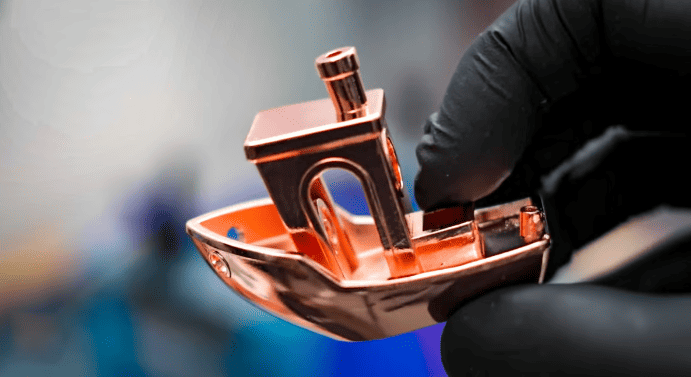
Rafhúðun er í raun hið gagnstæða ferli raffægingar. Í stað þess að fjarlægja málmlag til að ná endanlegu yfirborði, setur rafhúðun viðbótarlag sem eykur þykkt hlutarins. Samhæft við kadmíum, króm, kopar, gull, nikkel, silfur og tin, framleiðir rafhúðun slétta hluta sem sýna minna slit með tímanum vegna aukinnar verndar gegn tæringu, bleytu, höggum og hita. Rafhúðun eykur viðloðun milli undirlags og viðbótar yfirhúð þess og getur, allt eftir tegund málms sem notaður er, gert hlutinn þinn segulmagnaðan eða leiðandi.

Í samanburði við aðrar yfirborðsmeðferðir með CNC vélbúnaði er rafhúðun ekki sérstaklega umhverfisvæn vegna þess að hún framleiðir hættulegan úrgang sem getur mengað umhverfið alvarlega ef ekki er meðhöndlað á réttan hátt. Húðun er einnig tiltölulega kostnaðarsöm vegna málma og efna (og annarra nauðsynlegra efna og búnaðar) sem þarf til málunar og getur verið tímafrekt, sérstaklega þegar hlutar þurfa mörg lög.

Króm málun

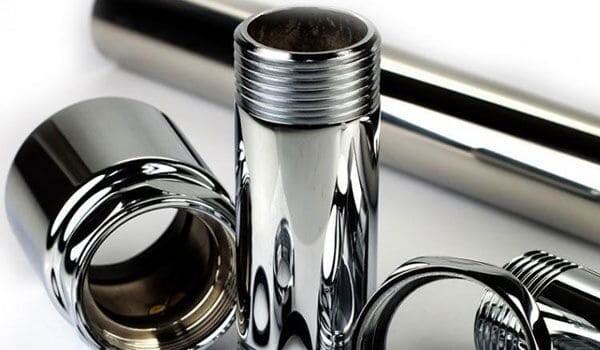
Krómhúðun, eða krómhúðun, er tegund rafhúðun sem felur í sér að þunnu lagi af krómi er bætt við málmhluta til að auka yfirborðshörku hans eða tæringarþol. Með því að bæta við lagi af krómi getur verið auðveldara að þrífa hlutann og bæta fagurfræði hans, og næstum alla málmhluta er hægt að húða með krómi, þar með talið málma eins og ál, ryðfrítt stál og títan.

Krómhúðunarferlið felur venjulega í sér fituhreinsun, handhreinsun og formeðferð hluta áður en þeir eru settir í krómbaðið. Hluturinn verður þá að vera nógu lengi í tankinum til að krómlagið nái æskilegri þykkt. Vegna þess að ferlið eyðir rafmagni og felur í sér mörg skref er krómhúðun tiltölulega dýrt frágangsferli sem er ekki umhverfisvænt

Pólýtetraflúoretýlen (Teflon™) húðun

Pólýtetraflúoretýlen (Teflon™) húðun

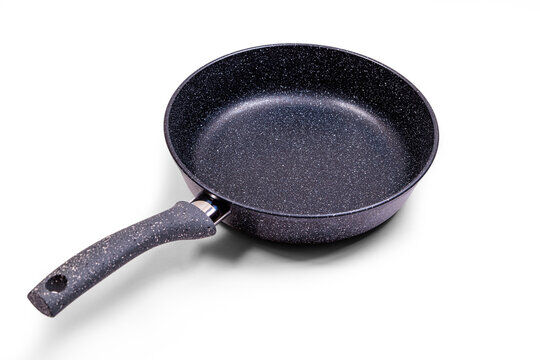
Pólýtetraflúoretýlen (PTFE) húðun, almennt þekkt sem Teflon™, er fáanleg í duftformi og fljótandi formi og er notuð um allan iðnað. Sumar PTFE forrit þurfa aðeins eina lögun, en önnur þurfa grunn og yfirlakk til að tryggja hámarksvörn. Þessa yfirborðsmeðferð er hægt að beita á ýmsa málma, þar á meðal málma eins og stál, ál og magnesíum.

PTFE-húðaðir hlutar eru með non-stick yfirborð, lágan núningsstuðul og eru mjög slitþolnir. Vegna þess að PTFE húðun hefur lítið porosity og litla yfirborðsorku, eru húðaðir hlutar ónæmar fyrir vatni, olíu og efnum. PTFE þolir einnig hitastig allt að 500°F, er auðvelt að þrífa og hefur framúrskarandi rafeinangrun og efnaþol.

Vegna efnaþols og nonstick eiginleika er PTFE almennt notað til að húða eldsneytisleiðslur og til að einangra hringrásartöflur í tölvum, örbylgjuofnum, snjallsímum og loftræstum. Það er einnig almennt notað til að húða lækningatæki sem og eldhúsáhöld. Þó að PTFE húðunarferli séu vinsæl í öllum atvinnugreinum eru þau tiltölulega dýr og ekki eins langvarandi og aðrir efnafræðilegir frágangsvalkostir.

Raflaust nikkel

Raflaust nikkel

Raflaus nikkelhúðun vísar til þess að verndandi lag af nikkelblöndu er bætt við málmhluta. Ólíkt rafhúðunarferlinu, sem felur í sér rafstraum, felur raflaus nikkelhúðun í sér að lag af nikkelblöndu (venjulega nikkelfosfór) er sett á hlutinn með því að nota nikkelbað og efnafræðilegt afoxunarefni eins og natríumhýpófosfít. Nikkelblöndur eru settar jafnt á, jafnvel á flóknum hlutum með götum og raufum.

Nikkelhúðaðir hlutar hafa meiri viðnám gegn súrefni, koltvísýringi, saltvatni og brennisteinsvetnis tæringu. Nikkelhúðaðir hlutar hafa einnig góða hörku og slitþol og hægt er að gera þær enn harðari með viðbótar hitameðferð. Raflaust nikkel er samhæft við fjölbreytt úrval af málmum, þar á meðal áli, stáli og ryðfríu stáli.

Ferlið við raflausa nikkelhúðun er mjög krefjandi. Algeng vandamál eru uppsöfnun mengunarefna í nikkelbaðinu, hækkandi fosfórmagn og í kjölfarið lækkun á málunarhraða. Að auki getur rangt hitastig eða sýrustig valdið vandamálum með gæðahúð eins og gryfju, sljóleika og grófleika. Raflaust nikkel hentar ekki fyrir gróft, ójafnt eða illa frágengið yfirborð og þarf að hreinsa hluta af olíu og óhreinindum áður en byrjað er á málun.

Mismunandi gerðir rafmagnslausra nikkelhúðunar eru flokkaðar eftir þyngdarprósentu fosfórs í málmblöndunni. Mismunandi magn af fosfórinnihaldi veitir einnig mismunandi tæringarþol og hörku:

Lágt fosfórnikkel (2 – 4% fosfór) : Raflaus nikkelútfellingar með lágu fosfórinnihaldi hafa hörku á bilinu 58 til 62 Rc og eru mjög slitþolnar. Þær hafa hátt bræðslumark og góða tæringarþol við basískar aðstæður. Raflaus nikkelútfellingar með lágu fosfórinnihaldi verða fyrir þjöppunarálagi og eru almennt dýrari en nikkelútfellingar með miðlungs og hátt fosfórinnihald.

Meðalfosfórnikkel (5–9% fosfór) : Meðalfosfórnikkelútfellingar eru á milli lágs fosfórnikkels og hás fosfórnikkels. Það er tæringarþolið í basískum og súrum umhverfum og hefur hraðan útfellingarhraða (18 til 25 µm á klukkustund). Hörkuefni meðalfosfórnikkels getur verið hvaða gildi sem er á milli 45 og 57 Rc, og húðunin getur náð 65 til 70 Rc með hitameðferð.

Nikkel með háu fosfórinnihaldi (>10% fosfór) : Þar sem útfellingarnar í raflausu nikkeli með háu fosfórinnihaldi eru ókristallaðar, sýna hlutar hvorki fasamörk né korn, sem bætir tæringarþol þeirra og gerir þá tilvalda til notkunar utandyra eða í erfiðustu aðstæðum. Raflausu nikkeli með háu fosfórinnihaldi býður einnig upp á sveigjanleika, mikla þykkt og blettaþol og gerir lokaafurðina auðveldari í pússun eða suðu.

Galvaniseruðu

Galvaniseruðu hlutar

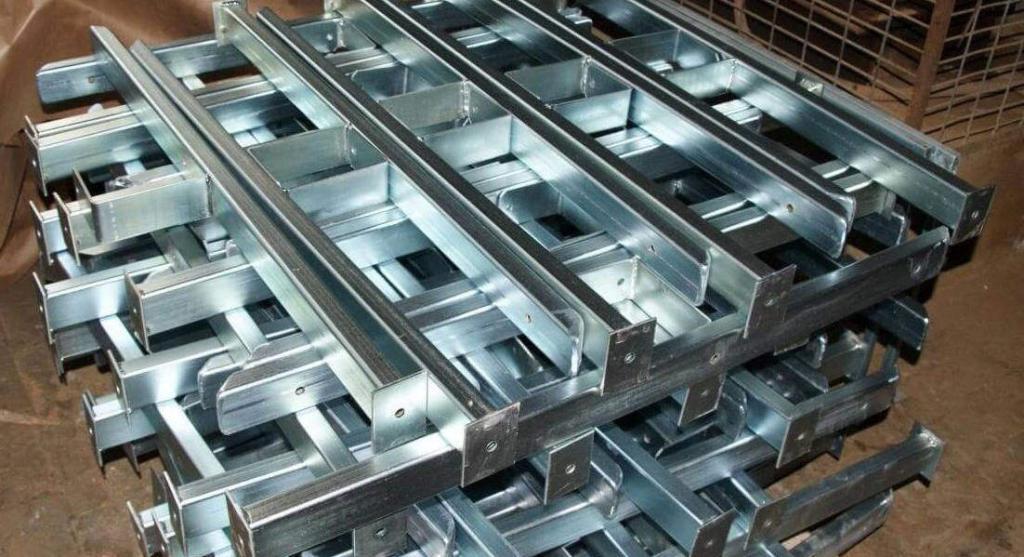
Galvaniserun, eða sinkkrómat, er vinsæl efnafræðileg áferð sem verndar stálhluta fyrir raka og tæringu. Galvaniseruðu hlutar veita lengri líftíma, betri fagurfræði og einsleitara útlit. Galvaniserun getur einnig breytt lit hlutarins í silfurblátt, gult, svart eða grænt. Annar mikilvægur ávinningur af galvaniserun er að hún verndar yfirborð hlutans í langan tíma: Jafnvel þótt húðin sé rispuð hvarfast sinkið við andrúmsloftið og oxast hratt. Hins vegar, vegna þess að sink er efnafræðilega viðkvæmt fyrir sýrum og basum, gæti galvaniserun ekki verið fullnægjandi fyrir hluta í blautu eða mjög blautu umhverfi.

Niðurstaða

Efnafræðileg yfirborðsmeðhöndlun býður upp á margvíslegar aðferðir til að ná tilætluðum gæðum og afköstum hluta, en ekki er sérhvert frágangsferli hentugur fyrir hvert efni og lokanotkun. Til að ákvarða hvaða efnafræðilega yfirborðsmeðferð er rétt fyrir þinn hluta þarftu ítarlegan skilning á lykilþáttum eins og hversu mikla tæringu, núning og slitþol lokahlutinn þarf, umhverfið sem hann verður notaður í og ​​æskileg leiðni hans. eða einangrandi eiginleika.

Í ljósi mikilvægis þessara sjónarmiða er það þess virði að finna framleiðsluaðila til að hjálpa þér að velja rétta fráganginn og tryggja að hann skili bestu mögulegu gæðum og hagkvæmni. Hjá AN-Prototype getur sérfræðiteymi okkar vélstjóra og verkfræðinga veitt innsýn ekki aðeins í efnafræðilega yfirborðsmeðferð heldur einnig í efnisval, verkfæri og viðeigandi CNC tækni. Ef þú vilt læra meira um frágangsmöguleikana sem eru í boði fyrir næsta CNC vinnsluverkefni þitt, vinsamlegast hafðu samband við okkur í dag.

Vinsælast

Svipaðir Innlegg

hröð verkfæri

Fullkominn leiðarvísir um hraðvirkt verkfæri

Í hraðskreiðu framleiðsluumhverfi nútímans hefur hröð verkfæri orðið fljótlegt tæki fyrir sérsniðnar vörur. Þessi grein kannar heim hraðtækjabúnaðar, ýmsar gerðir þeirra, kosti, takmarkanir og notkun ásamt því að skoða ítarlega hversu hröð verkfæri eru frábrugðin hefðbundnum verkfærum og hversu hröð verkfæri eru einstaklega staðsett miðað við hraða frumgerð.
CNC vinnsla hitavaskur

Fullkominn leiðarvísir fyrir CNC-vinnslu hitaupptöku

Í vélum og rafrásum eru hitakökur mest vanræktir hlutir. Hins vegar er þetta ekki raunin þegar vélbúnaður er hannaður þar sem hitavaskar gegna mjög mikilvægu hlutverki. Næstum öll tækni, þar á meðal örgjörvi, díóða og smári, mynda hita, sem getur dregið úr hitauppstreymi og gert rekstur óhagkvæman. Til að sigrast á áskoruninni um hitaleiðni, öðruvísi
Títan vs ryðfríu stáli

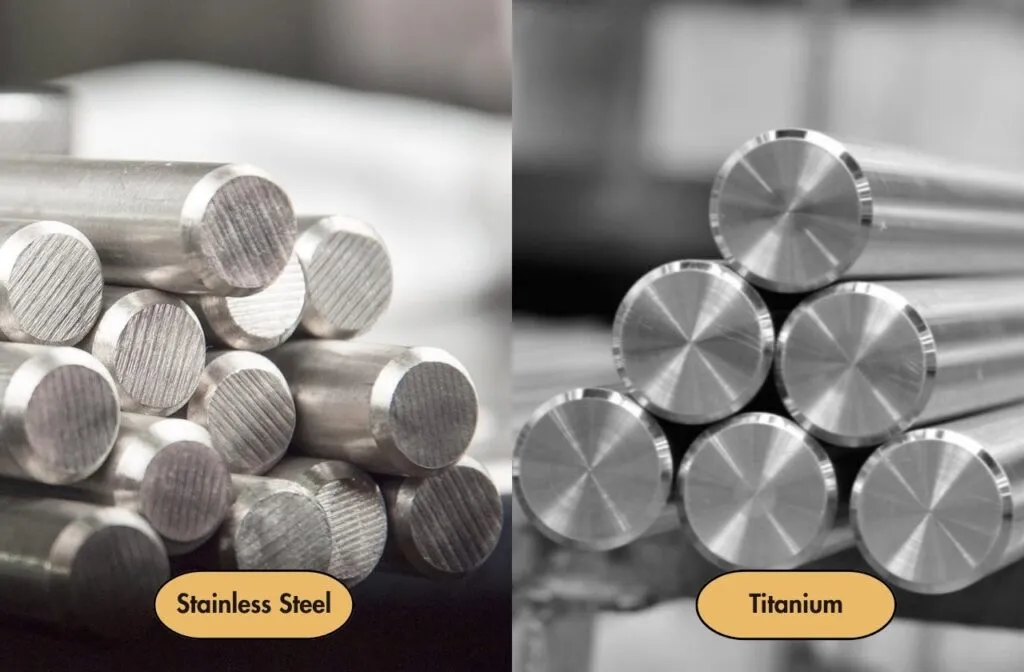
Fullkominn leiðarvísir um títan vs ryðfríu stáli

CNC vinnslumarkaður í dag er fjölbreyttur. Hins vegar, þegar við vinnum efni, þurfum við samt að huga að vandamálinu varðandi tíma, kostnað og notkun. Títan og ryðfrítt stál eru almennt notuð efni okkar, við vinnslu slíkra efna ætti einnig að huga að styrkleika þess, þyngd, hvort það hafi tæringarþol, hitaþol og hvort það henti
Kopar vs kopar Hver er munurinn

Kopar vs kopar Hver er munurinn

Í málmheiminum, kopar eða „rauðmálmur“. Rauður kopar og kopar er oft ruglað saman. Þrátt fyrir að báðar séu fjölhæfar koparblendi, eru þeir frummálmar vegna sérstöðu þeirra, sem mun hafa áhrif á frammistöðu, endingartíma og jafnvel útlit. Kopar og kopar eru tveir mjög ólíkir málmar, með bæði líkindi og verulegan mun. Að velja rétt
Títan vs ál

Fullkominn leiðarvísir um títan vs ál

Sérhver iðnaður á markaði í dag þarf að huga að efninu til framleiðslu á hlutum, það fyrsta sem kemur upp í hugann eru þrír eiginleikar: kostnaður við efni, verð, styrkur og þyngd. Bæði ál og títan hafa aðra mikilvæga eiginleika, svo sem framúrskarandi tæringar- og hitaþol, og þau geta það
tómarúmsteypa

Fullkominn leiðbeiningar um tómarúmsteypu

Tómarúmsteypa er ferlið sem notað er til að framleiða hágæða plasthluta sem eru sambærilegir við sprautumótaða hluta. Tómarúmsteyputækni hefur verið þróuð í meira en hálfa öld og það er vinnslutækni með miklum kostnaði og mjög litlum kostnaði og tímakostnaði fyrir framleiðsluhluta í litlu magni. An-Prototype hefur meira en