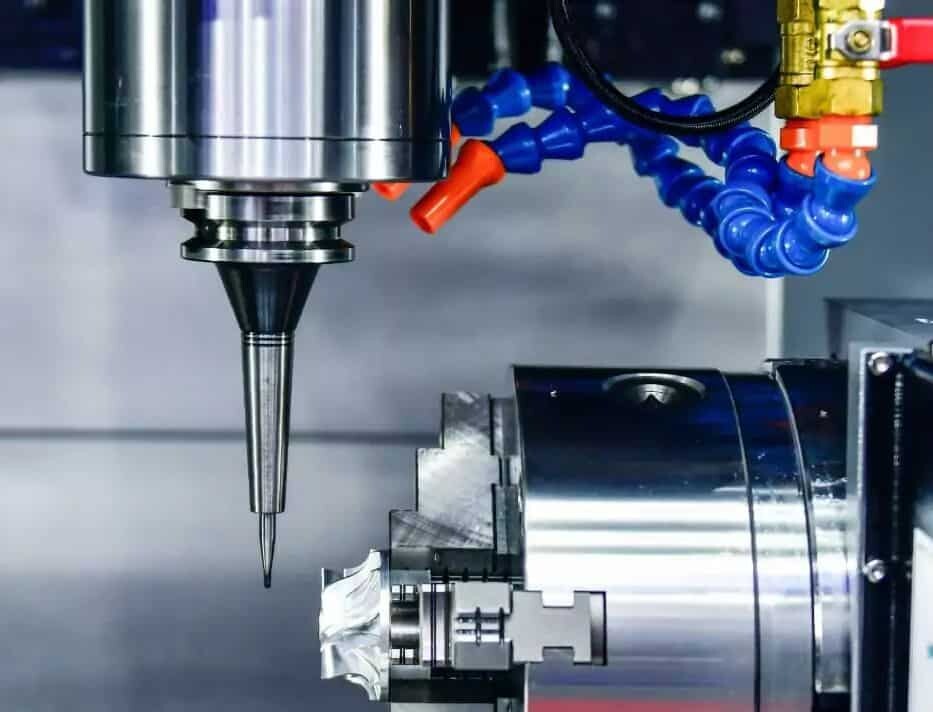
CNC vinnsla títanhluta hefur orðið sífellt vinsælli í geimferðum, læknisfræði, bíla- og orkuiðnaði. Títan málmblöndur hafa marga einstaka eiginleika og eru oft besti kosturinn fyrir CNC vélaða hluta með sérstökum forritum. Títan hefur glæsilegt hlutfall styrks og þyngdar, er 40% léttara en stál og aðeins 5% veikara. Þrátt fyrir vinsældir þess er títan einn af erfiðustu málmunum í vinnslu. AN-Prototype sérhæfir sig í CNC vinnslu títanþjónustu, sama hversu krefjandi sérstakar kröfur þínar, við munum uppfylla kröfur þínar. Við framleiðum reglulega mismunandi gerðir af títanhlutum á fljótlegan og hagkvæman hátt.

Efnisyfirlit
SkiptaHvað er títan og notkun þess?
Títan er einn algengasti málmurinn í jarðskorpunni, hefur eftirsóknarverða efniseiginleika, er suðuhæfur (í óvirku andrúmslofti) og hægt er að CNC-fræsa hann eins og ryðfrítt stál. Næstum allar yfirborðsmeðhöndlunarþjónustur, svo sem sandblástur, duftlökkun og rafgreining, munu skila góðum árangri þegar þær eru notaðar á títanhluti. Hins vegar eru títanhlutir ekki alltaf hannaðir og framleiddir á sama hátt og álhlutir eða hlutar úr ódýrari efnum. Títan kostar um það bil tífalt meira en ál 6061, svo þú þarft að ganga úr skugga um að þú fáir hlutinn kláran í fyrstu umferð. Því miður er CNC-fræsing á títan mjög krefjandi.
- Títan er lífsamhæfður, óeitrað málmur og er tæringarþolinn.
- Títan hlutar eru ekki segulmagnaðir og hafa hátt styrkleika og þyngdarhlutfall.
- Títan hefur mikla oxunarþol.
- Títan má auðveldlega blanda með járni, vanadíum, áli, mólýbdeni og nikkeli til að framleiða sterka málmhluta.
- Títan er 100% endurvinnanlegt og er umhverfisvænt málmefni.
Af þessum ástæðum eru CNC títanhlutar oft notaðir í atvinnugreinum eins og geimferðum, bifreiðum og læknisfræði.
Flug- og geimferðir: hlutar flugvélahreyfla, skrokkhlutar, snúningshlutar, þjöppublöð o.s.frv. Reyndar er það flug- og geimferðaiðnaðurinn sem knýr framleiðslu á títan: tveir þriðju hlutar af öllu títan sem framleitt er í heiminum eru notaðir í flugvélahreyfla og flugskrokk.
Læknisiðnaður: Títanhlutir eru meðal annars skurðaðgerðarígræðslur (eins og langtíma mjaðmaskiptingar) og hljóðfæri. Málmurinn er einnig notaður til að búa til hluti eins og hjólastóla og hækjur.
Vélrænir eiginleikar títans
- Þéttleiki: 4.50 g / cm3
- Bræðslumark: 1650-1670 °C
- Suðumark: 3287 ° C
- Togstyrkur: 220 MPa
- Mýktarstuðull: 116 GPa
- Skúfstuðull: 43.0 GPa
- Harka, Brinell: 70
- Harka, Vickers: 60
- Lenging við brot: 54%
Tegundir af títan
Títan er fáanlegt í næstum 40 stigum, auk nokkurra annarra málmblöndur. Einkunnir 1 til 4 eru álitnar viðskiptalega hreint títan og hafa mismunandi kröfur um fullkominn togstyrk. Gráða 5 (Ti6Al4V eða Ti 6-4) er algengasta títan álfelgur, sem inniheldur 6% ál og 4% vanadíum. Þrátt fyrir að títan og málmblöndur þess séu oft flokkuð saman, þá er nokkur lykilmunur á milli þeirra sem þarf að hafa í huga áður en ákvörðun er tekin um tilvalið CNC vinnsluaðferð.
Títan af flokkum 1-4 – Títan af flokkum 1 til 4 er talið hreinast. Þessar flokkar eru óblönduð og haldast í toppstandi. Þegar flokkurinn eykst eykst bæði togstyrkur og togþol títans. Þetta þýðir að títan af flokki 2 hefur meiri togstyrk og togþol en títan af flokki 1, og svo framvegis. Þó að títan af flokki 2 sé ekki eins sterkt og títan af flokki 5, þá er það létt og hefur framúrskarandi tæringarþol auk þess að vera mjög mótanlegt. Þessar flokkar hafa hátt styrkleikahlutfall. Að auki eru þær léttari en stál.
Títan af 5. gæðaflokki – Títan af 5. gæðaflokki, einnig þekkt sem Ti 6-4, eða Ti-6AL-4V, eða Ti6Al4V, er ein mest notaða títanmálmblandan í ýmsum tilgangi. Títan af 5. gæðaflokki er sterkasta títanmálmblandan og hefur góða tæringarþol og suðuhæfni. Vegna getu þess til að þola hátt hitastig og frost er hægt að velja títan frekar en aðra málma eins og stál fyrir sumar notkunarmöguleika. Í samanburði við títan af 2. gæðaflokki hefur það meiri hitaþol. Þess vegna er þessi málmblanda oftast notuð í efnavinnslu, læknisfræði, flug- og geimferðaiðnaði, sjóflutningum og öðrum tilgangi.
Títan 9. flokks – Títanblöndu af 9. flokki er þekkt fyrir mikinn styrk. Togstyrkur hennar er hærri en hjá hreinum 2. flokks títanblöndum. Þessi betri styrkur, bæði við stofuhita og hækkað hitastig, gerir þessa tegund af málmblöndu vinsælli í ýmsum tilgangi. Þessi tegund af málmblöndu er einnig þekkt sem Ti-3AL-2.5V. Suðuhæfni 9. flokks títanblöndu er betri en 5. flokks títanblöndu.
Af hverju að velja CNC vinnslu títan?
Til að fá nákvæmustu og hagkvæmustu títanhlutina er CNC-vinnsla næstum alltaf besti kosturinn. Við skulum þekkja gildrurnar sem fylgja öðrum ferlum við framleiðslu á títanhlutum.
Steyptir títanhlutar: Hraðframleiðendur framleiða sjaldan títanhluta með steypu. Þetta er vegna þess að hitað títan hvarfast harkalega við súrefni og mörg eldföst efni í steypuframleiðslu innihalda snefilmagn af súrefni.
Stimplað grafítsteypa úr títanhlutum: Lausnin er að nota stimplað grafítsteypu (með súrefnislausu grafítsteypu), en það framleiðir mjög grófa áferð á yfirborði hluta sem henta ekki í flestum læknisfræðilegum, geimferða- og iðnaðarnotkunaraðferðum. Einnig er hægt að framleiða títanhluti með vaxtöpum, en það krefst lofttæmisklefa.
Þrívíddarprentun á títanhlutum: Nýrri möguleiki er að nota aukefnaframleiðslu fyrir títanhluti. Nokkrar þrívíddarprentunartækni eins og sértæk leysibræðsla (SLM), rafeindabjálkabræðsla (EBM) og bein orkuútfelling (DED) geta unnið úr títan þrívíddarprentunarefni. Hins vegar eru þessi þrívíddarprentunarkerfi dýr og margar atvinnugreinar hafa enn ekki vottað þrívíddarprentað títan fyrir öryggismikilvæga lokanotkunarhluta.
Það má sjá að í samanburði við önnur framleiðsluferli er CNC vinnsla nákvæm, örugg, fjölhæf og hagkvæm aðferð til að framleiða títanhluta.
Áskoranirnar við CNC vinnslu títan
Það eru margar áskoranir og vandamál í hefðbundinni títan CNC mölun. Með því að skilja hverjar þessar áskoranir eru, geta málmfræðingar og vélafræðingar fundið vinnslulausnir sem framleiða hágæða vélaða títanhluta.
Hitasöfnun
Ein stærsta hindrunin í CNC vinnslu títan er að halda öllu köldu. Lítil varmaleiðni títan gerir málmverkum kleift að safna upp hita á vinnslustað fljótt. Þetta eykur slit vinnsluverkfæranna og skapar aukaáhrif af títan álfelgur herðingu sem eykur enn frekar slit verkfæra. Ef ekki er brugðist við getur þetta haft slæm áhrif á gæði skurðyfirborðsins.
"Fudge" eignir
Lítill mýktarstuðull títan veldur því að það hefur „límandi“ áhrif við CNC vinnslu og getur valdið alvarlegu spjalli. Þetta getur valdið því að títanflísar festast við verkfærið. Þessar hindranir auka enn frekar slit verkfæra og hafa áhrif á gæði yfirborðs.
Teygjanleg aflögun
Teygjanlegt hegðun títan getur einnig valdið því að vinnustykkið færist til með teygjanlegri aflögun í óstuddum hlutanum við CNC vinnslu. Hluturinn beygir sig vegna kraftsins sem myndast af skurðarverkfærinu og fer síðan aftur í eðlilega stöðu eftir að skurðarverkfærið hefur farið framhjá, sem leiðir til meiri fráviks í lokahlutanum sem framleiddur er.
3 Gagnlegar ráðleggingar fyrir CNC vinnslu títan
Áskoranirnar við CNC vinnslu títan eru nóg til að gera marga hraðvirka framleiðendur á varðbergi gagnvart framleiðslu á þessu háþróaða efni. En framúrskarandi frammistaða þess þýðir að fleiri og fleiri vöruhönnuðir eru að leita að hágæða títaníum hlutum. Sem betur fer hafa sérfræðingar vélstjórar og verkfærabirgðir hjá AN-Prototype fundið út nokkrar lykilleiðir til að gera títan CNC vinnslu að minnsta kosti aðeins auðveldari.
Ábending 1 - Notaðu réttu verkfærin
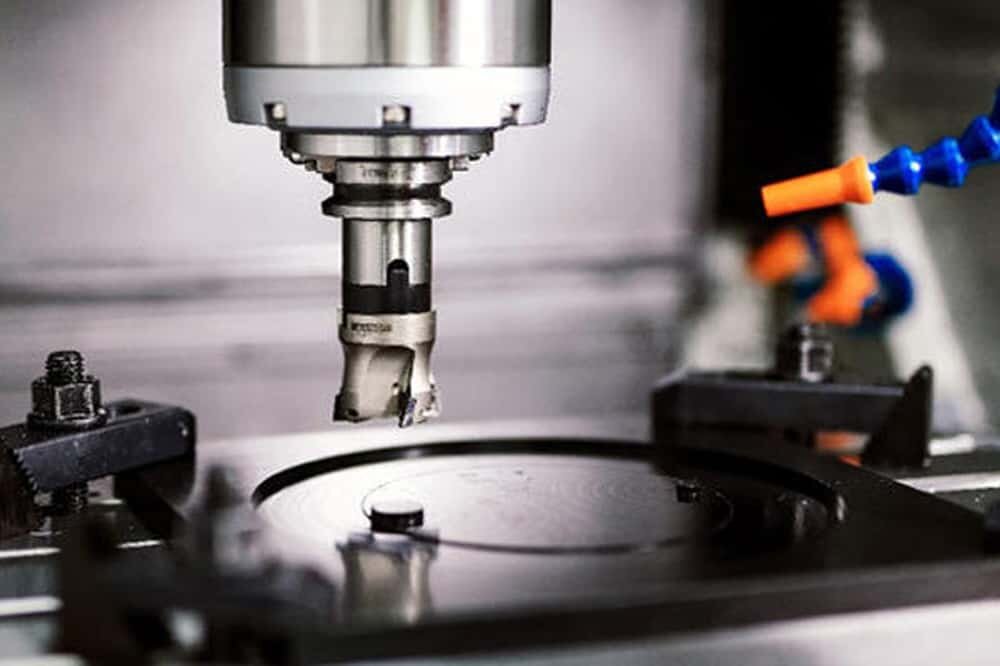
Með auknum vinsældum títanhluta eru verkfærahönnuðir að koma með einstakar lausnir til að bæta vinnsluhæfni títan. Háþróuð verkfæraefni, eins og hitaþolið títanálnítríð (TiAlN) eða títankarbónítríð (TiCN) húðuð verkfæri, geta lengt endingu verkfæra. Á sama tíma trufla verkfæri með ójöfnu bili á milli skurðbrúna uppbyggileg truflun sem veldur spjalli í verkfærum.
Almennt ættu vélstjórar að velja hágæða verkfæri sem eru hönnuð sérstaklega fyrir títan og sljó verkfæri ætti að skoða og skipta oft út. Íhugaðu einnig að nota verkfæri með minni þvermál með fleiri skurðbrúnum. Þetta hjálpar til við að viðhalda hraða málmfjarlægingar en dregur úr hitauppsöfnun.
Ábending 2 - Haltu vinnustykkinu og CNC vélinni kyrrstæðum
Það er auðvelt að valda tóli við CNC vinnslu á títan, svo gerðu allt sem þú getur gert til að draga úr titringi til að gera CNC vinnslu títan auðveldara. Gakktu úr skugga um að hlutarnir séu vel studdir og festir til að koma í veg fyrir að vinnustykkið afmyndist og leggðu út hágæða CNC vél. Þú gætir jafnvel íhugað að nota styttri skurðarverkfæri til að draga úr sveigju verkfæra.
Ábending 3 - Stilling CNC mölun, snúningsfæribreytur
CNC vinnsla títan krefst varkárrar hitastýringar. Ein augljósasta leiðin til að halda vinnustykkinu þínu og verkfærinu köldum er að bera stöðugt háþrýstikælivökva beint á skurðarsvæðið. Að kasta spónum í burtu frá skurðarsvæðinu kemur einnig í veg fyrir að þær festist við vinnslutólið.
Á sama tíma er einnig mikilvægt að huga sérstaklega að fóðurhraða, snældahraða og spónaálagi. Þetta þýðir að vernda verkfæri og búnað fyrir of miklu álagi en forðast að vera í sömu stöðu of lengi.
CNC vinnsla títan þjónusta
AN-Prototype býður upp á fullkomna títan CNC vinnsluþjónustu til að framleiða sérsniðna títanhluta í flóknum lífrænum rúmfræði með þéttum vikmörkum í títan úr 1, 2 títan og 5 títan. AN-frumgerð tryggir stöðug gæði og skjótan afgreiðslutíma á alltaf samkeppnishæfu verði. Þú getur beitt allt að 6 mismunandi eftirmeðferð/yfirborðsfrágangi, þar á meðal sandblástur, dufthúð, sléttun og fægja, rafskaut, rafskaut og fleira.