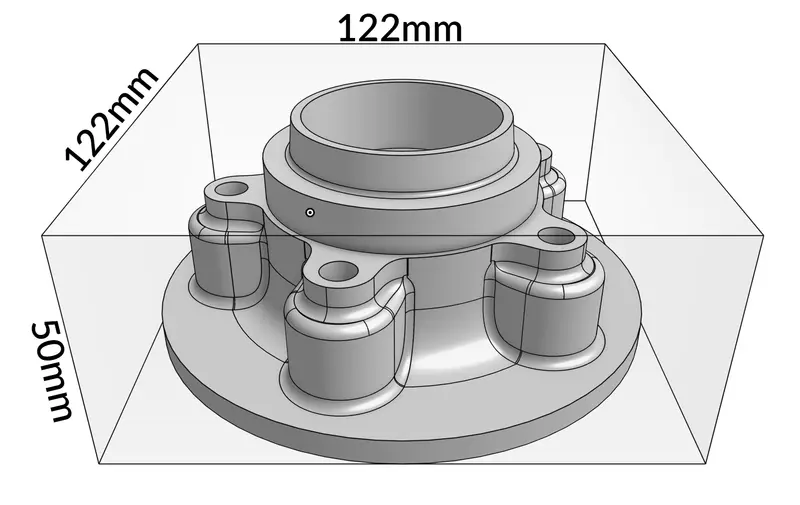
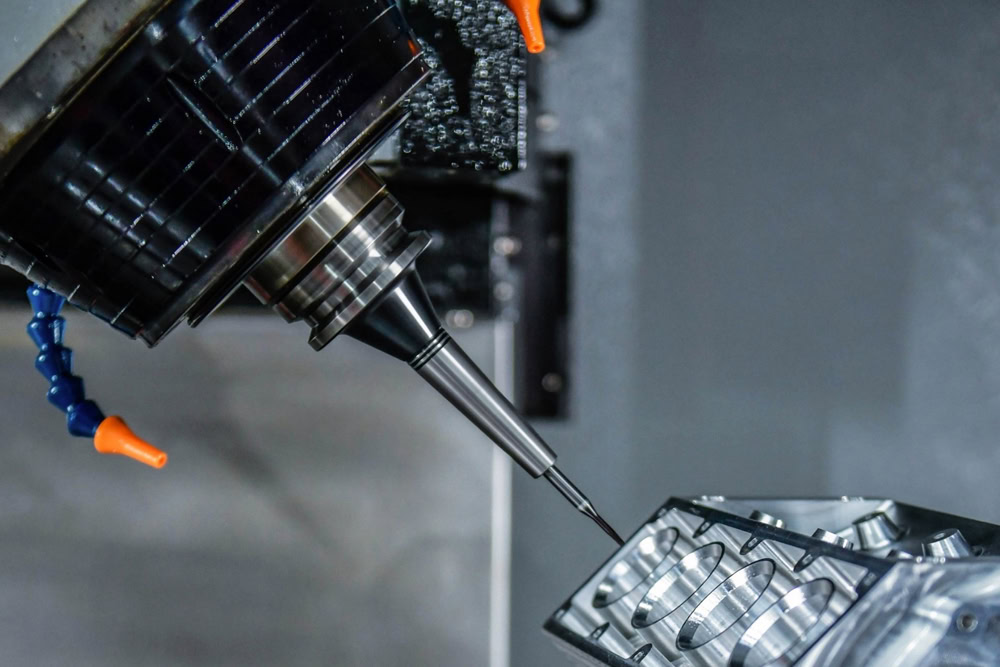
Hvort sem þú hyggst framleiða frumgerðir í litlu magni eða ert tilbúinn fyrir stórfellda framleiðslu, þá vilt þú lækka kostnað til að auka hagnað þegar þú velur CNC-vinnsluþjónustu . AN-Prototype er fyrirtæki sem sérhæfir sig í CNC-vinnslu og viðheldur nánu samstarfi við 500 stærstu fyrirtæki heims. Með meira en tíu ára reynslu af CNC-vinnslu höfum við tekið saman nokkur ráð til að spara kostnað við CNC-vinnslu, með það að markmiði að veita viðskiptavinum hagkvæmar lausnir.
Efnisyfirlit
SkiptaÞættir sem hafa áhrif á CNC vinnslukostnað
Vinnslutími : Því flóknari sem hlutinn er, því lengri tíma tekur að vinna hann og því hærra verður verðið. Tími CNC-vinnslu er mikilvægur þáttur við útreikning á framleiðslukostnaði hlutar.
Uppsetningarkostnaður : Þessir kostnaðir fela venjulega í sér kostnað við að undirbúa hlutinn fyrir framleiðslu, svo sem að búa til vinnuáætlun, forritun með CNC vél, endurræsingu vélarinnar o.s.frv. Þegar kemur að framleiðslu hluta í litlum upptökum er þessi kostnaður mikill og helsta lausnin til að lækka kostnað er að auka fjölda hluta til að jafna „einskiptis“ uppsetningarkostnað fyrir framleiðslu.
Hráefni: Erfiðleikarnir við CNC vinnslu efnisins, sem og kostnaður við hráefnin sjálft, hefur mikil áhrif á framleiðslukostnað hlutans sjálfs.
Nú þegar við þekkjum helstu þættina sem hafa áhrif á CNC vinnslukostnað, skulum við tala í smáatriðum um hvernig á að draga úr kostnaði!
10 ráð til að draga úr kostnaði við CNC vélað hluta
Veldu viðeigandi CNC vinnslustöð
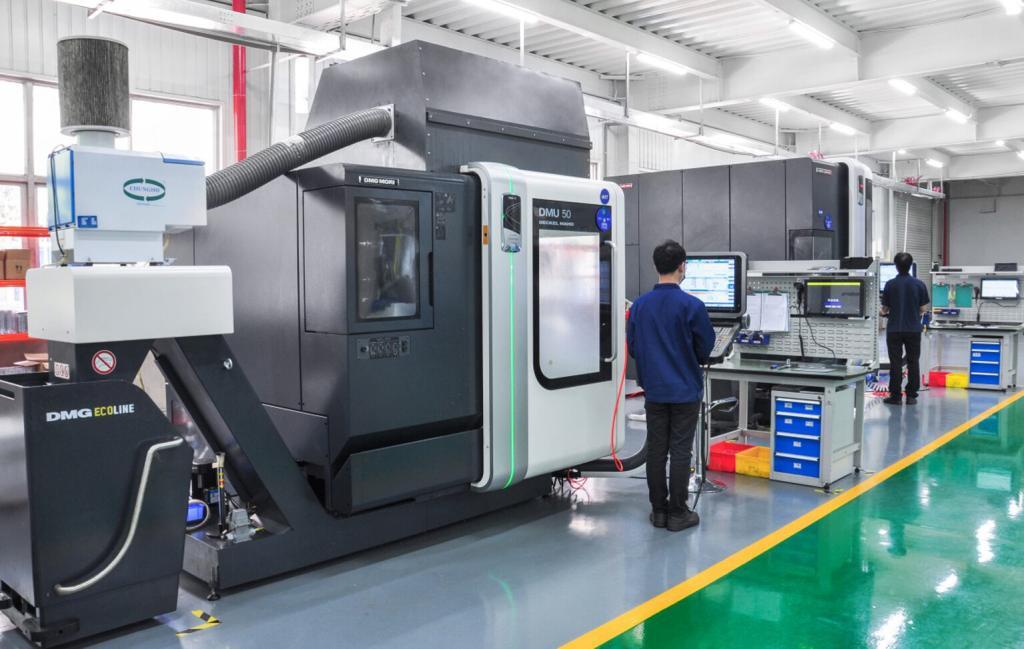
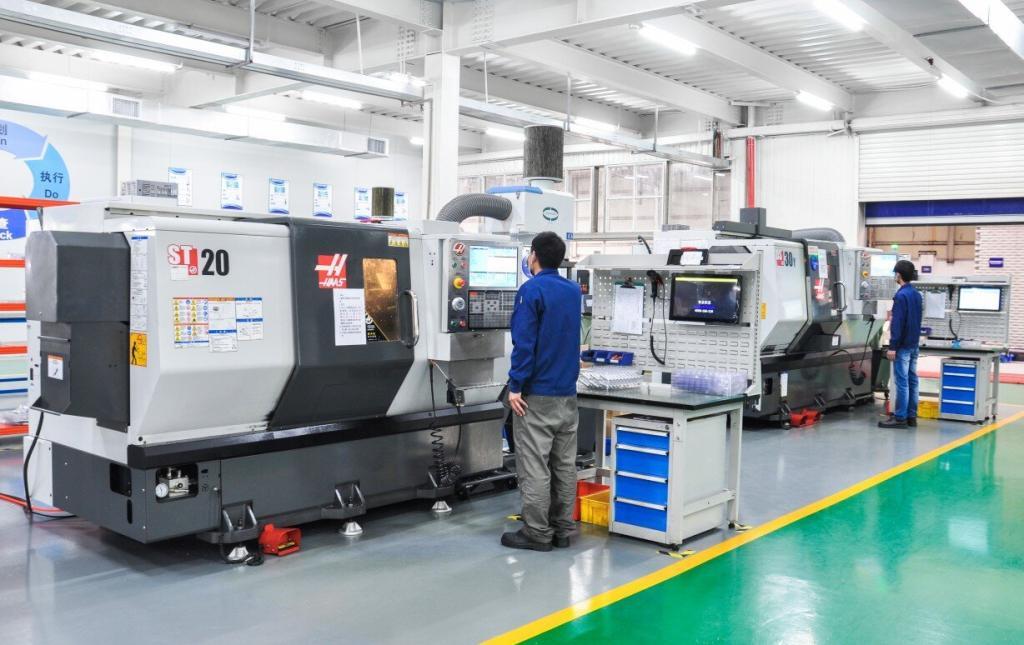
Tegund CNC vél sem notuð er gegnir mikilvægu hlutverki í kostnaði við vinnsluferlið. Hlutar sem eru unnar á 3-ása CNC-mylla eða rennibekk eru hagkvæmari en hlutar sem eru unnar á 4- eða 5-ása CNC-mylla. Venjulega kostar 3-ása CNC vélaður hluti þriðjung kostnaðar við 4- eða 5-ása vél.

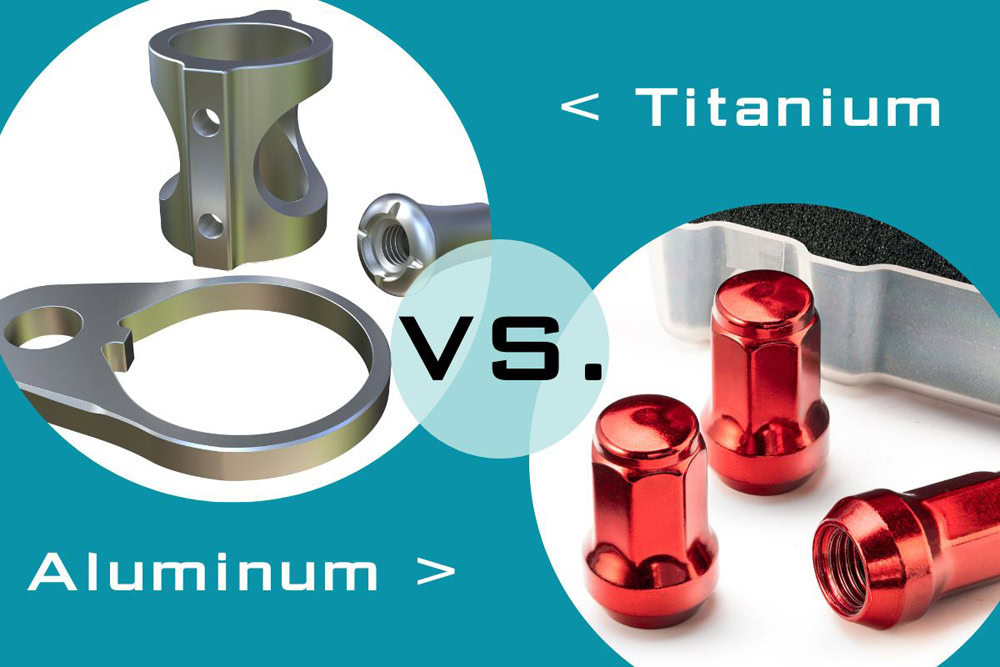
Efnin sem þú notar geta haft mikil áhrif á kostnað CNC vélaðra hluta. Þú þarft að velja efni sem eru bæði á viðráðanlegu verði og uppfylla kröfur þínar um frammistöðu vörunnar. Til dæmis, ef þú vilt búa til reglustiku þarftu ekki að velja títan ál, sem er of dýrt. Að auki, því meiri erfiðleikar sem CNC vinnsluefni eru, því lengri vinnslutími og því meiri samsvarandi kostnaður. Mismunandi efni hafa mismunandi vinnsluhæfni. Auðveldara er að skera mýkri efni sem dregur úr vinnslutíma og þar með kostnaði. Til dæmis er AN-Prototype fyrirtæki sem er mjög gott í framleiðslu CNC álhluta. Ál er mjög vinsælt efni og anodized álhlutar geta fullnægt bæði kröfum þínum um virkni og útlit.


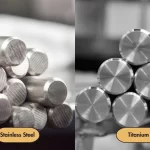
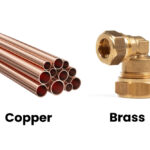
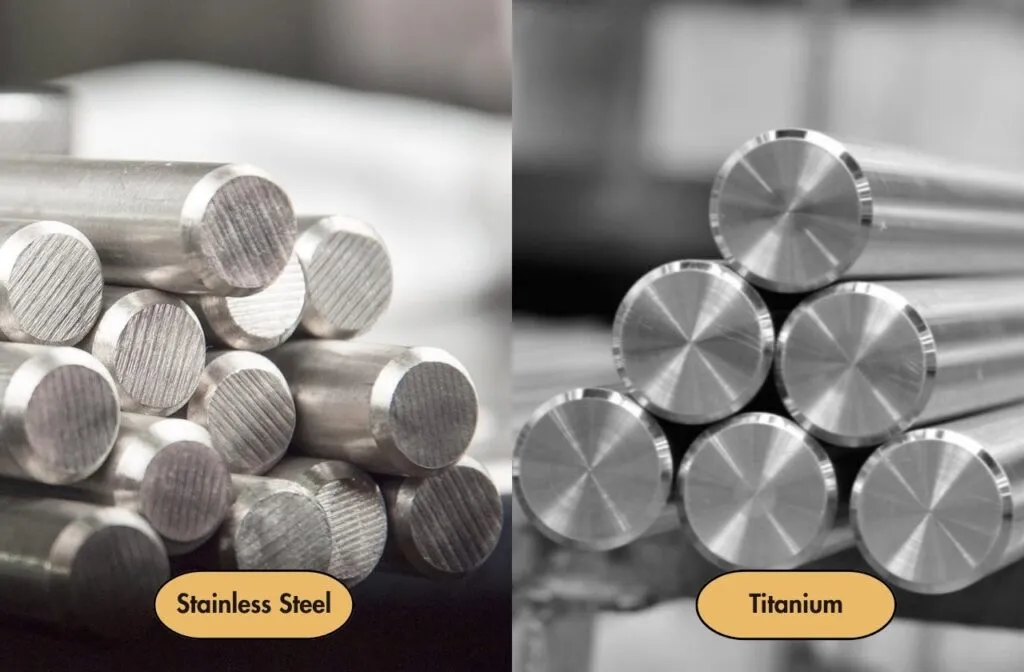
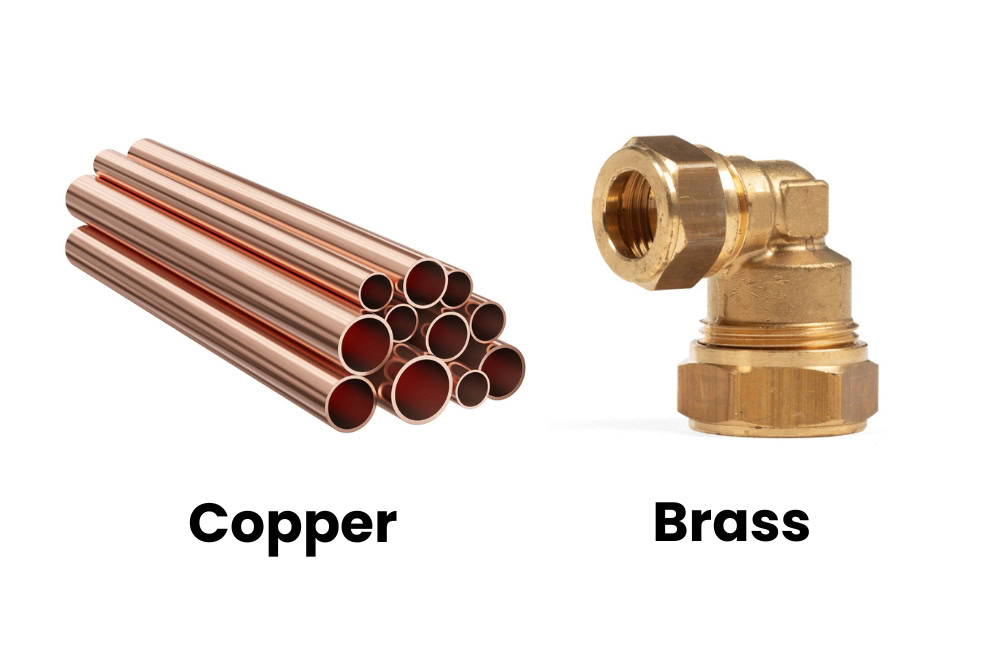
CNC Machining Metal Samanburður
Nafn | Lýsing | Framleiðsluferlið | Verð |
Góð vélhæfni +Hátt hlutfall styrks og þyngdar | Sheet Metal Fabrication CNC Machining 3D Prentun | ✮ | |
Góð vélhæfni + Hár togstyrkur + tæringarþolinn | CNC vinnsla 3D prentun | ✮✮✮✮ | |
stál | Góð vélhæfni + Hár togstyrkur + Góð sveigjanleiki og suðuhæfni | CNC vinnsla 3D prentun | ✮✮✮ |
Brass | Góð vélhæfni + Framúrskarandi rafleiðni + Lítill núningur + Gull útlit | Sheet Metal Fabrication CNC Machining | ✮✮ |
Kopar | góð vélhæfni + Framúrskarandi rafleiðni + Lítill núningur + Gull útlit | Sheet Metal Fabrication CNC Machining | ✮✮ |
Titanium | Frábær styrkur til þyngdarhlutfalls + tæringarþolinn | CNC vinnsla 3D prentun | ✮✮✮✮✮ |
CNC Machining Plast Samanburður
Nafn | Lýsing | Framleiðsluferlið | Verð |
POM | Mikil stífleiki, góð rakaþol, mikil slitþol og lítill núningur, auðvelt að véla | Stungulyf CNC Machining | ✮✮ |
ABS | Algengt hitaplast, slitþol, hár stöðugleiki, auðvelt að véla | Stungulyf CNC Machining | ✮✮ |
Nylon | Mikil efna- og hitaþol, mikil slitþol og slitþol | Stungulyf CNC Machining 3D Prentun | ✮✮ |
Framúrskarandi hitauppstreymi, mjög hár styrkur, hitauppstreymi og efnaþol | Sprautumótun CNC vinnsla | ✮✮✮ | |
Efna- og hitaþol, lítill núningur | CNC Machining | ✮✮ | |
PVC | Mjög efna- og veðurþolinn, slitþolinn og góð seigja. | CNC Machining | ✮✮ |
Gegnsætt stíft plast sem oft er notað sem staðgengill fyrir gler | Sprautumótun CNC vinnsla | ✮ | |
PEI | Mikill styrkur, mikil stífni, efnaþol og framúrskarandi hitauppstreymi | Sprautumótun CNC vinnsla | ✮✮ |
Panta í magni
Ef hönnunarteikningunum er ekki breytt á nokkurn hátt og aðeins framleiðslumagnið er aukið, mun kostnaður við CNC vinnsluferlið minnka verulega. Gerum ráð fyrir að 1 hluti þurfi að framleiða á kostnað $10. Ef framleiðslumagnið er 10 hlutar mun kostnaður á hluta lækka í um $3.10. Sömuleiðis mun einingarkostnaður 100 hluta lækka í minna en $2.20. Allt í allt getur aukning pöntunar úr einni einingu í 100 einingar dregið úr kostnaði við hluta á hverja einingu um meira en 60%.

Hentugur yfirborðsgrófleiki
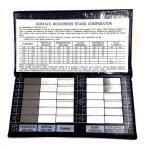
Grófleiki hluta yfirborðs vísar til ójöfnunar á CNC véluðu yfirborðinu með litlu bili og örsmáum tindum og dölum. Fjarlægðin milli öldutoppanna tveggja eða öldudalanna tveggja er mjög lítil, sem tilheyrir geómetrískri lögunarskekkju. Því minni sem yfirborðsgrófleiki er, því sléttari er yfirborðið. Yfirborðsgrófleiki er nátengdur samsvörunareiginleikum, slitþol, þreytustyrk, snertistífleika, titringi og hávaða vélrænna hluta og hefur mikilvæg áhrif á endingartíma og áreiðanleika vélrænna vara. Því hærra sem yfirborðsáferð vörunnar er, því fleiri vinnsluþrep þarf og því lengri vinnslutími er, sem leiðir til hærri kostnaðar. Þegar grófleikagildið er 1.6μm eru vinnslusporin ekki lengur sýnileg með berum augum. 1.6μm getur nú þegar mætt þörfum flestra hluta. Ef það er hærra verður kvörn notuð til að mala, sem mun stórauka kostnað við gerð hluta. Ef varan krefst ekki mikillar yfirborðsáferðar ætti að forðast hönnun með Ra gildi sem er of lágt.

Forðastu margfeldisáferð
Yfirborðsmeðferðarferli eins og úðamálun, oxun, rafhúðun, sandblástur, vírteikning, hitameðhöndlun og önnur yfirborðsmeðhöndlunarferli hafa vissulega eftirfarandi aðgerðir: gera frumgerðir litríkar, auka hörku frumgerða og auka tæringarþol frumgerða. Hins vegar er yfirborðsmeðferð frumgerða líka kostnaður, þannig að yfirborðsmeðferð ætti að fara fram í samræmi við þarfir hlutanna. Fyrir suma hluta sem settir eru inn innanhúss er yfirborðsmeðferð yfirleitt ekki nauðsynleg.

Tilgreindu aðeins vikmörk þegar nauðsyn krefur
Ekki þarf að hafa þröng vikmörk á öllum smáatriðum í frumgerð og óþarfa vikmörk geta aukið heildarkostnað hlutarins. Venjulega eru þröng vikmörk aðeins nauðsynleg þegar hlutar hlutar tengjast öðrum hlutum eða gegna öðrum mikilvægum hlutverkum. Hægt er að vinna úr minna mikilvægum hlutum með alþjóðlegum stöðlum ISO2768F (málmur) eða ISO2768M (plast), sem getur dregið verulega úr kostnaði við CNC vinnslu.
Forðastu of þunna veggi
Annars vegar, ef veggur hlutans er of þunnur, er erfitt að stjórna umburðarlyndi. Á hinn bóginn er þunnur veggurinn auðvelt að afmynda, sem mun hafa ýmsa ókosti í för með sér: skrúfaðir hlutar, sóun á efnum og vinnslutíma, aukinn kostnaður osfrv. Aðrar framleiðsluaðferðir, svo sem plötusmíði, geta verið meiri kostnaður -virkar til að byggja veggi þynnri en þetta lágmark.
Bættu við innri geisla frekar en skörpum hornum
Algeng hönnunarmistök eru að skilja eftir skörp horn í innri brúnum þrívíddarlíkana sem við hönnum. Vegna þess að allar sívalur CNC vinnsluskera sem nú eru á markaðnum eru mjög erfitt að vinna úr skörpum innri hornum. Þetta mun valda því að fresarinn þarf að fara nokkrum sinnum fyrir hornið á lægri hraða, sem aftur eykur vinnslutíma vélarinnar og endanlegan kostnað. Stundum þarf jafnvel að nota neistavél til að bæta upp galla CNC-vinnslunnar, sem án efa eykur kostnaðinn til muna.
Hægt er að lækka þennan kostnað með nokkrum einföldum ráðum:
Reyndu að tryggja að flakaradíus sé 1/3 af dýpt innri vasa (því stærri radíus, því betra).
Það er tilvalið ef innra hornradíus er aðeins stærri en CNC fræsradíus. Slík hönnun dregur úr álagi og mun leyfa hraðari mölun, sem leiðir til styttri vinnslutíma og lægri framleiðslukostnaðar.
Til dæmis, ef innri pokadýpt okkar er 12 mm, viljum við stilla radíus hornanna á að minnsta kosti 5 mm að stærð. Með því að velja þessar stærðir getum við notað fræsun með 8 mm þvermál (4 mm radíus) og hraðari mölun.
Lágmarka innri holrúm
Hönnun hluta með djúpum innri holrúmum (oft kallaðir djúpir holar) hefur áhrif á kostnað hvað varðar vinnslutíma og efnismagn. Að búa til djúp holrúm krefst ekki aðeins klukkustunda af vinnslu til að fjarlægja nóg efni til að mynda holrúmið, heldur er einnig erfitt að fjarlægja flís. Löng, þunn skurðarverkfæri sem þarf til að búa til þessi holrúm geta líka brotnað auðveldlega. Besta aðferðin er að halda hámarkshluta lengd í fjórfaldri hluta dýpt.
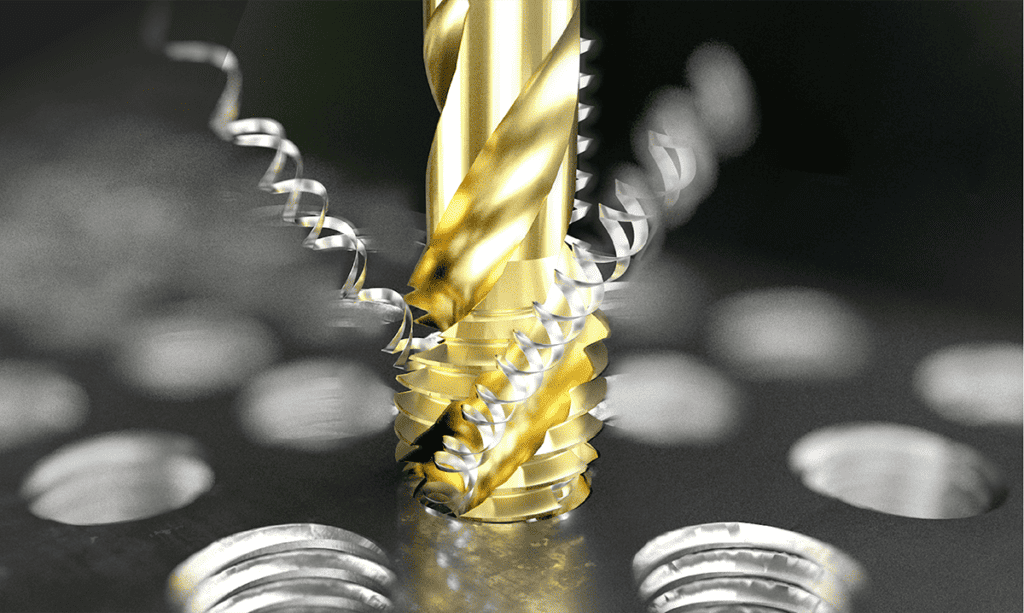
Takmarkaðu dýpt þráða
Takmarkaðu þráðlengd. Kostnaður við CNC vinnslu ryðfríu stáli og álhluta hefur einnig mikil áhrif á þráðlengd. Að auki hækka djúpir þræðir í vélknúnum hlutum ekki aðeins verð á hlutnum heldur hafa áhrif á gæði hans.

Gerum ráð fyrir að hlutfall þráðarlengdar og gatþvermáls sé meira en 1.5. Þetta leiðir til veikrar tengingar á milli gats og þráðar og fljótlega mun þráðurinn bila og verða óáreiðanlegur. Til þess að lækka verð á CNC vélarhlutum í framleiðslu verður að hanna þræði af viðeigandi lengd. Þegar þú hannar hlutann þinn skaltu ganga úr skugga um að stærð þráðanna ætti að vera þrisvar sinnum þvermál gatsins. Að velja nákvæma þráðalengd og takmarka þráðalengd getur lækkað verð á CNC vinnsluferlinu þínu og verkefninu.
Niðurstaða
Í Evrópu er meðalkostnaður við CNC vinnslu $35 til $120 á klukkustund. Hins vegar er kostnaður við 3-ása CNC vinnslu til 5-ása CNC vinnslu í Kína US $ 10-30 á klukkustund. Að útvista verkefninu þínu til kínverskra CNC vinnsluþjónustuaðila er frábær leið til að lágmarka kostnað þinn. Lykillinn að vandamálinu er hvernig þú velur viðeigandi CNC vinnslufyrirtæki.


AN-Prototype hefur meira en tíu ára reynslu í CNC hraðvinnslu. Hagkvæmar CNC vinnslulausnir þess hafa unnið traust viðskiptavina og Google\Thor Las\ABB\ SONY og önnur fyrirtæki hafa haldið uppi langtíma og stöðugu samstarfi. Eftir að hafa fengið teikningar þínar mun AN-Prototype kalla saman verkfræðinga til að ræða í samræmi við þarfir þínar, velja efni, vinnsluaðferðir og yfirborðsmeðferðir sem henta þér best, gefa bestu áætlunina og halda síðan áfram með vinnslu eftir að hafa fengið leyfi þitt.