

A polikarbonátot (PC) először Alfred Einhorn fedezte fel 1898-ban a müncheni egyetemen. A Bayer csak 1953-ban szerezte meg az első szabadalmat a polikarbonát gyártására, és nevezte el „Makrolon”-nak. Azóta a polikarbonát (PC) egyre népszerűbb anyaggá vált a gyártásban. Ma évente körülbelül 2.7 millió tonna polikarbonátot állítanak elő világszerte. Az évek során a különböző cégek különböző polikarbonát készítményeket hoztak létre, így számos ipari minőségű polikarbonát közül választhat. Egyes formák több üvegszál erősítést tartalmaznak, míg mások adalékanyagokat, például UV-stabilizátorokat tartalmaznak a hosszú távú napsugárzás elleni védelem érdekében.
Tartalomjegyzék
ToggleMi az a polikarbonát (PC)?
A polikarbonát (PC) egy amorf műszaki hőre lágyuló műanyag, ami azt jelenti, hogy hajlamos meglágyulni az olvadás előtt, és nincs rögzített olvadáspontja. A gyártók a polikarbonátot fekete vagy átlátszó lapokká és rudakká dolgozzák fel. Átlátszósága, törésállósága és kis súlya kiváló alternatívája az üvegnek. Más műszaki műanyagokhoz, például az akrilhoz képest a PC (polikarbonát) képes ellenállni az ütéseknek, miközben optikai tisztaságot, UV-állóságot és a normálnál magasabb hőmérsékleti ellenállást kínál. A polikarbonát (PC) a választott anyag a tisztaságot és ütésállóságot igénylő alkatrészekhez. A polikarbonát CNC megmunkálása önmagában azonban nem hoz létre optikailag tiszta alkatrészeket, ezért további simításra van szükség.
A polikarbonát (PC) ideális műanyag a CNC megmunkáláshoz, kiváló mechanikai tulajdonságai miatt, beleértve a jó ütési szilárdságot, keménységet, szívósságot és magas hőmérsékleti ellenállást, és könnyen megmunkálható. A CNC-vel feldolgozott PC-termékeket széles körben használják a félvezető-, gép-, szállítás-, elektronikai-, optika-, autó-, orvosi- és egyéb iparágakban.
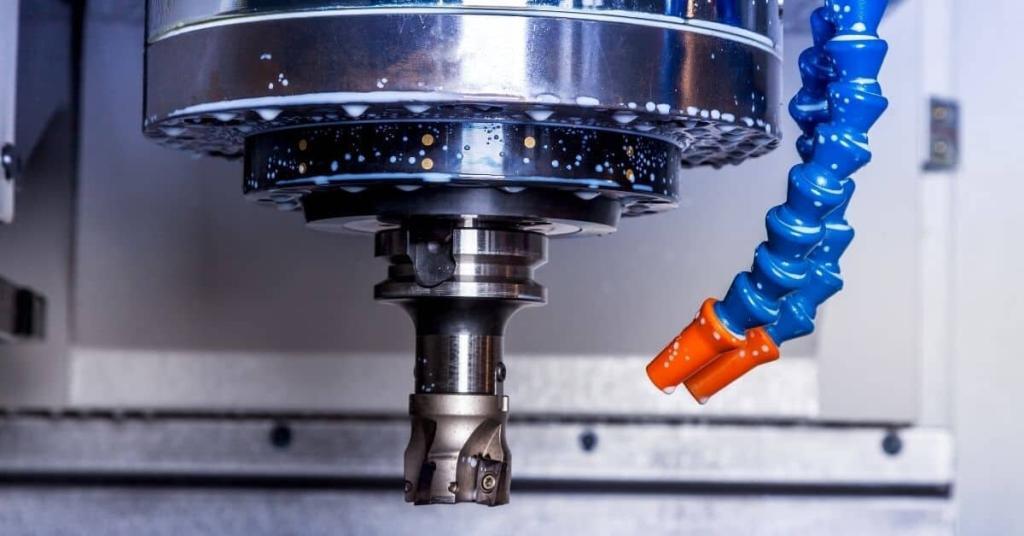
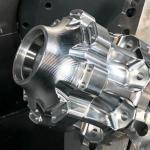
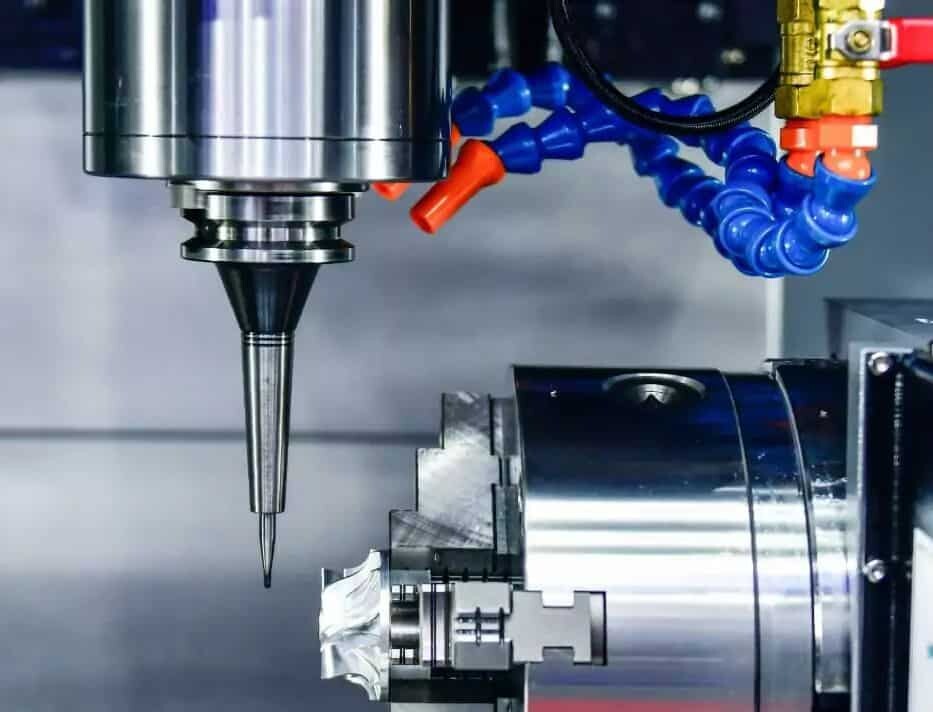
Az AN-Prototype CNC megmunkálási technikákat alkalmaz, beleértve a többszörös marást , esztergálást , fúrást stb., a polikarbonát fekete vagy átlátszó lemez és rúd feldolgozásához. CNC létesítményeink és berendezéseink elég fejlettek ahhoz, hogy minimalizálják a működési hibákat és a rezgéseket a megmunkálás során, ami nagyban lehetővé teszi számunkra, hogy stabil minőségű és precíz PC-alkatrészeket gyártsunk. Az AN-Prototype négyféle CNC-megmunkált polikarbonát anyagot kínál:
- Fekete
- Szűrő kikapcsolása
- Áttetsző
- 20% üveggel töltött
Hogyan készül a polikarbonát (PC)?
Mindegyik vállalat kissé eltérően gyártja a polikarbonátot, de a polikarbonát anyagokat hagyományosan biszfenol A és foszgén polikondenzációs reakciójával állítják elő. Mivel azonban a foszgén erősen mérgező, sok cég foszgén helyett difenil-karbonátot kezdett használni.
Függetlenül attól, hogy foszgént vagy difenil-karbonátot használunk, a polimerizációhoz a biszfenol A nátrium-hidroxid-oldatát össze kell keverni a szerves oldószerben készült foszgén- vagy difenil-karbonát-oldattal. Amikor polikarbonát keletkezik, kezdetben folyékony halmazállapotú. Az oldatot bepároljuk, hogy részecskék képződjenek, vagy etanolt kell bevezetni a szilárd polimer kicsapásához.
Előállítás után a polikarbonátot jellemzően rúd, henger vagy lemez formájában értékesítik, és számos gyártási folyamatban felhasználható. A polikarbonát alkalmas hőformázásra, extrudálásra és fúvásra, de leggyakrabban CNC megmunkálásra és fröccsöntésre használják. Végül is, mint hőre lágyuló műanyag, a polikarbonát megolvasztható, lehűthető és újramelegíthető égés vagy jelentős lebomlás nélkül, így ideális anyag a fröccsöntéshez.
A fröccsöntés során a polikarbonátot magas hőmérsékleten kell feldolgozni, és nagy nyomáson kell befecskendezni a formába, mert a polikarbonát nagyon viszkózus. Az olvadék hőmérséklete 280°C és 320°C, a forma hőmérséklete pedig 80°C és 100°C között legyen. Ezek az adatok azonban a felhasznált polikarbonát minőségétől függően változhatnak. Például a magas hőmérsékletű polikarbonát 310 °C és 340 °C közötti olvadási hőmérsékletet és 100 °C és 150 °C közötti formázási hőmérsékletet igényel, míg a PC-ABS (polikarbonát/akrilnitril-butadién-sztirol) esetén a keverék olvadási hőmérsékletének csak a 240°C és 280°C között lehet, a formahőmérséklet pedig akár 70°C és akár 100°C is lehet.
A polikarbonát anyagok tulajdonságai és mechanikai jellemzői
Míg a polikarbonát többféle minőségben kapható, mindegyiknek megvan a maga molekulatömege, szerkezete és tulajdonságai, van néhány dolog, ami minden polikarbonátban közös.
Szilárdságukról és nagy ütésállóságukról ismertek. Ezért a polikarbonátokat gyakran használják olyan alkalmazásokban, amelyek megbízhatóságot és nagy teljesítményt igényelnek. Szilárdsága és szilárdsága ellenére a polikarbonát könnyű, ami széleskörű tervezési lehetőségeket kínál más anyagokhoz képest.
A polikarbonát emellett nagyon hő- és tűzálló. A polikarbonát akár 140°C-ig is ellenálló marad, ami azt jelenti, hogy a polikarbonát alkatrészek ellenállnak az ismételt sterilizálásnak. A polikarbonát fényáteresztő képessége meghaladja a 90%-ot, és jó kémiai ellenállással rendelkezik a híg savakkal, olajokkal, zsírokkal, alifás szénhidrogénekkel és alkoholokkal szemben.
A polikarbonát tulajdonságai molekulatömegétől és szerkezetétől függenek, így minden anyag kissé eltérő. Hogy képet kapjon arról, mire számíthat, íme néhány tipikus kulcsfontosságú jellemző és specifikáció:
- Fajsúly: 1.21
- Olvadáspont: 295-315°C
- Forma hőmérséklet: 70 – 95°C
- Hőeltérítési hőmérséklet: 137°C 0.45 MPa mellett
- Szakítószilárdság: 61 MPa
- Hajlítószilárdság: 90 MPa
- Zsugorodás: 0.5-0.7%
- Rockwell keménység: 118R
Mint látható, a polikarbonát gyártásnak számos előnye van. Néhány dolgot azonban tudnia kell, mielőtt kiválasztja ezt az anyagot a projekthez. Például mechanikai tulajdonságai csökkenhetnek, ha hosszan tartó 60°C feletti víznek van kitéve. A polikarbonát emellett hajlamos a karcolásokra, gyártása drágább, mint sok más anyag, és érzékeny a híg lúgokra, aromás és halogénezett szénhidrogénekre. Ezenkívül az UV-stabilizátorok nélküli polikarbonát készítmények időnként sárgává válhatnak UV-fény hatására.
Könnyű a polikarbonát CNC megmunkálása?
A polikarbonát viszonylag könnyen megmunkálható CNC-vel, összehasonlítva más műanyagokkal, például akrillal vagy PVC-vel. A polikarbonát kompatibilis az olyan szabványos CNC megmunkálási technikákkal, mint a CNC marás, CNC esztergálás, fúrás és fűrészelés. Érdemes azonban megjegyezni, hogy a polikarbonát megmunkálhatósága az anyag adott minőségétől és az alkalmazott megmunkálási paraméterektől függően változhat. Például bizonyos típusú polikarbonátok törékenyebbek lehetnek, mint mások, és eltérő vágási sebességet és előtolást igényelhetnek a repedés vagy a repedés elkerülése érdekében. A CNC megmunkáló PC (polikarbonát) egy népszerű gyártási módszer a precíziós PC műanyag alkatrészek előállítására. A polikarbonát CNC megmunkálható szabványos forgácsolószerszámokkal, például szármarókkal és fúrókkal, valamint megfelelő megmunkálási paraméterekkel, beleértve a vágási sebességet, az előtolást és a fogásmélységet. Mint minden megmunkálási folyamatnál, itt is fontos a megfelelő szerszám és paraméterek kiválasztása az anyagi károk elkerülése és a kívánt eredmény elérése érdekében.
A legjobb eszköz a polikarbonát CNC marásához
A polikarbonát CNC marásához a legjobb szerszám az adott vágási alkalmazástól, az anyag vastagságától és a megmunkálás kívánt minőségétől függ. Íme néhány gyakori szerszám, amely polikarbonát CNC marásához használható:
– Finomfogú körfűrész : A finomfogú körfűrész egyenes vágásokra használható polikarbonát lemezben, maximum 6 mm vastagságig. Mindig alacsony sebességet és enyhe nyomást használjon, hogy elkerülje az anyag repedését vagy megolvadását.
– Finomfogú pengéjű szúrófűrész: A finomfogú pengéjű szúrófűrész ívelt vagy bonyolult vágásokat készíthet legfeljebb 1,25 cm vastag polikarbonát lemezekben. Alacsony sebességgel és enyhe nyomással vágjon, hogy elkerülje az anyag repedését vagy olvadását.
– Három keményfém pengéjű asztali körfűrész: A három keményfém pengéjű asztali körfűrész egyenes vágásokra használható vastagabb, akár 2 cm vastagságú polikarbonát lemezeken. Mindig alacsony sebességet és enyhe nyomást használjon, hogy elkerülje az anyag repedését vagy megolvadását.
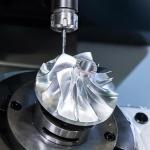
– CNC marógépek: A CNC marógépekkel precíz vágások és összetett formák készíthetők polikarbonáton nagy pontossággal és ismétlési pontossággal.
Tűrések a polikarbonát CNC megmunkálásához
A polikarbonát CNC megmunkálásakor elérhető tűréshatárok olyan tényezőktől függnek, mint az anyag adott minősége, az alkalmazott megmunkálási folyamat és a megmunkálandó alkatrész összetettsége. Az alábbiakban néhány általános irányelv található a várható tűréshatárok eléréséhez polikarbonát CNC megmunkálásakor:
– CNC megmunkálási tűrések: Amikor CNC megmunkálást alkalmaznak polikarbonát alkatrészek gyártásához, a tipikus megmunkálási tűrések +/- 0.005 hüvelyk és +/- 0.010 hüvelyk között vannak. Bizonyos esetekben szigorúbb tűrések is elérhetők, az adott alkalmazástól és a használt megmunkálási folyamattól függően.
– Tűrések kézi megmunkálás esetén: Amikor a polikarbonátot kézzel, például fűrésszel vagy marógéppel megmunkálják, a tűrések lazábbak lehetnek, jellemzően +/- 0.020 hüvelyk és +/- 0.050 hüvelyk között mozognak.
– Fúrt polikarbonát lemezek tűrései: A polikarbonát lemezek vágása vagy fúrása során a tipikus tűrések +/- 0.060 hüvelyk.
Tippek a polikarbonát CNC megmunkálásához
– Használjon éles vágószerszámokat: A polikarbonát CNC megmunkálás során könnyen lepattanhat és megrepedhet, ezért fontos, hogy éles vágószerszámokat használjon az anyagra ható igénybevétel minimalizálása érdekében.
– Használjon alacsony forgácsolási sebességet: A polikarbonát megolvadhat vagy deformálódhat, ha túlmelegszik, ezért fontos az alacsony forgácsolási sebesség használata a hőképződés minimalizálása érdekében a CNC megmunkálás során.
– Hűtőfolyadékok vagy kenőanyagok használata: A hűtőfolyadékok vagy kenőanyagok használata a megmunkálás során segít csökkenteni a hőképződést, és megakadályozza az anyag megolvadását vagy deformálódását. Az AN-Prototype nem aromás, vízzel elegyedő hűtőfolyadékokat ajánl, mivel ezek a legalkalmasabbak a kívánt felületkezelés és a szűk tűrésű alkatrészek gyártásához. A hűtőfolyadék további előnye, hogy meghosszabbítja a szerszám élettartamát.
– Használjon megfelelő előtolási sebességet és fogásmélységet: Az előtolási sebességet és a fogásmélységet optimalizálni kell az anyagra nehezedő feszültség minimalizálása és a kívánt felületi minőség elérése érdekében.
– Porszívóval vagy légfúvóval távolítsa el a forgácsokat: A polikarbonát forgácsok felhalmozódhatnak a CNC megmunkálás során, és zavarhatják a vágási folyamatot, ezért fontos, hogy porszívóval vagy légfúvóval távolítsa el a forgácsokat a munkaterületről.
– Kerülje az oldószereket: Az oldószerek gyengíthetik vagy oldhatják a polikarbonátot, ezért fontos, hogy a feldolgozás során kerülje az oldószereket.
– Kerülje az anyag túlzott befogását: Ha a polikarbonátot a feldolgozás során túlságosan befogják, az megrepedhet vagy deformálódhat, ezért fontos a megfelelő szorítóerő alkalmazása az anyag károsodásának elkerülése érdekében.
– Fontolja meg védőfólia használatát: A polikarbonát felületére védőfóliát lehet felvinni, hogy megakadályozza a karcolásokat vagy sérüléseket a feldolgozás során.
CNC megmunkálású PC-alkatrészek felületkezelése
Gőzpolírozás: A CNC-megmunkált polikarbonát felületeken gyakran jelennek meg szerszámnyomok. Ez nem ideális olyan alkalmazásokhoz, amelyek optikailag átlátszó alkatrészeket igényelnek. Általánosságban elmondható, hogy a polírozás a szerszámnyomok vagy foltok eltávolításának folyamata, és a polikarbonát egyik leghatékonyabb módszere a gőzpolírozás. Ezt úgy érik el, hogy a felületet egy oldószernek tesszük ki, amely reakcióba lép, és a felületi réteg megolvadását és folyását okozza. Ez a folyamat kiegyenlíti a felületet és kitölti a szerszámnyomokat.
Karcálló bevonat: A polikarbonát egyik hátránya, hogy könnyen karcolódik. Néhány bevonat hozzáadása segít megőrizni a CNC polikarbonát alkatrészek optikai tisztaságát, miközben javítja a karcállóságukat.
CNC megmunkálású polikarbonát alkatrészek alkalmazása
Autóipar. A polikarbonát szívóssága és nagy ütésállósága népszerű anyagválasztássá teszi az autóipari gyártók számára, különösen az olyan alkatrészek esetében, amelyeknek átlátszónak vagy áttetszőnek kell lenniük, és gyakran ki vannak téve az ütéseknek, mint például a fényszórók és az irányjelzők lencséi.
Orvosi. A polikarbonátot mindenben megtalálják az inkubátoroktól kezdve a dialízisgépek házakig. Végül is a polikarbonát tartós, hőálló, méretstabil, és ellenáll az FDA által jóváhagyott módszerekkel történő sterilizálásnak, beleértve az autoklávozást és a sugárzást is. A polikarbonátokat vérszűrőkben, folyadéktartályokban, oxigénkészülékekben és sebészeti eszközökben használják. Ezenkívül átlátszóságának köszönhetően a polikarbonát lehetővé teszi az orvosok számára, hogy könnyebben ellenőrizzék a vért és nyomon kövessék az infúziókat.
Háztartási gépek. A polikarbonát számos háztartási készülék, például turmixgépek, hajszárítók, hűtőszekrények és elektromos borotvák alapanyaga is. A polikarbonát egyéb gyakori felhasználási területei közé tartozik a kültéri világítás, gépek védelme, védőfelszerelések, golyóálló üvegek, biztosítékdobozok, televíziók burkolatai, tetők, tetőablakok, üvegházak, bőröndök, poharak és italtárolók, például cumisüvegek, itatós poharak és italtárolók. Újratölthető vizespalackok.