Le moulage sous vide est un procédé de fabrication de pièces plastiques de haute qualité, comparables à celles moulées par injection. Développée depuis plus d'un demi-siècle, cette technologie offre un excellent rapport qualité-prix et permet de réduire considérablement les coûts et les délais de production, notamment pour les petites séries. Forte de plus de 15 ans d'expérience dans le moulage sous vide, An-Prototype vous propose, à travers ce blog, un aperçu de l'histoire de ce procédé, de ses avantages et inconvénients, de ses différentes techniques et autres informations utiles pour vous guider dans le choix du prestataire le plus adapté à vos besoins.
Table des Matières
cabillotQu’est-ce que la coulée sous vide ?
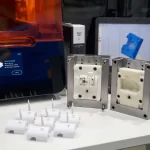
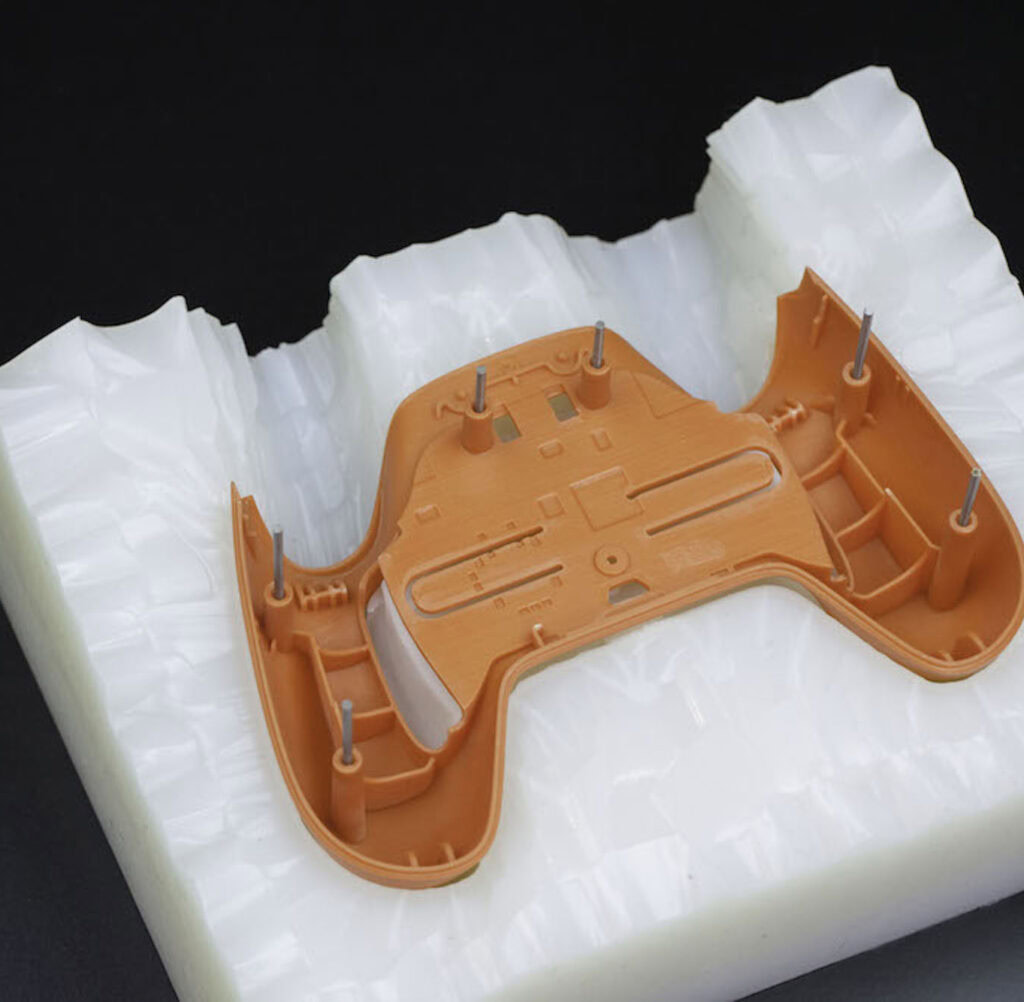
Le moulage sous vide fait référence au processus d'utilisation d'une résine polyuréthane à deux composants dans le processus de fabrication pour produire des prototypes en plastique de haute qualité. On l'appelle parfois moule en silicone ou moule souple. La différence entre le moulage sous vide et le moulage par injection réside dans le fait que le moulage sous vide utilise un moule en silicone souple et que le moulage par injection est en acier ou en aluminium et d'autres matériaux. Le processus étant effectué sous vide, des pièces moulées de haute qualité sont produites sans bulles, avec une texture de surface légère, moins de défauts et un coût de construction et de temps réduits.
Il peut être usiné et livré en quelques jours, et dans la plupart des cas, des dizaines de pièces peuvent être livrées en quelques semaines. Par conséquent, il est largement utilisé dans la production industrielle, en particulier pour le traitement des tests fonctionnels et pour certains prototypes qui nécessitent de petits lots et n'ont pas d'exigences particulières concernant les matériaux du produit.
Histoire de la coulée sous vide ?
Dès 1943 , les premières résines de silicone furent mises au point. Cependant, il fallut attendre les années 1960 pour que la technologie du moulage sous vide soit développée et présentée au monde par l'Université technique de Dresde et l'Université technique de Cottbus, en République démocratique allemande. N'ayant pas acquis systématiquement cette technique de fabrication à cette époque, les Européens la vendirent au Japon dans les années 1970, principalement pour l'industrie automobile. Quelques années plus tard, l'Europe réintroduisit cette technologie et commença à s'y intéresser de près. Aujourd'hui, la quasi-totalité des grandes entreprises industrielles l'utilisent dans leurs départements de recherche et développement, car elle permet de réduire les coûts de production et d'accroître l'efficacité.
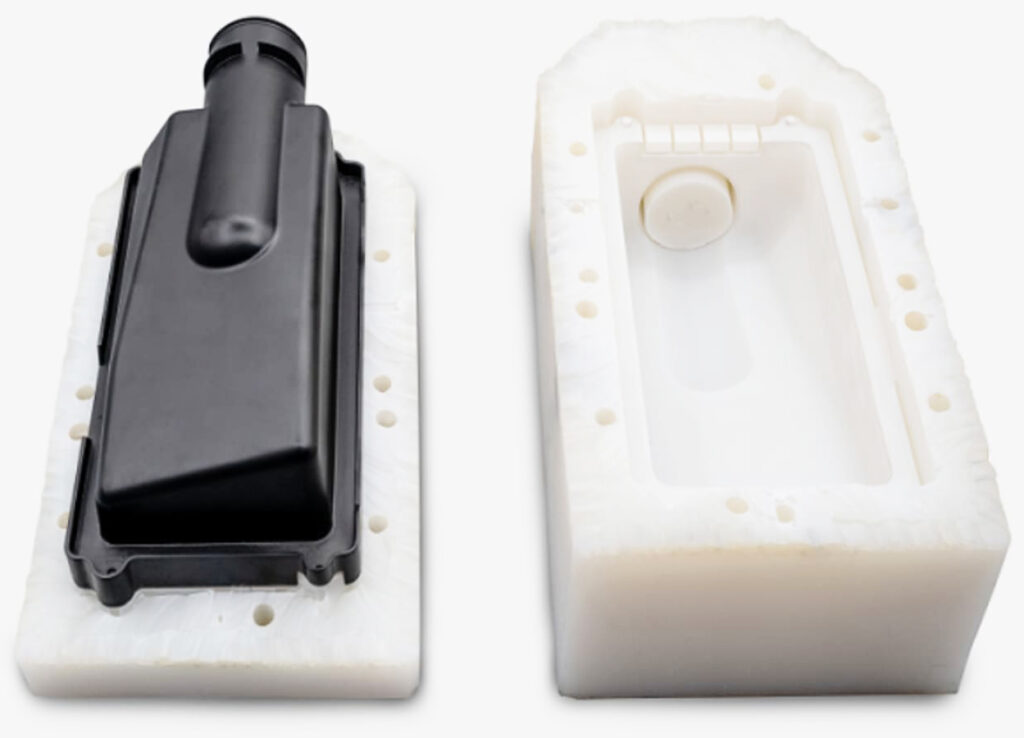
La coulée sous vide est largement utilisée depuis longtemps et certains moules flexibles, tels que le caoutchouc naturel et d'autres matériaux, sont également utilisés par les sculpteurs pour fabriquer des moules en relief ou en sculpture depuis de nombreuses années. Les plastiques formés sous vide ont été initialement développés à partir de techniques de coulée et de moulage sous vide dans les années 1940 et 1950, et des plastiques tels que le polyéthylène téréphtalate (PET) ont été développés, qui sont aujourd'hui l'un des produits d'emballage les plus couramment utilisés et le matériau des bouteilles d'eau en plastique. Dans les années 1980, les plastiques thermodurcissables ont été développés et utilisés pour la coulée sous vide. Jusqu’à présent, ces plastiques imitent parfaitement l’apparence et les propriétés des matériaux utilisés dans la production de masse, ce qui a permis une percée dans la réplication sous vide utilisant des moules en silicone.
Comment travailler la coulée sous vide ?
Tout d'abord, la coulée sous vide comportera trois étapes de traitement, à savoir : déterminer d'abord le moule principal, le moule de coulée et la production en volume.
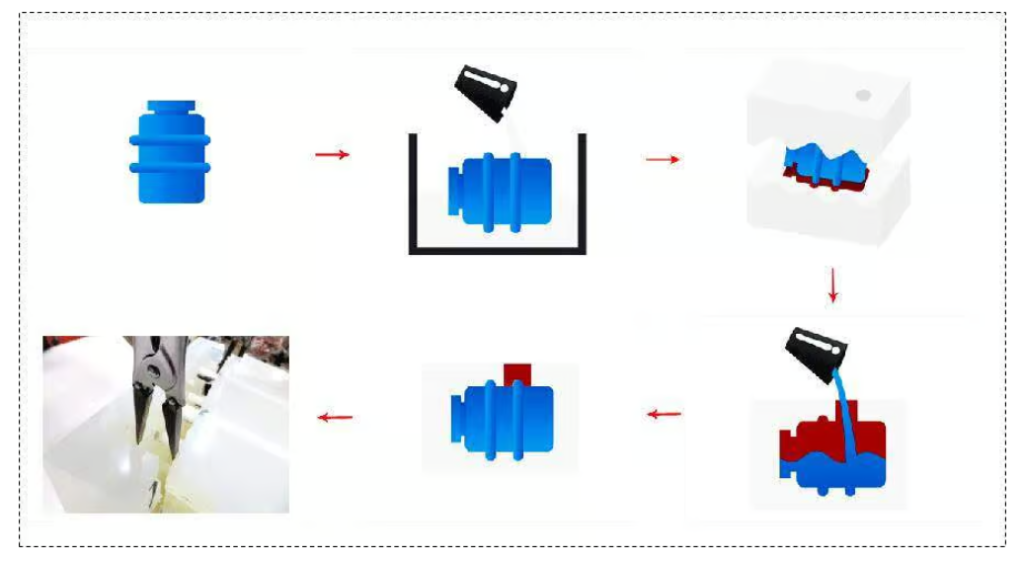
Étape 1 : Déterminez d’abord le moule principal.
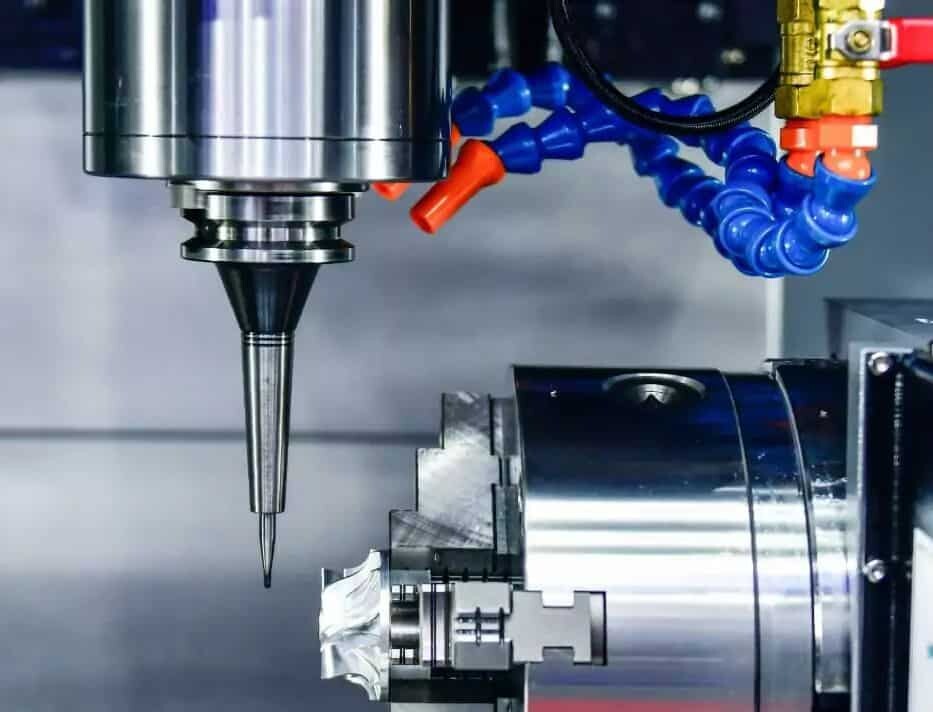
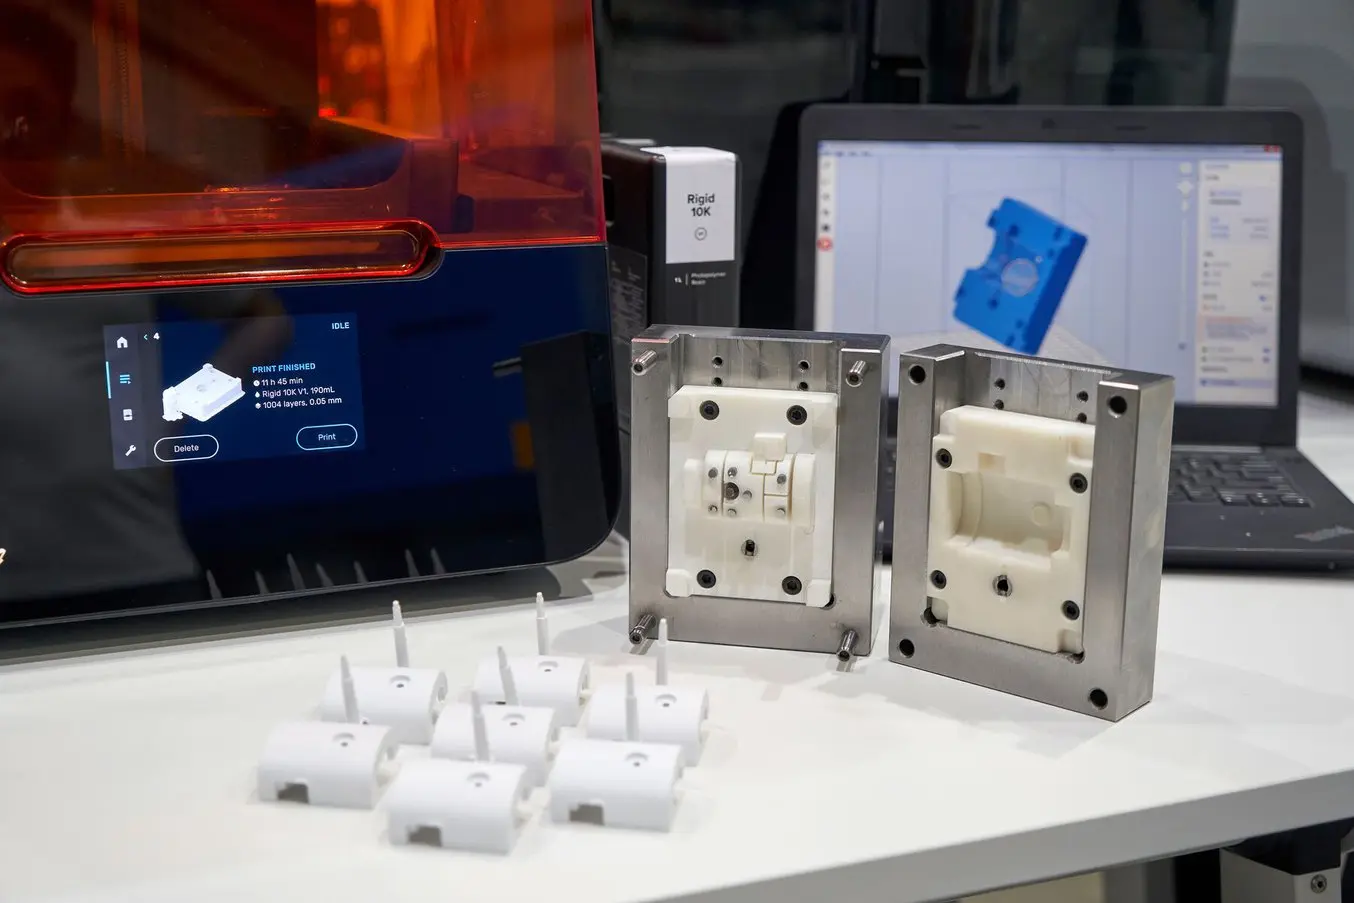
Comme pour la plupart des processus de fabrication modernes, la première étape consiste à créer un modèle 3D de la forme requise lors de l'usinage de la pièce, et puisque le modèle principal est utilisé pour couler la pièce, le modèle principal doit avoir la taille et l'apparence parfaites, ce qui peut être réalisé par usinage CNC ou par usinage par impression 3D. La matrice principale est ensuite poncée, peinte et apprêtée pour obtenir la texture et la qualité de surface souhaitées. Étant donné que tout défaut dans le moule principal affectera l’apparence de la pièce finale coulée sous vide, lorsque les exigences d’apparence des pièces sont élevées, le moule principal doit être parfait.
Étape 2 : Coulage du moule.
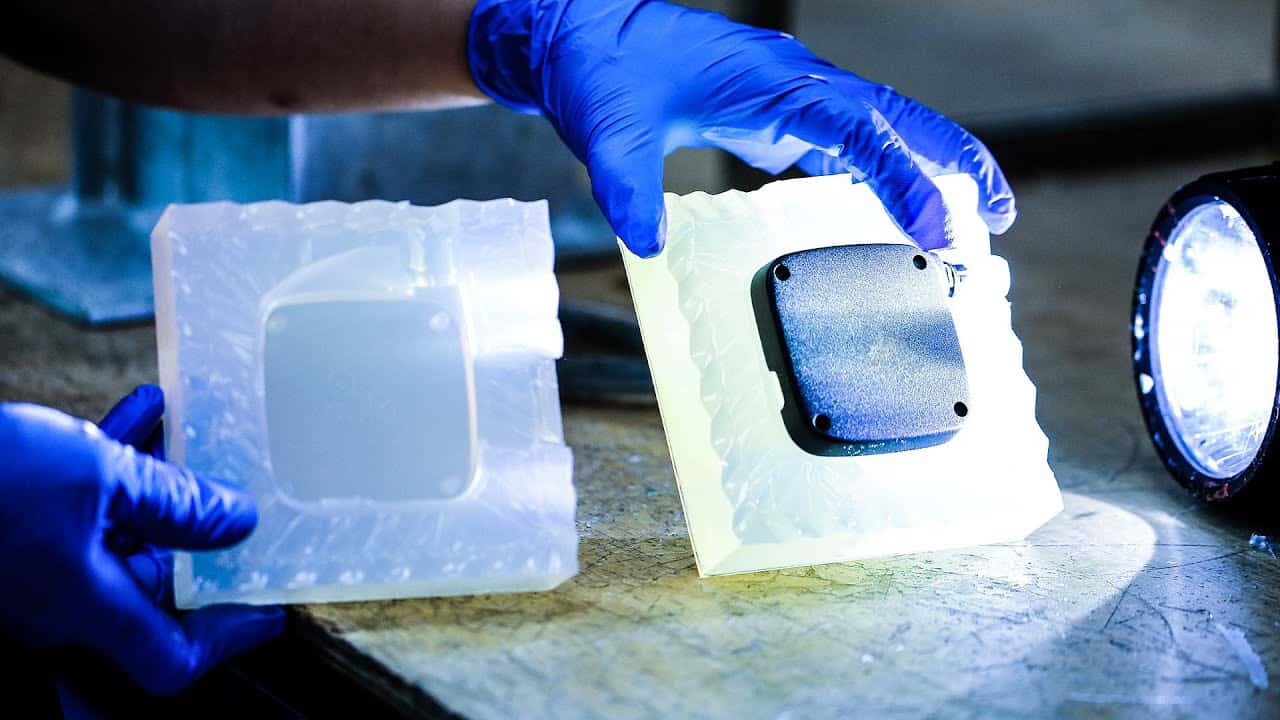
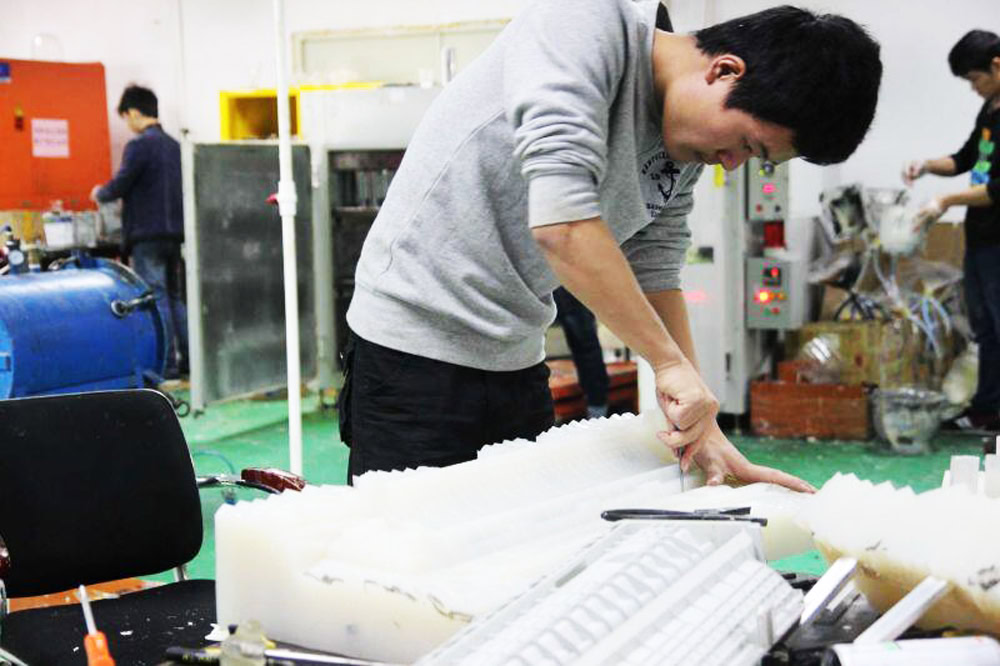
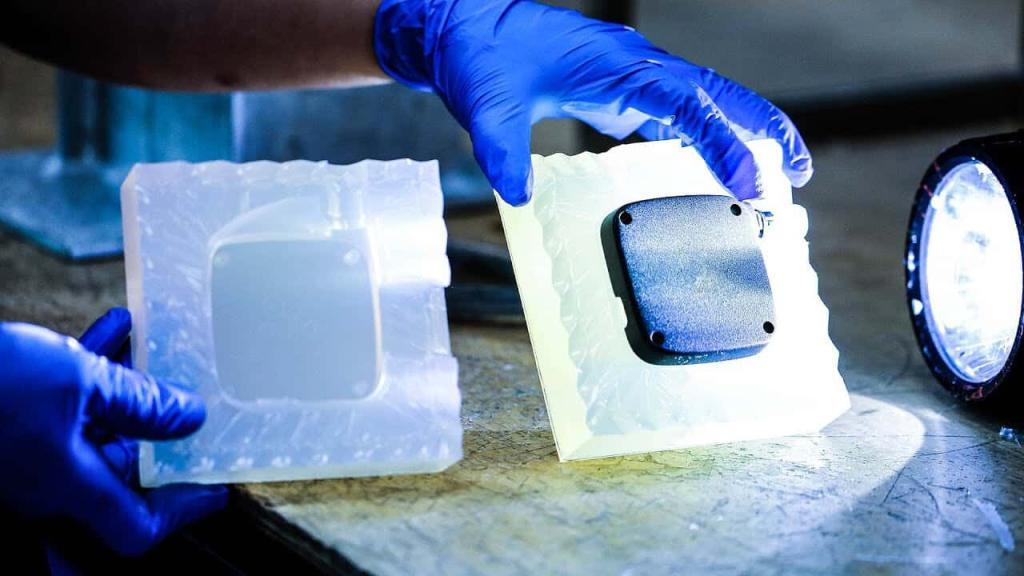
Habituellement, les maîtres-modèles sont en plastique ou en métal et la seule exigence est qu'ils puissent résister à des températures de 40°C et durcir longtemps. Le modèle principal est positionné et fixé en place dans une boîte en bois de taille personnalisée, et du silicone liquide est versé autour et cuit pendant 8 à 16 heures pour durcir. Une fois le silicone sec et solidifié, le boîtier et la colonne montante peuvent être retirés. Enfin, découpez soigneusement le moule à l'aide d'un couteau pour laisser apparaître la cavité négative de l'assemblage. Toute erreur entraînera généralement des dommages causés par le moule, et grâce à une sélection et une utilisation minutieuses des agents de démoulage, le caractère collant et les imperfections de surface peuvent être évités.
Étape 3 : production en volume
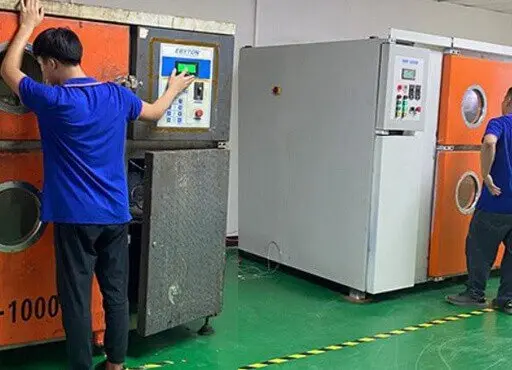
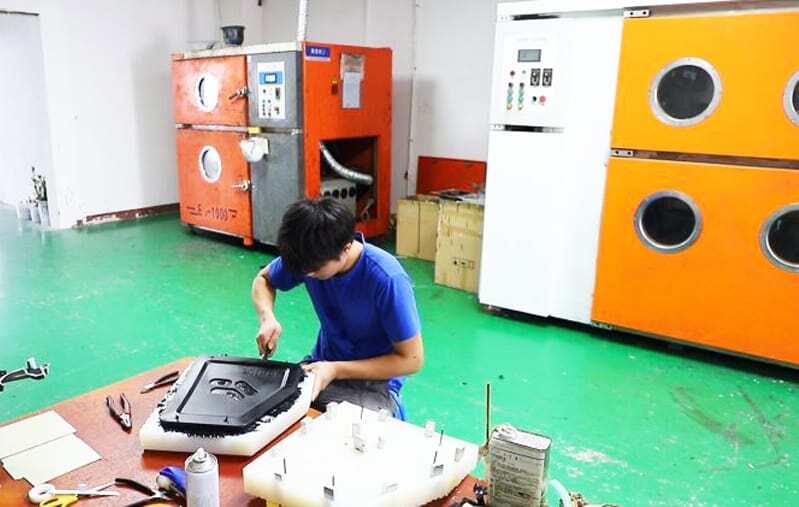
La résine de coulée sous vide et le pigment sont mélangés et versés dans le moule en silicone, où ils sont entièrement mélangés et dégazés sous vide pendant 50 à 60 secondes pendant le processus de coulée automatique. Ensuite, en éliminant les poches d’air à l’intérieur de l’outil, la technologie du vide permet à la gravité d’effectuer tout le travail de remplissage du moule. Les pièces sont ensuite transférées au four pour durcissement. Le temps de durcissement dépend également de la taille de la pièce. Lorsqu'elle durcit, la pièce moulée peut être retirée du moule. Une fois le moulage terminé, la carotte et les colonnes montantes peuvent être retirées, et le processus final consiste à couper les bords de la matière première et à appliquer un ponçage et un polissage supplémentaires avec du papier de verre grain 1000. La première pièce usinée après son achèvement doit être inspectée pour en vérifier la qualité. Si la première pièce est qualifiée, la production peut continuer. Ce processus peut être répété 20 à 30 fois en moyenne. Le dépassement de ces délais entraînera une déformation progressive du moule et affectera la précision dimensionnelle.
Considérations relatives à la personnalisation du moulage sous vide ?
Lors du choix de la coulée sous vide, les principes suivants doivent être pris en compte :
La différence entre le moulage sous vide et le moulage par injection :
Si vous avez besoin d’un moyen rapide, simple et rentable de produire des pièces en plastique de haute qualité, le moulage sous vide est un excellent choix. Contrairement au moulage par injection, le moulage sous vide ne nécessite pas de DFM, ce qui permet de gagner du temps sur le projet. Lors du choix d’un procédé de fabrication, il est important de prendre en compte les exigences de rendement, les exigences de tolérance, les exigences de finition de surface et les délais de livraison. La coulée sous vide est un excellent choix pour la fabrication de petits volumes, avec des tolérances serrées et une finition de surface lisse. Le moulage par injection est le plus adapté à la production de masse, les tolérances sont grandes et il ne convient pas à la production de pièces avec une plus grande précision.
Précision d'usinage et recommandations : Il est recommandé que l'épaisseur de paroi des pièces usinées soit comprise entre 1.5 mm et 4 mm. Utilisez un rayon supérieur à 3 mm. Évitez d'utiliser des murs à 90 degrés pour augmenter la résistance des pièces. La meilleure profondeur de sculpture est de 0.25 mm. Les tolérances du type à injection sous vide doivent être usinées conformément à la norme internationale ISO 2368M.
AN-Prototype utilise les tolérances standards suivantes : +/-0.30 mm +0.05 mm (par 30 mm)
Dimension (mm) | 0-30 | 30-60 | 60-90 | 90-120 | 120-150 |
Tolérance (mm) | +/- 0.3 | +/- 0.35 | +/- 0.4 | +/- 0.45 | +/- 0.5 |
Avantages de la coulée sous vide
1. Faible coût : par rapport à l’usinage CNC et à l’impression 3D, le coût de production initial de la coulée sous vide est bien inférieur.
2. Économisez la production : le formage sous vide ne nécessite pas beaucoup de temps, améliorant considérablement l'efficacité de la production, adapté à la fabrication en faible volume.
3. Détails fins : exécution exquise, haute réductibilité, faible taux de rebut. Si le moule principal est imprimé en 3D, des détails complexes peuvent être produits lors de l'impression, et ces détails peuvent être reproduits dans le moulage final.
4. Précision dimensionnelle : les pièces produites par coulée sous vide s'emboîtent parfaitement sans étapes de post-traitement telles que le meulage ou le perçage.
5. Excellente finition de surface : la couleur et la finition de surface peuvent être facilement ajoutées, ce qui rend le processus idéal pour les industries soucieuses de l'esthétique.
7. Délai de livraison plus court : La fabrication de moules en silicone (ce qui prend quelques jours) est beaucoup plus rapide que la fabrication de moules en acier ou en aluminium (ce qui prend des semaines).
8. Flexibilité matérielle. Les résines de coulée sous vide sont disponibles dans une variété de couleurs pour répondre aux besoins de différentes applications.
Inconvénient de la coulée sous vide
Limites de production : la coulée sous vide est intrinsèquement adaptée à la fabrication de faibles volumes, généralement de l’ordre de 1 à 30 pièces. Le procédé n'est pas adapté aux applications à haute température. Dans le même temps, le moule principal produira un phénomène de retrait et d’arrondi. À mesure que le nombre dépasse cette limite, davantage de modèles principaux doivent être réalisés.
Dépendance au moule maître : Le processus de coulée sous vide accorde une grande attention aux détails. S’il y a un défaut dans le moule principal au début, cela affectera toutes les pièces qui seront usinées par la suite.
Avantages du service de coulée sous vide AN-Prototype
AN-Prototype peut réduire les coûts de production de la coulée sous vide des manières suivantes :
Matériel Requis: Il existe des centaines de polymères coulés disponibles sur le marché qui reproduisent n'importe quelle dureté et texture de surface imaginables. Il est également possible de réaliser des pièces totalement opaques, translucides ou totalement transparentes.
Conception : Une conception efficace du moule permet d’optimiser la complexité des éléments internes et de réduire les déchets, tout en bénéficiant d’économies d’échelle.
Expérience : Choisir le bon fabricant avec lequel coopérer permet de gagner du temps et de réduire les coûts. An-prototype possède plus de 15 ans d'expérience dans le traitement des procédés de moulage sous vide et peut répondre à vos besoins et dépasser vos attentes en matière de traitement et de fabrication.
QFP
Où peut-on utiliser votre type de coulée sous vide ?
Médical : Le moulage sous vide est largement utilisé dans l'industrie médicale pour fabriquer des pièces médicales complexes.
Industrie automobile : Les prototypes et les pièces automobiles sont majoritairement fabriqués par moulage sous vide, car ce procédé permet de produire des pièces de très grande précision. Par exemple, les pièces suivantes bénéficient de l’excellente précision et de la répétabilité du moulage sous vide de silicone : les housses de voiture, les collecteurs d’admission, les garnitures et les panneaux de carrosserie, entre autres.
Industrie alimentaire : Ce procédé est couramment utilisé pour la fabrication de composants complexes dans l’industrie alimentaire. Il permet de réaliser des emballages alimentaires (cuillères jetables) et d’autres pièces de formes complexes.
Composants aérospatiaux : Ce procédé permet de fabriquer des composants aérospatiaux de précision. Grâce à son excellente précision, sa répétabilité et sa capacité à reproduire des détails complexes, le moulage sous vide permet de fabriquer des composants tels que des conduits d’air, des systèmes de carburant, etc.
Biens de consommation : Le moulage sous vide permet de fabriquer des biens de consommation complexes tels que des jouets et des équipements sportifs, des systèmes de test, des capteurs, des textiles, des produits d'impression, des luminaires et des meubles.
Combien de jours vous faudra-t-il pour terminer le traitement ?
AN-Prototype sera produit en fonction de la complexité de vos dessins, et les pièces prototypes dont vous avez besoin seront fabriquées en aussi peu que 3 jours. Type d'injection sous vide adapté à quel matériau ?
Quels matériaux sont utilisés en coulée sous vide ?
Les matériaux utilisés dans le moulage sous vide comprennent les thermoplastiques, le caoutchouc et les résines – chacun ayant des propriétés et des caractéristiques spécifiques.
Similaire à PA : robuste et durable. Léger.
Similaire à l'ABS : bonne résistance aux chocs et caractéristiques physiques équilibrées.
PC : Bonne transparence, bonne résistance aux UV.
PP : Haute résistance aux chocs, bonne flexibilité.
PMMA : Bonne transparence, bonne résistance aux UV.
Caoutchouc souple : Flexible, bon effet d'absorption des chocs.
Avez-vous une variété de finitions pour le moulage par injection sous vide ?
Les pièces réalisées par coulée sous vide peuvent être teintées directement selon le matériau souhaité, ou une seconde peinture est appliquée. Différents types de peinture peuvent être utilisés, du mat au semi-brillant. Bien entendu, la surface peut également être texturée ou polie.