Les procédés SLA et SLS sont les deux plus répandus dans le domaine de l'impression 3D . Tous deux utilisent des lasers pour créer rapidement des pièces sur mesure. De nombreuses entreprises et passionnés de design hésitent entre ces deux procédés, voire ignorent leurs différences. Si le SLA et le SLS présentent chacun des avantages uniques, ils diffèrent notamment en termes de matériaux d'impression, d'énergie laser, de vitesse, de précision et de prix. Un atout majeur du SLS par rapport au SLA réside dans son temps de fabrication plus court. Le SLS offre ainsi des délais de livraison plus courts, permettant de produire davantage de prototypes au quotidien. Toutefois, si la précision est primordiale, le SLS s'avère le meilleur choix grâce à sa capacité à fabriquer des pièces aux tolérances plus strictes. Cet article vous aidera à comprendre les différences entre le SLA et le SLS et vous fournira des conseils pratiques pour choisir le procédé le plus adapté à la création de vos prototypes.
Table des Matières
cabillotQu'est-ce que le SLA ?
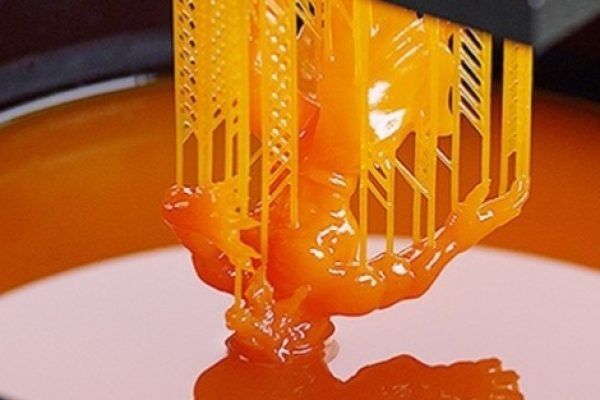
La stéréolithographie (SLA) , également appelée stéréolithographie, est l'une des premières technologies d'impression 3D. Elle utilise un laser (ultraviolet) pour solidifier une résine liquide et créer des pièces personnalisées couche par couche. Parmi toutes les technologies d'impression 3D (fabrication additive), les pièces SLA offrent la plus haute résolution et la plus grande précision, des détails d'une netteté exceptionnelle et une finition de surface impeccable, ce qui les rend idéales pour la création de prototypes complexes et esthétiques.
Comment fonctionne le SLA ?
Avant l'impression, téléchargez le fichier STL sur l'imprimante SLA et prédéfinissez l'épaisseur, l'angle et d'autres détails. Ensuite, versez suffisamment de résine SLA dans un pool de matériau propre. Lorsqu'une imprimante SLA commence à travailler, des miroirs contrôlés par ordinateur guident le laser vers les coordonnées correctes, numérisant et solidifiant la forme de la conception 3D. Une fois qu'une couche a durci, le lit d'impression est abaissé jusqu'à une épaisseur prédéfinie, généralement 0.1 mm ; l'imprimante continuera à durcir la résine jusqu'à ce que la pièce soit construite. Après l'impression, la pièce doit être rincée avec de l'alcool isopropylique (IPA) pour éliminer toute résine non durcie de sa surface. Une fois la pièce rincée sèche, certains matériaux nécessitent un post-durcissement, un processus qui aide la pièce à atteindre une résistance et une stabilité maximales. Enfin, retirez les supports de la pièce et poncez les traces restantes des supports pour obtenir une surface propre. Poursuivez ensuite le post-traitement, le nettoyage par ultrasons, le retrait du support, la réticulation de la pièce imprimée, le ponçage, le sablage et la peinture, etc.
Qu’est-ce que le SLS ?
Le frittage sélectif par laser ( SLS ) est une technologie d'impression 3D qui utilise un laser pour fusionner de fines particules de poudre de plastique, de métal, de verre ou de céramique afin de former une pièce solide. La stéréolithographie (SLA) utilise un laser ultraviolet (UV) pour polymériser (durcir) une résine photosensible et lui donner la forme souhaitée.
Comment fonctionne le SLS ?
Les imprimantes SLS disposent d'une plate-forme de fabrication, d'un bac à poudre, d'une lame de recouvrement, d'un laser haute énergie, d'un chauffage, d'un galvanomètre et d'un chargeur de poudre.
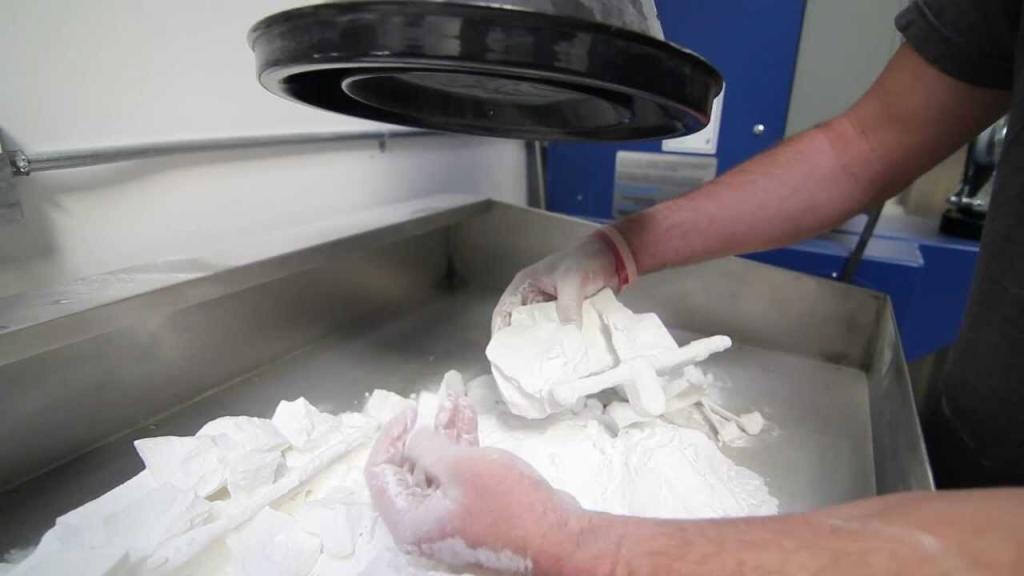
Première étape d'impression : Préchauffer la plateforme de construction et le bac à poudre à une température légèrement inférieure au point de fusion du matériau SLS. La poudre est dispersée en une fine couche sur la plateforme de la chambre de construction. Une racle de dépôt répartit cette fine couche sur la plateforme, puis un laser scanne la forme de la couche de poudre, la fritte, la chauffe sélectivement et fusionne les anciennes et nouvelles couches. La poudre non fusionnée soutient la pièce pendant l'impression, ce qui élimine le besoin de supports dédiés. La plateforme est abaissée à une épaisseur précise, généralement entre 50 et 200 microns, et la racle de dépôt disperse une nouvelle couche de poudre. Ce processus est répété pour chaque couche jusqu'à l'obtention de la pièce prototype.
La deuxième étape est le refroidissement . Après l'impression de la pièce prototype, une étape supplémentaire est nécessaire : le refroidissement. Ce processus peut durer jusqu'à 12 heures selon la taille et le nombre de pièces. Le refroidissement protège les pièces imprimées contre la déformation et optimise leurs propriétés mécaniques.
La troisième étape consiste à traiter la surface. Commencez par nettoyer l'excédent de poudre de la pièce imprimée par SLS dans la chambre de fabrication. Ces poudres restantes peuvent être recyclées et réutilisées, ce qui rend la technologie SLS économique. De plus, le sablage, le meulage, la peinture et le revêtement en poudre sont autant d'options de traitement de surface pour la création de prototypes SLS sur mesure.
Comparaison entre SLA et SLS
Le procédé d'impression 3D SLA est apparu pour la première fois au début des années 1970, lorsque le chercheur japonais Hideo Kodama a inventé la méthode moderne de stéréolithographie en couches, qui utilise la lumière ultraviolette pour durcir les photopolymères. Le terme stéréolithographie a été inventé par Charles (Chuck) W. Hull, qui a breveté la technologie en 1986 et a fondé 3D Systems pour la commercialiser. En 1992, le procédé SLA a été amélioré, permettant de fabriquer des pièces plus complexes et de fabriquer des pièces plus rapidement. Le Dr Carl Deckard et le Dr Joe Beaman ont inventé la technologie SLS à l'Université du Texas à Austin dans les années 1980. Ces deux technologies de fabrication additive sont les plus anciennes technologies d’impression 3D.
Quels sont les avantages du SLA par rapport au SLS ?
1. Les pièces prototypes SLA offrent une résolution plus élevée que les pièces prototypes SLS.
2. La finition de surface des pièces fabriquées par SLA est meilleure que celle de SLS. Les pièces SLA peuvent être similaires aux pièces moulées par injection.
3. Les machines SLA sont plus petites que les machines SLS. En conséquence, les machines SLA peuvent être utilisées comme appareils de bureau, ce qui les rend plus flexibles et plus pratiques.
Quels sont les inconvénients du SLA par rapport au SLS ?
1. La taille maximale des pièces imprimées SLA est inférieure à la taille maximale des pièces SLS.
2. Les matériaux contenus dans SLA ne sont pas respectueux de l’environnement. La résine peut produire une odeur désagréable et nécessite des gants et un masque pour la manipuler. SLS, quant à lui, utilise une poudre de polymère comme le nylon, qui présente peu de risques pour l'environnement sauf pour les personnes souffrant de certaines allergies.
3. Les pièces fabriquées en SLA sont relativement faibles par rapport au SLS. Il est préférable de les utiliser à des fins de validation de principe ou à des fins expérimentales.
Quels sont les avantages du SLS par rapport au SLA ?
1. Les pièces SLS ne nécessitent pas de structures de support pendant la fabrication, contrairement aux pièces SLA. La poudre environnante peut être utilisée pour soutenir les composants en surplomb. Les composants SLA doivent être conçus avec des structures de support ou construits de manière à être autoportants.
2.SLS peut fabriquer des pièces plus rapidement que SLA. Cela le rend plus adapté aux services de prototypage rapide.
3. Les pièces fabriquées par SLS sont plus résistantes que les pièces SLA, elles sont donc plus couramment utilisées comme pièces fonctionnelles.
Quels sont les inconvénients du SLS par rapport au SLA ?
1. Les machines SLS sont plus chères que les machines SLA.
2. Les imprimantes laser SLS consomment beaucoup d’énergie. En effet, les imprimantes SLS doivent être complètement fermées et protégées. Le faisceau laser du SLA consomme moins d’énergie ; les utilisateurs peuvent visualiser les impressions lorsqu'elles sont enfermées derrière du plastique ou du verre teinté.
3. La machine SLS est plus grande. Ils occupent souvent une paillasse entière de laboratoire. En revanche, les machines SLA peuvent être conçues comme des unités de bureau.
Comparaison des attributs clés SLS et SLA
Attributs | SLS | Contrat de niveau de service |
Sensible à la lumière UV | Non | Oui |
Finitions de surface rugueuses | Oui | Non |
Matériaux limités | Oui | Non |
Ne nécessite aucune structure de support | Oui | Non |
Processus de production rapide | Oui | Non |
Machine chère | Oui | Non |
Les pièces produites sont uniquement destinées à un usage expérimental | Non | Oui |
Le matériau en résine polymère utilisé dans le SLA est sensible à la lumière UV. Tenir donc à l’écart du soleil ou de toute autre source lumineuse contenant des rayons ultraviolets. Les matériaux SLS ne présentent pas cet inconvénient et ne nécessitent pas de structures de support lors du processus de fabrication.
SLA vs SLS : une comparaison des technologies
L'environnement de travail du laser haute puissance du SLS est complètement fermé et l'opérateur ne peut pas voir l'impression pendant le traitement. La puissance de sortie du laser SLA est nettement inférieure et l'installation d'un boîtier en verre teinté ou en plastique sur l'appareil peut empêcher les rayons UV de s'échapper. L'opérateur peut voir l'ensemble du processus d'impression pendant le traitement.
SLA vs SLS : comparaison des matériaux
Les matériaux SLA sont considérés comme des photopolymères, qui sont des résines thermodurcies à l'état liquide. SLA propose la plus large sélection de plastiques imprimables en 3D dotés d'excellentes propriétés mécaniques, notamment : de type ABS, de type polypropylène, de type polycarbonate, et plus encore. Les matériaux SLS sont dérivés de poudres thermoplastiques, mais les opérateurs doivent porter des gants et des masques lors de la manipulation des pièces SLA, ce qui est légèrement dangereux. Par rapport aux matériaux SLA, les matériaux SLS peuvent être utilisés pour fabriquer des pièces d'utilisation finale durables, notamment : du polyaryl éther cétone, des élastomères thermoplastiques, du polystyrène, du nylon, etc.
SLA et SLS : comparaison des applications de produits
Les pièces fabriquées par SLS sont plus résistantes que les pièces prototypes SLA. Cela en fait un meilleur choix pour les machines ou les applications finales.
SLA vs SLS : comparaison des volumes d'impression
En raison du temps de frittage relativement court, le SLS imprime plus rapidement que le SLA pour les pièces prototypes de grande et de petite taille. Encore une fois, SLS ne nécessite pas de structures de support lors de la construction des pièces prototypes.
SLA et SLS : comparaison des coûts
Les imprimantes SLS sont généralement plus chères que les imprimantes SLA. Les imprimantes SLS coûtent entre 10,000 650,000 $ et jusqu'à 3000 XNUMX $. Le coût dépend du volume de construction maximum, de l’épaisseur minimale de la couche, de la vitesse d’impression, du type de laser et des matériaux qu’il peut accepter. D'un autre côté, les machines SLA coûtent encore moins de XNUMX XNUMX $, selon leur taille. Ils peuvent être divisés en quatre types différents : bricolage, loisirs avancés, professionnels et performances, et commerciaux et industriels. Le SLS coûte généralement plus cher que le SLA pour fabriquer des pièces prototypes de même taille.
SLA vs SLS : comparaison des traitements de surface
Les pièces SLS ont généralement une surface plus rugueuse que le SLA ou d'autres technologies d'impression 3D. Cependant, la pièce SLS est plus durable et mieux adaptée aux environnements résistants à la chaleur ou aux produits chimiques. Les pièces imprimées diffèrent entre les deux procédés, tout comme le traitement de surface. Les impressions SLA ont besoin de temps pour se reposer afin que la résine restante puisse s'écouler ; Les impressions SLS doivent refroidir avant d'être déballées. Les impressions SLA sont collantes et nécessitent un nettoyage ; Les impressions SLS nécessitent un nettoyage de l'excès de poudre lors du déballage.
Choisir SLA ou SLS ?
Lorsque vous choisissez entre les services d'impression 3D SLA ou SLS, certaines considérations telles que la durabilité, la résolution ou la taille des pièces peuvent prendre la décision à votre place. Comprendre les facteurs clés contribuera grandement à choisir le processus qui fonctionnera pour vous.
Finition de surface : La stéréolithographie (SLA) permet de fabriquer des pièces avec une finition de surface de haute qualité et plus lisse, ressemblant davantage aux pièces moulées par injection.
Résolution : La stéréolithographie (SLA) offre une résolution supérieure à celle du frittage sélectif par laser (SLS). Les services d’impression 3D SLA d’AN-Prototype proposent trois options de résolution, vous permettant ainsi d’optimiser le rapport qualité-prix en termes de détails, de finition de surface et de coût.
Tolérances : La stéréolithographie (SLA) permet d'obtenir des tolérances plus serrées que le frittage sélectif par laser (SLS).
Résistance à la chaleur et aux produits chimiques : Les matériaux thermoplastiques SLS présentent une meilleure résistance globale à la chaleur et aux produits chimiques que les pièces SLA.
Complexité de la conception : Si votre projet exige des détails complexes, la stéréolithographie (SLA) peut être un meilleur choix. En revanche, si votre conception requiert une résistance mécanique et des propriétés fonctionnelles plus poussées, le frittage sélectif par laser (SLS) peut s’avérer la technologie appropriée.
Choix des matériaux : Bien que les procédés SLA et SLS offrent tous deux une large gamme de matériaux, le SLS présente un avantage certain en matière de choix. Il peut être utilisé avec des thermoplastiques, des composites et même des poudres métalliques, offrant ainsi davantage d’options pour répondre aux besoins spécifiques de chaque projet.
Volume de production : Si vous avez besoin de prototypes de haute qualité ou de pièces sur mesure, la stéréolithographie (SLA) répond à vos besoins grâce à sa haute précision et à son excellent état de surface. Pour les volumes de production plus importants ou les petites séries, la frittage sélectif par laser (SLS) offre une solution économique.
Conclusion
La stéréolithographie (SLA) et le frittage laser sélectif (SLS) sont deux technologies d'impression 3D révolutionnaires qui apportent une valeur ajoutée considérable à différents secteurs. Chaque technologie présente ses avantages et ses applications idéales. La SLA excelle dans le prototypage, la modélisation visuelle et les applications dentaires, tandis que le SLS est encore plus performant pour les prototypes fonctionnels et la production en petites séries. AN-Prototype évaluera minutieusement votre projet d'impression 3D, vous guidera dans le choix de la technologie la plus adaptée et vous fournira les meilleurs conseils en matière de précision, de résistance, de finition de surface et de rentabilité.