L'aluminium est un choix populaire dans de nombreuses industries en raison de sa légèreté, de sa solidité et de sa résistance à la corrosion. Cependant, la surface de l’aluminium peut être sujette à l’usure et ses propriétés peuvent se dégrader avec le temps. C'est pourquoi de nombreux concepteurs optent pour l'anodisation dure afin d'améliorer les performances et la longévité de leurs pièces en aluminium. Dans ce guide ultime, nous explorerons les tenants et les aboutissants de l'anodisation à couche dure, vous offrant ainsi une compréhension complète de ce processus.
Table des Matières
cabillotQu'est-ce que l'anodisation à couche dure ?
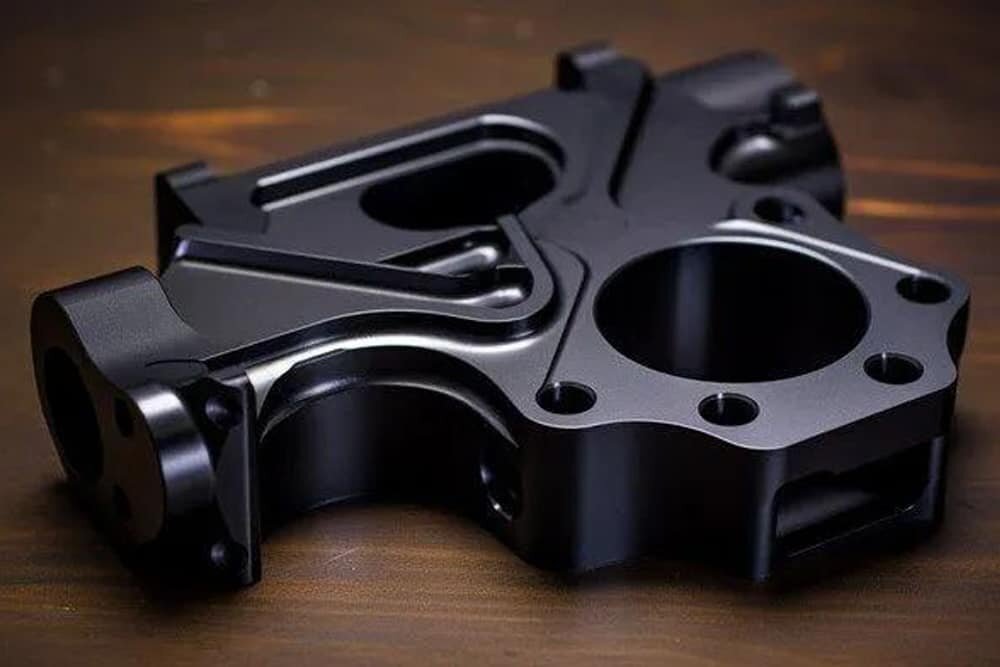
L'anodisation à couche dure, également connue sous le nom d'anodisation de type III, est un excellent revêtement résistant à la corrosion qui utilise une épaisse couche d'oxyde d'aluminium pour produire une couche protectrice sur la surface de l'aluminium. Le processus consiste à faire passer un courant à travers une solution électrolytique, et la pièce en aluminium est l'anode, d'où le terme anodisation. Le revêtement résultant est beaucoup plus dense et plus épais que l'anodisation ordinaire, offrant une protection supérieure contre l'abrasion, la corrosion et les chocs. Lors de l'anodisation régulière produit une fine couche d'oxyde d'aluminium sur la surface de la pièce, l'anodisation dure crée une couche beaucoup plus épaisse. L'épaisseur du revêtement peut varier de 0.002 à 0.0045 pouces, selon les exigences spécifiques de l'application. Le revêtement obtenu est beaucoup plus dur, plus résistant à l’usure et offre des propriétés d’isolation électrique et thermique supérieures. De plus, le revêtement est beaucoup plus résistant et capable de résister aux environnements difficiles.
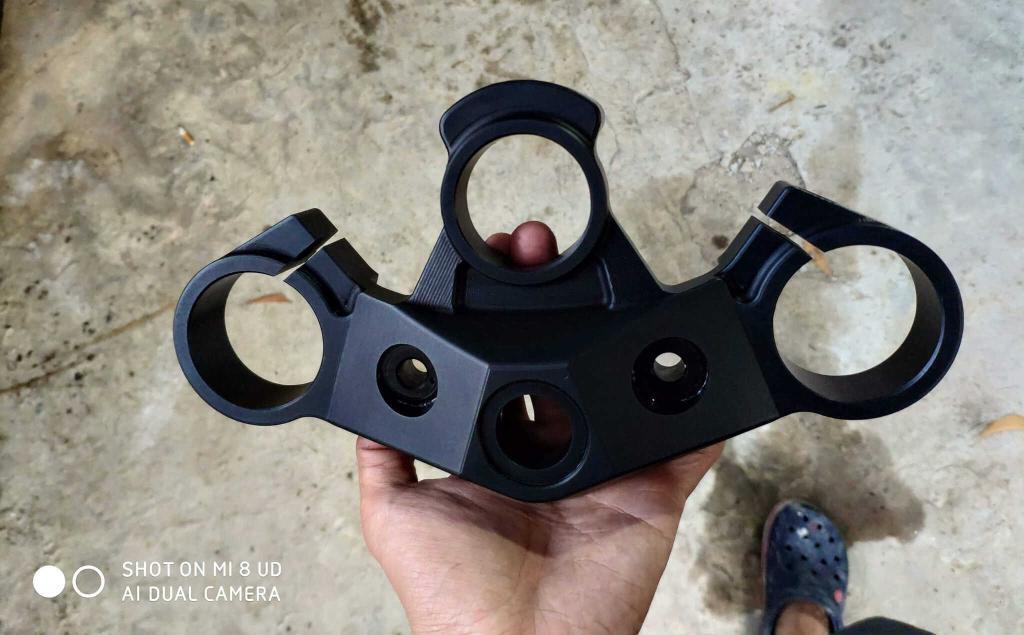
Le processus d'anodisation de la couche dure :
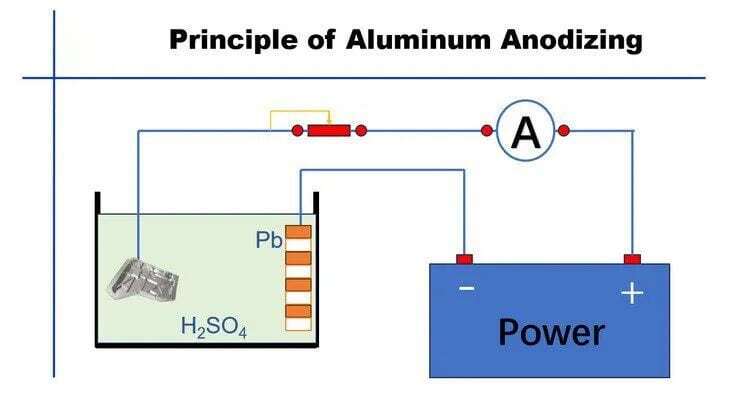
Avant le début du processus d'anodisation de la couche dure, la pièce en aluminium est nettoyée et préparée pour garantir que la surface est propre et exempte de toute impureté. Le processus d'anodisation commence par le placement de la pièce dans une solution électrolytique, généralement de l'acide sulfurique. Le processus nécessite un mélange précis d’acide, de débit de courant, de température de la solution et de durée du processus pour obtenir le résultat souhaité. La pièce est immergée dans cet électrolyte et la solution déclenche le processus d'anodisation. Le processus crée une couche d’oxyde contrôlée avec précision sur la surface de la pièce. L'épaisseur de l'oxyde est fonction spécifique du temps pendant lequel l'aluminium est exposé au bain acide et de la densité de courant à laquelle la pièce en aluminium est soumise.
Avantages de l'anodisation de l'aluminium à revêtement dur
1. Durabilité
L'anodisation dure de l'aluminium produit une surface très durable qui résiste à l'usure et à la corrosion. Le film anodique créé lors de l'anodisation dure est plus dense et plus épais que celui produit lors des processus d'anodisation standard. Cela rend les composants bien adaptés à une utilisation dans des environnements difficiles, tels que ceux que l’on trouve dans les industries aérospatiale et automobile. La durabilité accrue rend également les composants plus résistants aux rayures, ce qui les rend idéaux pour les applications nécessitant une manipulation fréquente.
2. Esthétique
Les composants soumis à une anodisation dure en aluminium ont une apparence unique et esthétique. Le processus produit une surface au fini mat, idéale pour les composants nécessitant une surface non réfléchissante. De plus, le processus d'anodisation de l'aluminium à revêtement dur peut teindre les composants de différentes couleurs, ce qui améliore non seulement leur esthétique, mais permet également une identification et une différenciation faciles.
3. Isolation électrique
L'anodisation dure de l'aluminium produit une surface électriquement isolante, ce qui la rend idéale pour les composants qui doivent être électriquement isolés des autres pièces. Le film anodique créé lors de l’anodisation dure est non conducteur, ce qui signifie qu’il ne laisse pas passer le courant. Cela rend les composants bien adaptés à une utilisation dans les appareils électroniques, car ils permettent une isolation électrique facile.
4. Adhésion
L'anodisation dure de l'aluminium crée une surface hautement adhésive, ce qui la rend idéale pour les applications nécessitant un revêtement des composants avec d'autres matériaux. Le film anodique à la surface du composant constitue une surface idéale pour le dépôt de divers types de revêtements, tels que des lubrifiants, des peintures et des adhésifs. Les propriétés d’adhérence de l’anodisation dure de l’aluminium contribuent également à améliorer la résistance à la corrosion du composant lorsqu’elles sont associées à un revêtement approprié.
5. Rentable
L'anodisation dure de l'aluminium est une méthode de traitement de surface rentable qui améliore la durée de vie et la durabilité des composants, réduisant ainsi le besoin de remplacements fréquents. Étant donné que l'anodisation dure de l'aluminium garantit efficacement que les composants ne se corrodent pas ou ne s'usent pas, elle résout les problèmes de remplacements fréquents, ce qui se traduit par des opérations rentables pour l'industrie de l'usinage CNC.
Comparez le revêtement dur avec l'anodisation régulière de l'aluminium
La comparaison du revêtement dur avec l'anodisation ordinaire de l'aluminium est essentielle pour les concepteurs d'usinage CNC, car elle permet de comprendre les avantages et les inconvénients de chaque processus. L'anodisation à couche dure offre une protection et une durabilité supérieures, tandis que l'anodisation régulière offre une variété de couleurs et de finitions. Lors du choix entre les deux, il est crucial de considérer l'application de vos pièces et le niveau de protection requis.
Fonctionnalité | Anodisation à revêtement dur | Anodisation régulière |
Processus | Réalisé à des températures plus basses et à des densités de courant plus élevées, ce qui donne une couche plus dure et plus épaisse. | Réalisé à température ambiante avec des densités de courant plus faibles, produisant une couche plus fine et un peu plus douce. |
Épaisseur de la couche d'oxyde | En règle générale, l'épaisseur varie de 0.002 à 0.0045 pouces. La couche plus épaisse offre une résistance supérieure à l’usure. | L'anodisation régulière donne généralement une épaisseur de 0.0002 à 0.0012 pouces (5 à 30 µm). |
Dureté et résistance à l'usure | L'anodisation Hard Coat offre une résistance élevée à l'usure, obtenant généralement une perte de poids de 1.0 à 1.5 mg/1000 4060 cycles lors du test de résistance à l'abrasion ASTM DXNUMX. | L'anodisation régulière offre une résistance à l'usure modérée, entraînant une perte de poids d'environ 20 à 35 mg/1000 XNUMX cycles au cours du même test. |
Résistance à la corrosion | L'anodisation Hard Coat offre une résistance supérieure à la corrosion, résistant souvent à plus de 2000 117 heures de brouillard salin conformément à la norme ASTM BXNUMX. | L'anodisation régulière offre une bonne résistance à la corrosion, résistant généralement à environ 336 heures de brouillard salin dans les mêmes conditions de test. |
Couleur et teinture | En raison de sa couche plus épaisse et plus dense, l’anodisation Hard Coat peut avoir des limites avec des couleurs plus vives, entraînant souvent des teintes plus sombres et atténuées. | L'anodisation régulière permet une large gamme d'options de couleurs vives grâce à sa couche de surface plus poreuse. |
Considérations de coûts | En raison des exigences de traitement plus élevées, l’anodisation Hard Coat peut être plus coûteuse au départ. Cependant, la réduction des coûts de maintenance et de remplacement s'avère souvent plus rentable à long terme. | L'anodisation régulière est généralement moins coûteuse au départ, mais peut ne pas offrir le même niveau de durabilité à long terme que l'anodisation Hard Coat. |
Facteurs qui influencent l'anodisation du revêtement dur
Le processus d’anodisation de la couche dure est complexe et nécessite une attention particulière aux détails. En tant que concepteur d'usinage CNC, comprendre les facteurs qui influencent l'anodisation des couches dures est fondamental pour produire des produits de haute qualité avec des revêtements anodiques durables et esthétiques. Le type d'alliage, la qualité de la surface et les paramètres d'anodisation influencent tous les propriétés du revêtement anodique. Il est nécessaire de prendre en compte le processus de teinture et les techniques de post-traitement telles que le scellement pour améliorer encore les résultats. En conclusion, en comprenant les facteurs qui influencent l’anodisation à couche dure, les concepteurs peuvent optimiser le processus et obtenir les résultats souhaités.
1. Type d'alliage – Différents métaux et alliages produisent une couche de revêtement anodique différente. L'aluminium est le matériau le plus couramment anodisé, mais d'autres alliages comme le titane et le magnésium peuvent également être anodisés. Le type d'alliage détermine la taille des pores et la profondeur du revêtement anodique, ce qui influe sur sa dureté et sa durabilité.
2. Qualité de surface – La qualité de surface du métal influe directement sur la qualité du revêtement anodique. Des imperfections telles que rayures, bosses ou débris peuvent entraîner une anodisation irrégulière, ce qui se traduit par une épaisseur inégale ou une mauvaise adhérence. Il est donc essentiel de veiller à ce que la surface du métal soit soigneusement nettoyée, préparée et inspectée avant l'anodisation.
3. Paramètres d'anodisation – Les paramètres du procédé d'anodisation sont la tension, le courant, la température et la concentration d'acide. La modification de l'une de ces variables induit des propriétés différentes du revêtement anodique. Des revêtements anodiques plus épais, plus poreux et plus durs se forment généralement à des tensions plus élevées et à des températures plus basses. L'augmentation de la concentration d'acide entraîne une épaisseur de revêtement anodique plus importante.
4. Procédé de teinture – Le procédé de revêtement anodique comprend une étape de teinture lorsque l'application d'une couleur est nécessaire. Ce procédé influe sur l'esthétique, la durabilité et la résistance thermique du revêtement. Il est donc essentiel de bien le maîtriser et de choisir le colorant approprié afin de garantir sa conformité aux spécifications requises.
5. Post-traitement – Le post-traitement, notamment le scellement, contribue à améliorer la durabilité du revêtement anodique et à minimiser sa porosité. Ce procédé intervient après l'anodisation et, éventuellement, la coloration. Il consiste à immerger la pièce anodisée dans de l'eau distillée bouillante afin de sceller les pores, ce qui rend la surface plus résistante à la corrosion et augmente sa durabilité.
Tests de qualité et spécifications de l'anodisation à couche dure
1. Développer des méthodes de test de qualité :
Pour garantir la qualité de l’anodisation à couche dure, il est nécessaire de développer un système de test efficace et complet couvrant les aspects critiques du processus. ASTM International a développé des normes spécifiques pour tester l'anodisation des couches dures qui impliquent une série de tests vérifiant l'épaisseur du revêtement, l'adhérence, la résistance à la corrosion et la finition de surface. Ces tests sont non seulement importants pour répondre aux normes réglementaires, mais également pour garantir que l'anodisation à couche dure répond aux spécifications de qualité souhaitées.
2. Préparations des surfaces :
L'efficacité de l'anodisation dure dépend fortement de la préparation de la surface du substrat. Il est essentiel de s’assurer que la surface est exempte de contaminants comme l’huile, la graisse et la saleté avant d’appliquer le revêtement. Tout contaminant résiduel peut affecter l’adhérence du revêtement ou créer des défauts dans le revêtement, entraînant une corrosion et une défaillance prématurée.
3. Spécifications d'anodisation à couche dure :
Les spécifications de l’anodisation à couche dure sont essentielles pour déterminer l’efficacité et la qualité du revêtement. Les spécifications incluent, entre autres, l'épaisseur du revêtement, la finition de surface, la couleur et l'adhérence des revêtements. L'épaisseur du revêtement est généralement comprise entre 0.002 et 0.0045 pouces, et il est essentiel de s'assurer qu'il répond aux exigences d'épaisseur minimale pour fournir la protection contre la corrosion souhaitée.
4. Mesures de contrôle de qualité :
Pour garantir que l'anodisation à couche dure répond aux spécifications de qualité nécessaires, des mesures de contrôle de qualité doivent être mises en œuvre tout au long du processus. Les mesures de contrôle qualité impliquent la surveillance et la mesure des paramètres critiques tout au long du processus de revêtement pour garantir que les paramètres de qualité souhaités sont respectés. Certaines de ces mesures comprennent des contrôles réguliers des bains utilisés dans le processus de revêtement, la mesure de l'épaisseur et de la dureté du revêtement et l'évaluation de l'uniformité de la surface.
5. Importance des tests de qualité et des spécifications :
La qualité de l’anodisation de la couche dure est essentielle pour assurer une protection contre la corrosion et l’usure abrasive. Choisir les bonnes spécifications d'anodisation à couche dure pour votre produit est essentiel pour garantir qu'il répond aux normes de qualité souhaitées. De plus, des tests de qualité et des mesures de contrôle réguliers doivent être mis en œuvre pour garantir que l'anodisation à couche dure offre la protection nécessaire et prolonge la durée de vie du produit.
Applications de l'anodisation à couche dure
L'anodisation à couche dure est un traitement de surface polyvalent qui offre un large éventail d'avantages, notamment une durabilité améliorée, une résistance à l'usure et à la corrosion et une protection contre les environnements difficiles. En tant que concepteur d'usinage CNC, comprendre les applications de l'anodisation à couche dure vous permettra de concevoir des composants métalliques plus robustes et plus durables, capables de résister aux environnements difficiles et à une utilisation intensive. En utilisant l'anodisation à couche dure, vous pouvez garantir que vos composants dureront plus longtemps, fonctionneront mieux et nécessiteront moins d'entretien au fil du temps.
1. Industrie aérospatiale : L’anodisation dure est largement utilisée dans l’industrie aérospatiale pour améliorer la durabilité et la résistance à la corrosion des composants d’aéronefs. Les pièces en aluminium d’un avion, telles que les jambes de train d’atterrissage, le revêtement des ailes et les composants du moteur, sont anodisées durement afin de les protéger de l’usure due aux conditions extrêmes du vol. La couche anodisée constitue également un excellent isolant électrique, offrant ainsi une protection supplémentaire contre les arcs électriques et les courts-circuits.
2. Industrie automobile : L’industrie automobile utilise également l’anodisation dure sur certains composants, tels que les jantes, les blocs-moteurs et les carters de transmission. Ce procédé confère à ces pièces une meilleure résistance à la corrosion, à l’usure abrasive et aux produits chimiques. Les jantes en aluminium anodisé, par exemple, sont de plus en plus prisées car elles sont plus légères, plus durables et moins sujettes à la corrosion que les jantes en acier traditionnelles.
3. Industrie du bâtiment : L’anodisation dure est également couramment utilisée dans le secteur du bâtiment pour protéger les composants en aluminium des environnements difficiles. Les fenêtres et les portes sont souvent anodisées pour les protéger des intempéries et prolonger leur durée de vie. L’anodisation dure permet également de donner à l’aluminium un aspect mat ou brillant, le rendant plus esthétique pour des applications architecturales.
4. Applications militaires : L’anodisation dure est également utilisée dans le domaine militaire, notamment pour les fusils et autres armes à feu. Ce procédé protège les composants en aluminium ou en titane de l’usure liée à l’utilisation des armes. L’anodisation dure améliore non seulement la durée de vie des pièces d’armes à feu, mais les rend également plus résistantes à la corrosion et à l’abrasion.
5. Industrie médicale : L’industrie médicale utilise également l’anodisation dure, notamment pour les implants orthopédiques. Lorsqu’ils sont insérés dans le corps humain, les implants métalliques sont soumis à un environnement agressif susceptible d’entraîner usure et corrosion. Les médecins ont recours à l’anodisation dure pour améliorer la durabilité et la longévité des implants métalliques, les rendant ainsi plus résistants à l’usure, à la corrosion et aux infections bactériennes.
Services de confiance en aluminium anodisé à revêtement dur
Chez AN-Prototype, nous sommes spécialisés dans l' usinage CNC de précision , offrant une qualité et une exactitude supérieures. Conscients de l'importance du respect des délais et de la performance des produits, nous utilisons les technologies les plus récentes et des techniques expertes pour répondre à vos exigences spécifiques. Notre équipe de professionnels qualifiés garantit que chaque pièce est usinée selon les normes industrielles les plus strictes en matière de tolérance, de finition de surface et de précision, jusqu'à +/- 0.0002 mm. Grâce à nos installations ultramodernes et à notre personnel expérimenté, nous vous assurons que vos pièces en aluminium atteindront les niveaux de résistance et de durabilité souhaités.
Cependant, l'un des facteurs clés qui distinguent AN-Prototype des autres fournisseurs de services d'usinage CNC est nos capacités d'anodisation à couche dure. L'anodisation est un processus de création d'une couche d'oxyde à la surface des métaux, généralement de l'aluminium. Cette couche offre une meilleure résistance à la corrosion, à l’usure et améliore l’apparence de la pièce. L'anodisation à couche dure, en particulier, est un processus d'anodisation plus épais et plus dense qui donne une surface plus durable et plus résistante à l'usure. Les services d'anodisation à couche dure d'AN-Prototype offrent un moyen fiable de prolonger la durée de vie et les performances de vos pièces en aluminium, même dans des environnements difficiles.
Un autre aspect crucial de nos services d’anodisation à couche dure est la gamme de couleurs et de finitions que nous pouvons réaliser. Les pièces en aluminium nécessitent souvent certaines finitions esthétiques à des fins de marquage ou de reconnaissance. Grâce aux capacités d'anodisation à couche dure d'AN-Prototype, nous pouvons vous proposer une variété de choix de couleurs pour correspondre à vos préférences. Du transparent au noir, en passant par le rouge, le bleu, le vert et d'autres teintes, nos options de finition vous permettent de concevoir des pièces en aluminium personnalisées qui ont fière allure et fonctionnent encore mieux.
De plus, nous comprenons que l’anodisation dure peut être un processus complexe qui nécessite des connaissances et des compétences expertes. C'est pourquoi nous disposons d'une équipe de techniciens expérimentés qui peuvent vous guider à chaque étape du processus, du prétraitement au revêtement, en passant par le scellement et l'inspection. Nous utilisons des matériaux et des équipements de haute qualité pour garantir que vos pièces en aluminium répondent aux spécifications nécessaires et à vos objectifs.
En conclusion, les concepteurs de machines CNC à la recherche des meilleurs services d'anodisation dure pour leurs pièces en aluminium devraient considérer AN-Prototype . Notre combinaison d'usinage CNC de précision et d'expertise en anodisation fait de nous un prestataire de services de premier plan en Chine. Nous possédons les compétences, l'expérience et la technologie nécessaires pour transformer vos pièces en aluminium en produits performants et esthétiques. Contactez-nous dès aujourd'hui pour en savoir plus sur nos services et comment nous pouvons vous aider à atteindre vos objectifs de fabrication.