

Le polycarbonate (PC) a été découvert pour la première fois en 1898 par Alfred Einhorn à l'Université de Munich. Ce n'est qu'en 1953 que Bayer obtient le premier brevet pour la fabrication du polycarbonate et le baptise « Makrolon ». Depuis, le polycarbonate (PC) est devenu un matériau de plus en plus populaire dans le secteur manufacturier. Aujourd'hui, environ 2.7 millions de tonnes de polycarbonate sont produites chaque année dans le monde. Au fil des années, différentes entreprises ont créé différentes formulations de polycarbonate. Il existe donc plusieurs qualités industrielles de polycarbonate parmi lesquelles choisir. Certaines formes contiennent davantage de renfort en fibre de verre, tandis que d'autres contiennent des additifs tels que des stabilisants UV pour protéger contre une exposition solaire à long terme.
Table des Matières
cabillotQu'est-ce que le polycarbonate (PC) ?
Le polycarbonate (PC) est un thermoplastique technique amorphe, ce qui signifie qu'il a tendance à se ramollir avant de fondre et n'a pas de point de fusion fixe. Les fabricants transforment le polycarbonate en feuilles et tiges noires ou transparentes. Sa clarté, sa résistance aux éclats et sa légèreté en font une excellente alternative au verre. Comparé à d'autres plastiques techniques tels que l'acrylique, le PC (polycarbonate) est capable de résister aux chocs tout en offrant une clarté optique, une résistance aux UV et une résistance aux températures supérieures à la normale. Le polycarbonate (PC) est le matériau de choix pour les pièces nécessitant clarté et résistance aux chocs. Cependant, l'usinage CNC du polycarbonate ne produit pas à lui seul des pièces optiquement transparentes, une finition supplémentaire est donc nécessaire.
Le polycarbonate (PC) est un matériau plastique idéal pour l'usinage CNC en raison de ses excellentes propriétés mécaniques, notamment une bonne résistance aux chocs, une bonne dureté, une bonne ténacité et une bonne résistance aux températures élevées, et il est facile à traiter. Les produits PC traités par CNC sont largement utilisés dans les industries des semi-conducteurs, des machines, des transports, de l'électronique, de l'optique, de l'automobile, de la médecine et autres.
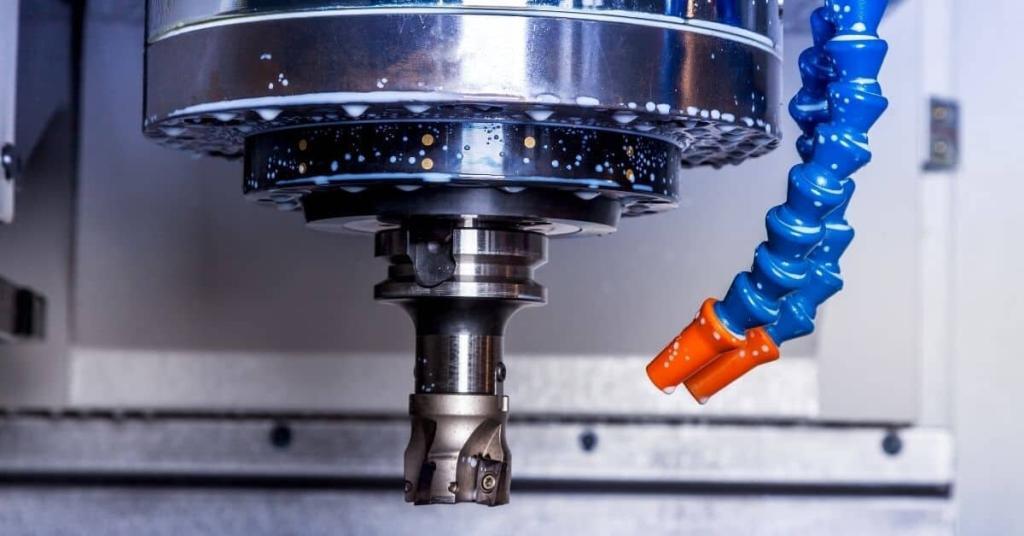
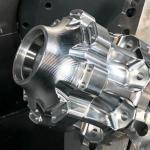
AN-Prototype utilise des techniques d'usinage CNC, notamment le fraisage , le tournage et le perçage , pour transformer le polycarbonate en plaques et barres noires ou transparentes. Nos installations et équipements CNC sont suffisamment performants pour minimiser les erreurs de fonctionnement et les vibrations lors de l'usinage, ce qui nous permet de fabriquer des composants en PC d'une qualité et d'une précision constantes. AN-Prototype propose quatre qualités de polycarbonate usiné CNC :
- Noir
- Effacer
- Translucide
- Rempli de verre à 20 %
Comment est fabriqué le polycarbonate (PC) ?
Chaque entreprise fabrique du polycarbonate de manière légèrement différente, mais les matériaux en polycarbonate sont traditionnellement fabriqués par réaction de polycondensation du bisphénol A et du phosgène. Cependant, le phosgène étant très toxique, de nombreuses entreprises ont commencé à utiliser du carbonate de diphényle à la place du phosgène.
Quelle que soit l'utilisation de phosgène ou de carbonate de diphényle, il est nécessaire de mélanger la solution d'hydroxyde de sodium de bisphénol A avec la solution de phosgène ou de carbonate de diphényle dans un solvant organique pour polymériser. Lorsque le polycarbonate est formé, il est initialement à l’état liquide. La solution est évaporée pour former des particules, ou de l'éthanol doit être introduit pour précipiter le polymère solide.
Une fois produit, le polycarbonate est généralement vendu sous forme de barres, de cylindres ou de plaques et peut être utilisé dans divers procédés de fabrication. Il convient au thermoformage, à l'extrusion et au soufflage, mais est le plus souvent utilisé pour l'usinage CNC et le moulage par injection. En effet, étant un thermoplastique, le polycarbonate peut être fondu, refroidi et réchauffé sans brûler ni se dégrader significativement, ce qui en fait un matériau idéal pour le moulage par injection.
Lors du moulage par injection, le polycarbonate doit être traité à haute température et injecté dans le moule à haute pression car le polycarbonate est très visqueux. La température de fusion doit être comprise entre 280°C et 320°C et la température du moule doit être comprise entre 80°C et 100°C. Cependant, ces chiffres peuvent varier en fonction de la qualité du polycarbonate utilisé. Par exemple, le polycarbonate à haute température nécessite des températures de fusion comprises entre 310 °C et 340 °C et des températures de moule entre 100 °C et 150 °C, tandis que le PC-ABS (polycarbonate/acrylonitrile butadiène styrène) La température de fusion du mélange doit uniquement être comprise entre 240°C et 280°C, et sa température de moule peut être aussi basse que 70°C et aussi élevée que 100°C.
Propriétés et spécifications mécaniques des matériaux en polycarbonate
Bien que le polycarbonate soit disponible en différentes qualités, chacune ayant son propre poids moléculaire, sa structure et ses propriétés, tous les polycarbonates ont certains points communs.
Reconnus pour leur robustesse et leur haute résistance aux chocs, les polycarbonates sont fréquemment utilisés dans des applications exigeant fiabilité et haute performance. Malgré leur robustesse et leur solidité, ils sont légers, offrant ainsi une grande liberté de conception par rapport à d'autres matériaux.
Le polycarbonate est également très résistant à la chaleur et au feu. Il conserve sa robustesse jusqu'à 140 °C, ce qui lui permet de supporter des stérilisations répétées. De plus, il présente une transmission lumineuse supérieure à 90 % et une bonne résistance chimique aux acides dilués, aux huiles, aux graisses, aux hydrocarbures aliphatiques et aux alcools.
Les propriétés du polycarbonate dépendent de sa masse moléculaire et de sa structure, chaque matériau est donc légèrement différent. Pour vous donner une idée de ce à quoi vous pouvez vous attendre, voici quelques caractéristiques et spécifications clés typiques :
- Poids spécifique: 1.21
- Température de fusion : 295 – 315°C
- Température du moule : 70 – 95°C
- Température de déflexion thermique : 137 °C à 0.45 MPa
- Résistance à la traction: 61 MPa
- Résistance à la flexion : 90 MPa
- Retrait : 0.5 – 0.7 %
- Dureté Rockwell : 118R
Comme vous pouvez le constater, la fabrication du polycarbonate présente de nombreux avantages. Cependant, il y a quelques choses que vous devez savoir avant de choisir ce matériau pour votre projet. Par exemple, ses propriétés mécaniques peuvent diminuer après une exposition prolongée à une eau supérieure à 60°C. Le polycarbonate est également sujet aux rayures, est plus coûteux à fabriquer que de nombreux autres matériaux et est susceptible de diluer les alcalis, les hydrocarbures aromatiques et halogénés. De plus, les formulations de polycarbonate sans stabilisants UV peuvent parfois jaunir avec le temps lorsqu'elles sont exposées à la lumière UV.
L'usinage CNC du polycarbonate est-il facile ?
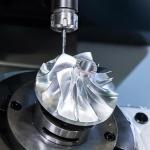
Le polycarbonate est relativement facile à usiner CNC par rapport à d'autres plastiques tels que l'acrylique ou le PVC. Le polycarbonate est compatible avec les techniques d'usinage CNC standard telles que le fraisage CNC, le tournage CNC, le perçage et le sciage. Il convient toutefois de noter que l’usinabilité du polycarbonate peut varier en fonction de la qualité spécifique du matériau et des paramètres d’usinage utilisés. Par exemple, certaines qualités de polycarbonate peuvent être plus fragiles que d’autres et nécessiter des vitesses de coupe et des avances différentes pour éviter les fissures ou les éclats. L'usinage CNC du PC (polycarbonate) est une méthode de fabrication populaire pour créer des pièces en plastique PC de précision. Le polycarbonate peut être usiné CNC à l'aide d'outils de coupe standard, tels que des fraises en bout et des forets, et de paramètres d'usinage appropriés, notamment la vitesse de coupe, l'avance et la profondeur de coupe. Comme pour tout processus d’usinage, il est important de sélectionner l’outil et les paramètres corrects pour éviter tout dommage matériel et obtenir le résultat souhaité.
Le meilleur outil pour le fraisage CNC du polycarbonate
Le meilleur outil pour le fraisage CNC du polycarbonate dépend de l'application de découpe spécifique, de l'épaisseur du matériau et de la qualité d'usinage souhaitée. Voici quelques outils courants qui peuvent être utilisés pour le fraisage CNC du polycarbonate :
Scie circulaire à denture fine : Cette scie permet de réaliser des coupes droites dans des plaques de polycarbonate jusqu’à 6 mm d’épaisseur. Il est impératif d’utiliser une vitesse réduite et une légère pression afin d’éviter de fissurer ou de faire fondre le matériau.
Scie sauteuse à lame à denture fine : Une scie sauteuse équipée d’une lame à denture fine permet de réaliser des découpes courbes ou complexes dans des plaques de polycarbonate jusqu’à 1,25 cm d’épaisseur. Utilisez une faible vitesse et une légère pression pour éviter de fissurer ou de faire fondre le matériau.
Scie circulaire à trois lames carbure : Une scie circulaire à trois lames carbure permet d’effectuer des coupes droites sur des plaques de polycarbonate épaisses, jusqu’à 5 cm (2 pouces). Utilisez toujours une vitesse réduite et une légère pression pour éviter de fissurer ou de faire fondre le matériau.
– Routeurs CNC : Les routeurs CNC peuvent être utilisés pour réaliser des découpes précises et des formes complexes sur du polycarbonate avec une grande précision et une excellente répétabilité.
Tolérances pour l'usinage CNC du polycarbonate
Les tolérances réalisables lors de l'usinage CNC du polycarbonate dépendent de facteurs tels que la qualité spécifique du matériau, le processus d'usinage utilisé et la complexité de la pièce usinée. Voici quelques directives générales pour atteindre les tolérances attendues lors de l'usinage CNC du polycarbonate :
Tolérances d'usinage CNC : Lors de la fabrication de pièces en polycarbonate par usinage CNC, les tolérances typiques se situent entre +/- 0.005 pouce et +/- 0.010 pouce. Dans certains cas, des tolérances plus strictes peuvent être obtenues, selon l'application et le procédé d'usinage utilisés.
– Tolérances pour l'usinage manuel : Lorsque le polycarbonate est usiné manuellement, par exemple avec une scie ou une défonceuse, les tolérances peuvent être plus larges, généralement comprises entre +/- 0.020 pouce et +/- 0.050 pouce.
– Tolérances pour les plaques de polycarbonate percées : Les tolérances typiques lors de la découpe ou du perçage de plaques de polycarbonate sont de +/- 0.060 pouces.
Conseils pour l'usinage CNC du polycarbonate
– Utilisez des outils de coupe tranchants : le polycarbonate peut facilement s’ébrécher et se fissurer lors de l’usinage CNC, il est donc important d’utiliser des outils de coupe tranchants pour minimiser les contraintes sur le matériau.
– Utilisez des vitesses de coupe faibles : le polycarbonate peut fondre ou se déformer lorsqu’il chauffe trop, il est donc important d’utiliser des vitesses de coupe faibles pour minimiser l’accumulation de chaleur lors de l’usinage CNC.
Utilisation de fluides de coupe ou de lubrifiants : L’utilisation de fluides de coupe ou de lubrifiants lors de l’usinage contribue à réduire l’échauffement et empêche la fusion ou la déformation du matériau. AN-Prototype recommande les fluides de coupe non aromatiques miscibles à l’eau, car ils sont les mieux adaptés à la fabrication de finitions de surface optimales et de pièces à tolérances serrées. L’utilisation de fluides de coupe présente également l’avantage de prolonger la durée de vie des outils.
– Utilisez une vitesse d'avance et une profondeur de coupe appropriées : la vitesse d'avance et la profondeur de coupe doivent être optimisées afin de minimiser les contraintes sur le matériau et d'obtenir la finition de surface souhaitée.
– Utilisez un aspirateur ou un souffleur pour éliminer les copeaux : les copeaux de polycarbonate peuvent s’accumuler pendant l’usinage CNC et perturber le processus de coupe ; il est donc important d’utiliser un aspirateur ou un souffleur pour éliminer les copeaux de la zone de travail.
– Éviter les solvants : les solvants peuvent affaiblir ou dissoudre le polycarbonate, il est donc important de les éviter pendant la transformation.
– Évitez de trop serrer le matériau : si le polycarbonate est trop serré pendant le traitement, il peut se fissurer ou se déformer. Il est donc important d’utiliser une force de serrage appropriée pour éviter d’endommager le matériau.
– Envisagez l’utilisation d’un film protecteur : un film protecteur peut être appliqué sur la surface en polycarbonate pour éviter les rayures ou les dommages pendant le traitement.
Traitement de surface des pièces de PC d'usinage CNC
Polissage à la vapeur : Des marques d’outils apparaissent fréquemment sur les surfaces en polycarbonate usinées CNC. Ceci est problématique pour les applications exigeant des composants optiquement transparents. Le polissage consiste généralement à éliminer les marques d’outils et les imperfections. Le polissage à la vapeur est une méthode particulièrement efficace pour le polycarbonate. Il s’effectue en exposant la surface à un solvant qui réagit et provoque la fusion et l’écoulement de la couche superficielle. Ce procédé uniformise la surface et comble les marques d’outils.
Revêtement anti-rayures : L’un des inconvénients du polycarbonate est sa sensibilité aux rayures. L’application de revêtements permet de préserver la transparence des pièces en polycarbonate usinées CNC tout en améliorant leur résistance aux rayures.
Application des pièces en polycarbonate d'usinage CNC
Automobile. La robustesse et la haute résistance aux chocs du polycarbonate en font un matériau de choix pour les fabricants de l'industrie automobile, notamment pour les composants qui doivent être transparents ou translucides et qui sont souvent soumis à des chocs, comme les lentilles de phares et de clignotants.
Dans le domaine médical, le polycarbonate est omniprésent, des incubateurs aux boîtiers de machines de dialyse. Ce matériau est en effet robuste, résistant à la chaleur, indéformable et stérilisable par les méthodes approuvées par la FDA, notamment l'autoclavage et l'irradiation. On l'utilise également dans les filtres à sang, les réservoirs de fluides, les oxygénateurs et les instruments chirurgicaux. De plus, sa transparence facilite la surveillance sanguine et le suivi des perfusions.
Appareils électroménagers. Le polycarbonate est également le matériau de prédilection pour de nombreux appareils électroménagers tels que les mixeurs, les sèche-cheveux, les réfrigérateurs et les rasoirs électriques. Parmi ses autres utilisations courantes, on peut citer l'éclairage extérieur, la protection des machines, les équipements de protection, le verre pare-balles, les boîtes à fusibles, les boîtiers de télévision, les toitures, les puits de lumière, les serres, les valises, les verres et les contenants pour boissons comme les biberons, les gobelets à bec et les gourdes. Bouteille d'eau réutilisable.