Toutes les finitions d'une pièce usinée CNC augmentent son coût et le temps de fabrication, mais une finition de surface adaptée peut donner vie à votre vision. Les traitements de surface des pièces métalliques usinées CNC comprennent généralement divers procédés mécaniques tels que la rectification, le polissage et le sablage, mais des traitements chimiques comme la passivation et l'anodisation sont également disponibles.
Les traitements chimiques de surface peuvent éliminer les imperfections des pièces métalliques et même modifier leurs niveaux de conductivité électrique, prolongeant ainsi leur durée de vie et améliorant également leur résistance à l'usure et à la corrosion. Les traitements chimiques de surface ont de nombreuses applications industrielles : dans l’industrie aérospatiale par exemple, les traitements chimiques de surface sont utilisés pour augmenter la durabilité des pièces, augmenter la stabilité thermique et ralentir l’oxydation. Dans l'industrie électronique, les traitements de surface chimiques peuvent être utilisés dans la fabrication de tout, des boîtiers de téléphones portables et des boîtiers de consoles de jeux jusqu'aux équipements d'imagerie. Bien qu’il existe de nombreuses options de finition chimique, elles ne conviennent pas nécessairement à tous les matériaux métalliques. En effet, chaque traitement chimique de surface est généralement associé à un matériau spécifique et présente ses propres avantages et inconvénients. Dans ce guide, nous explorerons plusieurs processus de finition chimique courants afin que vous puissiez décider lequel convient le mieux à votre projet CNC.
Table des Matières
cabillotFacteurs à prendre en compte lors de la sélection du traitement chimique de surface approprié
Passivation Inox
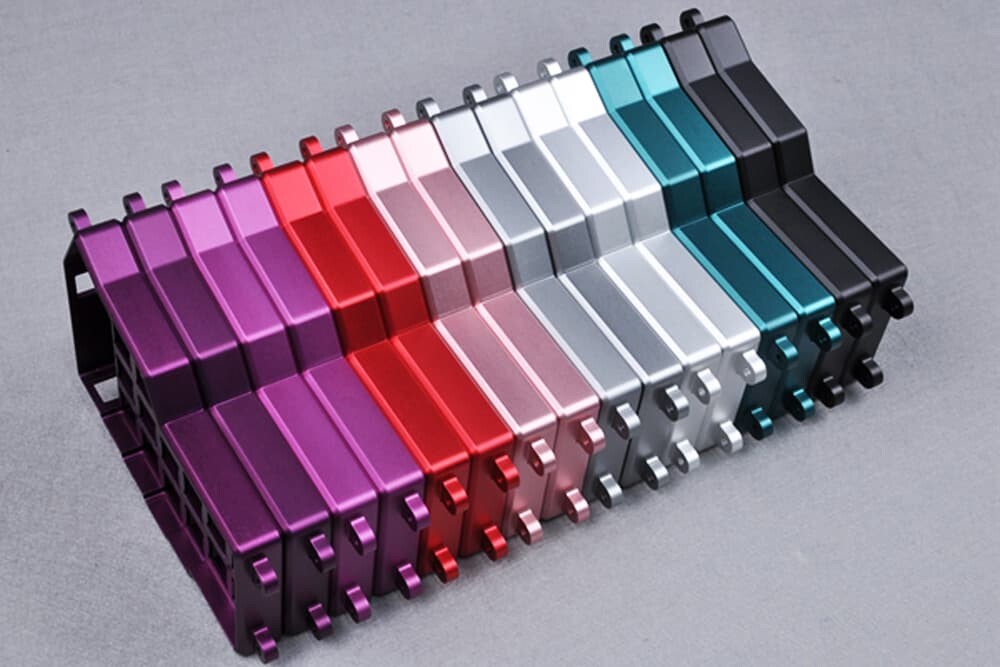
Aluminium anodisé
Lorsque vous choisissez la bonne finition chimique pour vos pièces métalliques, vous devez prendre en compte les matériaux compatibles et l'utilisation finale. Cela signifie prendre en compte une série de facteurs contextuels, notamment :
- Environnement où des pièces métalliques sont utilisées
- Si des propriétés conductrices ou isolantes sont requises
- Quel poids la pièce doit-elle supporter
- À quelle usure la pièce doit-elle résister
- Exigences de tolérance pour les pièces métalliques
- Exigences de couleur et de transparence
- Exigences de finition de surface
- Tout autre attribut pertinent ou souhaité.
Pour vous aider à évaluer vos options, AN-Prototype résume les finitions chimiques courantes et leurs matériaux compatibles pour votre référence :
Anodisation : aluminium, titane et autres métaux non ferreux
Passivation : acier inoxydable
Oxyde noir : acier, acier inoxydable, cuivre et autres métaux
Revêtement chimique (traitement de conversion au chromate) : Aluminium
Électropolissage : aluminium, acier, acier inoxydable, cuivre, titane, laiton, bronze, béryllium et son revêtement électrolytique de cadmium ; chrome, cuivre, or, nickel, argent, étain, aluminium, acier et autres métaux.
Chromage : aluminium, acier, acier inoxydable, alliages de nickel, titane, cuivre et autres métaux
Revêtement en polytétrafluoroéthylène (Teflon™) : aluminium, acier et autres métaux
Nickel chimique : aluminium, acier et acier inoxydable
Galvanisé : acier
Introduction au traitement chimique de surface
Découvrons-nous le processus, le fonctionnement de ces finitions chimiques et comment elles peuvent bénéficier à vos projets CNC.
Anodisation
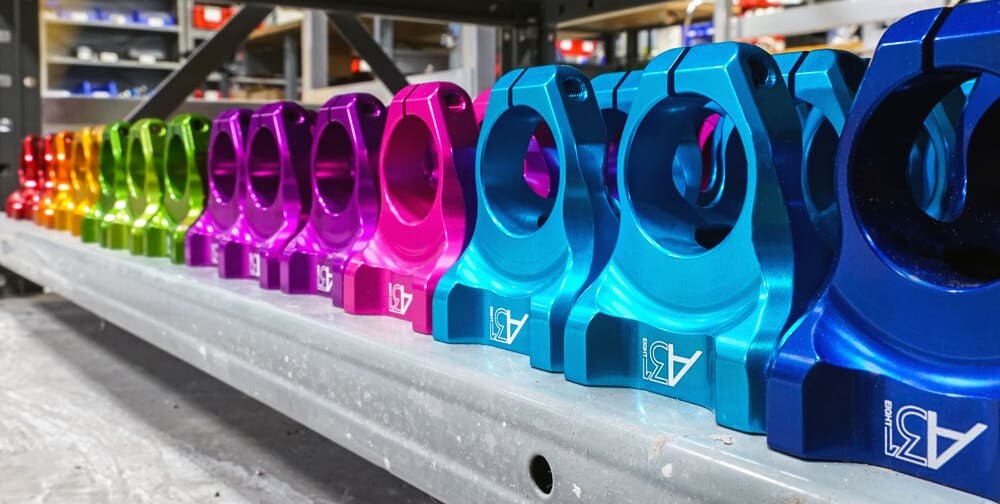
L'anodisation est un procédé de finition courant pour les pièces en aluminium et en titane. Elle consiste à déposer une couche d'oxyde à la surface de la pièce, créant ainsi un film d'oxyde anodique qui offre une protection accrue et un aspect plus esthétique. Pour anodiser des pièces en aluminium usinées CNC , on plonge la pièce dans un bain d'électrolyte acide, puis on utilise une cathode (électrode chargée négativement) pour provoquer le dégagement d'hydrogène. Simultanément, la pièce en aluminium (anode chargée positivement) libère de l'oxygène, formant ainsi une couche d'oxyde protectrice à sa surface. Après anodisation, la surface de la pièce présente de minuscules pores qui doivent être scellés à l'aide d'une solution chimique afin de prévenir la corrosion et l'accumulation de contaminants.
Les pièces en aluminium anodisé sont durables et résistantes à la corrosion et à l'usure, ce qui peut réduire les coûts de maintenance. Dans le même temps, la couche anodisée est non conductrice et s'adapte parfaitement au substrat en aluminium, elle ne s'écaillera donc pas et ne s'écaillera pas comme le placage et la peinture. En effet, en plus de sceller, la couche anodisée poreuse peut être peinte ou teintée et est également plus respectueuse de l'environnement puisque la finition anodisée est non toxique et chimiquement stable. L'anodisation ne concerne pas uniquement l'aluminium : le procédé convient également au titane et à d'autres pièces non ferreuses.
Il existe trois types différents d'anodisation :
L'anodisation de type I (anodisation à l'acide chromique) produit la couche d'oxyde la plus fine, ce qui signifie qu'elle modifie très peu les dimensions de la pièce. Les composants anodisés de type I ont une couleur terne et absorbent mal les autres couleurs.
L'anodisation de type II (anodisation à l'acide borosulfurique) offre une meilleure adhérence de la couche d'oxyde et est légèrement plus épaisse que l'anodisation de type I. Elle permet de réaliser facilement des pièces anodisées bleues, rouges, dorées, vertes ou noires.
L'anodisation de type III (anodisation dure à l'acide sulfurique) est la plus courante. Elle offre la finition la plus transparente, ce qui permet d'utiliser un plus grand nombre de couleurs. Il est important de noter que l'anodisation de type III produit une couche légèrement plus épaisse que l'anodisation de type II ; il convient donc d'en tenir compte pour les pièces exigeant des tolérances serrées.
La durabilité accrue, la résistance à l'usure et à la corrosion des pièces anodisées et le haut niveau de contrôle dimensionnel offert par le processus ont rendu l'anodisation particulièrement populaire dans les domaines de l'aérospatiale, du médical, de l'automobile, de l'électronique et bien plus encore.
Malgré sa polyvalence exceptionnelle, l'anodisation présente également des inconvénients :
Modification des dimensions des pièces : L'anodisation des métaux modifie les dimensions de la pièce ; il faut donc tenir compte de la couche d'oxyde lors de la détermination des tolérances dimensionnelles, ou bien utiliser un masquage chimique ou physique pour garantir que certaines zones de la pièce restent non traitées, notamment certaines zones comme certains trous.
L'harmonisation des couleurs est complexe. Obtenir une correspondance de couleurs homogène peut s'avérer difficile si vos composants anodisés ne sont pas traités dans le même lot.
Ne convient pas aux applications conductrices. L'anodisation des pièces métalliques augmente leur résistance électrique et thermique et ne convient pas aux applications conductrices.
Passivation
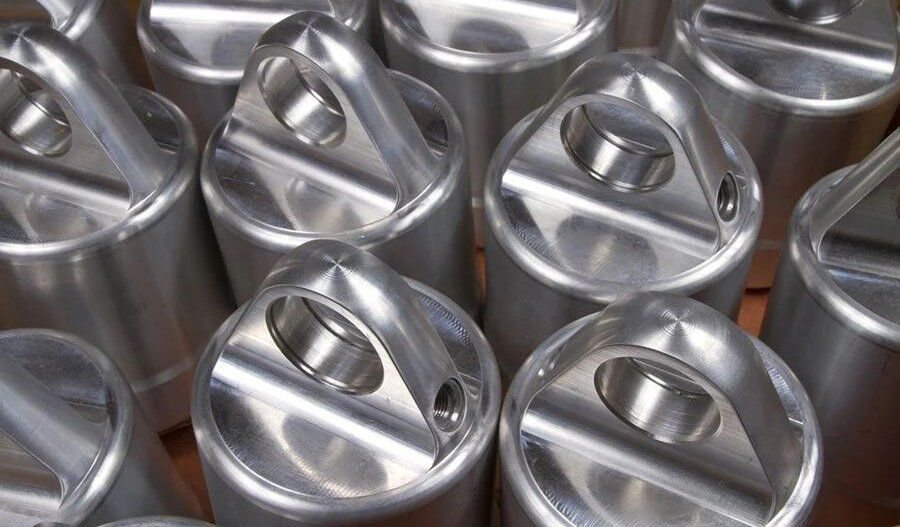
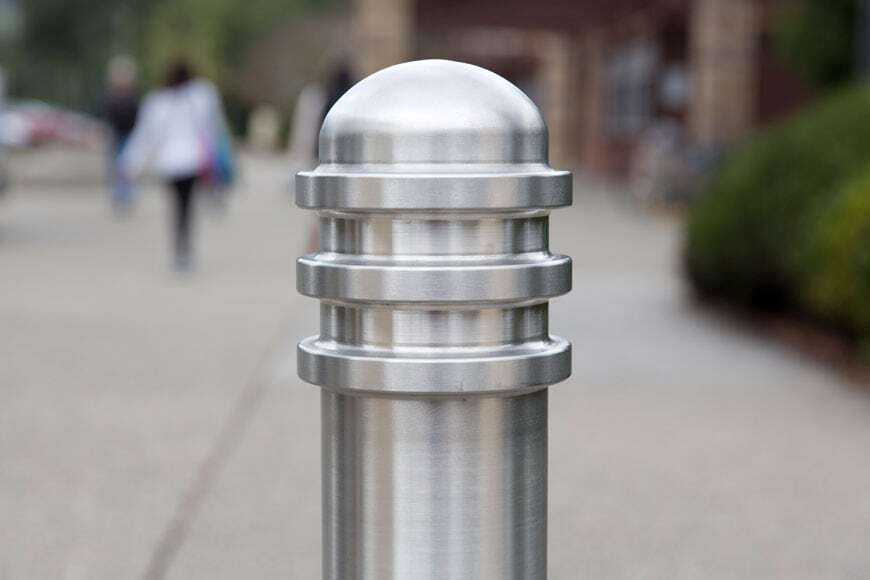
La passivation empêche la corrosion des pièces en acier inoxydable, les aidant ainsi à conserver leur propreté, leurs performances et leur apparence. Non seulement les pièces passivées sont plus résistantes à la rouille et donc mieux adaptées à une utilisation en extérieur, mais elles sont également moins susceptibles d'être piquées, durent plus longtemps, sont plus esthétiques et plus fonctionnelles. En conséquence, la passivation est utilisée dans diverses industries, de l’industrie médicale à l’aérospatiale, avec des tolérances dimensionnelles strictes.
Le processus de passivation implique l'ajout d'acide nitrique ou citrique. Alors que l'acide nitrique est traditionnellement le choix typique pour la passivation, l'acide citrique a récemment gagné en popularité car il réduit les temps de cycle et est plus sûr et plus respectueux de l'environnement. Lors de la passivation, les pièces en acier inoxydable sont immergées dans une solution acide pour éliminer la rouille de leurs surfaces sans affecter le chrome, élément d'alliage de l'acier inoxydable. L'application d'acide sur l'acier inoxydable élimine tout fer libre ou tout composé de fer de sa surface, laissant derrière lui une couche constituée de chrome (et parfois de nickel). Après exposition à l’air, ces matériaux réagissent avec l’oxygène pour former une couche d’oxyde protectrice.
Il est important de noter que la passivation peut allonger le temps de fabrication d'une pièce. Avant de passiver une pièce, il est indispensable de la nettoyer afin d'éliminer toute trace de graisse, de saleté ou autre contaminant, puis de la rincer et de la tremper (ou de la pulvériser). Si l'immersion est la méthode de passivation la plus courante car elle assure une couverture uniforme et est rapide, la pulvérisation d'acide peut également être utilisée.
Revêtement d'oxyde noir
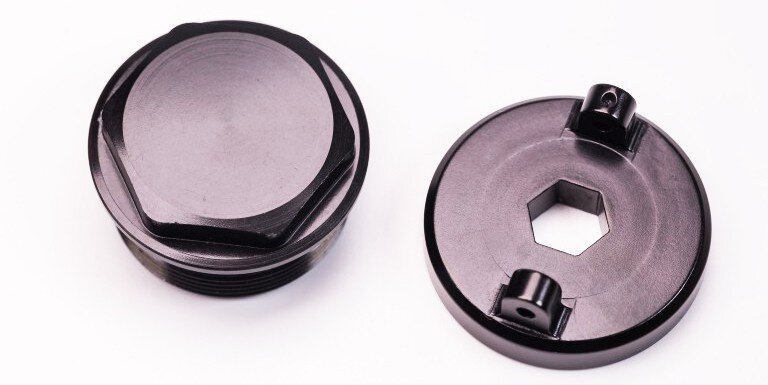
Appliqué aux métaux ferreux comme l'acier, l'acier inoxydable et le cuivre, le procédé de revêtement à l'oxyde noir consiste à immerger la pièce dans un bain d'oxyde pour former une couche de magnétite (Fe 3 O 4 ), qui assure une légère résistance à la corrosion.
Il existe trois types de revêtements d'oxyde noir :
Oxyde noir à chaud : Le procédé de revêtement à l’oxyde noir à chaud consiste à immerger la pièce dans un bain chaud d’hydroxyde de sodium, de nitrite et de nitrate afin de transformer sa surface en magnétite. Après nettoyage, les pièces doivent être trempées dans un nettoyant alcalin, de l’eau et de la soude caustique, puis recouvertes d’huile ou de cire pour obtenir l’aspect esthétique souhaité.
Oxyde noir à moyenne température : L’oxyde noir à moyenne température est très similaire à l’oxyde noir thermique. La principale différence réside dans le fait que les pièces revêtues noircissent à des températures plus basses (90 à 120 °C). Cette température étant inférieure au point d’ébullition des solutions de sodium et de nitrate, il n’y a pas lieu de s’inquiéter des émanations corrosives.
Oxyde noir froid : L’oxyde noir froid repose sur le dépôt de sélénium-cuivre pour modifier la couleur de la pièce. Les pièces traitées à l’oxyde noir présentent une meilleure résistance à la corrosion et à la rouille, sont moins réfléchissantes et ont une durée de vie plus longue. Un revêtement d’huile ou de cire améliore l’imperméabilité et empêche les substances nocives de pénétrer à l’intérieur du métal, facilitant ainsi le nettoyage. L’oxyde noir augmente également l’épaisseur du tranchant, ce qui le rend idéal pour les perceuses, les tournevis et autres outils nécessitant un tranchant durable. Cependant, sa résistance à l’usure est faible.
Film chimique
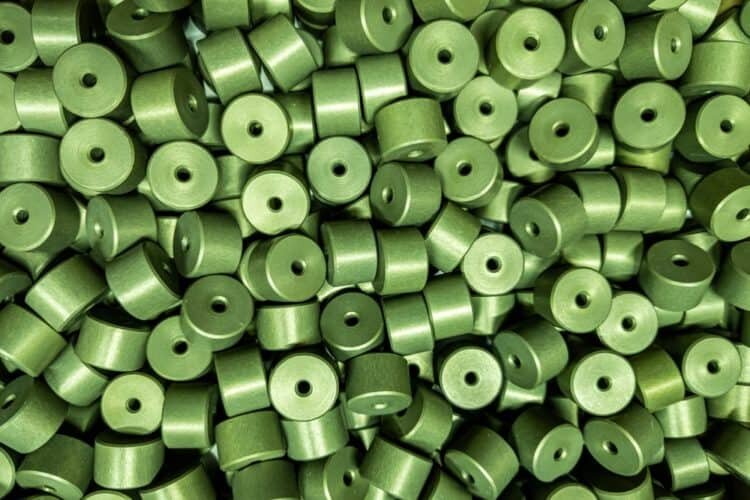
Un film chimique, également connu sous le nom de revêtement de conversion de chromate, est un mince revêtement chimique généralement appliqué sur l'aluminium (bien qu'il puisse également être appliqué sur d'autres métaux) pour prévenir la corrosion et améliorer l'adhérence des adhésifs et des peintures. Les films de finition chimiques ont souvent des formulations exclusives, mais le chrome est l'ingrédient principal de chaque variété. Les films de finition chimiques peuvent être appliqués par pulvérisation, trempage ou pinceau et, selon le produit et la formulation, peuvent être de couleur jaune, beige, dorée ou transparente.
Alors que d'autres finitions réduisent la conductivité thermique et électrique, les finitions à film chimique permettent à l'aluminium de conserver ses propriétés conductrices. Les films chimiques sont également relativement peu coûteux et, comme mentionné ci-dessus, constituent une bonne base pour la peinture et l’apprêt (avec en prime un gain de temps). Cependant, les films chimiques ne sont pas idéaux pour les projets CNC esthétiques en raison de leur sensibilité aux rayures, éraflures et autres dommages de surface.
Polissage électrolytique
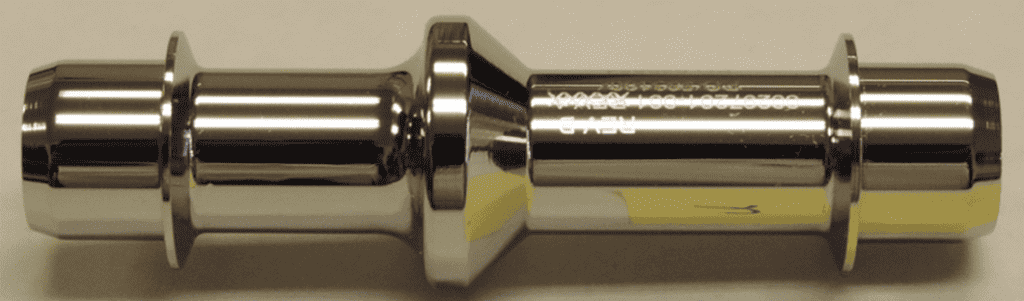
L'électropolissage est un processus de finition électrochimique couramment utilisé pour éliminer de fines couches de matériau de l'acier, de l'acier inoxydable et des alliages similaires. Lors de l'électropolissage, la pièce est immergée dans un bain chimique et un courant électrique est appliqué pour dissoudre sa couche superficielle. Divers paramètres affectent la finition de la pièce, notamment la composition chimique de la solution électrolytique, la température et le temps d'exposition de la pièce.
L'électropolissage enlève généralement 0.0002 à 0.0003 pouces de la surface d'un objet, laissant une surface de pièce lisse, brillante et propre. Les autres avantages de l'électropolissage comprennent une meilleure résistance à la corrosion, une durée de vie plus longue des pièces, une meilleure résistance à la fatigue, un coefficient de frottement plus faible, une rugosité de surface plus faible et l'élimination des défauts de surface tels que les bavures et les microfissures.
L'électropolissage convient à l'acier, l'acier inoxydable, le cuivre, le titane, l'aluminium, le laiton, le bronze, le béryllium, etc. Il est à noter que l'électropolissage est plus rapide et moins coûteux que le polissage manuel, mais il n'élimine pas à 100 % les imperfections des surfaces rugueuses.
Placage
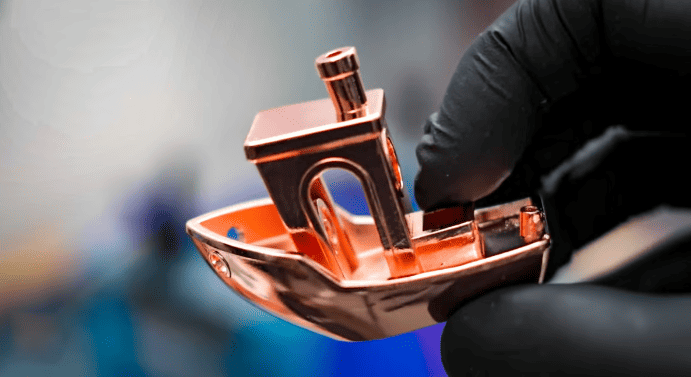
La galvanoplastie est en fait le processus inverse de l’électropolissage. Au lieu de retirer une couche de métal pour obtenir une surface finale, la galvanoplastie dépose une couche supplémentaire qui augmente l'épaisseur de la pièce. Compatible avec le cadmium, le chrome, le cuivre, l'or, le nickel, l'argent et l'étain, la galvanoplastie produit des pièces lisses qui présentent moins d'usure au fil du temps grâce à une protection supplémentaire contre la corrosion, le ternissement, les chocs et la chaleur. La galvanoplastie augmente l'adhésion entre un substrat et sa couche de finition supplémentaire et, selon le type de métal utilisé, peut rendre votre pièce magnétique ou conductrice.
Comparée à d'autres traitements de surface de pièces usinées CNC, la galvanoplastie n'est pas particulièrement respectueuse de l'environnement car elle produit des déchets dangereux qui peuvent sérieusement polluer l'environnement s'ils ne sont pas traités correctement. Le placage est également relativement coûteux en raison des métaux et des produits chimiques (et autres matériaux et équipements nécessaires) requis pour le placage, et peut prendre beaucoup de temps, en particulier lorsque les pièces nécessitent plusieurs couches.
Chromage
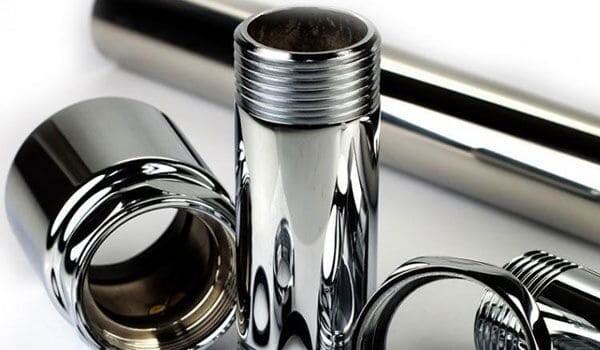
Le chromage, ou chromage, est un type de galvanoplastie qui consiste à ajouter une fine couche de chrome à une pièce métallique pour augmenter sa dureté de surface ou sa résistance à la corrosion. L'ajout d'une couche de chrome peut rendre la pièce plus facile à nettoyer et améliorer son esthétique, et presque toutes les pièces métalliques peuvent être plaquées de chrome, y compris des métaux tels que l'aluminium, l'acier inoxydable et le titane.
Le processus de chromage comprend généralement le dégraissage, le nettoyage manuel et le prétraitement des pièces avant leur placement dans le bain de chrome. La pièce doit alors rester dans le réservoir suffisamment longtemps pour que la couche de chrome atteigne l'épaisseur souhaitée. Parce que le processus consomme de l'électricité et implique plusieurs étapes, le chromage est un processus de finition relativement coûteux qui n'est pas respectueux de l'environnement.
Revêtement en polytétrafluoroéthylène (Teflon™)
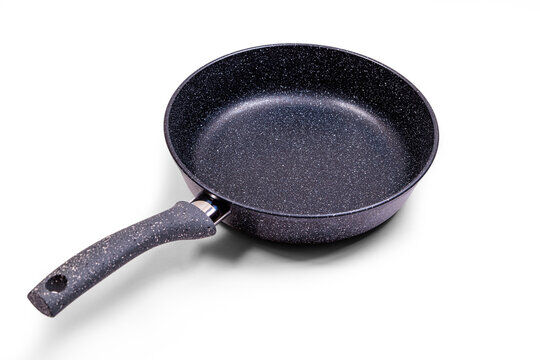
Les revêtements en polytétrafluoroéthylène (PTFE), communément appelés Teflon™, sont disponibles sous forme de poudre et de liquide et sont utilisés dans toute l'industrie. Certaines applications de PTFE ne nécessitent qu'une seule couche, mais d'autres nécessitent un apprêt et une couche de finition pour assurer une protection maximale. Ce traitement de surface peut être appliqué à une variété de métaux, notamment des métaux tels que l’acier, l’aluminium et le magnésium.
Les pièces revêtues de PTFE ont une surface antiadhésive, un faible coefficient de friction et sont très résistantes à l'usure. Étant donné que les revêtements PTFE ont une faible porosité et une faible énergie de surface, les pièces revêtues résistent à l'eau, à l'huile et aux produits chimiques. Le PTFE peut également résister à des températures allant jusqu'à 500 °F, est facile à nettoyer et possède une excellente isolation électrique et résistance chimique.
En raison de sa résistance chimique et de ses propriétés antiadhésives, le PTFE est couramment utilisé pour recouvrir les conduites de carburant et pour isoler les circuits imprimés des ordinateurs, des fours à micro-ondes, des smartphones et des climatiseurs. Il est également couramment utilisé pour recouvrir du matériel médical ainsi que des ustensiles de cuisine. Bien que les procédés de revêtement PTFE soient populaires dans tous les secteurs, ils sont relativement coûteux et moins durables que les autres options de finition chimique.
Nickel chimique
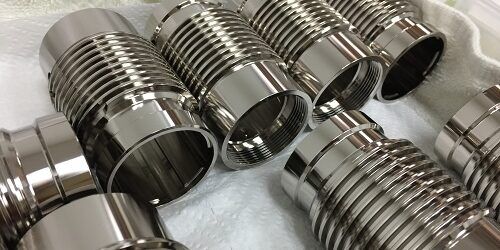
Le nickelage chimique consiste à déposer une couche protectrice d'alliage de nickel sur des pièces métalliques. Contrairement à la galvanoplastie, qui utilise un courant électrique, le nickelage chimique consiste à déposer une couche d'alliage de nickel (généralement du nickel-phosphore) sur la pièce à l'aide d'un bain de nickel et d'un agent réducteur chimique tel que l'hypophosphite de sodium. Les alliages de nickel se déposent uniformément, même sur des pièces complexes comportant des trous et des rainures.
Les pièces nickelées ont une plus grande résistance à la corrosion par l'oxygène, le dioxyde de carbone, l'eau salée et le sulfure d'hydrogène. Les pièces nickelées ont également une bonne dureté et résistance à l'usure, et peuvent être rendues encore plus dures avec un traitement thermique supplémentaire. Le nickel chimique est compatible avec une grande variété de métaux, notamment l'aluminium, l'acier et l'acier inoxydable.
Le processus de nickelage autocatalytique est très difficile. Les problèmes courants incluent l'accumulation de contaminants dans le bain de nickel, l'augmentation des niveaux de phosphore et la réduction ultérieure du taux de placage. De plus, une température ou un pH incorrects peuvent entraîner des problèmes de qualité du revêtement tels que des piqûres, un aspect terne et rugueux. Le nickel chimique ne convient pas aux surfaces rugueuses, inégales ou mal finies, et les pièces doivent être nettoyées de l'huile et de la saleté avant de commencer le processus de placage.
Les différents types de revêtements de nickel autocatalytique sont classés en fonction du pourcentage en poids de phosphore dans l'alliage. Différents niveaux de teneur en phosphore offrent également différents niveaux de résistance à la corrosion et de dureté :
Nickel à faible teneur en phosphore (2 à 4 % de phosphore) : Les dépôts de nickel chimique à faible teneur en phosphore présentent une dureté comprise entre 58 et 62 HRC et une excellente résistance à l’usure. Ils possèdent un point de fusion élevé et une bonne résistance à la corrosion en milieu alcalin. Ces dépôts sont soumis à des contraintes de compression et sont généralement plus coûteux que les dépôts à teneur moyenne ou élevée en phosphore.
Nickel à teneur moyenne en phosphore (5 à 9 % de phosphore) : Les dépôts de nickel à teneur moyenne en phosphore se situent entre ceux à faible et à forte teneur en phosphore. Ils résistent à la corrosion en milieux alcalins et acides et présentent une vitesse de dépôt rapide (18 à 25 µm par heure). La dureté du revêtement de nickel à teneur moyenne en phosphore peut varier entre 45 et 57 HRC, et atteindre 65 à 70 HRC après traitement thermique.
Nickel à haute teneur en phosphore (>10 % de phosphore) : Les dépôts de nickel chimique à haute teneur en phosphore étant amorphes, les pièces ne présentent ni joints de grains ni interfaces, ce qui améliore leur résistance à la corrosion et les rend idéales pour une utilisation en extérieur ou dans des environnements extrêmes. Ce nickel offre également une bonne ductilité, une épaisseur importante et une excellente résistance aux taches, et facilite le polissage et le soudage du produit fini.
Galvanisé
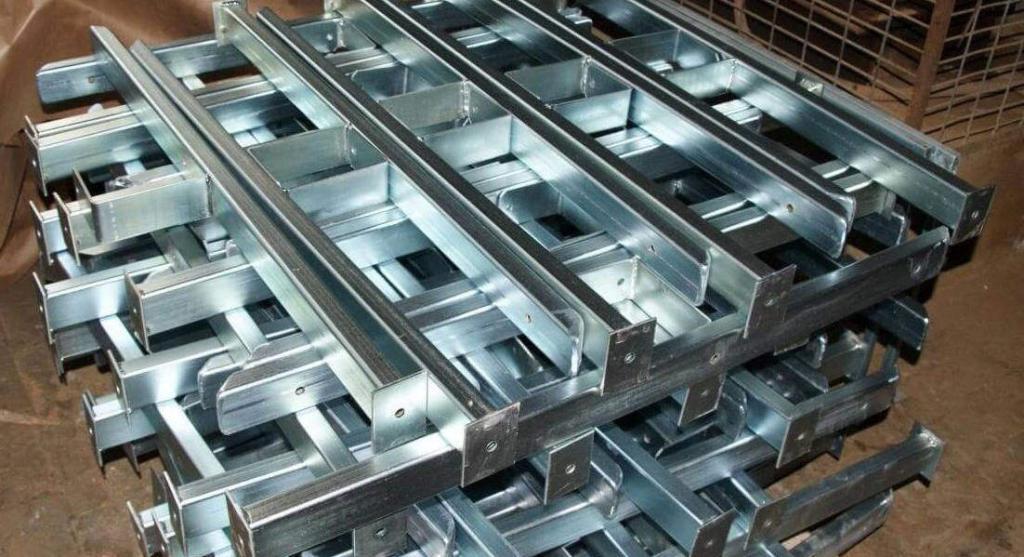
La galvanisation, ou chromate de zinc, est une finition chimique populaire qui protège les composants en acier de l'humidité et de la corrosion. Les pièces galvanisées offrent une durée de vie plus longue, une esthétique améliorée et une apparence plus uniforme. La galvanisation peut également changer la couleur de la pièce en bleu argenté, jaune, noir ou vert. Un autre avantage non négligeable de la galvanisation est qu'elle protège durablement la surface de la pièce : même si le revêtement est rayé, le zinc réagit avec l'atmosphère et s'oxyde rapidement. Cependant, comme le zinc est chimiquement sensible aux acides et aux bases, la galvanisation peut ne pas être adéquate pour les pièces situées dans des environnements humides ou extrêmement humides.
Conclusion
Les options de traitement chimique de surface offrent une variété de méthodes pour atteindre la qualité et le niveau de performance souhaités d'une pièce, mais tous les processus de finition ne sont pas adaptés à chaque matériau et à chaque utilisation finale. Pour déterminer quel traitement de surface chimique convient à votre pièce, vous avez besoin d'une compréhension approfondie de facteurs clés tels que le degré de résistance à la corrosion, au frottement et à l'usure dont la pièce finale a besoin, l'environnement dans lequel elle sera utilisée et la conductivité souhaitée. ou propriétés isolantes.
Compte tenu de l'importance de ces considérations, il vaut la peine de trouver un partenaire de fabrication pour vous aider à choisir la bonne finition et garantir qu'elle offre la meilleure qualité et la meilleure rentabilité possible. Chez AN-Prototype, notre équipe d'experts composée de machinistes et d'ingénieurs peut vous donner un aperçu non seulement des processus de traitement chimique de surface, mais également de la sélection des matériaux, de l'outillage et de la technologie CNC appropriée. Si vous souhaitez en savoir plus sur les options de finition disponibles pour votre prochain projet d'usinage CNC, veuillez nous contacter dès aujourd'hui.