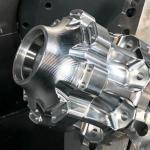
L'usinage CNC permet de créer des pièces aux tolérances serrées et des pièces détaillées en divers métaux ou plastiques. C'est l'une des meilleures méthodes de fabrication pour les pièces sur mesure et le prototypage. Lors de l'usinage CNC, la matière première est enlevée de manière sélective et précise pour obtenir une pièce quasi-définitive. Ce procédé d'usinage est également appelé fabrication soustractive. L'outil CNC enlevant continuellement de la matière, des marques d'outil sont visibles à la surface de la pièce. L'épaisseur de ces marques est appelée rugosité de surface et se décline en différents degrés. Après l'usinage CNC de pièces métalliques de précision, un traitement de surface est généralement appliqué pour améliorer leur résistance à l'usure et à la corrosion, leur isolation, leur aspect esthétique ou répondre à d'autres exigences fonctionnelles spécifiques. Le traitement de surface consiste à créer artificiellement, par une technique de traitement spécifique, une couche superficielle aux propriétés mécaniques, physiques et chimiques différentes de celles du substrat.
Table des Matières
cabillotQu'est-ce que la rugosité de la surface et ses causes ?
Une fois la surface de la pièce traitée par CNC, elle semble lisse, mais elle est inégale lorsqu'on la regarde à la loupe. Dans la vie quotidienne, les gens ont tendance à appeler cela « état de surface », mais en fait, la norme internationale unifiée l'appelle « rugosité de surface ». La rugosité de la surface fait référence à l'irrégularité des petits pas et des minuscules pics et vallées d'une surface usinée. La distance (distance des vagues) entre les deux pics ou deux creux est très petite (inférieure à 1 mm), ce qui appartient à l'erreur de reconnaissance de la géométrie microscopique. Plus la rugosité de la surface est faible, plus la surface est lisse.
La rugosité de surface est généralement formée par la méthode de traitement utilisée et d'autres facteurs, tels que le frottement entre l'outil et la surface de la pièce lors de l'usinage CNC, la déformation plastique du métal de la couche superficielle lorsque la puce est séparée et la vibration à haute fréquence dans le système de processus. En raison des différentes méthodes de traitement et matériaux de la pièce, la profondeur, la densité, la forme et la texture des traces laissées sur la surface traitée sont différentes.
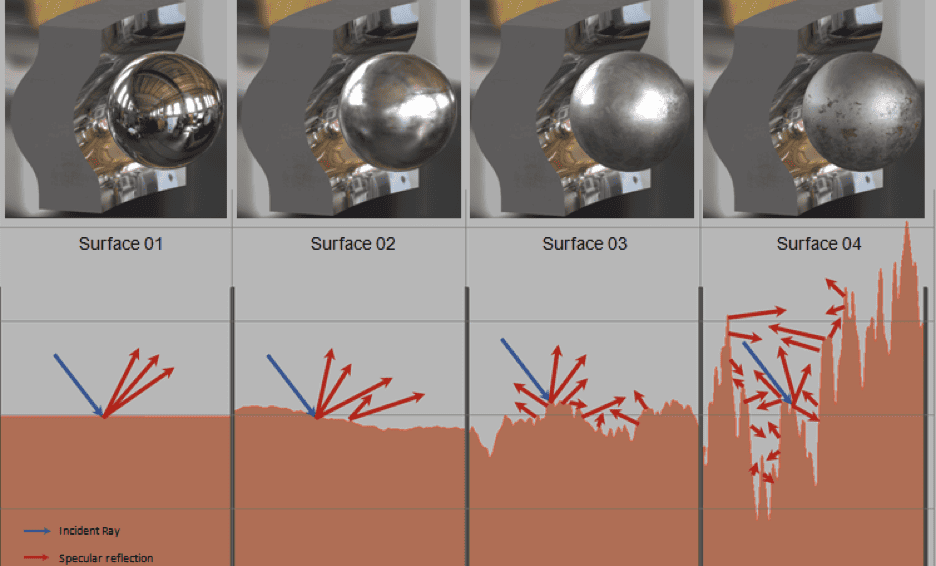
Effet de la rugosité de surface sur les pièces
La rugosité de surface est étroitement liée aux propriétés d'adaptation, à la résistance à l'usure, à la résistance à la fatigue, à la rigidité de contact, aux vibrations et au bruit des pièces mécaniques, et a un impact important sur la durée de vie et la fiabilité des produits mécaniques. Une fois les pièces usinées, il y a de fines traces de traitement sur la surface, et plus la rugosité de la surface est faible, plus la surface est lisse. L'influence spécifique de la rugosité de surface sur les pièces peut se référer aux points suivants.
1. La rugosité de surface influe sur la résistance à l'usure des pièces. Plus la surface est rugueuse, plus la surface de contact effective entre les surfaces en contact est réduite, plus la pression est importante et plus l'usure est rapide.
2. La rugosité de surface influe sur la stabilité des propriétés d'ajustement. Dans le cas d'un ajustement avec jeu, plus la surface est rugueuse, plus l'usure est rapide, ce qui entraîne une augmentation progressive du jeu pendant l'usinage et affecte la résistance de la liaison.
3. La rugosité de surface influe sur la résistance à la fatigue des pièces. Les pièces rugueuses présentent de profondes irrégularités, telles que des entailles et des fissures, qui sont sensibles à la concentration des contraintes et affectent ainsi leur résistance à la fatigue.
4. La rugosité de surface influe sur la résistance à la corrosion des pièces. Une surface rugueuse peut facilement permettre aux gaz ou liquides corrosifs de pénétrer dans la couche interne du métal à travers les micro-cavités présentes en surface, provoquant ainsi une corrosion superficielle.
5. La rugosité de surface affecte l'étanchéité des pièces. Les surfaces rugueuses ne peuvent s'emboîter parfaitement, et des fuites de gaz ou de liquide se produisent à travers les interstices entre les surfaces de contact.
6. La rugosité de surface influe sur la rigidité de contact des pièces. La rigidité de contact est la capacité de la surface de jonction des pièces à résister à la déformation sous l'effet d'une force extérieure. La rigidité d'une machine est largement déterminée par la rigidité du contact entre ses pièces.
7. Influence sur la précision de mesure des pièces. La rugosité de la surface mesurée de la pièce et de la surface de mesure de l'outil de mesure influe directement sur la précision de la mesure, notamment pour les mesures de précision.
De plus, la rugosité de la surface aura divers degrés d'influence sur le revêtement de placage, la conductivité thermique et la résistance de contact des pièces, les performances de réflexion et de rayonnement, la résistance au flux de liquide et de gaz et le flux de courant à la surface des conducteurs.
Norme de qualité et sélection de la rugosité de surface
La rugosité de surface des pièces usinées CNC n'est pas une valeur accidentelle, car la rugosité de surface est contrôlable et doit seulement être préréglée avant l'usinage. Cependant, dans des circonstances normales, de nombreuses pièces n'ont pas d'exigences spécifiées en matière de rugosité de surface, à moins qu'elles ne soient requises dans certaines industries spécifiques, telles que certaines pièces rotatives, scènes de vibrations, implants médicaux.
Différents domaines d'application nécessitent des rugosités de surface différentes. Plus précisément, comment choisir une valeur de rugosité de surface pour vos pièces. La première chose à considérer est que la surface de la pièce doit non seulement répondre aux exigences fonctionnelles, mais également tenir compte de la rationalité économique. Pour une sélection spécifique, elle peut être déterminée par analogie en référence à des dessins existants de pièces similaires. Dans le but de répondre aux exigences fonctionnelles de la pièce, la valeur du paramètre de rugosité de surface la plus grande doit être sélectionnée autant que possible pour réduire le coût de traitement. D'une manière générale, la surface de travail, la surface de contact, la surface d'étanchéité, la surface de friction avec une vitesse de mouvement élevée et une pression unitaire élevée des pièces ont des exigences élevées en matière de douceur de la surface, et la valeur du paramètre doit être plus petite. Pour les surfaces non fonctionnelles, les surfaces non ajustées et les surfaces avec une faible précision dimensionnelle, les valeurs des paramètres peuvent être plus grandes pour réduire les coûts de traitement.
Conformément à la norme ISO2632/1-1975 relative à la rugosité d'usinage, actuellement, dans l'atelier d'usinage CNC AN-Prototype, nous mettons en œuvre les quatre valeurs de rugosité de surface suivantes pour fabriquer des pièces de haute qualité pour nos clients.
Ra = 3.2 µm. Il s'agit de la finition de surface standard pour les pièces usinées CNC, adaptée à la plupart des applications. La surface des pièces avec Ra 3.2 µm est très lisse, mais les marques d'usinage restent visibles. Cette finition convient aux environnements soumis à des vibrations, des charges et des contraintes élevées.
Ra = 1.6 µm. Ce niveau de rugosité de surface est relativement bon, obtenu dans les conditions de fabrication définies, mais de légères marques d'usinage restent visibles. Les pièces de cette qualité s'ajustent parfaitement aux autres composants et conviennent aux applications à faible vitesse et faible charge, mais pas aux rotations rapides ni aux fortes vibrations. À titre d'exemple, pour l'aluminium 6061, le coût de fabrication d'une pièce avec une rugosité Ra de 1.6 µm est environ 5 % supérieur à celui d'une pièce avec une rugosité Ra de 3.2 µm, et ce coût augmente avec la complexité des pièces.
Ra = 0.8 µm. Ce niveau de finition de surface élevé exige une fabrication dans des conditions rigoureusement contrôlées et est plus facilement obtenu avec des rectifieuses cylindriques, sans centre ou planes. Les pièces de ce niveau sont généralement utilisées dans des environnements à faibles charges ou à mouvements peu fréquents. Prenons l'exemple de l'aluminium 6061 : le coût de fabrication d'une pièce Ra 0.8 µm est environ 10 % supérieur à celui d'une pièce Ra 3.2 µm, et il augmente avec la complexité des pièces.
Ra = 0.4 µm. Ce degré de rugosité correspond à la meilleure qualité de rugosité de surface. Les pièces de ce degré nécessitent généralement un polissage à l'émeri ou un meulage. Pour les applications exigeant des surfaces extrêmement lisses, il est nécessaire d'opter pour un Ra de 0.4 µm, comme la paroi interne des roulements ou les implants médicaux. À titre d'exemple, pour l'aluminium 6061, le coût de fabrication d'une pièce avec un Ra de 0.4 µm est environ 15 % supérieur à celui d'une pièce avec un Ra de 3.2 µm, et ce coût augmente avec la complexité des pièces.
Problèmes courants de rugosité de surface
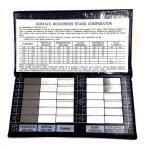
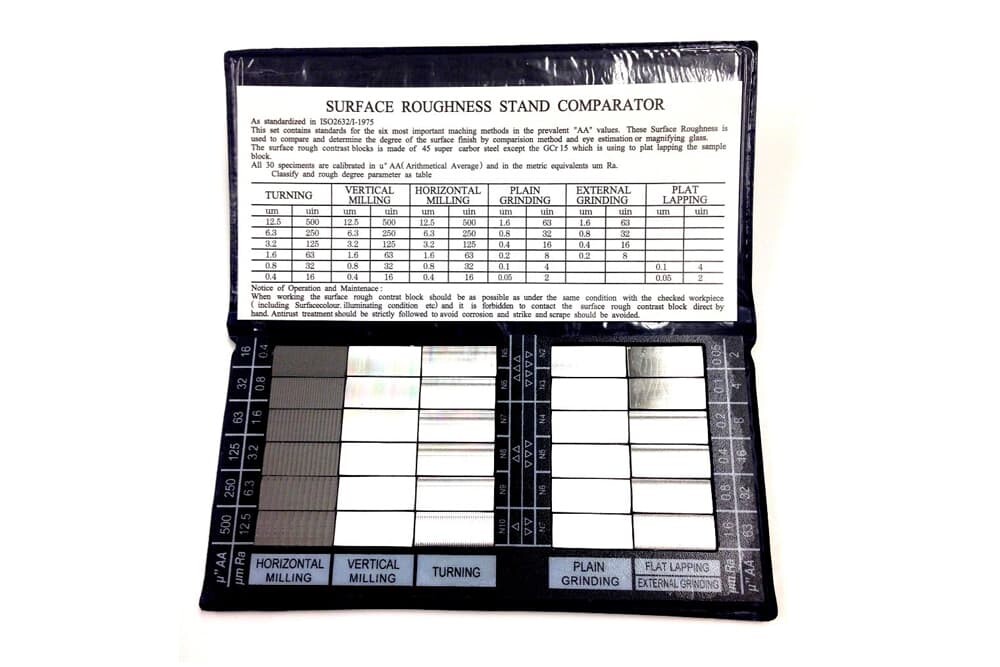
Méthodes d'évaluation et de mesure de la rugosité de surface. L'évaluation de la rugosité se divise principalement en méthodes qualitatives et quantitatives. L'évaluation qualitative consiste à comparer la surface à tester à un échantillon de référence de rugosité connue et à déterminer son degré par inspection visuelle ou au microscope. L'évaluation quantitative, quant à elle, consiste à mesurer les principaux paramètres de rugosité de la surface étudiée à l'aide de méthodes et d'instruments spécifiques ; ces paramètres sont Ra, Rq, Rz et Ry. Actuellement, les méthodes de mesure de la rugosité de surface les plus couramment utilisées comprennent la méthode de comparaison avec un échantillon de référence, la méthode de la section optique, la méthode interférentielle et la méthode du stylet.
Signification des paramètres de rugosité de surface Ra, Rq, Rz et Ry. Ra représente l'écart moyen arithmétique du profil, c'est-à-dire la moyenne arithmétique de la somme des valeurs absolues des écarts de profil mesurés sur la longueur d'échantillonnage. Rq représente l'écart quadratique moyen du profil : la valeur quadratique moyenne du décalage du profil sur la longueur d'échantillonnage. Rz représente la hauteur de rugosité microscopique en 10 points : la somme des valeurs moyennes des cinq plus grandes hauteurs de pics et des cinq plus grandes profondeurs de creux sur la longueur d'échantillonnage. Ry représente la hauteur maximale du profil : la distance maximale entre la ligne de crête du profil et la ligne médiane du fond du creux sur la longueur d'échantillonnage.
Facteurs influençant la rugosité de surface. De nombreux facteurs affectent la rugosité de surface des pièces, parmi lesquels les plus importants sont la vitesse de coupe, la profondeur de passe, la quantité de matière enlevée, l'angle géométrique de l'outil de coupe, les vibrations de l'outil de coupe, la dureté du matériau usiné, la rigidité de la pièce, du montage et de la machine-outil lors de l'usinage CNC, l'utilisation d'un fluide de coupe, etc.
Traitement de surface des pièces usinées CNC
Dans le domaine de l'usinage de précision CNC, pour les pièces qui nécessitent une résistance et une ténacité relativement élevées, leurs performances de travail et leur durée de vie sont étroitement liées à leurs propriétés de surface, et l'amélioration des propriétés de surface ne peut pas être obtenue simplement en s'appuyant sur les matériaux. C'est très peu économique, mais dans le traitement réel, ses performances doivent être conformes aux normes. A l’heure actuelle, nous devons recourir à diverses technologies de traitement de surface. Le traitement de surface est le processus de formation artificielle d'une couche superficielle sur la surface d'un substrat grâce à une technologie de traitement spécifique différente des propriétés mécaniques, physiques et chimiques du substrat. De plus, pour l'usinage CNC de pièces métalliques de précision, afin de répondre à la résistance à l'usure, à la corrosion, à l'isolation, à la décoration, d'augmenter la durée de vie des pièces ou d'ajouter d'autres fonctions spéciales, nous adoptons généralement un traitement de surface spécifique pour répondre aux exigences. Pour le traitement de surface des pièces de quincaillerie, nous voyons couramment l'anodisation, la galvanoplastie, l'électropolissage, le revêtement de conversion, la passivation, le tréfilage, le sablage, la peinture et la pulvérisation de poudre, etc.
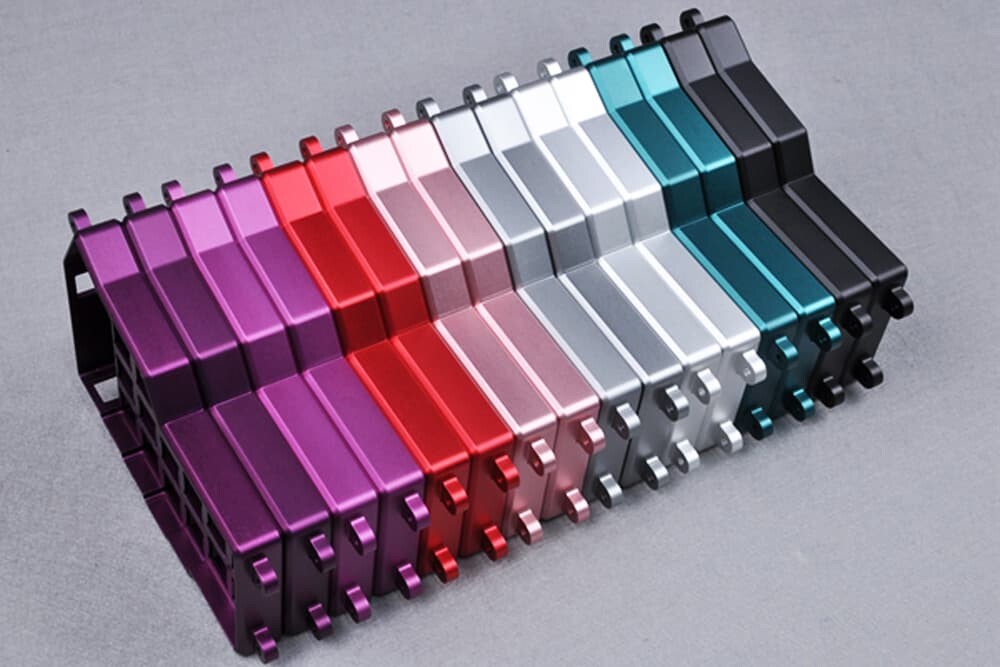
Anodisation, oxydation électrochimique de métaux ou d'alliages. L'aluminium et ses alliages forment une couche de film d'oxyde (isolation) sur le produit en aluminium (anode) sous l'électrolyte correspondant et dans des conditions de processus spécifiques sous l'action d'un courant appliqué. L'anodisation, sauf indication contraire, fait généralement référence à l'anodisation à l'acide sulfurique. Afin de surmonter les défauts de dureté de surface des alliages d'aluminium, de résistance à l'usure, etc., d'élargir le champ d'application et de prolonger la durée de vie, la technologie de traitement de surface est devenue un élément indispensable de l'utilisation des alliages d'aluminium, et la technologie d'oxydation anodique est le plus utilisé et le plus économique. de. Il existe actuellement deux principaux types d'anodisation : l'anodisation à l'acide sulfurique de type II et l'anodisation dure de type III (revêtement dur)
L'anodisation à l'acide sulfurique de type II est la méthode d'anodisation la plus couramment utilisée. Les films de processus d'anodisation à l'acide sulfurique sont disponibles dans une plage d'épaisseur de 0.0001″ à 001″. Le revêtement résultant avait une épaisseur totale de pénétration de 67 % dans le substrat et une augmentation de 33 % par rapport à la taille originale de la pièce. Il est particulièrement adapté aux applications nécessitant dureté et résistance à l’usure.
Cependant, la présence éventuelle de résidus acides corrosifs n'est pas souhaitable lorsque les pièces sont soumises à des contraintes considérables, comme par exemple les pièces d'avion. La porosité du film d'acide sulfurique avant scellage est particulièrement intéressante dans le traitement de surface coloré de l'aluminium et de ses alliages.
L'alumine poreuse absorbe bien les colorants et le scellement ultérieur aide à prévenir la perte de couleur lors de l'utilisation. Bien que les films anodisés teints soient assez rapides, ils ont tendance à blanchir lorsqu'ils sont exposés à la lumière directe du soleil pendant une période prolongée. Certaines des couleurs sont : le noir, le rouge, le bleu, le vert, le gris urbain, le marron coyote et l'or. Les pièces peuvent être traitées chimiquement ou mécaniquement avant l'anodisation pour obtenir une finition mate (non réfléchissante).
Avantages de l'anodisation à l'acide sulfurique :
- Moins cher que les autres types d’anodisation en termes de produits chimiques utilisés, de chauffage, de consommation électrique et de temps pour obtenir l’épaisseur souhaitée.
- Plus d'alliages peuvent être finis.
- Plus dur que l'anodisation au chrome.
- Une finition plus claire permet de teindre dans une plus grande variété de couleurs.
- L'élimination des déchets est plus facile que l'anodisation au chrome, ce qui contribue également à réduire les coûts.
Applications d'anodisation de l'acide sulfurique :
- Armes militaires
- Composants optiques
- Corps de vanne hydraulique
- Matériel mécanique
- Boîtiers informatiques et électroniques
L'anodisation dure de type III (revêtement dur), bien que généralement réalisée dans des électrolytes à base d'acide sulfurique, est plus épaisse et plus dense que l'anodisation à l'acide sulfurique plus traditionnelle. Les revêtements durs conviennent aux pièces en aluminium dans des applications extrêmement abrasives nécessitant une résistance à l'usure supérieure ou dans des environnements corrosifs nécessitant des revêtements plus épais, plus durs et plus durables. Il est également utile lorsqu’une isolation électrique améliorée est requise. Étant donné que l’anodisation dure peut aller jusqu’à quelques millièmes dans certains cas, ce type d’anodisation est idéal pour récupérer des composants usés ou mal usinés.
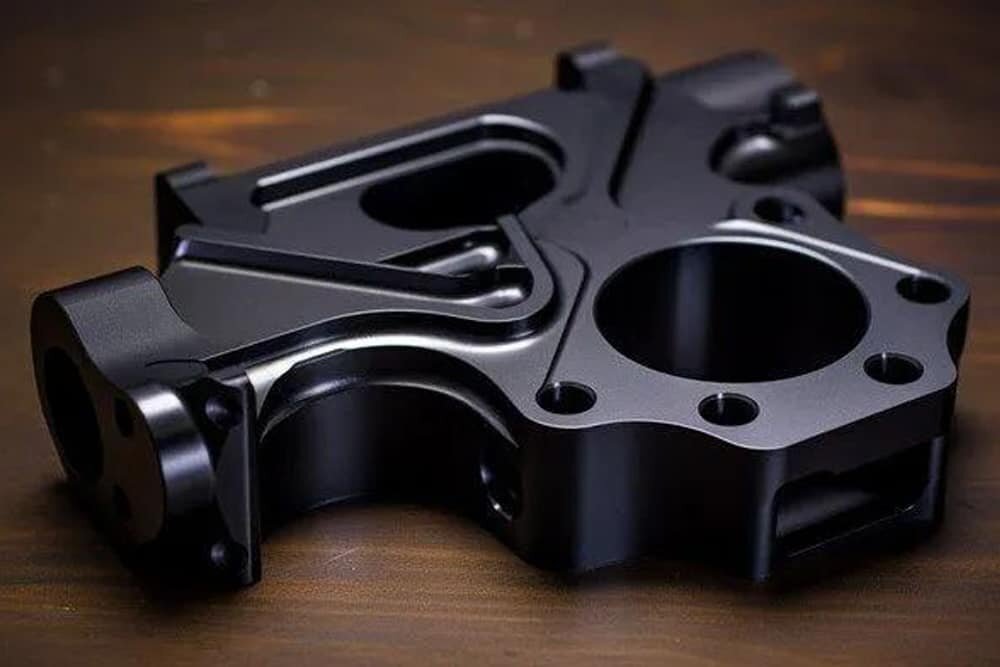
Propriétés d'anodisation dure :
- Non conductrice
- Améliorer la résistance à l'usure
- Peut réparer les surfaces usées sur l'aluminium
- Améliorer les surfaces des pièces pour les applications coulissantes
- Peut être teint en noir ; les autres couleurs sont moins décoratives
- Le traitement de surface est plus dur que l'acier à outils
Applications d'anodisation dure :
- Came
- Engrenage
- Valves
- Piston
- Pièces coulissantes
- Mécanisme de charnière
- Joints rotatifs
- Panneau isolant
- Bouclier anti-déflagrant
Galvanoplastie.
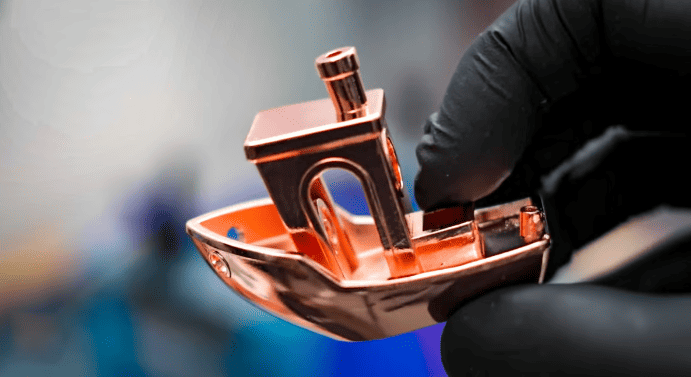
La galvanoplastie est le processus consistant à appliquer une ou plusieurs couches de métal sur une pièce en faisant passer un courant chargé positivement à travers une solution contenant des ions métalliques dissous (anode) et un courant chargé négativement à travers la pièce à plaquer (cathode). Datant des anciens Égyptiens, ils recouvraient les métaux et les non-métaux d'or ou d'un procédé appelé « dorure », le premier traitement de surface connu. Certains métaux sont appliqués plus uniformément que d'autres, mais l'utilisation de l'électricité signifie que le métal déposé s'écoule plus facilement vers les zones à courant élevé ou les bords de la pièce. Cette tendance est particulièrement visible avec des formes complexes ou lorsque l'on essaie de plaquer l'intérieur ou la partie ID d'une pièce. En plus d'appliquer des métaux uniques, des alliages de matériaux tels que l'étain et le plomb ou le zinc et le fer peuvent être galvanisés simultanément pour obtenir les propriétés personnalisées souhaitées.
Polissage électrolytique.
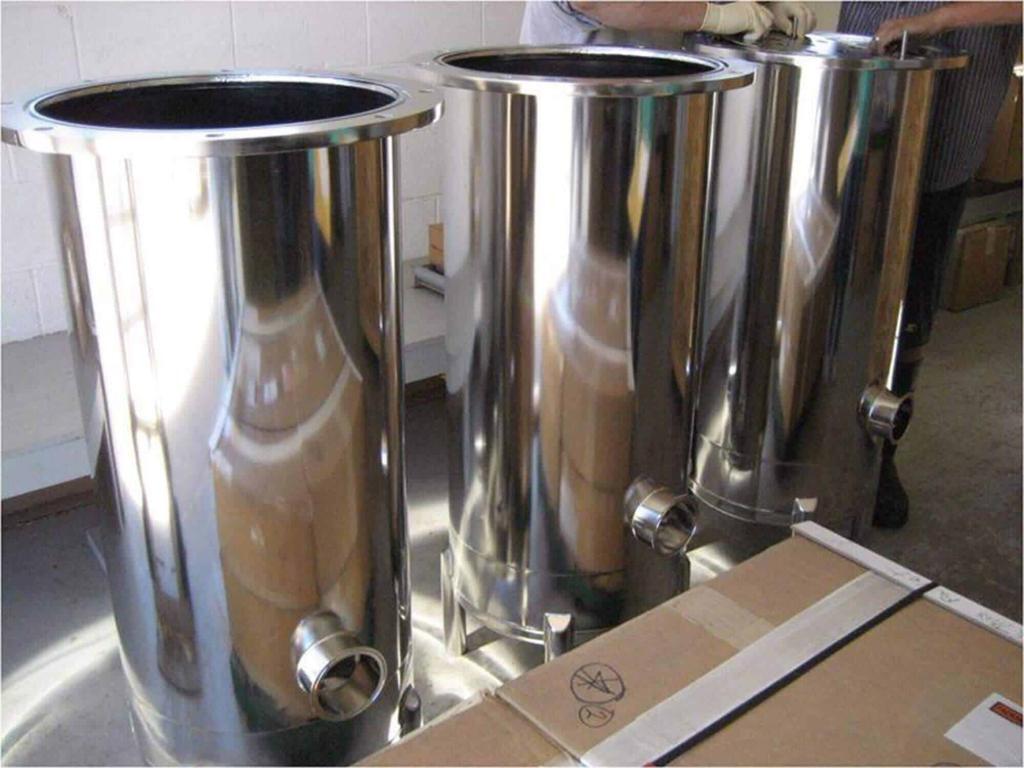
L'électropolissage est le processus de lissage anodique et/ou d'avivage des surfaces métalliques dans des solutions acides ou alcalines concentrées. , configuré pour l'exécuter sur de l'acier inoxydable ou d'autres alliages riches en nickel. Bien que cette opération puisse être réalisée sur de nombreux métaux de base en tant qu'opération de pré-placage, elle est généralement réalisée sur l'acier inoxydable en tant que finition finale. Il fournit une surface chimiquement et physiquement propre et élimine toute rugosité mécanique de surface qui pourrait nuire à la production d'une surface plaquée uniforme et sans piqûres ou aux performances et à l'apparence futures des produits en acier inoxydable. Il aide à ébavurer les bords et les trous usinés et à éliminer tout fer incrusté du processus de fabrication. Le courant est plus important sur les bords extérieurs et les coins de la pièce, qui sont particulièrement lisses.
Passivation.
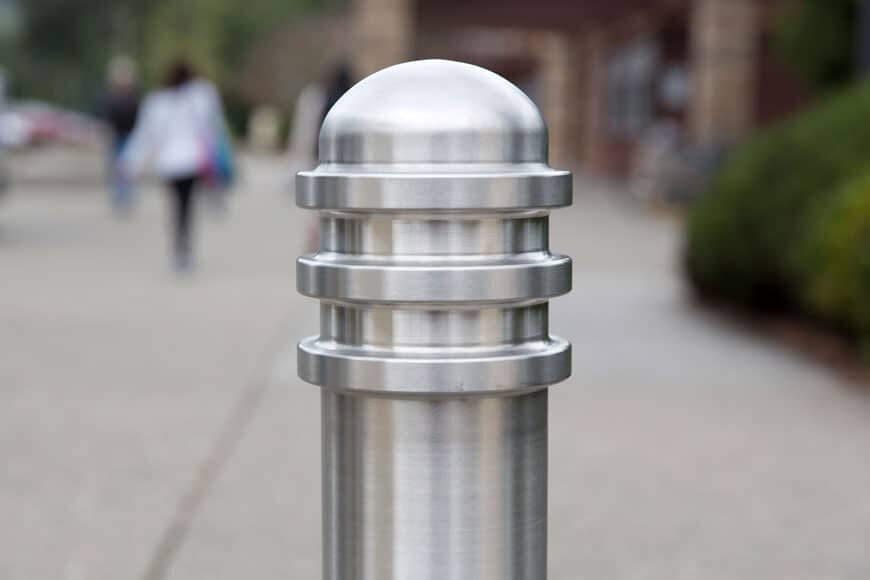
La passivation est utilisée pour améliorer l'état de surface de l'acier inoxydable en dissolvant le fer incrusté dans la surface par formage, usinage ou autres étapes de fabrication. Le fer se corrodera s’il n’est pas contrôlé et des taches de rouille, grandes ou petites, apparaîtront souvent sur l’acier inoxydable. Pour éviter cela, les pièces finies sont passivées. Ce traitement consiste à immerger les pièces en acier inoxydable dans une solution d'acide nitrique exempte de sels oxydants pendant un certain temps, ce qui dissoudra le fer incrusté et restaurera la surface d'origine résistante à la corrosion en formant un mince film d'oxyde transparent. La passivation est utilisée comme opération de nettoyage des pièces moulées, embouties et des pièces de machines finies par immersion des pièces.
Caractéristiques et avantages:
- Fournit une surface de nettoyage supérieure
- L'acier inoxydable ne rouille pas et ne se décolore pas pendant l'utilisation
- Préparation de surface pour d'autres finitions telles qu'un apprêt ou une peinture en aérosol
- L'acier inoxydable n'a pas besoin d'être plaqué pour une protection maximale contre la corrosion
- L'acier inoxydable passivé ne réagira pas avec d'autres matériaux en raison de la contamination par le fer
Brossé.
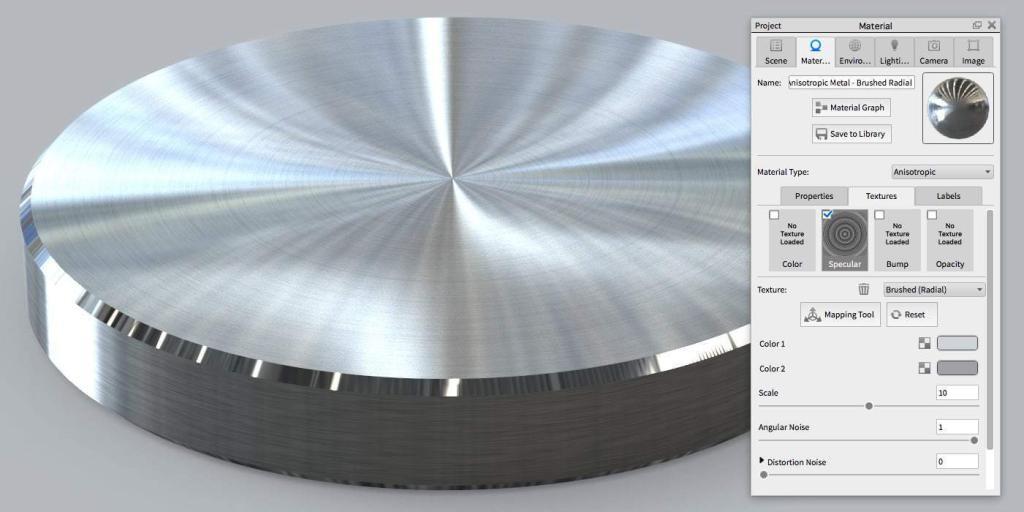
Le traitement de surface par brossage est une méthode de traitement de surface qui forme des lignes sur la surface de la pièce en broyant des produits pour obtenir un effet décoratif. Parce que le traitement de surface brossé peut refléter la texture des matériaux métalliques, il est apprécié par de plus en plus d'utilisateurs et est devenu de plus en plus largement utilisé. La méthode de traitement du dessin de surface doit choisir différentes méthodes de traitement en fonction des exigences de l'effet de dessin et de la taille et de la forme des différentes surfaces de la pièce. Il existe deux manières de dessiner : le dessin manuel et le dessin mécanique
Sablage
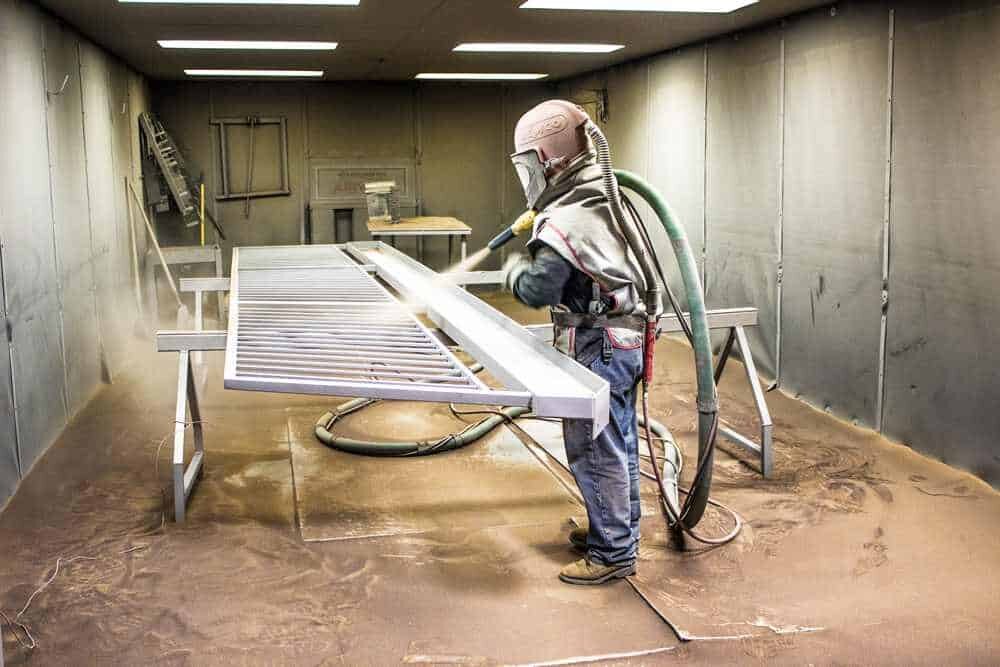
Processus de nettoyage et de rendu rugueux de la surface du substrat par l'impact d'un écoulement de sable à grande vitesse. L'air comprimé est utilisé comme puissance pour former un jet à grande vitesse pour pulvériser le matériau de pulvérisation (minerai de cuivre, sable de quartz, corindon, sable de fer, sable de Hainan) sur la surface de la pièce à traiter à grande vitesse, de sorte que l'apparence ou la forme de la surface extérieure de la surface de la pièce change. , en raison de l'impact et de l'effet de coupe de l'abrasif sur la surface de la pièce, la surface de la pièce peut obtenir un certain degré de propreté et une rugosité différente, de sorte que les propriétés mécaniques de la surface de la pièce puissent être améliorées, ainsi améliorer la résistance à la fatigue de la pièce, l'augmenter et le revêtement. L'adhérence entre les couches prolonge la durabilité du film de revêtement et est également bénéfique pour le nivellement et la décoration du revêtement.
Revêtement en poudre
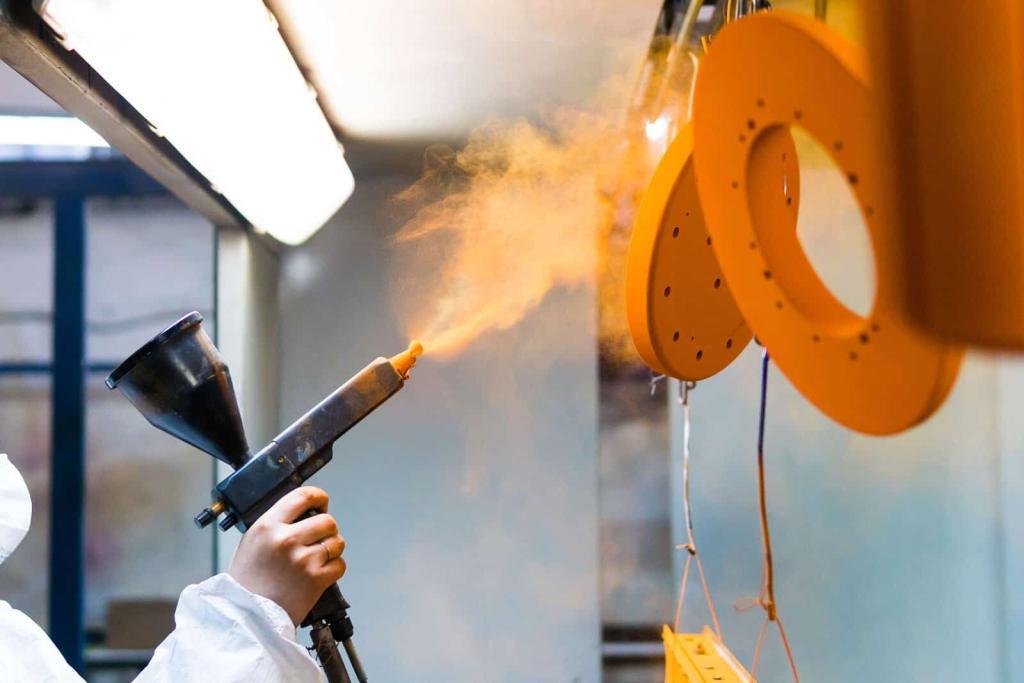
La pulvérisation de poudre utilise le phénomène de décharge corona pour que le revêtement en poudre soit adsorbé sur la pièce. Le processus de pulvérisation de poudre est le suivant : le pistolet de pulvérisation de poudre est connecté à l'électrode négative, la pièce est mise à la terre (électrode positive), le revêtement en poudre est envoyé au pistolet de pulvérisation par le système d'alimentation en poudre via le gaz d'air comprimé, et le haut la tension générée par le générateur électrostatique haute tension est ajoutée à l'avant du pistolet pulvérisateur. En raison de la décharge corona, une charge dense est générée à proximité. Lorsque la poudre est pulvérisée depuis la buse, elle forme un circuit pour former une particule de peinture chargée. Il est attiré par la force électrostatique vers la pièce de polarité opposée. À mesure que la poudre pulvérisée augmente, la charge Plus elle s'accumule, lorsqu'elle atteint une certaine épaisseur, en raison de la répulsion électrostatique, elle ne continuera pas à absorber, de sorte que la pièce entière obtiendra une certaine épaisseur de revêtement en poudre, puis le la poudre sera fondue, nivelée et solidifiée par la chaleur, c'est-à-dire qu'à la surface de la pièce, elle forme un film de revêtement dur.