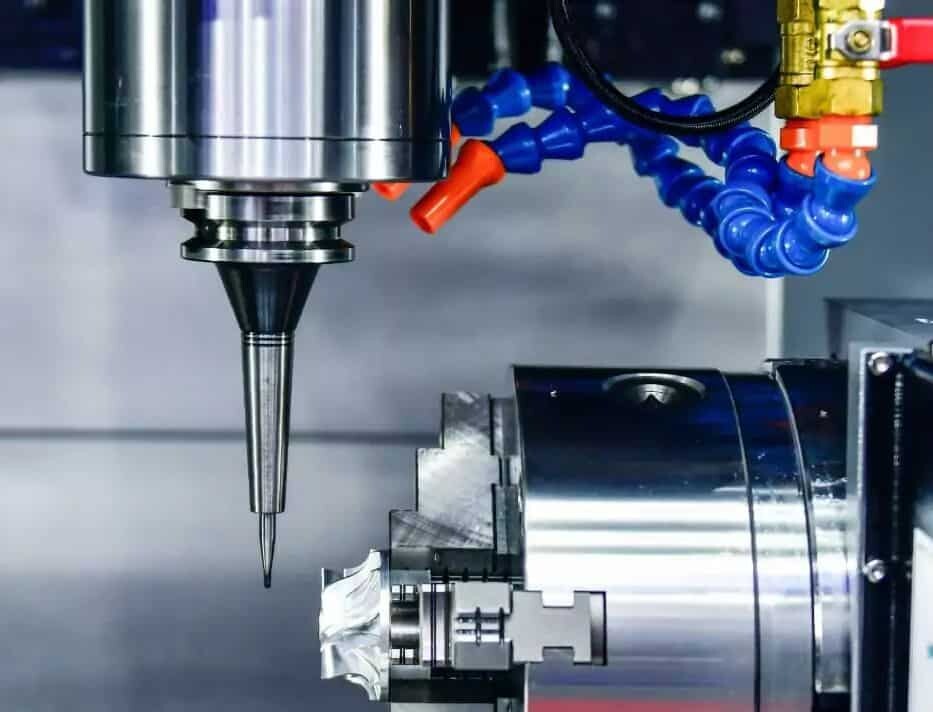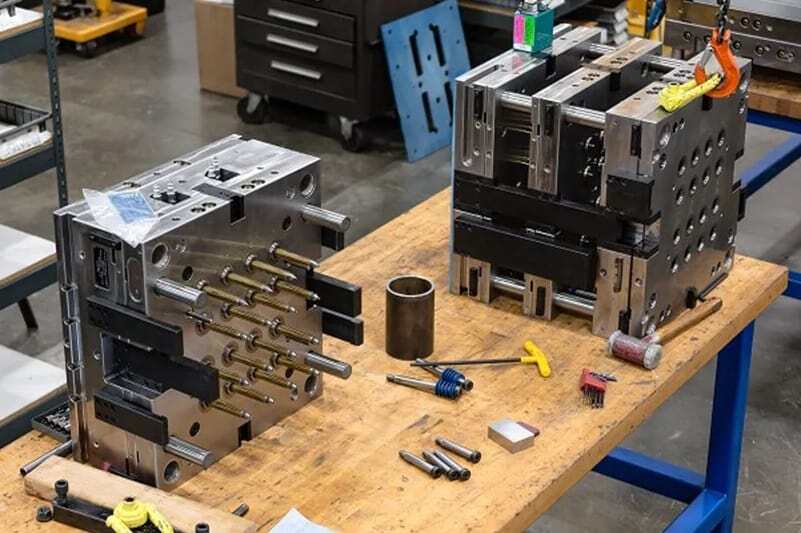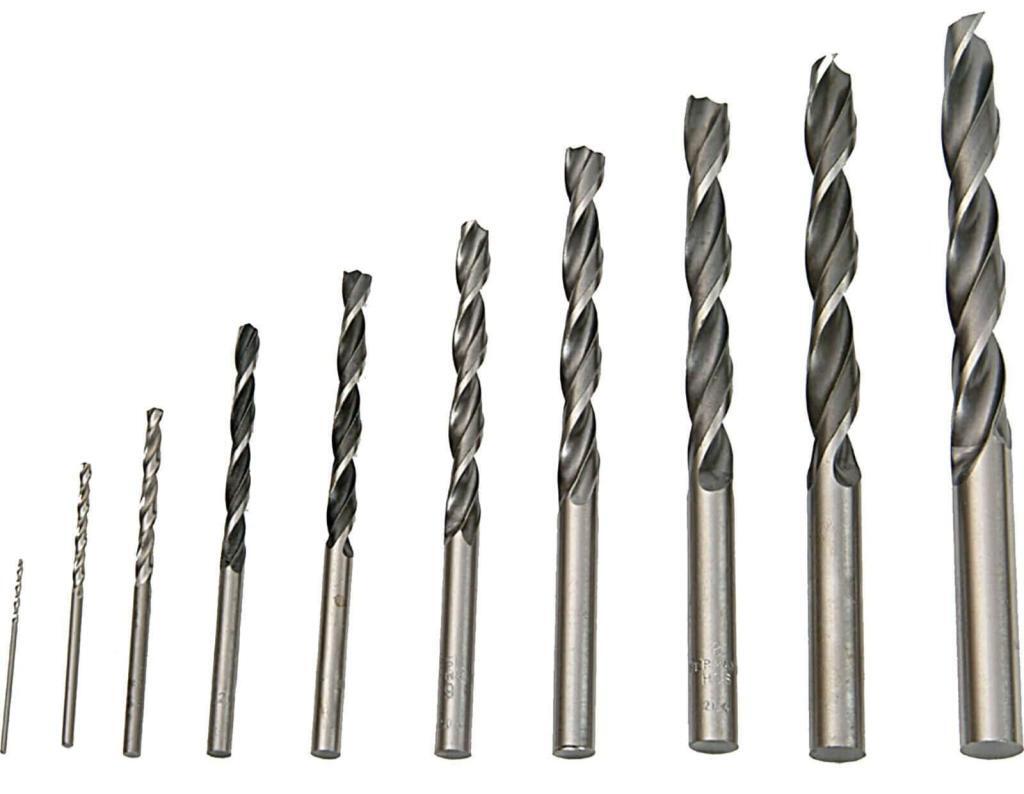
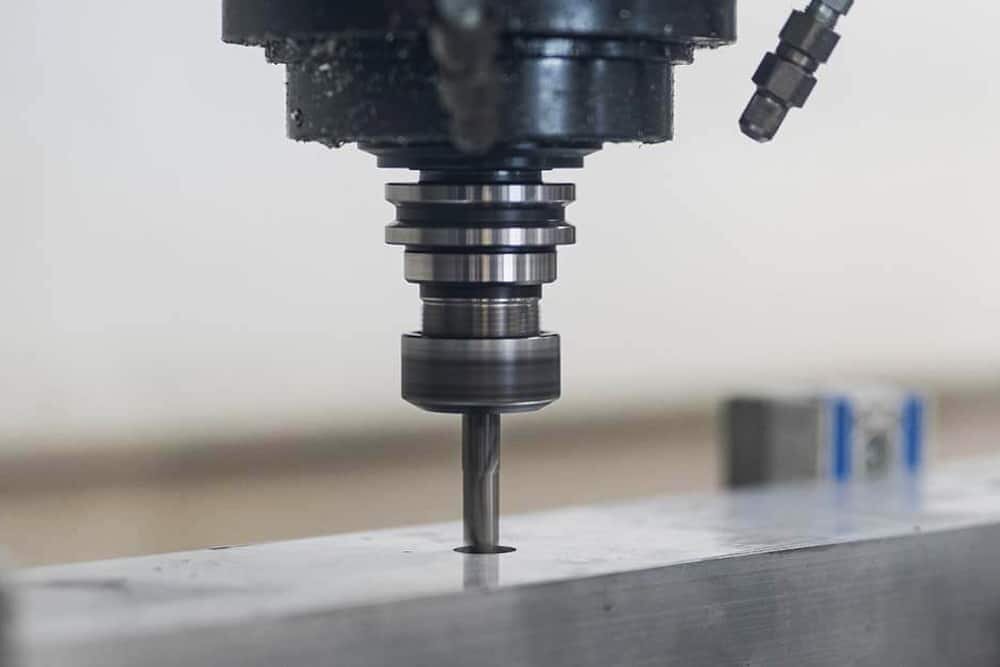
El taladrado CNC es el proceso de mecanizar un orificio circular en una pieza fija mediante una herramienta de corte giratoria o taladro. Los orificios mecanizados se dimensionan con brocas CNC, generalmente para alojar tornillos o pernos para su ensamblaje. Por lo tanto, los procesos de taladrado CNC son comunes en piezas que requieren ensamblaje de componentes. Además, el taladrado CNC también se utiliza con fines estéticos.
Índice
Activa¿Cómo funciona la perforación CNC?
El proceso de taladrado CNC tiene pasos similares a operaciones como el fresado CNC , el torneado CNC y el mandrinado. Estos incluyen:
1. Cree un diseño digital del componente en un software CAD. El primer paso para fabricar un componente perforado es crear un archivo CAD del mismo en un software como Autodesk Inventor o SolidWorks. El archivo CAD proporcionará al operario información técnica sobre el componente, como tolerancias, dimensiones, cantidades, etc.
2. Convierta el diseño en instrucciones para la máquina. Una vez finalizado el diseño del componente, es necesario convertirlo a un lenguaje que la unidad CNC pueda interpretar, como formatos STEP y STL. Este paso generalmente requiere procesar el diseño CAD con un software CAM para generar código G comprensible para la máquina.
3. Cargue las instrucciones en la máquina CNC. Cuando se cargan las instrucciones en una máquina CNC, el código G controla cómo se mueven y operan la máquina CNC y las herramientas de corte durante todo el proceso de perforación, como el movimiento rotacional y lineal, las trayectorias de las herramientas, las velocidades y otras funciones.
4. Configurar la máquina CNC. Configurar una máquina CNC generalmente implica instalar la broca y fijar la pieza de trabajo según las especificaciones.
5. Realizar operaciones de perforación. Después de encender la máquina CNC, el operario puede comenzar la operación de perforación CNC.
6. Evaluar los componentes. Una vez finalizada la operación de taladrado CNC, el maquinista inspecciona la pieza para detectar cualquier error o defecto.
Ventajas de la perforación CNC
Las plataformas de perforación CNC ofrecen muchas ventajas sobre las técnicas de perforación tradicionales.
Mayor precisión. Las taladradoras con tecnología CNC integrada pueden producir orificios que se ajustan con mayor precisión a los requisitos. La tolerancia de la taladradora CNC depende de la complejidad de la máquina y del filo de la herramienta de taladrado.
Más opciones de materiales. Las taladradoras CNC son compatibles con una gran variedad de materiales, desde madera hasta plástico y metal. Además, como las máquinas herramienta CNC admiten múltiples brocas, se pueden mecanizar varios agujeros en una sola operación. Un buen ejemplo es una taladradora multihusillo, que permite instalar varias brocas y taladrar agujeros en una pieza de trabajo simultáneamente.
Mayor capacidad de replicación. Dado que la máquina de perforación CNC está controlada por computadora, logra una automatización completa y evita la operación manual. Por lo tanto, prácticamente no hay errores en el proceso de perforación CNC y es menos propenso a ellos. Los fabricantes pueden lograr una alta consistencia en los orificios entre lotes.
Tipos de perforadoras CNC
La perforación CNC se puede realizar utilizando varios tipos de taladradora y, como cualquier otra máquina herramienta CNC, cada taladradora tiene sus características y capacidades. Estas son las máquinas comunes que puedes utilizar y sus usos básicos y específicos.
Taladradora vertical. Incorpora un cabezal de husillo accionado por engranajes, diseñado específicamente para el taladrado CNC de piezas grandes y pesadas. Puede ser de control CNC o manual y requiere que un operario alimente la pieza de trabajo a la herramienta de corte.
Taladradora radial. Este tipo de máquina de taladrado CNC utiliza un mecanismo básico que posiciona un husillo móvil sobre una pieza de trabajo fija. Los cabezales de rectificado proporcionan a las herramientas de corte la versatilidad suficiente para realizar diversas operaciones en piezas de casi todos los tamaños y formas. Como resultado, es más versátil y capaz de realizar una variedad de operaciones de taladrado que no se veían en los tipos anteriores.
Taladradora de hileras. Las taladradoras de hileras tienen varios cabezales de trabajo (para evitar confusiones con los husillos, puede haber varios husillos en un mismo cabezal). Normalmente, estos cabezales se ubican sobre el banco de trabajo donde se fijan o montan las piezas. Puede realizar varias operaciones consecutivas simultáneamente.
Taladradora multieje . Cuenta con múltiples husillos conectados a un cabezal de trabajo, y todos ellos alimentan la pieza simultáneamente. Estas máquinas son imprescindibles para producir piezas con numerosos orificios muy próximos entre sí. Son las máquinas más comunes entre los proveedores de servicios de mecanizado CNC y resultan idóneas para la fabricación de piezas porosas.
La microtaladradora es actualmente la taladradora CNC de mandril pequeño más precisa. Cuenta con un mandril pequeño y alta precisión, por lo que es ideal para taladrar componentes que requieren tolerancias y precisión elevadas.
Taladradora de torreta. Las taladradoras de torreta cuentan con múltiples cabezales de trabajo montados en una torreta. Esto permite un cambio rápido de las herramientas de corte y su posicionamiento en la pieza de trabajo. Este tipo de taladradora tiene una torreta con múltiples cabezales de trabajo. Por lo tanto, son adecuadas para operaciones de perforación que requieren cambios constantes en la posición de la herramienta sobre la pieza de trabajo.
Precauciones y consejos para la perforación y el diseño CNC
Para optimizar el proceso de perforación CNC, los diseñadores deben considerar factores como las superficies de entrada y salida de la perforación, la rectitud del orificio, la separación de virutas, el diseño del producto roscado, la forma del orificio y el diseño general de la pieza. La optimización de todos los aspectos contribuye al éxito general del taladrado CNC y mejora la calidad final y la funcionalidad de la pieza.
1. Elija la broca CNC adecuada
Seleccionar la broca adecuada en función del material, la estructura y la funcionalidad puede ser un desafío y es una causa común de defectos en los orificios de perforación fabricados. Puede analizar el mejor enfoque consultando a un experto en perforación CNC o a un proveedor de servicios.

2. La broca está perpendicular a la entrada.
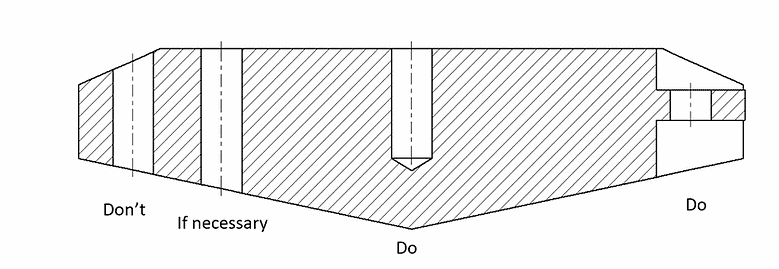
La superficie de entrada del taladro debe ser perpendicular a la broca, esto ayuda a garantizar que el orificio esté en la ubicación correcta, como se muestra en la imagen a continuación.
La superficie de salida de la broca también debe ser perpendicular al eje de la broca para evitar problemas de rotura cuando la broca sale de la pieza de trabajo, como se muestra a continuación.
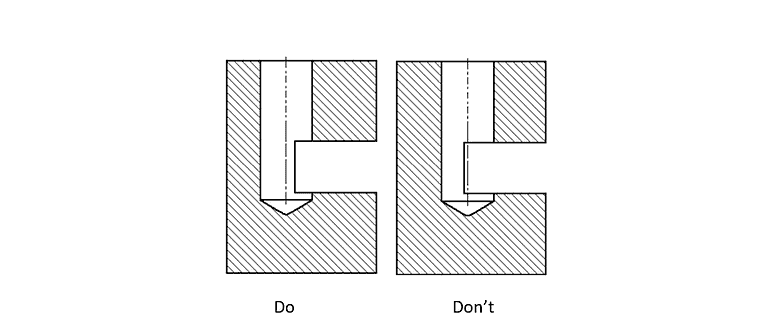
3. Evite el corte interrumpido
Si la rectitud del orificio terminado es particularmente crítica, es mejor evitar cortes interrumpidos. Si la broca cruza otra abertura en un lado, se producirá cierta desviación. Incluso si la rectitud no es crítica, el punto central de la broca debe permanecer en el material durante todo el proceso de corte para evitar una deflexión extrema y una posible rotura de la broca.
4. Utilice brocas estándar
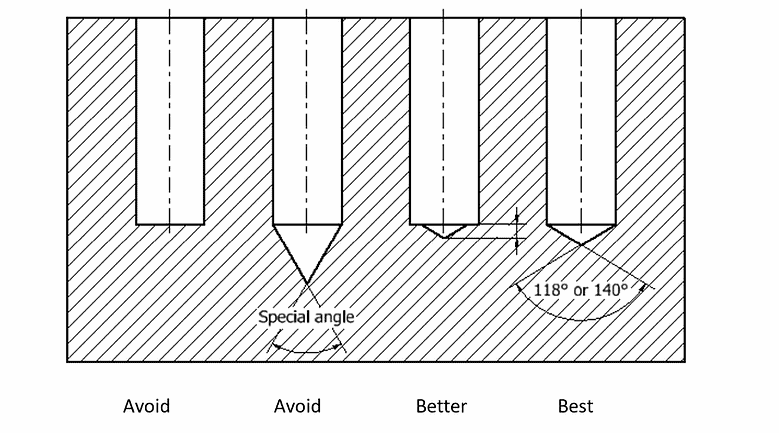
La forma inferior del agujero ciego debe ser la forma perforada con una broca estándar, como se muestra en la imagen a continuación. Cuando se requieren orificios de fondo plano, se permite el uso de puntas de perforación estándar (118° o 140° para acero inoxidable).
5. Evite utilizar agujeros profundos
Evite utilizar agujeros profundos (más de 8 veces el diámetro), ya que esto puede causar problemas de eliminación de virutas y posibles desviaciones de rectitud. Las brocas especiales que se encuentran en el mercado pueden alcanzar un diámetro de 40x, pero su coste es mucho mayor; deben evitarse.
6. Evite diseñar piezas con pequeños agujeros
Si la aplicación de la pieza no requiere dimensiones pequeñas, evite diseñar piezas con agujeros pequeños. Esto se debe a que es más probable que las brocas pequeñas se rompan. Para facilitar la producción, un diámetro mínimo ideal es de aproximadamente 3 mm.
7. Coordenadas cartesianas
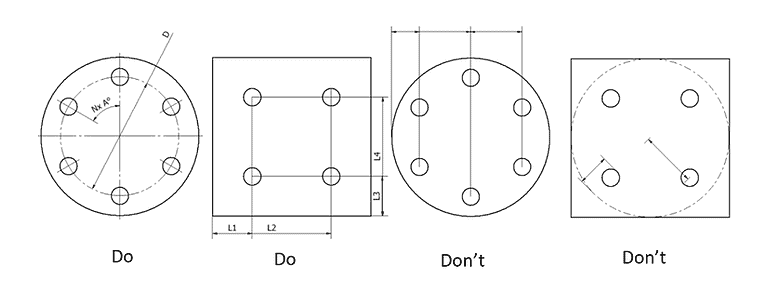
Utilice coordenadas rectangulares en lugar de coordenadas angulares para especificar la ubicación de los agujeros en las piezas fresadas. Para los maquinistas, hacen que sea más fácil y seguro colocar piezas o perforar herramientas. Para piezas torneadas, el centro de la pieza es el origen natural de las dimensiones.
8. Avance y velocidad
Asegúrese de descubrir cómo reducir la velocidad y los índices de avance para mantener la productividad. Estos factores dependen de la forma de corte y del tipo de material.
9. Eliminación y rotura de virutas
Las virutas deben descargarse eficazmente durante el taladrado CNC y después del mecanizado. Es muy importante controlarlos ya que pueden causar algunos problemas. Podrías intentar utilizar una broca rompevirutas especializada. Además, utilice refrigerante cuando sea necesario para mejorar la disipación del calor.
Diferencia entre taladrado y roscado CNC
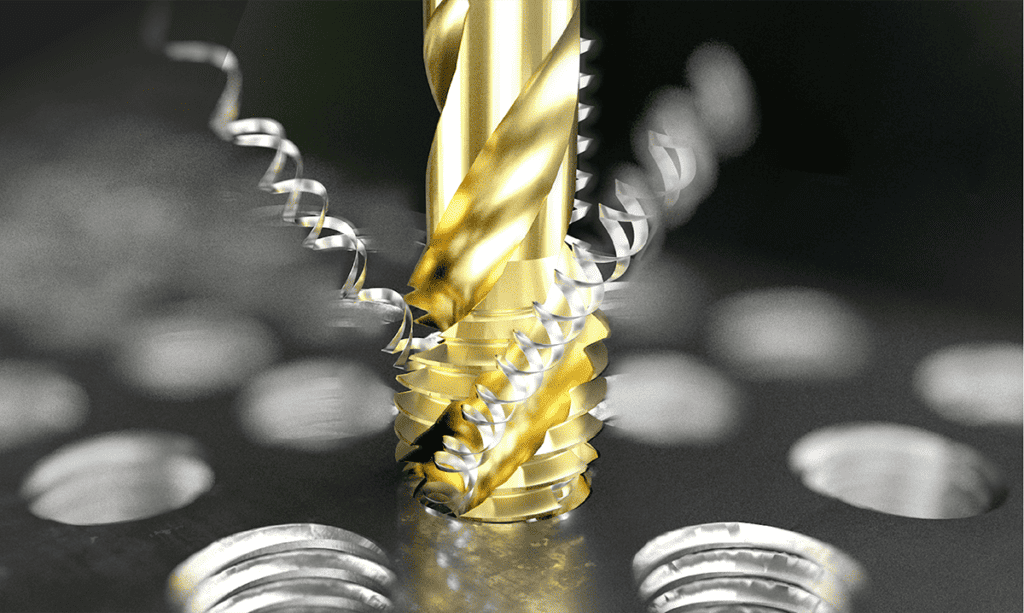
La perforación CNC es el proceso de presionar una broca en la pieza de trabajo para crear un agujero en la pieza de trabajo. El roscado CNC es el proceso de crear orificios roscados en una pieza de trabajo, utilizando un macho para crear una cresta en espiral continua en la pieza de trabajo. Entonces, la mayor diferencia entre ellos es que la perforación CNC implica la creación de agujeros, mientras que el roscado implica la creación de roscas dentro de los agujeros existentes.

Además, otra diferencia importante entre la perforación CNC y el roscado es el tipo de broca utilizada. La perforación CNC generalmente usa brocas helicoidales, mientras que el roscado de roscas generalmente usa brocas para roscar. Las brocas para roscar están diseñadas específicamente para crear roscas y, por lo tanto, no son adecuadas para su uso en aplicaciones de perforación CNC.
Aplicación de perforación CNC
La perforación CNC se utiliza ampliamente. AN-Prototype resume algunas aplicaciones comunes de perforación:
Fabricación de chapa
La fabricación de chapa metálica es adecuada para perforar piezas como tableros de instrumentos, motores, etc. en las industrias automotriz, aeroespacial y de la construcción. Funciona con otros procesos de mecanizado CNC como fresado y torneado.
Fabricación de madera
Las operaciones de perforación son una parte crítica de la fabricación de madera. Con esta máquina, los fabricantes de madera pueden disfrutar de automatización, exactitud, precisión y altas tolerancias. Además, la industria valora la estética, que está garantizada por la artesanía.
Servicios de perforación CNC de precisión.
Debido a diversos factores como los altos costos de inversión inicial, los errores operativos y el mantenimiento, no resulta rentable para los diseñadores adquirir sus propias plataformas de perforación. Por lo tanto, subcontratar a un proveedor de servicios de mecanizado CNC a medida es una mejor opción. En AN-Prototype , ofrecemos servicios de fabricación a medida bajo demanda que le ayudarán a crear piezas mecanizadas de precisión, no solo perforación CNC. También nos especializamos en otros procesos de fabricación, como servicios de mecanizado CNC, fabricación de chapa metálica, impresión 3D y moldeo por inyección, fundición al vacío y más. Ya sean piezas complejas que requieran perforación, roscado u otros servicios de tratamiento de superficies, AN-Prototype satisfará sus necesidades con altos estándares de calidad. Suba sus archivos CAD ahora y obtenga un servicio de calidad a precios competitivos y plazos de entrega rápidos.