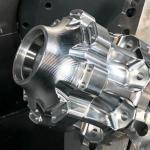
El acabado de una pieza mecanizada por CNC incrementa el coste y el tiempo de fabricación, pero un buen acabado superficial puede hacer realidad tu visión de diseño. Los tratamientos superficiales para piezas metálicas mecanizadas por CNC suelen incluir diversos procesos mecánicos como el rectificado, el pulido y el arenado, pero también existen tratamientos químicos como la pasivación y el anodizado.
Los tratamientos químicos de superficie pueden eliminar imperfecciones de las piezas metálicas e incluso cambiar sus niveles de conductividad eléctrica, prolongando su vida útil y también mejorando su resistencia al desgaste y la corrosión. Los tratamientos químicos de superficie tienen una variedad de aplicaciones industriales: en la industria aeroespacial, por ejemplo, los tratamientos químicos de superficie se utilizan para aumentar la durabilidad de las piezas, aumentar la estabilidad térmica y ralentizar la oxidación. En la industria electrónica, los tratamientos químicos de superficie se pueden encontrar en la fabricación de todo, desde carcasas de teléfonos móviles y consolas de juegos hasta equipos de imágenes. Si bien hay muchas opciones de acabado químico disponibles, no necesariamente son adecuadas para todos los materiales metálicos. De hecho, cada tratamiento superficial químico suele ir asociado a un material concreto y tiene sus propias ventajas y desventajas. En esta guía, exploraremos varios procesos de acabado químico comunes para que pueda decidir cuál es mejor para su proyecto CNC.
Índice
ActivaFactores a considerar al seleccionar el tratamiento químico de superficie apropiado
Pasivación Acero Inoxidable
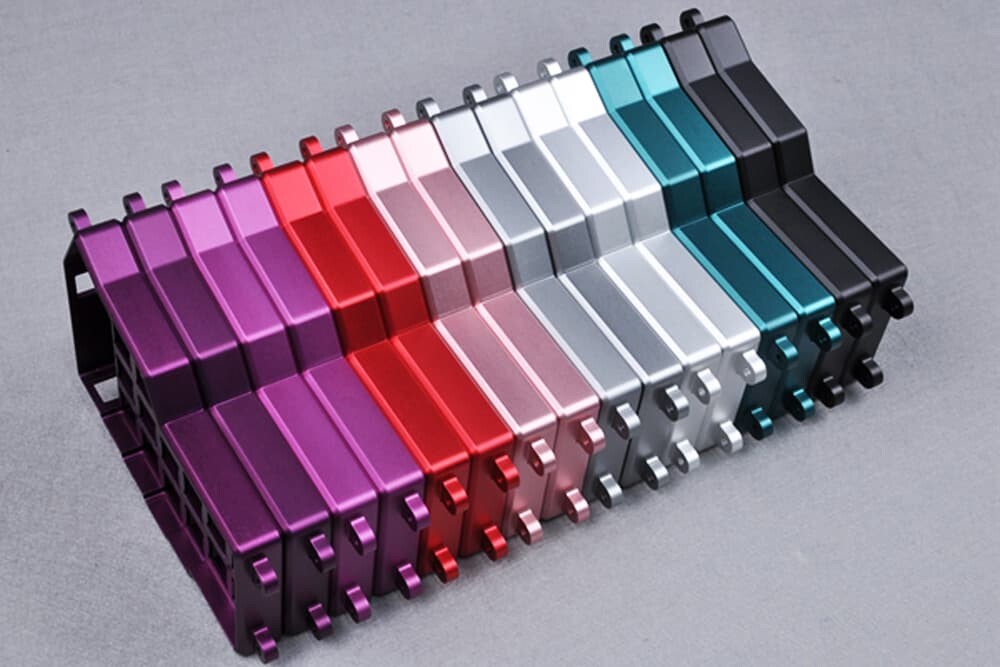
Aluminio anodizado
Al elegir el acabado químico adecuado para sus piezas metálicas, debe considerar los materiales compatibles y el uso final. Esto significa considerar una variedad de factores contextuales, que incluyen:
- Entorno donde se utilizan piezas metálicas.
- Si se requieren propiedades conductoras o aislantes
- ¿Cuánto peso debe soportar la pieza?
- ¿Cuánto desgaste debe soportar la pieza?
- Requisitos de tolerancia para piezas metálicas.
- Requisitos de color y transparencia
- Requisitos de acabado superficial
- Cualquier otro atributo relevante o deseado.
Para ayudarlo a evaluar sus opciones, AN-Prototype resume los acabados químicos comunes y sus materiales compatibles para su referencia:
Anodizado: aluminio, titanio y otros metales no ferrosos.
Pasivación: acero inoxidable
Óxido negro: acero, acero inoxidable, cobre y otros metales
Recubrimiento químico (recubrimiento de conversión de cromato): Aluminio
Electropulido: Aluminio, acero, acero inoxidable, cobre, titanio, latón, bronce, berilio y su galvanoplastia. Cadmio: Cromo, cobre, oro, níquel, plata, estaño, aluminio, acero y otros metales.
Cromado: Aluminio, acero, acero inoxidable, aleaciones de níquel, titanio, cobre y otros metales.
Recubrimiento de politetrafluoroetileno (Teflon™) : Aluminio, acero y otros metales
Níquel químico : aluminio, acero y acero inoxidable
Acero galvanizado
Introducción al tratamiento químico de superficies
Conozcamos el proceso, cómo funcionan estos acabados químicos y cómo pueden beneficiar sus proyectos CNC.
Anodizado
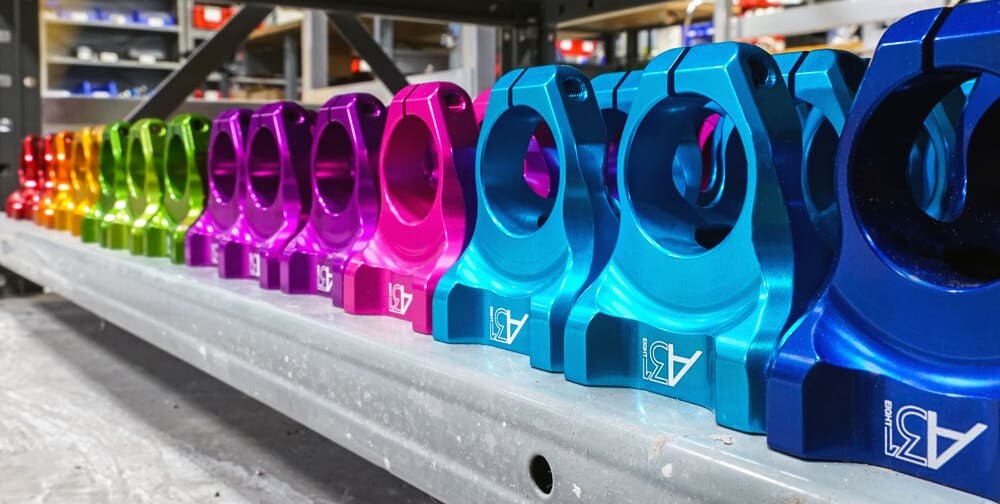
El anodizado es una opción de acabado popular para piezas de aluminio y titanio que añade una capa de óxido a la superficie de la pieza, creando una película de óxido anódico que proporciona mayor protección y una mejor estética. Para anodizar piezas de aluminio mecanizadas por CNC , se sumerge la pieza en un baño electrolítico ácido y, a continuación, se utiliza un cátodo (el electrodo con carga negativa) para que la solución libere hidrógeno. Al mismo tiempo, la pieza de aluminio mecanizada por CNC (ánodo con carga positiva) libera oxígeno, formando una capa protectora de óxido en su superficie. Tras el anodizado, la superficie de una pieza de aluminio presentará pequeños poros que deben sellarse con una solución química para prevenir la corrosión y la acumulación de contaminantes.
Las piezas de aluminio anodizado son duraderas y resistentes a la corrosión y al desgaste, lo que puede reducir los costos de mantenimiento. Al mismo tiempo, la capa anodizada no es conductora y se adapta completamente al sustrato de aluminio, por lo que no se astilla ni se pela como el revestimiento y la pintura. De hecho, además de sellar, la capa anodizada porosa se puede pintar o teñir y también es más respetuosa con el medio ambiente ya que el acabado anodizado no es tóxico y es químicamente estable. El anodizado no es sólo para el aluminio: el proceso también es adecuado para el titanio y otras piezas no ferrosas.
Hay tres tipos diferentes de anodizado:
El anodizado tipo I (con ácido crómico) produce la capa de óxido más fina, lo que significa que apenas altera las dimensiones de la pieza. Los componentes anodizados tipo I tendrán un color apagado y no absorberán bien otros colores.
El anodizado de tipo II (ácido borosulfúrico) ofrece una mejor adherencia de la capa de óxido y es ligeramente más grueso que el de tipo I. Con el anodizado de tipo II, se pueden crear fácilmente piezas anodizadas en azul, rojo, dorado, verde y negro.
El anodizado tipo III (anodizado duro con ácido sulfúrico) es la forma más común de anodizado. Ofrece el acabado más nítido, lo que permite su uso con una mayor variedad de colores. Cabe destacar que el anodizado tipo III produce un acabado ligeramente más grueso que el anodizado tipo II, lo cual debe tenerse en cuenta en piezas que requieren tolerancias muy ajustadas.
La mayor durabilidad, resistencia al desgaste y a la corrosión de las piezas anodizadas y el alto nivel de control dimensional que ofrece el proceso han hecho que el anodizado sea particularmente popular en los sectores aeroespacial, médico, automotriz, electrónico y más.
A pesar de su excepcional versatilidad, el anodizado también tiene desventajas:
Modificación de las dimensiones de las piezas : El anodizado de metales modifica las dimensiones de la pieza, por lo que es necesario tener en cuenta la capa de óxido al determinar las tolerancias dimensionales, o bien se utiliza un enmascaramiento químico o físico para garantizar que determinadas áreas de la pieza permanezcan sin tratar, especialmente áreas como algunos orificios.
La igualación de colores es difícil. Lograr una igualación de color uniforme puede resultar complicado si los componentes anodizados no se procesan en el mismo lote.
No apto para aplicaciones conductoras. El anodizado de piezas metálicas aumenta su resistencia eléctrica y térmica, por lo que no es adecuado para aplicaciones conductoras.
Pasivación
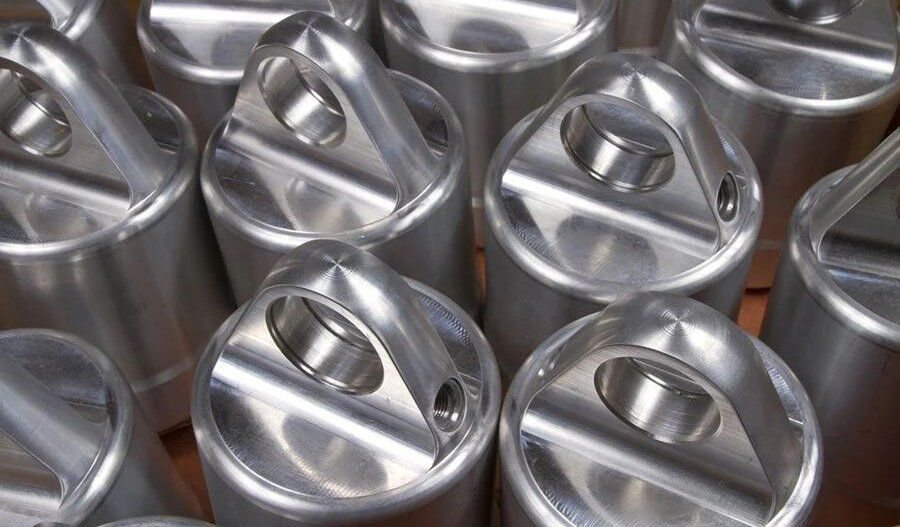
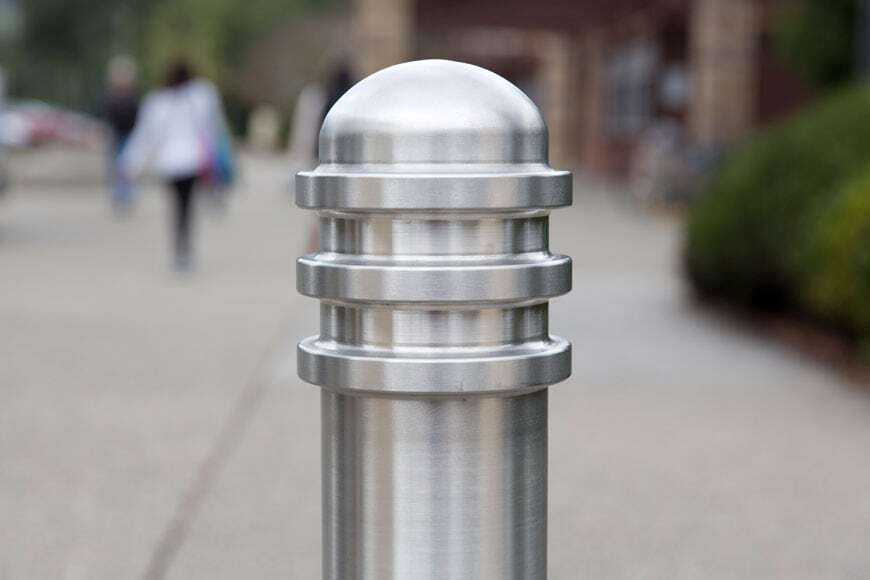
La pasivación previene la corrosión de las piezas de acero inoxidable, ayudándolas a mantener la limpieza, el rendimiento y la apariencia. Las piezas pasivadas no sólo son más resistentes a la oxidación y, por tanto, mejores para uso en exteriores, sino que también tienen menos probabilidades de sufrir picaduras, duran más, tienen mejor aspecto y son más funcionales. Como resultado, la pasivación se utiliza en una variedad de industrias, desde la industria médica hasta la aeroespacial con tolerancias dimensionales estrictas.
El proceso de pasivación implica la adición de ácido nítrico o cítrico. Si bien el ácido nítrico ha sido tradicionalmente la opción típica para la pasivación, recientemente el ácido cítrico ha ganado popularidad porque reduce los tiempos de ciclo y es más seguro y respetuoso con el medio ambiente. Durante la pasivación, las piezas de acero inoxidable se sumergen en una solución ácida para eliminar el óxido de sus superficies sin afectar el elemento de aleación cromo en el acero inoxidable. La aplicación de ácido al acero inoxidable elimina el hierro libre o los compuestos de hierro de su superficie, dejando una capa que consiste en cromo (y a veces níquel). Después de la exposición al aire, estos materiales reaccionan con el oxígeno para formar una capa protectora de óxido.
Es importante recordar que la pasivación puede prolongar el tiempo de fabricación de una pieza. Antes de pasivarla, debe limpiarse para eliminar grasa, suciedad u otros contaminantes, enjuagarse y sumergirse (o rociarse). Si bien la inmersión es el método de pasivación más común, ya que proporciona una cobertura uniforme y se realiza rápidamente, también se puede utilizar la pulverización ácida como alternativa.
Recubrimiento de óxido negro
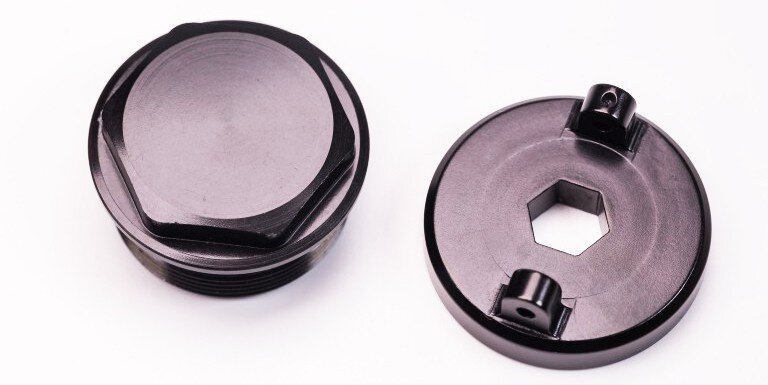
Aplicado a metales ferrosos como acero, acero inoxidable y cobre, el proceso de recubrimiento de óxido negro implica sumergir la pieza en un baño de óxido para formar una capa de magnetita (Fe 3 O 4 ), que proporciona una ligera resistencia a la corrosión.
Hay tres tipos de recubrimientos de óxido negro:
Óxido negro en caliente : El proceso de recubrimiento con óxido negro en caliente consiste en sumergir la pieza en un baño caliente de hidróxido de sodio, nitrito y nitrato para transformar su superficie en magnetita. Tras la limpieza, las piezas deben sumergirse en un limpiador alcalino, agua y sosa cáustica, y posteriormente recubrirse con aceite o cera para lograr el acabado estético deseado.
Óxido negro de temperatura media: El óxido negro de temperatura media es muy similar al óxido negro térmico. La principal diferencia radica en que las piezas recubiertas se vuelven negras a temperaturas más bajas (90-120 °C). Dado que esta temperatura está por debajo del punto de ebullición de las soluciones de sodio y nitrato, no hay que preocuparse por los vapores corrosivos.
Óxido negro frío : El óxido negro frío se basa en la deposición de cobre y selenio para cambiar el color de la pieza. Las piezas que reciben un recubrimiento de óxido negro tendrán mayor resistencia a la corrosión y al óxido, serán menos reflectantes y tendrán una vida útil más larga. Un recubrimiento de aceite o cera aumenta la resistencia al agua y también evita que sustancias nocivas lleguen al interior del metal, lo que facilita la limpieza de la pieza. El recubrimiento de óxido negro también aumenta el grosor, lo que lo hace ideal para taladros, destornilladores y otras herramientas que requieren un filo afilado que no se desafile con el tiempo. Sin embargo, la resistencia al desgaste del óxido negro frío es baja.
Película química
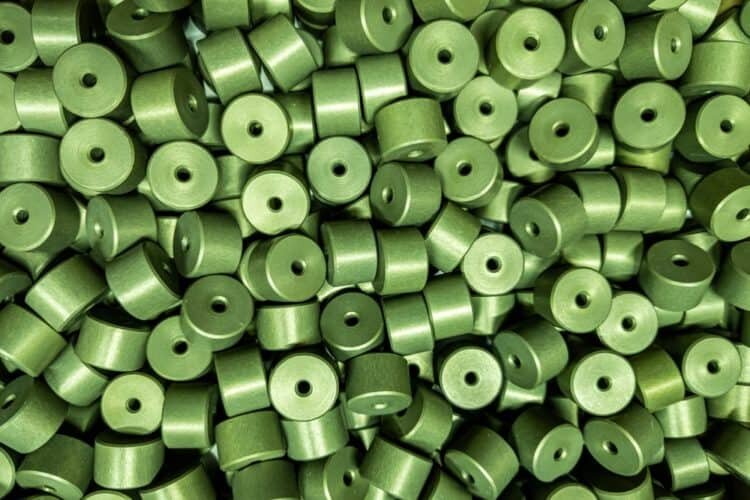
Una película química, también conocida como recubrimiento de conversión de cromato, es un recubrimiento químico delgado que generalmente se aplica al aluminio (aunque también se puede aplicar a otros metales) para prevenir la corrosión y mejorar la adhesión del adhesivo y la pintura. Los acabados de películas químicas suelen tener formulaciones patentadas, pero el cromo es el ingrediente principal en cada variedad. Los acabados de película química se pueden aplicar mediante pulverización, inmersión o brocha y, según el producto y la formulación, pueden ser de color amarillo, tostado, dorado o transparente.
Mientras que otros acabados reducen la conductividad térmica y eléctrica, los acabados de película química permiten que el aluminio conserve sus propiedades conductoras. Las películas químicas también son relativamente económicas y, como se mencionó anteriormente, proporcionan una buena base para pintar e imprimar (con la ventaja adicional de ahorrar tiempo). Sin embargo, las películas químicas no son ideales para proyectos CNC con orientación estética debido a su susceptibilidad a rayones, raspaduras y otros daños superficiales.
Pulido electrolítico
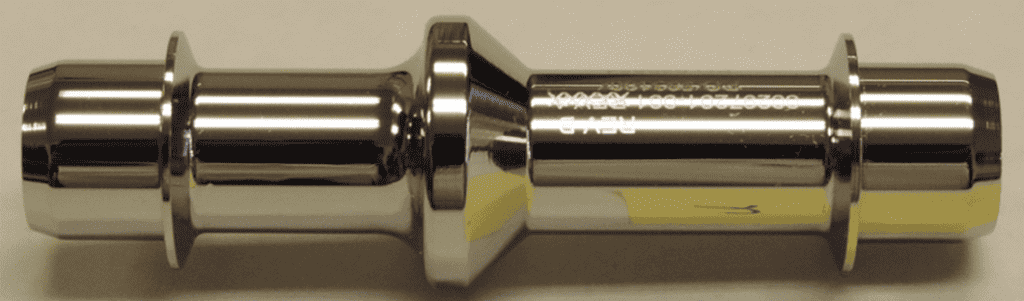
El electropulido es un proceso de acabado electroquímico que se utiliza comúnmente para eliminar capas delgadas de material de acero, acero inoxidable y aleaciones similares. Durante el electropulido, la pieza se sumerge en un baño químico y se aplica una corriente eléctrica para disolver su capa superficial. Varios parámetros afectan el acabado de la pieza, incluida la composición química de la solución electrolítica, la temperatura y el tiempo de exposición de la pieza.
El electropulido generalmente elimina de 0.0002 a 0.0003 pulgadas de la superficie de un objeto, dejando una superficie de la pieza lisa, brillante y limpia. Otros beneficios del electropulido incluyen una mayor resistencia a la corrosión, una vida útil más larga, una mayor resistencia a la fatiga, un menor coeficiente de fricción, una menor rugosidad de la superficie y la eliminación de defectos superficiales como rebabas y microfisuras.
El electropulido es adecuado para acero, acero inoxidable, cobre, titanio, aluminio, latón, bronce, berilio, etc. Vale la pena señalar que el electropulido es más rápido y menos costoso que el pulido manual, pero no elimina al 100% las imperfecciones rugosas de la superficie.
Recubrimiento metálico
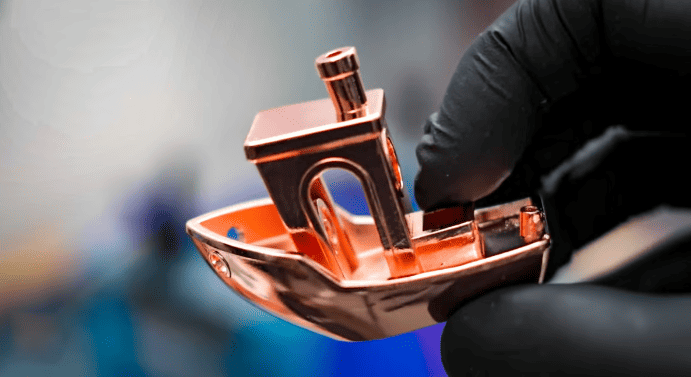
La galvanoplastia es en realidad el proceso inverso al electropulido. En lugar de eliminar una capa de metal para lograr una superficie final, la galvanoplastia deposita una capa adicional que aumenta el espesor de la pieza. Compatible con cadmio, cromo, cobre, oro, níquel, plata y estaño, la galvanoplastia produce piezas suaves que muestran menos desgaste con el tiempo debido a una protección adicional contra la corrosión, el deslustre, el impacto y el calor. La galvanoplastia aumenta la adhesión entre un sustrato y su capa superior adicional y, según el tipo de metal utilizado, puede hacer que su pieza sea magnética o conductora.
En comparación con otros tratamientos de superficie de piezas mecanizadas por CNC, la galvanoplastia no es particularmente respetuosa con el medio ambiente porque produce residuos peligrosos que pueden contaminar gravemente el medio ambiente si no se manejan adecuadamente. El enchapado también es relativamente costoso debido a los metales y productos químicos (y otros materiales y equipos necesarios) necesarios para el enchapado, y puede llevar mucho tiempo, especialmente cuando las piezas requieren múltiples capas.
Cromado
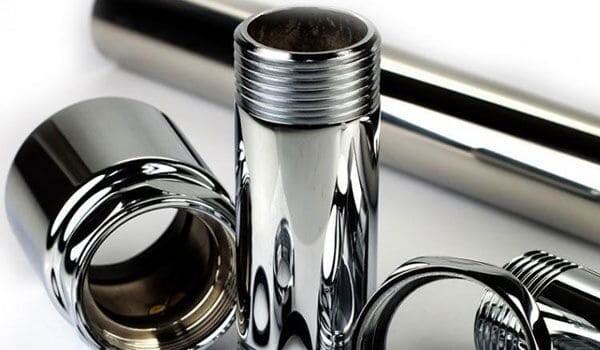
El cromado, o cromado, es un tipo de galvanoplastia que consiste en agregar una fina capa de cromo a una pieza metálica para aumentar la dureza de su superficie o su resistencia a la corrosión. Agregar una capa de cromo puede hacer que la pieza sea más fácil de limpiar y mejorar su estética, y casi todas las piezas metálicas se pueden revestir con cromo, incluidos metales como el aluminio, el acero inoxidable y el titanio.
El proceso de cromado generalmente incluye desengrasado, limpieza manual y pretratamiento de las piezas antes de colocarlas en el baño de cromo. A continuación, la pieza debe permanecer en el depósito el tiempo suficiente para que la capa de cromo alcance el espesor deseado. Debido a que el proceso consume electricidad e implica múltiples pasos, el cromado es un proceso de acabado relativamente costoso que no es respetuoso con el medio ambiente.
Recubrimiento de politetrafluoroetileno (Teflon™)
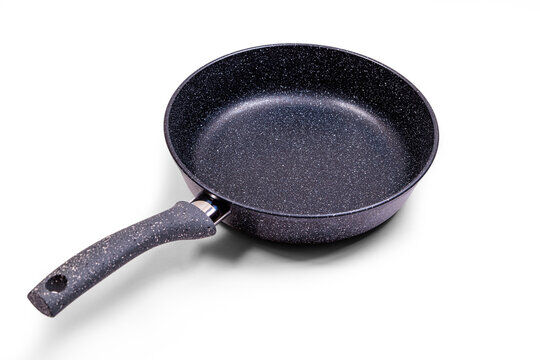
Los recubrimientos de politetrafluoroetileno (PTFE), comúnmente conocidos como Teflon™, están disponibles en forma de polvo y líquido y se utilizan en toda la industria. Algunas aplicaciones de PTFE requieren solo una capa, pero otras requieren una imprimación y una capa superior para garantizar la máxima protección. Este tratamiento de superficie se puede aplicar a una variedad de metales, incluidos metales como el acero, el aluminio y el magnesio.
Las piezas recubiertas de PTFE tienen una superficie antiadherente, un bajo coeficiente de fricción y son muy resistentes al desgaste. Debido a que los recubrimientos de PTFE tienen baja porosidad y baja energía superficial, las piezas recubiertas son resistentes al agua, al aceite y a los productos químicos. El PTFE también puede soportar temperaturas de hasta 500 °F, es fácil de limpiar y tiene un excelente aislamiento eléctrico y resistencia química.
Debido a su resistencia química y propiedades antiadherentes, el PTFE se usa comúnmente para recubrir líneas de combustible y aislar placas de circuitos en computadoras, hornos microondas, teléfonos inteligentes y aires acondicionados. También se utiliza comúnmente para recubrir equipos médicos y utensilios de cocina. Si bien los procesos de recubrimiento de PTFE son populares en todas las industrias, son relativamente costosos y no tan duraderos como otras opciones de acabado químico.
Níquel Electroless
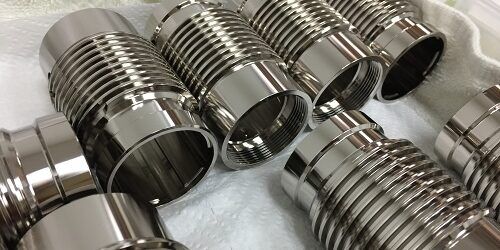
El niquelado químico consiste en la aplicación de una capa protectora de aleación de níquel sobre piezas metálicas. A diferencia del proceso de galvanoplastia, que utiliza corriente eléctrica, el niquelado químico implica la deposición de una capa de aleación de níquel (generalmente níquel-fósforo) sobre la pieza mediante un baño de níquel y un agente reductor químico como el hipofosfito de sodio. Las aleaciones de níquel se depositan de manera uniforme, incluso en piezas complejas con orificios y ranuras.
Las piezas niqueladas tienen mayor resistencia a la corrosión por oxígeno, dióxido de carbono, agua salada y sulfuro de hidrógeno. Las piezas niqueladas también tienen buena dureza y resistencia al desgaste, y pueden endurecerse aún más con un tratamiento térmico adicional. El níquel electrolítico es compatible con una amplia variedad de metales, incluidos el aluminio, el acero y el acero inoxidable.
El proceso de niquelado no electrolítico es un gran desafío. Los problemas comunes incluyen la acumulación de contaminantes en el baño de níquel, el aumento de los niveles de fósforo y la consiguiente reducción de la tasa de revestimiento. Además, una temperatura o un pH incorrectos pueden causar problemas en la calidad del recubrimiento, como picaduras, falta de brillo y rugosidad. El níquel electrolítico no es adecuado para superficies rugosas, irregulares o con mal acabado, y las piezas deben limpiarse de aceite y suciedad antes de iniciar el proceso de revestimiento.
Los diferentes tipos de recubrimientos de níquel químico se clasifican según el porcentaje en peso de fósforo en la aleación. Los diferentes niveles de contenido de fósforo también proporcionan diferentes niveles de resistencia a la corrosión y dureza:
Níquel con bajo contenido de fósforo (2-4% de fósforo) : Los depósitos de níquel químico con bajo contenido de fósforo tienen una dureza de entre 58 y 62 Rc y son muy resistentes al desgaste. Poseen un alto punto de fusión y buena resistencia a la corrosión en condiciones alcalinas. Estos depósitos están sometidos a esfuerzos de compresión y, por lo general, son más caros que los de níquel con contenido medio y alto de fósforo.
Níquel de fósforo medio (5-9% de fósforo) : Los depósitos de níquel de fósforo medio se sitúan entre el níquel de bajo y alto contenido de fósforo. Es resistente a la corrosión en ambientes alcalinos y ácidos, y presenta una rápida tasa de deposición (de 18 a 25 µm por hora). La dureza del recubrimiento de níquel de fósforo medio puede oscilar entre 45 y 57 Rc, y mediante tratamiento térmico puede alcanzar entre 65 y 70 Rc.
Níquel con alto contenido de fósforo (>10 % de fósforo) : Dado que los depósitos de níquel químico con alto contenido de fósforo son amorfos, las piezas no presentan límites de fase ni granos, lo que mejora su resistencia a la corrosión, haciéndolas ideales para uso en exteriores o en entornos extremos. El níquel químico con alto contenido de fósforo también ofrece ductilidad, gran espesor y resistencia a las manchas, y facilita el pulido y la soldadura del producto final.
Galvanizado
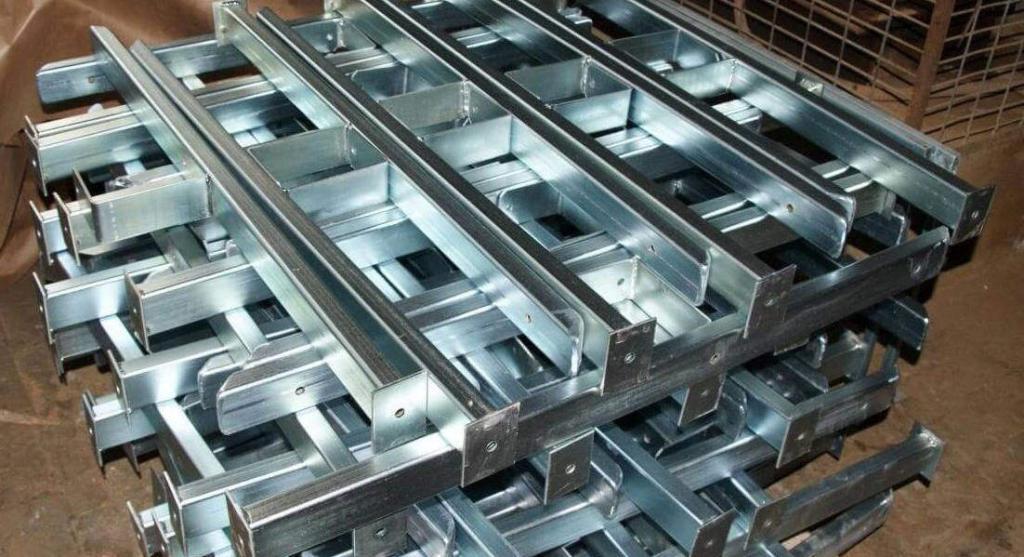
El galvanizado, o cromato de zinc, es un acabado químico popular que protege los componentes de acero de la humedad y la corrosión. Las piezas galvanizadas brindan una vida útil más larga, una estética mejorada y una apariencia más uniforme. La galvanización también puede cambiar el color de la pieza a azul plateado, amarillo, negro o verde. Otra ventaja importante del galvanizado es que protege la superficie de la pieza durante mucho tiempo: incluso si el revestimiento se raya, el zinc reacciona con la atmósfera y se oxida rápidamente. Sin embargo, debido a que el zinc es químicamente sensible a los ácidos y bases, la galvanización puede no ser adecuada para piezas en ambientes húmedos o extremadamente húmedos.
Conclusión
Las opciones de tratamiento químico de superficies ofrecen una variedad de métodos para lograr la calidad y el nivel de rendimiento deseados de una pieza, pero no todos los procesos de acabado son adecuados para todos los materiales y usos finales. Para determinar qué tratamiento superficial químico es el adecuado para su pieza, necesita una comprensión profunda de factores clave como cuánta resistencia a la corrosión, la fricción y el desgaste necesita la pieza final, el entorno en el que se utilizará y su conductividad deseada. o propiedades aislantes.
Dada la importancia de estas consideraciones, vale la pena buscar un socio fabricante que le ayude a elegir el acabado adecuado y garantizar que ofrezca la mejor calidad y rentabilidad posibles. En AN-Prototype, nuestro equipo experto de maquinistas e ingenieros puede brindar información no solo sobre los procesos de tratamiento químico de superficies, sino también sobre la selección de materiales, herramientas y tecnología CNC adecuada. Si desea obtener más información sobre las opciones de acabado disponibles para su próximo proyecto de mecanizado CNC, contáctenos hoy.