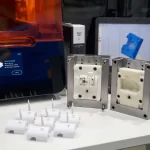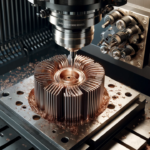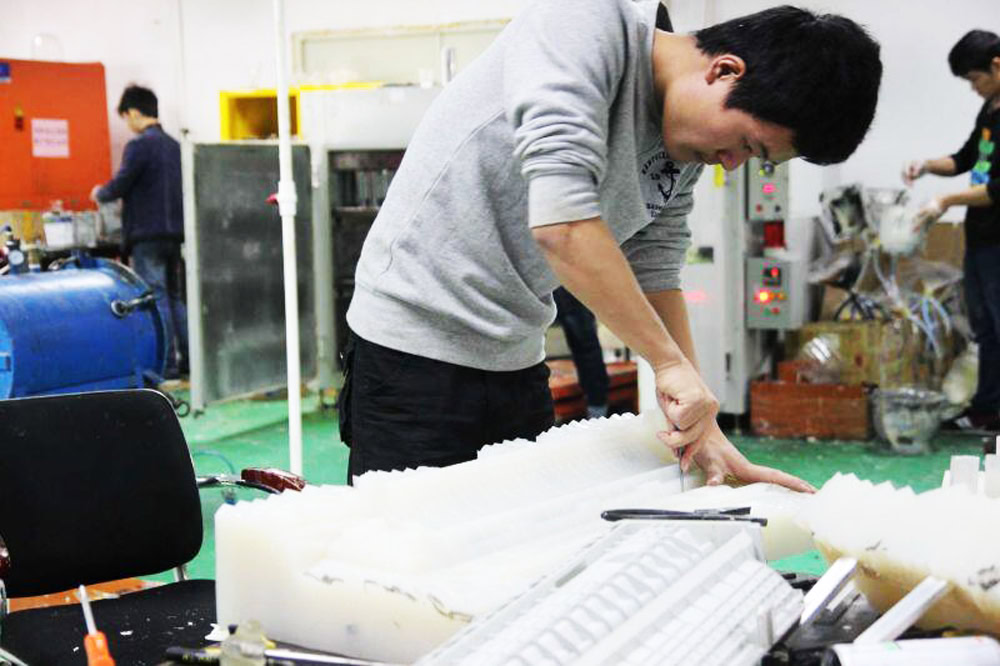


Die Funkenerosion (EDM) ist ein berührungsloses, elektrostatisches Bearbeitungsverfahren, bei dem Material durch thermische Energie statt mechanischer Kraft vom Werkstück abgetragen wird. EDM eignet sich nur für leitfähige Materialien wie Titan, Stahl, Aluminium, Nickel und Messing. Die Bearbeitungskosten, die Bearbeitungszeit und die Kosten für die Ausrüstung sind bei EDM vergleichsweise hoch. Allerdings ermöglicht EDM Bearbeitungen, die mit CNC-Fräsmaschinen nicht realisierbar sind. Dieser Blogbeitrag stellt die Geschichte der Funkenerosion, ihre Vor- und Nachteile, den Bearbeitungsprozess, die verschiedenen Arten und weitere relevante Informationen vor und gibt Ihnen hilfreiche Tipps zur Auswahl des passenden EDM-Bearbeitungsdienstleisters.
Inhaltsverzeichnis
ToggleWas ist EDM-Bearbeitung?
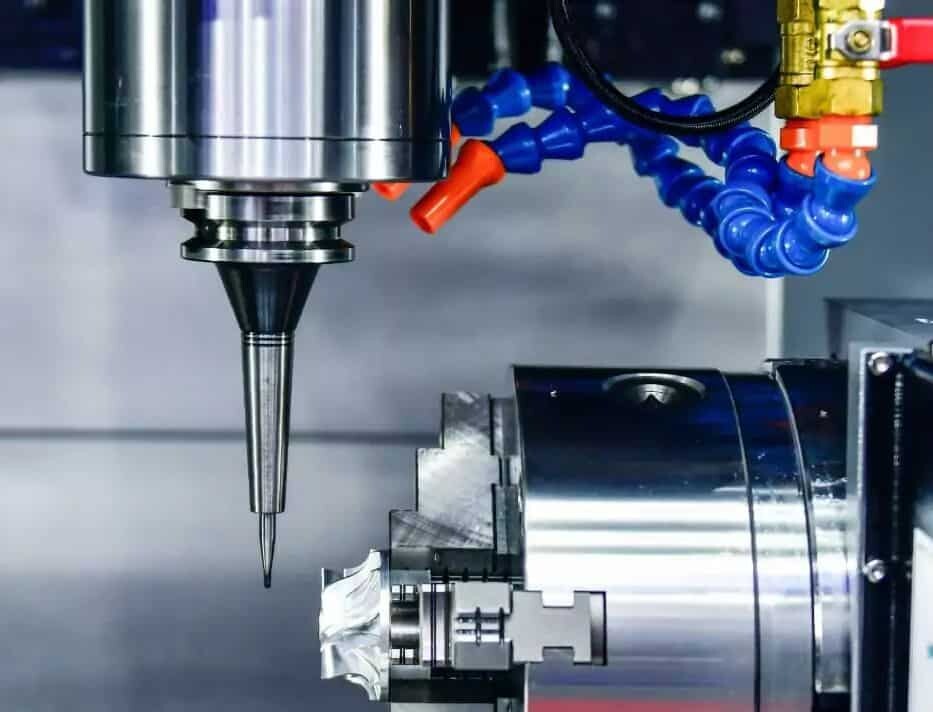
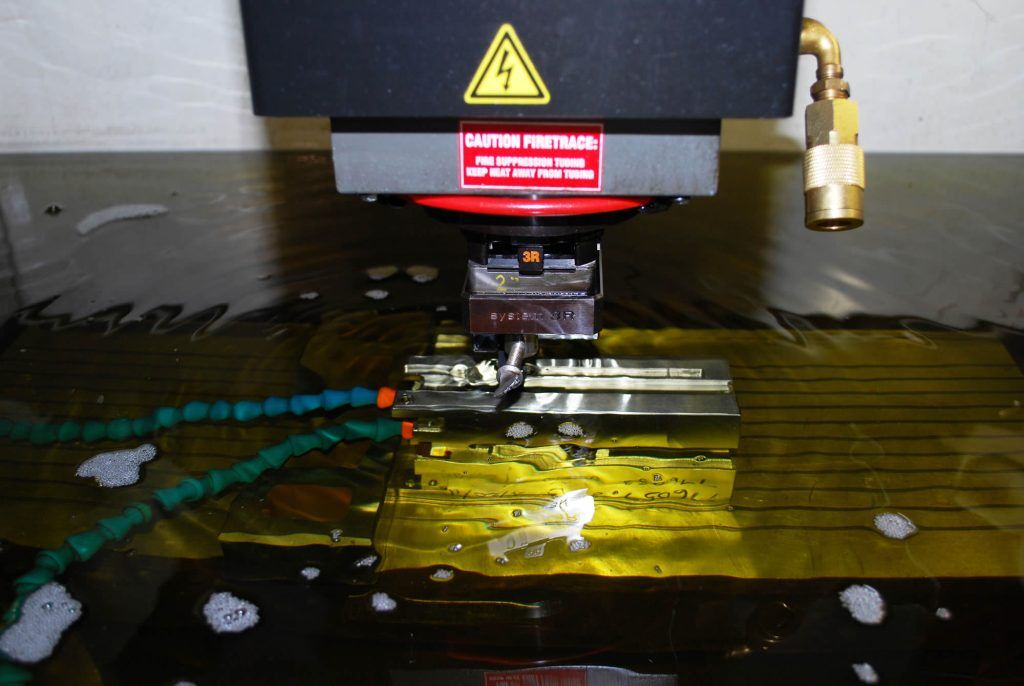
Mit der EDM-Bearbeitung können Präzisionstoleranzen im Bereich von ± 0.005 mm erreicht werden, was sich besonders für die Bearbeitung komplexer oder feiner Spritzgussformen und Metallteile mit scharfen Innenwinkeln, Kurven, Löchern, Gravuren und anderen Merkmalen eignet. Das Besondere an EDM ist, dass es keine scharfen Werkzeuge zum Materialabtrag verwendet, wie es bei der herkömmlichen CNC-Bearbeitung der Fall ist. Stattdessen nutzt EDM Strom und Wärme, um Material zu entfernen, weshalb es EDM genannt wird. Das Erodiergerät wird ohne physischen Kontakt mit dem zu bearbeitenden Werkstück betrieben und nutzt eine elektrische Entladung bei etwa 8000 °C bis 12000 °C, um überschüssige Teile des Materials zu entfernen. Da das zu schneidende Material nach der Bearbeitung durch hohe Temperaturen zu Kohlenstoffablagerungen angeregt wird, die in die elektrische Flüssigkeit eingetaucht sind, werden diese Partikel sicher von der Elektrode und der Oberfläche des Werkstücks abgewaschen.
Geschichte der Erodierbearbeitung
Im 18. Jahrhundert entdeckte der britische Wissenschaftler Joseph Priestley , dass elektrische Entladungen Materialien an Elektroden korrodieren können. Er führte daraufhin weitere Experimente mit Elektrizität durch, ohne jedoch deren Zweck zu kennen, und gab die Forschung schließlich auf. Die Funkenerosion (EDM) wurde im 20. Jahrhundert von den beiden sowjetischen Wissenschaftlern B. und N. Lazarenko erfunden, die elektrische Ströme zur Bearbeitung leitfähiger Materialien nutzten. Dank der rasanten Entwicklung von Wissenschaft und Technik im Zeitalter kontinuierlicher Innovationen wurde das EDM-Verfahren im 20. Jahrhundert immer ausgereifter und präziser. Gleichzeitig ermöglicht die EDM eine genauere Steuerung der Bearbeitungsgenauigkeit bei einer Vielzahl sehr harter Materialien und ist einfacher zu bedienen.
Was ist der EDM-Bearbeitungsprozess?
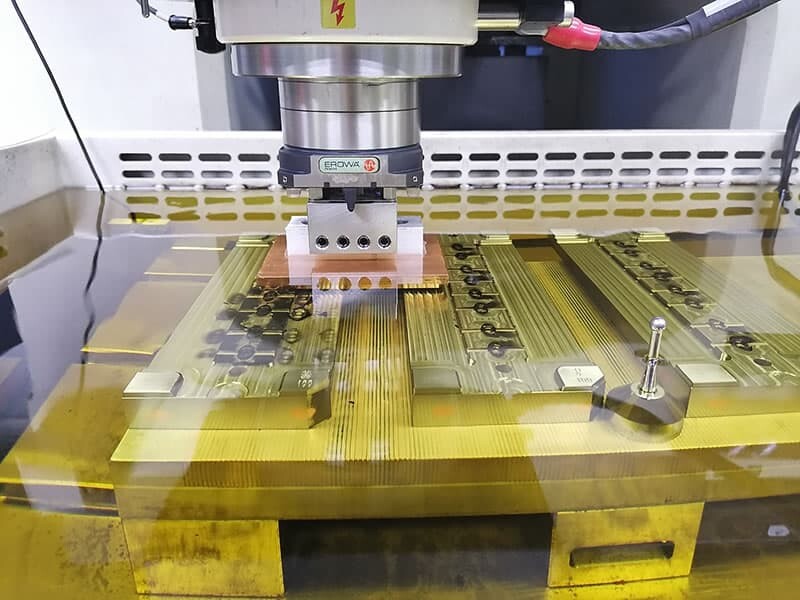
Der erste Schritt besteht darin, das leitfähige Metallwerkstück auf dem Arbeitstisch der Funkenerodiermaschine zu platzieren.
Im zweiten Schritt wird dann das Werkstück mit der Vorrichtung festgeklemmt, anschließend wird der horizontale Zustand des Werkstücks und des Funkenkopfes getestet und das Werkzeug zur genauen Positionierung auf dem vertikalen Linienschlitten platziert. Werkzeuge geben Funken ab, wenn sie sich dem Werkstück nähern, ohne es zu berühren. Wenn das Werkzeug zu weit vom Werkstück entfernt ist, erzeugt es keine Funken. Bei zu geringem Abstand besteht die Möglichkeit, dass das Werkstück miteinander verschmilzt. Wenn die Werkstückebene verschoben wird, wird das gesamte bearbeitete Werkstück verzerrt (auch die Größe stimmt nicht). Im Allgemeinen sollte die Entladungsstrecke im Bereich von 1 bis 100 μm gesteuert werden, was mit der Impulsgröße des Entladungsstroms zusammenhängt.
Der dritte Schritt besteht darin, mit dem Debuggen der Ausrüstung zu beginnen, nachdem der Maschinist die Position kalibriert und die Position, Größe, Form und andere Informationen eingegeben hat, die Sie am Computer verarbeiten möchten. Wenn das Programm eingerichtet ist, kann die EDM-Funkenmaschine mit der Arbeit beginnen. Das geschmolzene Metall kühlt im Wasser schnell ab und bildet Kohlenstoffablagerungen, die das entionisierte Wasser wegwäscht. Eine Kohlenstoffanreicherung bis zu einem gewissen Grad kann ein Frühwarnsystem auslösen, und eine zu hohe Kohlenstoffanreicherung kann sich negativ auf das Ergebnis auswirken.
Arten der Erodierbearbeitung
Es gibt drei Arten von EDM: Funkenerodieren, Drahterodieren und Bohrlocherodieren.
Die Elektroerosion ist eine der vier beliebtesten Bearbeitungstechnologien, Fräsen, Drehen und Schleifen halten mit. Im Allgemeinen eignet es sich für die Herstellung komplexer Formen mit feinen Hohlraumeigenschaften. Beim CNC-Fräsen ist das Bearbeitungsprinzip völlig anders. EDM bezieht sich auf ein bestimmtes Medium, das durch die Impulsentladung zwischen der Werkzeugelektrode und der Werkstückelektrode die Werkstückbearbeitungsmethode durchführt.
Beim Senkerodieren kommen das Werkzeug und das Werkstück nicht in Kontakt, sondern verlassen sich auf die kontinuierlich zwischen Werkzeug und Werkstück erzeugte gepulste Funkenentladung und nutzen die örtliche und augenblickliche hohe Temperatur, die während der Entladung entsteht, um das Metallmaterial allmählich zu erodieren. Da beim Entladungsprozess sichtbare Funken entstehen, spricht man von EDM. Als Werkzeugelektrode werden üblicherweise gute elektrische Leitfähigkeit, hoher Schmelzpunkt und leicht zu verarbeitende elektrische korrosionsbeständige Materialien wie Kupfer, Graphit, Kupfer-Wolfram-Legierung und Molybdän verwendet. Bei der Bearbeitung erleidet die Werkzeugelektrode ebenfalls einen Verlust, der geringer ist als die Korrosionsmenge des Werkstückmetalls, also nahezu kein Verlust. Als Austragsmedium übernimmt die Arbeitsflüssigkeit im Bearbeitungsprozess auch die Rolle der Kühlung und Spanabfuhr. Häufig verwendete Arbeitsflüssigkeiten sind Kerosin, entionisiertes Wasser und Emulsion usw., da sie sich durch niedrige Viskosität und stabile Leistung auszeichnen.
Drahterosionsbearbeitung
Das Drahterodieren ist ein berührungsloses Fertigungsverfahren, bei dem geladene dünne Drähte und dielektrische Flüssigkeiten eingesetzt werden, um Metallteile in die gewünschte Form zu bringen. Metallwerkstücke werden entlang einer präzise gesteuerten Bahn mit Messingdrähten mit Durchmessern von 004 mm bis 012 mm (10 Zoll bis 30 Zoll) geschnitten. Der Drahtdurchmesser kann größer oder kleiner sein. Beim Anlegen einer Spannung erreicht der Draht schnell die erforderliche Spannung und korrodiert das Werkstück durch Entladung. Die entstehenden Späne werden mit deionisiertem Wasser gekühlt und weggespült. Das Drahterodieren ist unempfindlich gegenüber der Härte des Werkstücks und eignet sich für Wolframcarbid und andere seltene Hartmetalle.
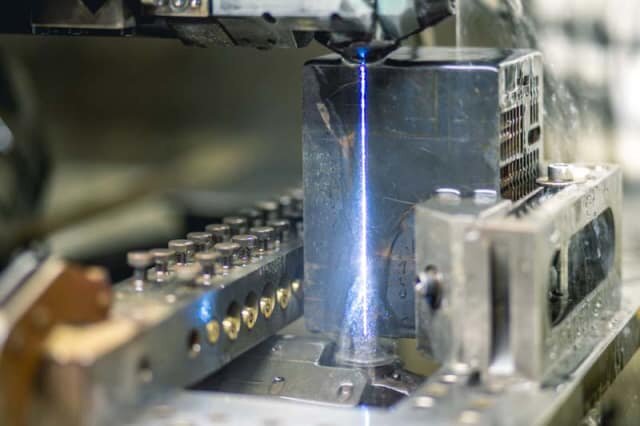
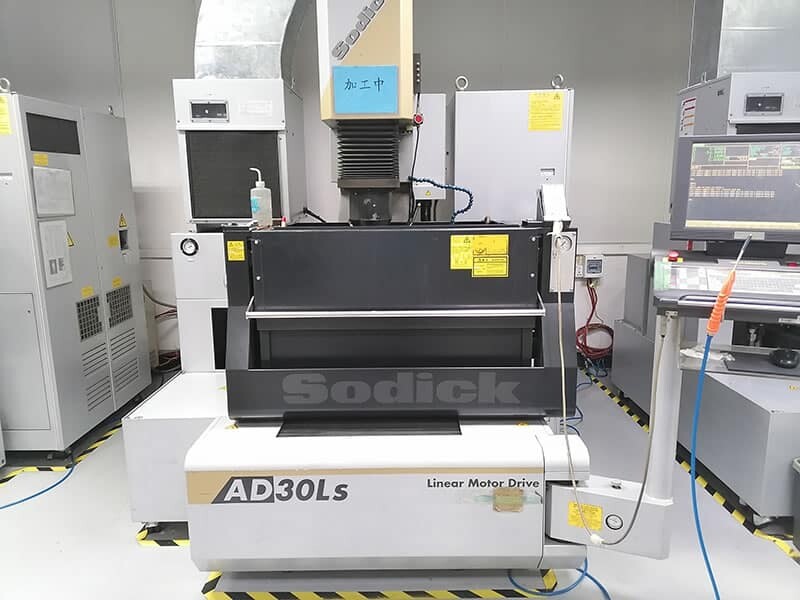
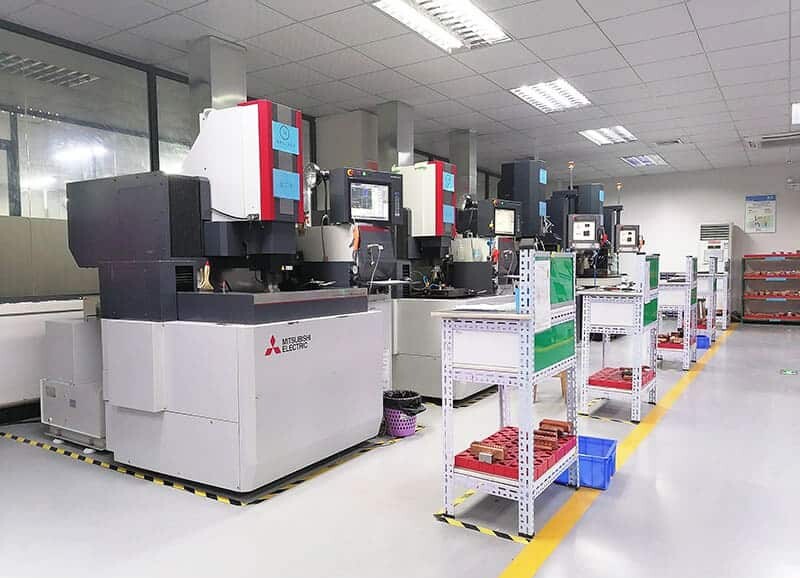
Der Drahterodierprozess muss in einem mit entionisiertem Wasser gefüllten Behälter durchgeführt werden. Zu den Materialien des Drahtes gehören je nach Anwendung Kupfer, Messing, Wolfram, Molybdän, Beschichtung (verzinkt und diffusionsgeglüht) und Stahlkerndraht. Es ist zu beachten, dass es unabhängig von der Art des Drahtes nur eine Lebensdauer gibt und nach der Verwendung nur der Abfallwert übrig bleibt. AN-Prototype investiert im Jahr 2021 in fünf hochwertige WEDM-Maschinen von Mitsubishi und Sodick mit der Herstellung komplexer Teile bis zu 1300 mm x 1000 mm x 670 mm. Als Spezialist für Drahterodierdienstleistungen verfügen wir über Erfahrung in der Herstellung von Keilnuten, Zahnrädern, Keilnuten und anderen Funktionsteilen. Typische Toleranzen für Teile betragen bis zu ±0.000001 Zoll.
Bohren, Erodieren
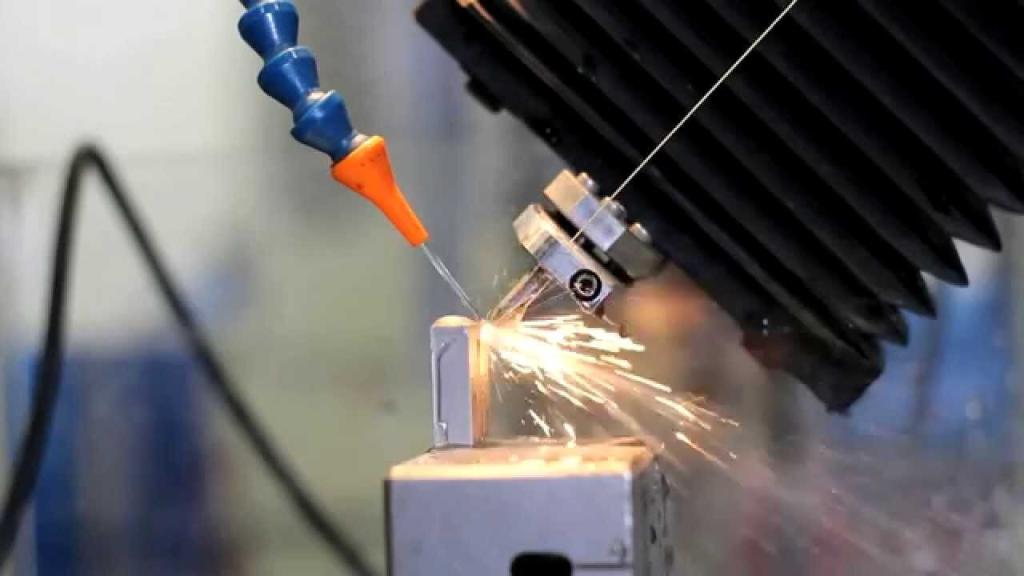
Bohren EDM ist die erste entwickelte EDM-Technologie, die für die Bearbeitung von Teilen mit Löchern kleiner als 5 mm geeignet ist. Auch die Bohr- und Funkenerosionsbearbeitung wird nicht durch die Härte der Metallmaterialien eingeschränkt. Das Material der Werkzeugelektrode kann Stahl, Gusseisen oder Kupfer sein. Sodick von An-prototype ist eine Hochgeschwindigkeitsbohrmaschine, die häufig zum Bohren und Schneiden von Löchern eingesetzt wird. Flugzeugtriebwerke in der Luft- und Raumfahrtindustrie und Gasturbinenschaufeln in der Energieerzeugung sowie Laufräder in medizinischen und wissenschaftlichen Geräten müssen Kühllöcher bohren. Um eine Kühlluftschicht auf der Turbinenschaufel und der Schaufeloberfläche zu bilden, um eine Überhitzung zu verhindern. Der Sodick ist eine der perfekten Lösungen, wenn Sie sehr lange und gerade kleine Löcher in schwer zugängliche Werkstücke mit schrägen Flächen bohren müssen. Bohren EDM ermöglicht das Bohren von Sacklöchern und Durchgangslöchern und ermöglicht das Bohren glatter Löcher ohne Grate an Teilen, an denen durch CNC-Fräsen und Drehen keine geometrischen Formen erzielt werden können.
Anwendung der Erodierbearbeitung?
Die Einsatzmöglichkeiten von EDM sind sehr breit gefächert und es kann seine einzigartigen Vorteile in verschiedenen Branchen unter Beweis stellen. Bei der Herstellung von Haushaltsgeräten kann EDM komplexe Teile bearbeiten, um den immer anspruchsvolleren Anforderungen von Haushaltsgeräten gerecht zu werden.
EDM spielt eine unersetzliche Rolle bei der Herstellung von Schlüsselkomponenten von Fahrwerks- und Motorstrukturen in der Automobilindustrie und gewährleistet die Sicherheit und Zuverlässigkeit von Fahrzeugen. Darüber hinaus kann die EDM-Bearbeitung im Bereich der Luft- und Raumfahrt hochharte leitfähige Materialien verarbeiten und Teile mit komplexen Hohlräumen herstellen, wodurch die Anforderungen an hohe Präzision und hohe Zuverlässigkeit im Luft- und Raumfahrtbereich erfüllt werden. Gleichzeitig spielt EDM auch in Branchen wie der Schifffahrt, der medizinischen Inspektion, der Elektronik und der Mechatronik eine wichtige Rolle und bietet eine starke Unterstützung für die Innovation und Entwicklung verschiedener Branchen.
Erwähnenswert ist, dass die EDM-Bearbeitung nicht nur die Qualität des Werkstücks gewährleistet, sondern auch die Oberfläche des Werkstücks nach der Bearbeitung glatt und gratfrei ist und keine umständliche Nachbearbeitung erforderlich ist, was erheblich Arbeitskosten spart. Darüber hinaus eignet sich EDM auch sehr gut für kundenspezifische Fertigungsanforderungen in großen Stückzahlen, wie z. B. Formenbau und Prototyping, und bietet eine effiziente und zuverlässige Lösung für die Massenproduktion von Unternehmen.
Vorteile der EDM-Bearbeitung?
Präzision: Die Funkenerosion (EDM) bietet den einzigartigen Vorteil, komplexe Formen und Tiefen präzise zu schneiden, während herkömmliche Bearbeitungstechniken hier an ihre Grenzen stoßen und dieses Präzisionsniveau nicht erreichen. Gleichzeitig lassen sich mit EDM extrem enge Toleranzen im Bereich von ± 0.005 mm problemlos realisieren.
Keine Beschädigung der Materialien : Dank der berührungslosen Natur des EDM-Verfahrens können kleine Teile mit feinen Strukturen oder dünnen Wänden geformt werden, und es besteht kein Risiko einer Verformung, Beschädigung oder eines Bruchs der bearbeiteten Teile.
Keine Oberflächenbehandlung : Die Funkenerosion (EDM) erzielt eine hochwertige Oberflächengüte ohne Werkzeugspuren oder Grate und spart Arbeitsaufwand, da die manuelle Nachbearbeitung von Oberflächenproblemen entfällt. Wird die EDM-Geschwindigkeit jedoch zu schnell eingestellt, kann das Verfahren eine feine, sandgestrahlte Textur erzeugen.
Nachteile der EDM-Bearbeitung?
Hohe Kosten : Aufgrund des hohen Werkzeugverschleißes muss die Elektrode regelmäßig überprüft und ausgetauscht werden, was die Zubehörkosten beim EDM-Verfahren in die Höhe treibt. Da die Einrichtung der Anlagen zudem viel Zeit in Anspruch nimmt und EDM ein unkonventionelles Bearbeitungsverfahren ist, sind auch die Zeitkosten für die Einrichtung und die eigentliche Bearbeitung relativ hoch. Während EDM bei Kleinserienfertigung kostspielig sein kann, ist es bei größeren Produktionsmengen, da sich die Mehrkosten auf zahlreiche Bauteile verteilen, kostengünstiger.
Hoher Energieverbrauch : Die Funkenerosion (EDM) ist ein energieintensives Fertigungsverfahren. Da sie auf Konstantstrom basiert, verbraucht sie mehr Energie, was die Kosten erhöht und die Umwelt stärker belastet. Daher werden alternative Bearbeitungsverfahren, die weniger Energie verbrauchen und die Umwelt weniger belasten, im Vergleich zur Funkenerosion zunehmend bevorzugt.
Nicht kompatibel mit nichtleitenden Materialien : EDM-Anlagen sind mit einer Vielzahl von Metallwerkstoffen kompatibel, einschließlich der härtesten Metalle, sofern diese elektrisch leitfähig sind (z. B. Titan, Stahl, Aluminium, Nickel und Messing). Die Bearbeitung ist jedoch auf leitfähige Materialien beschränkt, d. h. sie funktioniert nicht mit Kunststoffen, Keramik oder Verbundwerkstoffen. Da sich Metalle beim Erhitzen ausdehnen, können die metallurgischen Eigenschaften des Werkstücks beeinträchtigt werden (daher ist die Kühlung des bearbeiteten Objekts besonders wichtig).
Fazit
Nach Hunderten von Jahren der Entwicklung von EDM-Funkenmaschinen können wir uns vorstellen, wie schwierig der Entwicklungsprozess von EDM ist, von unbekannten Geräten bis hin zu einer wichtigen Rolle in der Bohrproduktion. Was uns EDM nun bringt, ist, dass komplexe Dinge einfach erledigt werden können und nicht zu kompliziert sein müssen. Bei der Verarbeitung können wir je nach Bedarf wählen, nicht nur für das Streben nach Geschwindigkeit und Produktion, EDM dient dem Streben nach hoher Qualität und Produktion, was die ursprüngliche Absicht der Fertigungsindustrie ist, sondern auch die Mission von An-prototype .
FQA
Q1 EDM-Bearbeitung oder CNC-Bearbeitung?
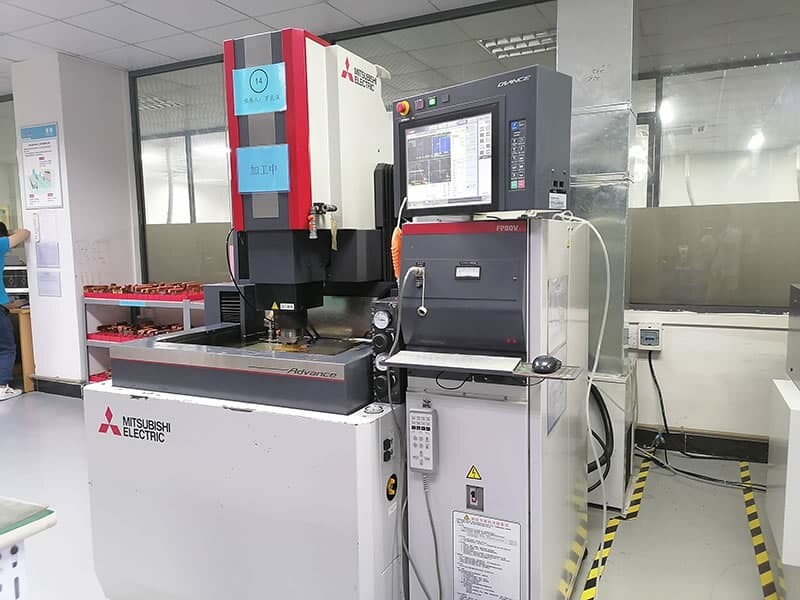
Egal wie viele. Solange es jedoch um rechte Winkel, kleine Löcher, Präzisionslöcher und Teile mit komplexen Hohlräumen geht, kann EDM gewählt werden, obwohl die Kosten hoch sind, aber im Vergleich zur CNC-Bearbeitung ist es schwierig, diese Verarbeitungstechnologie zum Bohren von Teilen in CNC zu erreichen Wenn wir bei komplexen Hohlräumen den Zeitaufwand für die zu bearbeitenden Teile angeben, können wir herausfinden, dass die Erodierbearbeitung viel kostengünstiger ist als die CNC-Bearbeitung. An-prototype ist ein Unternehmen mit mehr als 15 Jahren Erfahrung in der professionellen Erodier- und CNC-Bearbeitung und es gibt viele erfolgreiche Fälle.
F2 Wie kann man Kosten sparen?
Es empfiehlt sich, Teile in Kleinserien herzustellen. Ein Mechaniker braucht Zeit, um eine Maschine zu debuggen, bevor er ein Teil bearbeitet, und sobald die Maschine bereit ist, kann derselbe Prozess die Herstellung von Hunderten, Tausenden oder sogar mehr Teilen steuern. Wenn Sie nur ein oder wenige kundenspezifische Teile benötigen, sind die Kosten hoch. Denn die Arbeitskosten für ausgebildete und qualifizierte Mechaniker sind sehr hoch. Wenn die Anzahl eines Teils Tausende erreicht, werden die Arbeitskosten, die auf ein einzelnes Teil verteilt werden, erheblich reduziert, wenn nicht sogar vernachlässigbar. Kurz gesagt: Je höher die Anzahl der gefertigten Teile, desto geringer sind die entsprechenden Kosten.
F3 Werden Zeichnungen durchgesickert?
Ihre Zeichnungen und Informationen sind das strengste Geheimnis von AN-Prototype. An-prototype empfiehlt vor Beginn jeder Bestellung die Unterzeichnung der NDA.
Q4 Bearbeitungszeit für kundenspezifische Teile?
Je nach Komplexität und Toleranzanforderungen der Teile kann AN-Prototype frühestens 100 Stück in drei Tagen verarbeiten und die Qualitätsprüfung an einem Tag abschließen.
F5 Wie kann sichergestellt werden, dass die bearbeiteten Teile perfekt sind?
Qualitätsinspektionsingenieure für Prototypen verwenden ein CMM-Koordinatenmessgerät, ein Sekundärelement, einen Höhenmessschieber, einen Schraublehrdorn, einen Schraubstift und andere professionelle Messgeräte, um Ihr Produkt erneut zu testen. Nach Abschluss des Tests wird das Produkt verpackt und versendet zusammen mit dem vollständigen Qualitätskontrollbericht, um sicherzustellen, dass die Qualität des an Sie gelieferten Produkts intakt ist und Ihre Erwartungen übertrifft.