Die Nachbearbeitung von CNC-gefrästen Teilen erhöht zwar Kosten und Fertigungszeit, doch die richtige Oberflächenbeschaffenheit kann Ihre Designvision zum Leben erwecken. Zu den Oberflächenbehandlungen von CNC-gefrästen Metallteilen zählen typischerweise verschiedene mechanische Verfahren wie Schleifen, Polieren und Sandstrahlen. Alternativ stehen auch chemische Oberflächenbehandlungen wie Passivierung und Anodisieren zur Verfügung.
Chemische Oberflächenbehandlungen können Unvollkommenheiten an Metallteilen beseitigen und sogar deren elektrische Leitfähigkeit verändern, wodurch ihre Lebensdauer verlängert und auch ihre Verschleiß- und Korrosionsbeständigkeit verbessert wird. Chemische Oberflächenbehandlungen finden vielfältige industrielle Anwendungen: In der Luft- und Raumfahrtindustrie beispielsweise werden chemische Oberflächenbehandlungen eingesetzt, um die Haltbarkeit von Teilen zu erhöhen, die thermische Stabilität zu erhöhen und die Oxidation zu verlangsamen. In der Elektronikindustrie findet man chemische Oberflächenbehandlungen bei der Herstellung von Handygehäusen, Spielekonsolengehäusen und bildgebenden Geräten. Zwar gibt es viele chemische Veredelungsmöglichkeiten, diese sind jedoch nicht unbedingt für jedes Metallmaterial geeignet. Tatsächlich ist jede chemische Oberflächenbehandlung meist mit einem bestimmten Material verbunden und hat ihre eigenen Vor- und Nachteile. In diesem Leitfaden untersuchen wir mehrere gängige chemische Endbearbeitungsverfahren, damit Sie entscheiden können, welches für Ihr CNC-Projekt am besten geeignet ist.
Inhaltsverzeichnis
ToggleFaktoren, die bei der Auswahl einer geeigneten chemischen Oberflächenbehandlung zu berücksichtigen sind
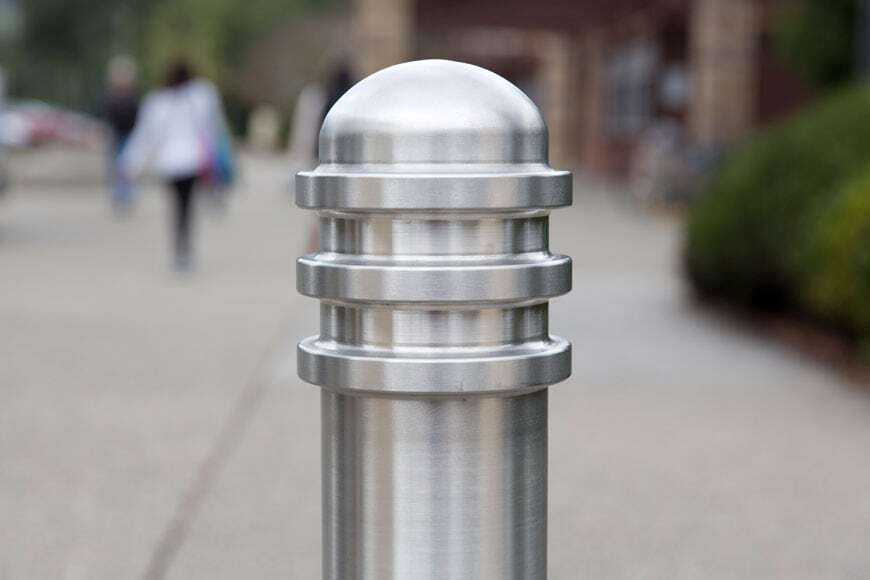
Passivierung von Edelstahl
Anodisieren von Aluminium
Bei der Auswahl des richtigen chemischen Finishs für Ihre Metallteile müssen Sie kompatible Materialien und Endverwendung berücksichtigen. Dies bedeutet, dass eine Reihe kontextueller Faktoren berücksichtigt werden müssen, darunter:
- Umgebung, in der Metallteile verwendet werden
- Ob leitende oder isolierende Eigenschaften erforderlich sind
- Wie viel Gewicht muss das Teil tragen?
- Wie viel Verschleiß muss das Teil aushalten?
- Toleranzanforderungen für Metallteile
- Farb- und Transparenzanforderungen
- Anforderungen an die Oberflächenbeschaffenheit
- Alle anderen relevanten oder gewünschten Attribute.
Um Ihnen bei der Bewertung Ihrer Optionen zu helfen, fasst AN-Prototype gängige chemische Oberflächenbehandlungen und ihre kompatiblen Materialien als Referenz zusammen:
Anodisieren: Aluminium, Titan und andere Nichteisenmetalle
Passivierung: Edelstahl
Schwarzoxid: Stahl, Edelstahl, Kupfer und andere Metalle
Chemische Beschichtung (Chromatierung): Aluminium
Elektropolieren: Aluminium, Stahl, Edelstahl, Kupfer, Titan, Messing, Bronze, Beryllium und dessen Galvanisierung; Cadmium: Chrom, Kupfer, Gold, Nickel, Silber, Zinn; Aluminium, Stahl und andere Metalle
Verchromung: Aluminium, Stahl, Edelstahl, Nickellegierungen, Titan, Kupfer und andere Metalle
Polytetrafluorethylen (Teflon™)-Beschichtung : Aluminium, Stahl und andere Metalle
Chemisch vernickelt : Aluminium, Stahl und Edelstahl
Verzinkt : Stahl
Einführung in die chemische Oberflächenbehandlung
Lassen Sie uns mehr über den Prozess erfahren, wie diese chemischen Veredelungen funktionieren und wie sie Ihren CNC-Projekten zugute kommen können.
Eloxieren
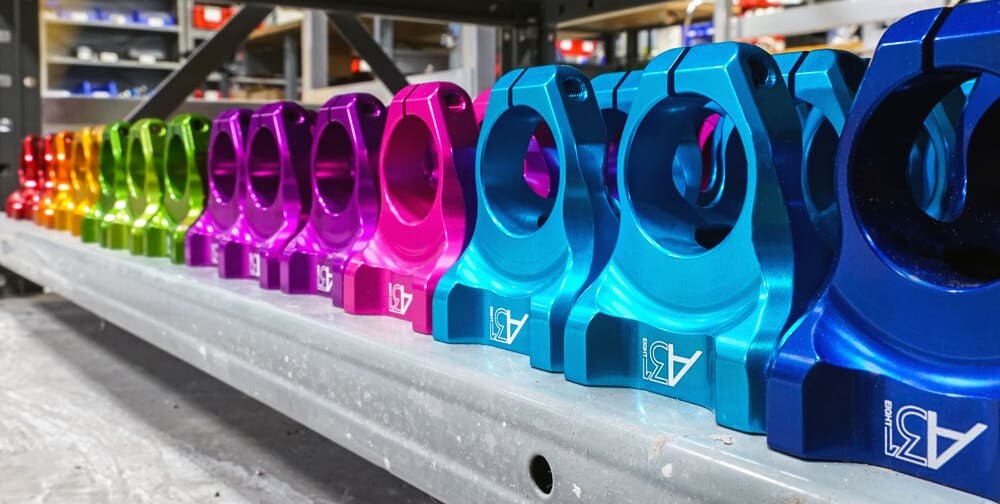
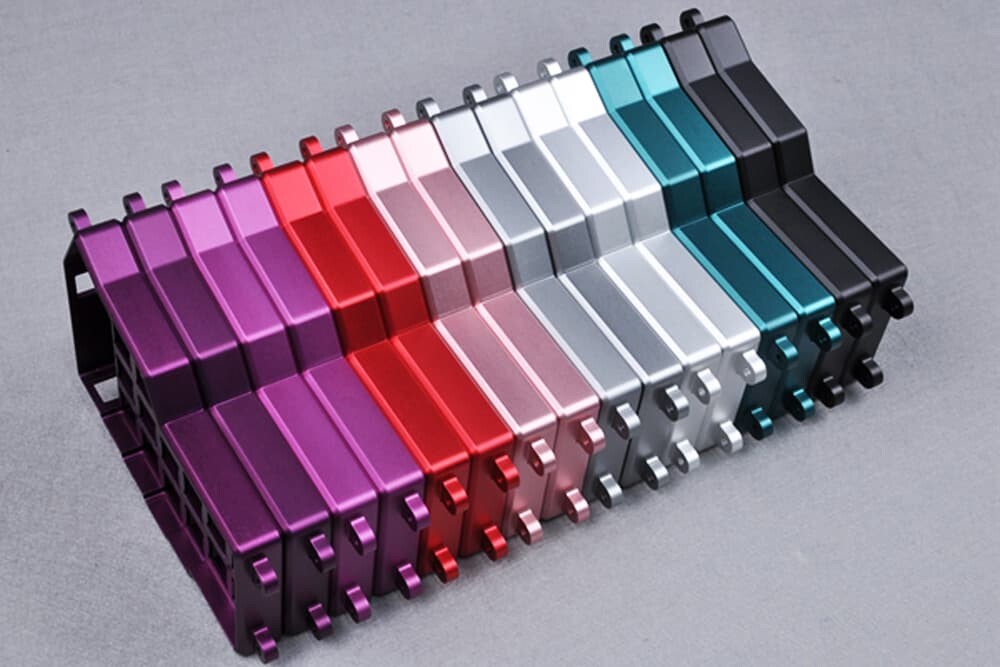
Anodisieren ist ein beliebtes Oberflächenbehandlungsverfahren für Aluminium- und Titanbauteile. Dabei bildet sich eine Oxidschicht auf der Oberfläche, die zusätzlichen Schutz und eine verbesserte Optik bietet. Beim Anodisieren von CNC-gefrästen Aluminiumbauteilen wird das Bauteil in ein saures Elektrolytbad getaucht. Anschließend wird mithilfe einer Kathode (der negativ geladenen Elektrode) Wasserstoffgas freigesetzt. Gleichzeitig gibt das CNC-gefräste Aluminiumbauteil (die positiv geladene Anode) Sauerstoff ab, wodurch sich eine schützende Oxidschicht bildet. Nach dem Anodisieren weist die Oberfläche des Aluminiumbauteils winzige Poren auf, die mit einer chemischen Lösung versiegelt werden müssen, um Korrosion und die Ansammlung von Verunreinigungen zu verhindern.
Eloxierte Aluminiumteile sind langlebig sowie korrosions- und verschleißfest, was die Wartungskosten senken kann. Gleichzeitig ist die eloxierte Schicht nicht leitend und passt sich vollständig dem Aluminiumsubstrat an, sodass sie im Gegensatz zu Beschichtungen und Lackierungen nicht abplatzt oder abblättert. Tatsächlich kann die poröse eloxierte Schicht zusätzlich zur Versiegelung gestrichen oder gebeizt werden und ist außerdem umweltfreundlicher, da die eloxierte Oberfläche ungiftig und chemisch stabil ist. Eloxieren eignet sich nicht nur für Aluminium: Das Verfahren eignet sich auch für Titan und andere Nichteisenteile.
Es gibt drei verschiedene Arten des Eloxierens:
Typ I (Chromsäure-Anodisierung) erzeugt die dünnste Oxidschicht, wodurch sich die Abmessungen des Bauteils kaum verändern. Mit Typ I anodisierte Bauteile wirken matt und nehmen andere Farben schlecht auf.
Typ II (Borosulfsäure-Anodisierung) weist eine bessere Haftung der Oxidschicht auf und ist etwas dicker als Typ I. Mit der Typ-II-Anodisierung lassen sich problemlos blaue, rote, goldene, grüne und schwarze anodisierte Teile herstellen.
Typ III (Hartanodisierung mit Schwefelsäure) ist die gebräuchlichste Anodisierungsmethode. Sie erzeugt die klarste Oberfläche und eignet sich daher für eine größere Farbauswahl. Zu beachten ist, dass die Anodisierung nach Typ III eine etwas dickere Schichtdicke als nach Typ II ergibt. Dies muss bei Bauteilen mit engen Toleranzen berücksichtigt werden.
Die erhöhte Haltbarkeit, Verschleiß- und Korrosionsbeständigkeit eloxierter Teile und das hohe Maß an Maßkontrolle, das das Verfahren bietet, haben das Eloxieren in der Luft- und Raumfahrt, Medizin, Automobilindustrie, Elektronik und mehr besonders beliebt gemacht.
Trotz seiner außergewöhnlichen Vielseitigkeit hat das Eloxieren auch Nachteile:
Änderung der Bauteilabmessungen : Durch das Anodisieren von Metallen verändern sich die Abmessungen des Bauteils. Daher muss die Oxidschicht bei der Bestimmung der Maßtoleranzen berücksichtigt werden. Alternativ kann eine chemische oder physikalische Maskierung eingesetzt werden, um sicherzustellen, dass bestimmte Bereiche des Bauteils unbehandelt bleiben, insbesondere Bereiche wie beispielsweise einige Löcher.
Die Farbanpassung ist schwierig. Eine gleichmäßige Farbanpassung kann schwierig sein, wenn Ihre eloxierten Bauteile nicht im selben Arbeitsgang verarbeitet wurden.
Nicht geeignet für leitfähige Anwendungen. Durch das Anodisieren von Metallteilen erhöht sich deren elektrischer und thermischer Widerstand, weshalb es für leitfähige Anwendungen ungeeignet ist.
Passivierung
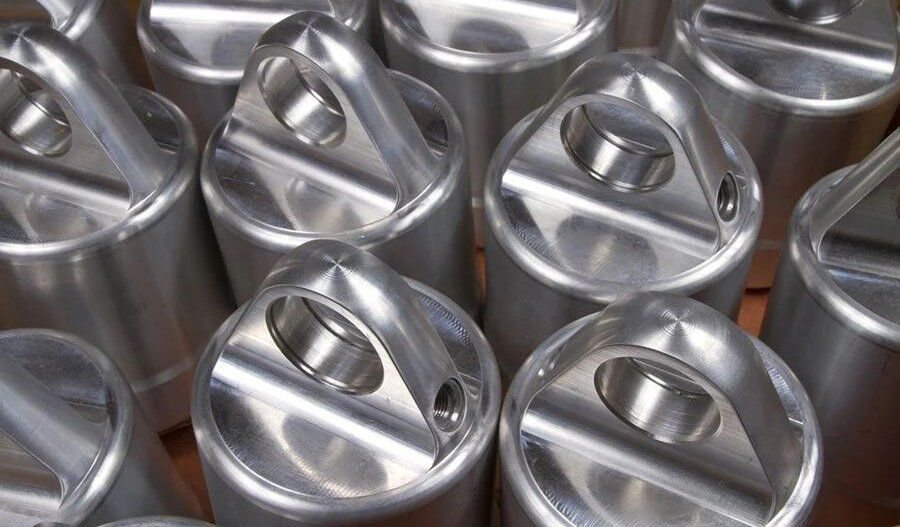
Die Passivierung verhindert die Korrosion von Edelstahlteilen und hilft ihnen, Sauberkeit, Leistung und Aussehen zu bewahren. Passivierte Teile sind nicht nur widerstandsfähiger gegen Rost und daher besser für den Einsatz im Freien geeignet, sie weisen auch eine geringere Gefahr von Lochfraß auf, halten länger, sehen besser aus und sind funktionaler. Daher wird Passivierung in einer Vielzahl von Branchen eingesetzt, von der Medizinindustrie bis hin zur Luft- und Raumfahrt mit engen Maßtoleranzen.
Der Passivierungsprozess beinhaltet die Zugabe von Salpeter- oder Zitronensäure. Während Salpetersäure traditionell die typische Wahl für die Passivierung war, erfreut sich Zitronensäure in letzter Zeit zunehmender Beliebtheit, da sie die Zykluszeiten verkürzt und sicherer und umweltfreundlicher ist. Bei der Passivierung werden Edelstahlteile in eine Säurelösung getaucht, um Rost von ihren Oberflächen zu entfernen, ohne das Legierungselement Chrom im Edelstahl anzugreifen. Das Auftragen von Säure auf Edelstahl entfernt jegliches freie Eisen oder Eisenverbindungen von der Oberfläche und hinterlässt eine Schicht aus Chrom (und manchmal auch Nickel). An der Luft reagieren diese Materialien mit Sauerstoff und bilden eine schützende Oxidschicht.
Es ist wichtig zu beachten, dass die Passivierung die Fertigungszeit eines Bauteils verlängern kann. Vor der Passivierung muss das Bauteil gereinigt werden, um Fett, Schmutz und andere Verunreinigungen zu entfernen. Anschließend wird es gespült und entweder eingeweicht oder besprüht. Das Eintauchen ist die gängigste Passivierungsmethode, da es eine gleichmäßige Benetzung gewährleistet und schnell durchgeführt werden kann. Alternativ kann auch Säurespray verwendet werden.
Schwarzoxidbeschichtung
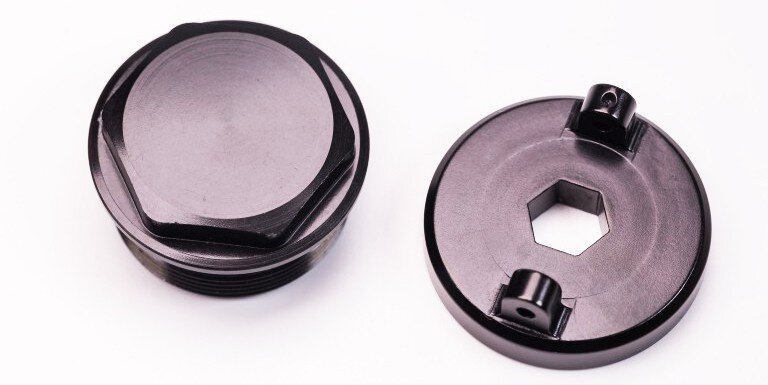
Bei der Schwarzoxidbeschichtung, die auf Eisenmetalle wie Stahl, Edelstahl und Kupfer angewendet wird, wird das Teil in ein Oxidbad getaucht, um eine Magnetitschicht (Fe 3 O 4 ) zu bilden, die für eine leichte Korrosionsbeständigkeit sorgt.
Es gibt drei Arten von schwarzen Oxidbeschichtungen:
Heißbrünierung : Bei der Heißbrünierung wird das Werkstück in ein heißes Bad aus Natriumhydroxid, Nitrit und Nitrat getaucht, um seine Oberfläche in Magnetit umzuwandeln. Nach der Reinigung werden die Werkstücke in ein alkalisches Reinigungsmittel, Wasser und Natronlauge getaucht und anschließend mit Öl oder Wachs beschichtet, um das gewünschte Aussehen zu erzielen.
Mitteltemperatur-Schwarzoxid: Mitteltemperatur-Schwarzoxid ist dem thermischen Schwarzoxid sehr ähnlich. Der Hauptunterschied besteht darin, dass beschichtete Teile bei niedrigeren Temperaturen (90–120 °C) schwarz werden. Da diese Temperatur unter dem Siedepunkt von Natrium- und Nitratlösungen liegt, besteht keine Gefahr korrosiver Dämpfe.
Schwarzoxidierung : Bei der Schwarzoxidierung wird Kupfer-Selen abgeschieden, um die Farbe des Werkstücks zu verändern. Werkstücke mit einer Schwarzoxidbeschichtung weisen eine bessere Korrosions- und Rostbeständigkeit auf, reflektieren weniger Licht und haben eine längere Lebensdauer. Eine Öl- oder Wachsbeschichtung erhöht die Wasserbeständigkeit und verhindert das Eindringen schädlicher Substanzen in das Metall, wodurch die Reinigung erleichtert wird. Die Schwarzoxidbeschichtung erhöht zudem die Materialstärke und eignet sich daher ideal für Bohrer, Schraubendreher und andere Werkzeuge, die eine scharfe Schneide benötigen, die nicht mit der Zeit stumpf wird. Die Verschleißfestigkeit der Schwarzoxidierung ist jedoch gering.
Chemischer Film
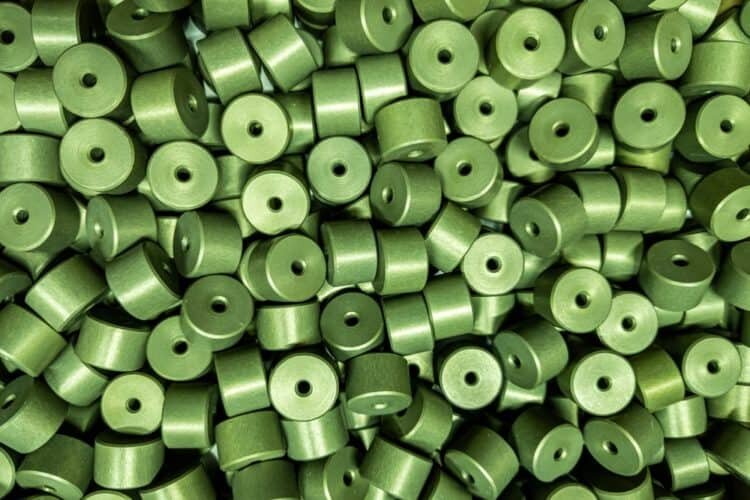
Ein chemischer Film, auch Chromatumwandlungsbeschichtung genannt, ist eine dünne chemische Beschichtung, die typischerweise auf Aluminium aufgetragen wird (obwohl sie auch auf andere Metalle aufgetragen werden kann), um Korrosion zu verhindern und die Haftung von Klebstoff und Farbe zu verbessern. Chemische Filmlacke haben oft proprietäre Formulierungen, aber Chrom ist der Hauptbestandteil jeder Sorte. Chemische Filmlacke können durch Sprühen, Tauchen oder Pinseln aufgetragen werden und können je nach Produkt und Formulierung gelb, braun, goldfarben oder klar sein.
Während andere Veredelungen die thermische und elektrische Leitfähigkeit verringern, sorgen chemische Filmveredelungen dafür, dass Aluminium seine leitfähigen Eigenschaften behält. Chemische Filme sind außerdem relativ kostengünstig und bieten, wie oben erwähnt, eine gute Grundlage zum Lackieren und Grundieren (und sparen zusätzlich Zeit). Allerdings sind chemische Filme aufgrund ihrer Anfälligkeit für Kratzer, Schrammen und andere Oberflächenschäden nicht ideal für ästhetisch orientierte CNC-Projekte.
Elektrolytisches Polieren
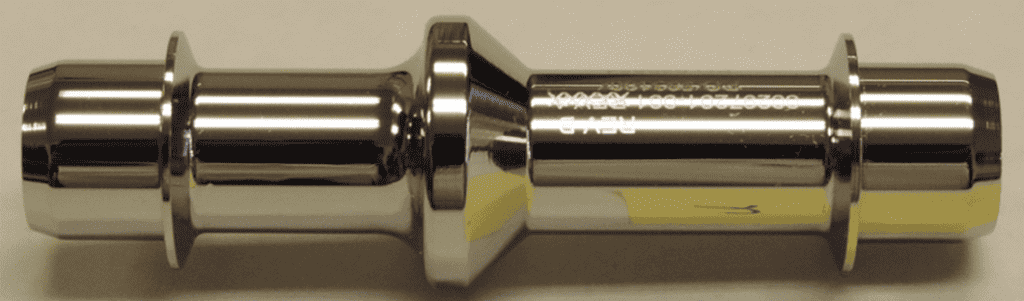
Elektropolieren ist ein elektrochemisches Endbearbeitungsverfahren, das üblicherweise zum Entfernen dünner Materialschichten von Stahl, Edelstahl und ähnlichen Legierungen verwendet wird. Beim Elektropolieren wird das Teil in ein chemisches Bad getaucht und ein elektrischer Strom angelegt, um seine Oberflächenschicht aufzulösen. Verschiedene Parameter beeinflussen die Oberfläche des Teils, darunter die chemische Zusammensetzung der Elektrolytlösung, die Temperatur und die Einwirkungszeit des Teils.
Beim Elektropolieren werden in der Regel 0.0002 bis 0.0003 Zoll von der Oberfläche eines Objekts entfernt, wodurch eine glatte, glänzende und saubere Teiloberfläche zurückbleibt. Zu den weiteren Vorteilen des Elektropolierens gehören eine verbesserte Korrosionsbeständigkeit, eine längere Lebensdauer der Teile, eine verbesserte Ermüdungsfestigkeit, ein niedrigerer Reibungskoeffizient, eine geringere Oberflächenrauheit und die Beseitigung von Oberflächenfehlern wie Graten und Mikrorissen.
Elektropolieren eignet sich für Stahl, Edelstahl, Kupfer, Titan, Aluminium, Messing, Bronze, Beryllium usw. Es ist zu beachten, dass Elektropolieren schneller und kostengünstiger ist als manuelles Polieren, aber raue Oberflächenfehler nicht zu 100 % entfernt.
Galvanotechnik
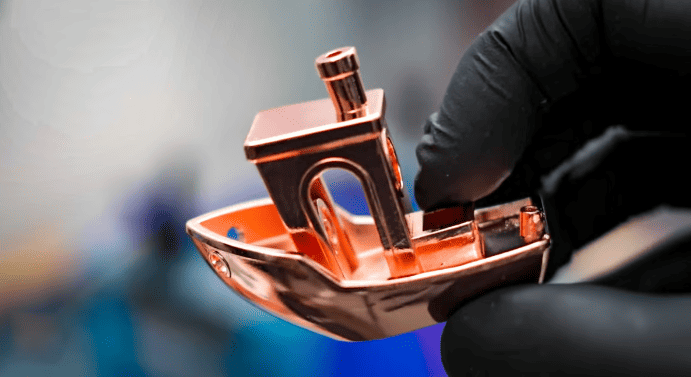
Beim Galvanisieren handelt es sich eigentlich um den umgekehrten Prozess des Elektropolierens. Anstatt eine Metallschicht zu entfernen, um eine endgültige Oberfläche zu erzielen, wird beim Galvanisieren eine zusätzliche Schicht aufgetragen, die die Dicke des Teils erhöht. Die Galvanisierung ist mit Cadmium, Chrom, Kupfer, Gold, Nickel, Silber und Zinn kompatibel und erzeugt glatte Teile, die im Laufe der Zeit aufgrund des zusätzlichen Schutzes vor Korrosion, Anlaufen, Stößen und Hitze weniger Abnutzung zeigen. Galvanisieren erhöht die Haftung zwischen einem Substrat und seiner zusätzlichen Deckschicht und kann Ihr Teil je nach Art des verwendeten Metalls magnetisch oder leitfähig machen.
Im Vergleich zu anderen Oberflächenbehandlungen von CNC-bearbeiteten Teilen ist die Galvanisierung nicht besonders umweltfreundlich, da dabei gefährlicher Abfall entsteht, der bei unsachgemäßer Handhabung die Umwelt ernsthaft belasten kann. Aufgrund der für die Beschichtung erforderlichen Metalle und Chemikalien (sowie anderer erforderlicher Materialien und Geräte) ist das Galvanisieren außerdem relativ kostspielig und kann zeitaufwändig sein, insbesondere wenn Teile mehrere Schichten erfordern.
Verchromung
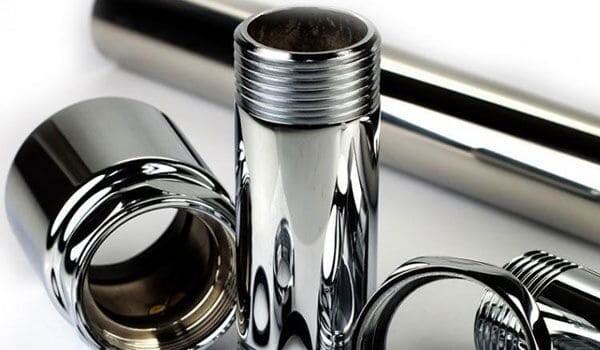
Verchromung oder Verchromung ist eine Art der Galvanisierung, bei der eine dünne Chromschicht auf ein Metallteil aufgetragen wird, um dessen Oberflächenhärte oder Korrosionsbeständigkeit zu erhöhen. Das Hinzufügen einer Chromschicht kann die Reinigung des Teils erleichtern und seine Ästhetik verbessern. Außerdem können fast alle Metallteile mit Chrom beschichtet werden, einschließlich Metallen wie Aluminium, Edelstahl und Titan.
Der Verchromungsprozess umfasst typischerweise das Entfetten, die manuelle Reinigung und die Vorbehandlung der Teile, bevor sie in das Chrombad gegeben werden. Anschließend muss das Teil so lange im Tank verbleiben, bis die Chromschicht die gewünschte Dicke erreicht. Da der Prozess Strom verbraucht und mehrere Schritte umfasst, ist die Verchromung ein relativ teurer und nicht umweltfreundlicher Veredelungsprozess
Beschichtung aus Polytetrafluorethylen (Teflon™).
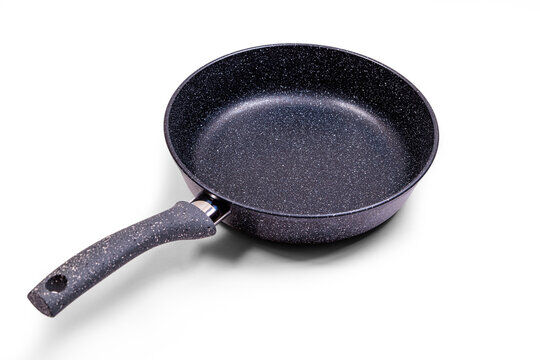
Polytetrafluorethylen (PTFE)-Beschichtungen, allgemein bekannt als Teflon™, sind in Pulver- und Flüssigform erhältlich und werden in der gesamten Industrie eingesetzt. Einige PTFE-Anwendungen erfordern nur eine Schicht, andere erfordern jedoch eine Grundierung und eine Deckschicht, um maximalen Schutz zu gewährleisten. Diese Oberflächenbehandlung kann auf eine Vielzahl von Metallen angewendet werden, darunter Metalle wie Stahl, Aluminium und Magnesium.
PTFE-beschichtete Teile haben eine antihaftbeschichtete Oberfläche, einen niedrigen Reibungskoeffizienten und eine hohe Verschleißfestigkeit. Da PTFE-Beschichtungen eine geringe Porosität und eine geringe Oberflächenenergie aufweisen, sind beschichtete Teile beständig gegen Wasser, Öl und Chemikalien. PTFE hält außerdem Temperaturen von bis zu 500 °F stand, ist leicht zu reinigen und verfügt über eine hervorragende elektrische Isolierung und chemische Beständigkeit.
Aufgrund seiner chemischen Beständigkeit und Antihafteigenschaften wird PTFE häufig zur Beschichtung von Kraftstoffleitungen und zur Isolierung von Leiterplatten in Computern, Mikrowellenherden, Smartphones und Klimaanlagen verwendet. Es wird auch häufig zum Beschichten von medizinischen Geräten und Kochgeschirr verwendet. Obwohl PTFE-Beschichtungsverfahren branchenübergreifend beliebt sind, sind sie relativ kostspielig und nicht so langlebig wie andere chemische Veredelungsoptionen.
Chemisch Nickel
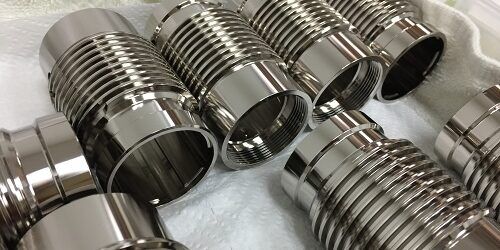
Die stromlose Vernickelung bezeichnet das Aufbringen einer Schutzschicht aus einer Nickellegierung auf Metallteile. Im Gegensatz zur galvanischen Vernickelung, bei der elektrischer Strom zum Einsatz kommt, wird bei der stromlosen Vernickelung eine Schicht aus Nickellegierung (üblicherweise Nickel-Phosphor) mithilfe eines Nickelbads und eines chemischen Reduktionsmittels wie Natriumhypophosphit auf das Werkstück abgeschieden. Nickellegierungen werden gleichmäßig abgeschieden, selbst auf komplexen Teilen mit Bohrungen und Schlitzen.
Vernickelte Teile weisen eine höhere Beständigkeit gegen Korrosion durch Sauerstoff, Kohlendioxid, Salzwasser und Schwefelwasserstoff auf. Vernickelte Teile weisen außerdem eine gute Härte und Verschleißfestigkeit auf und können durch zusätzliche Wärmebehandlung noch härter gemacht werden. Chemisch Nickel ist mit einer Vielzahl von Metallen kompatibel, darunter Aluminium, Stahl und Edelstahl.
Der Prozess der chemischen Vernickelung ist sehr anspruchsvoll. Zu den häufigsten Problemen gehören die Ansammlung von Verunreinigungen im Nickelbad, ein steigender Phosphorgehalt und eine daraus resultierende Verringerung der Galvanisierungsrate. Darüber hinaus kann eine falsche Temperatur oder ein falscher pH-Wert zu Problemen mit der Beschichtungsqualität wie Lochfraß, Mattheit und Rauheit führen. Chemisches Nickel ist nicht für raue, unebene oder schlecht bearbeitete Oberflächen geeignet und die Teile müssen vor Beginn des Galvanisierungsprozesses von Öl und Schmutz gereinigt werden.
Die verschiedenen Arten von stromlosen Nickelbeschichtungen werden nach dem Gewichtsprozentsatz Phosphor in der Legierung klassifiziert. Unterschiedliche Phosphorgehalte sorgen auch für unterschiedliche Korrosionsbeständigkeit und Härte:
Niedrigphosphorhaltiges Nickel (2–4 % Phosphor) : Chemisch abgeschiedene Nickelschichten mit niedrigem Phosphorgehalt weisen eine Härte zwischen 58 und 62 HRC auf und sind sehr verschleißfest. Sie besitzen einen hohen Schmelzpunkt und eine gute Korrosionsbeständigkeit unter alkalischen Bedingungen. Niedrigphosphorhaltige, stromlos abgeschiedene Nickelschichten stehen unter Druckspannung und sind im Allgemeinen teurer als Nickel mit mittlerem und hohem Phosphorgehalt.
Mittelphosphorhaltiges Nickel (5–9 % Phosphor) : Mittelphosphorhaltiges Nickel liegt hinsichtlich seiner Eigenschaften zwischen niedrig- und hochphosphorhaltigem Nickel. Es ist korrosionsbeständig in alkalischen und sauren Umgebungen und weist eine hohe Abscheidungsrate (18 bis 25 µm pro Stunde) auf. Die Härte der Beschichtung kann zwischen 45 und 57 HRC liegen und durch Wärmebehandlung auf 65 bis 70 HRC gesteigert werden.
Hochphosphorhaltiges Nickel (>10 % Phosphor) : Da die hochphosphorhaltigen Schichten des stromlos abgeschiedenen Nickels amorph sind, weisen die Bauteile keine Phasengrenzen oder Körner auf. Dies verbessert ihre Korrosionsbeständigkeit und macht sie ideal für den Einsatz im Freien oder in extremen Umgebungen. Hochphosphorhaltiges stromlos abgeschiedenes Nickel bietet zudem Duktilität, hohe Schichtdicke und Fleckenbeständigkeit und erleichtert das Polieren und Schweißen des Endprodukts.
Verzinkt
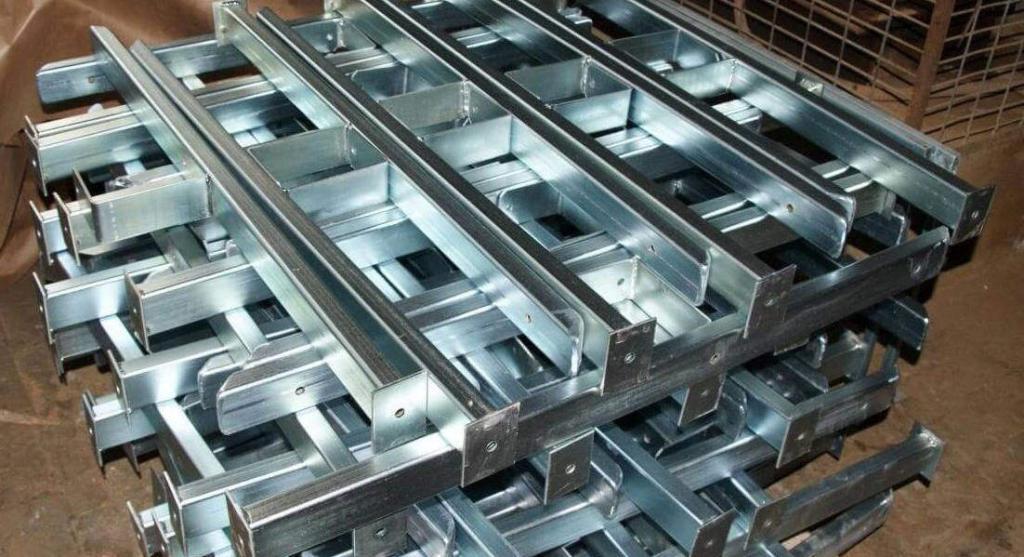
Verzinkung oder Zinkchromatierung ist eine beliebte chemische Veredelung, die Stahlbauteile vor Feuchtigkeit und Korrosion schützt. Verzinkte Teile sorgen für eine längere Lebensdauer, eine verbesserte Ästhetik und ein einheitlicheres Erscheinungsbild. Durch die Verzinkung kann sich die Farbe des Teils auch in Silberblau, Gelb, Schwarz oder Grün ändern. Ein weiterer wesentlicher Vorteil der Verzinkung besteht darin, dass sie die Oberfläche des Teils lange schützt: Selbst wenn die Beschichtung zerkratzt wird, reagiert das Zink mit der Atmosphäre und oxidiert schnell. Da Zink jedoch chemisch empfindlich gegenüber Säuren und Basen ist, ist die Verzinkung möglicherweise nicht für Teile in nassen oder extrem nassen Umgebungen geeignet.
Fazit
Chemische Oberflächenbehandlungsmöglichkeiten bieten eine Vielzahl von Methoden, um die gewünschte Qualität und Leistung eines Teils zu erreichen, aber nicht jedes Veredelungsverfahren ist für jedes Material und jeden Endzweck geeignet. Um zu bestimmen, welche chemische Oberflächenbehandlung für Ihr Teil die richtige ist, müssen Sie die Schlüsselfaktoren genau kennen, z. B. wie viel Korrosions-, Reibungs- und Verschleißfestigkeit das fertige Teil benötigt, in welcher Umgebung es verwendet wird und welche Leitfähigkeit es haben soll oder isolierende Eigenschaften.
Angesichts der Bedeutung dieser Überlegungen lohnt es sich, einen Fertigungspartner zu finden, der Sie bei der Auswahl der richtigen Oberfläche unterstützt und sicherstellt, dass diese die bestmögliche Qualität und Kosteneffizienz liefert. Bei AN-Prototype kann unser Expertenteam aus Maschinisten und Ingenieuren nicht nur Einblicke in chemische Oberflächenbehandlungsprozesse, sondern auch in Materialauswahl, Werkzeuge und geeignete CNC-Technologie gewähren. Wenn Sie mehr über die Endbearbeitungsoptionen für Ihr nächstes CNC-Bearbeitungsprojekt erfahren möchten, kontaktieren Sie uns noch heute.